










Фрезерование карманов: траектории, отвод стружки и предотвращение перегрузки в углах
Фрезерование карманов кажется простым в CAM, потому что программа мгновенно заполняет замкнутый контур движениями. На станке читатель обычно сталкивается с неприятными признаками: забиванием стружкой, вибрациями в углах, нагревом, повторным перерезанием стружки или быстрым износом фрезы, которая нормально работала при открытой черновой обработке. Поэтому статью нужно начинать с управления процессом, а не с общего определения кармана.
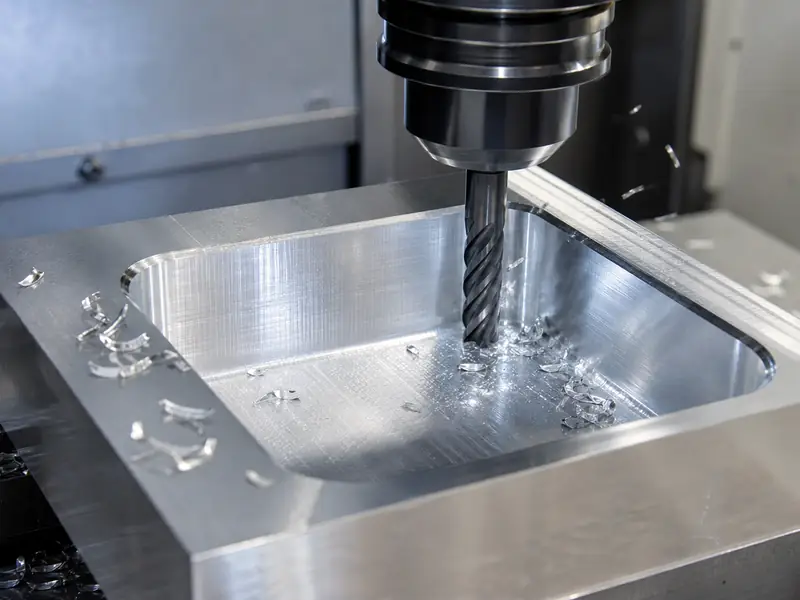
Главная основа здесь — последовательность. Стратегия входа, управление контактом и выход стружки важны еще до обсуждения подачи. Карман, кажущийся простым на экране, может сильно нагружать инструмент, если контакт резко возрастает в углах или стружке некуда выходить. Именно этому статья должна последовательно учить от начала до конца.
Краткий ответ: лучшая стратегия кармана стабилизирует вход, контакт с материалом и поток стружки
Проблемы при фрезеровании карманов обычно начинаются еще до достижения полной глубины. Неверно выбран вход, траектория перегружает фрезу в углах либо стружка остается внутри настолько долго, что начинает определять реальную нагрузку резания. Поэтому правильная отправная точка — не универсальное название траектории, а последовательность действий:
1. выберите способ входа, допустимый для инструмента и станка; 2. не допускайте резких скачков контакта в углах; 3. включите отвод стружки в стратегию с самого начала, а не вспоминайте о нем в конце.
| Проблема при фрезеровании кармана | Предпочтительное первое действие | Почему |
|---|---|---|
| Забивание стружкой | Измените стратегию так, чтобы улучшить удаление стружки | Повторное перерезание стружки часто причиняет больше вреда, чем небольшая ошибка подачи |
| Перегрузка в углах | Сгладьте траекторию и уменьшите локальные скачки контакта с материалом | Углы нагружают инструмент сильнее прямолинейных участков |
| Поломка инструмента в зоне входа | Прежде чем менять все значения скорости, пересмотрите способ входа | Процесс может нарушаться еще до начала основной черновой обработки |
| Нагрев и вибрации внутри глубоких карманов | Рассматривайте карман прежде всего как задачу обеспечения устойчивости, а не только съема материала | Геометрия кармана существенно меняет условия резания |
Почему фрезерование кармана сложнее черновой обработки открытой зоны
При черновой обработке открытой зоны стружка свободнее выходит, а контакт инструмента часто остается более предсказуемым. Карман добавляет стенки, углы и ограниченные пути выхода стружки. Эти ограничения меняют условия работы фрезы.
Успешный съем материала может сам создать ловушку для инструмента
По мере выборки кармана инструмент может образовывать больше стружки, чем удается эффективно удалить при выбранной траектории. Эта стружка становится следующей проблемой: повторно перерезается, размазывается по дну, царапает стенку или настолько повышает нагрев, что меняется звук резания.
Углы отличаются от прямолинейных участков
Многие карманы обрабатываются с нормальным звуком до входа фрезы в угол. Причина — увеличение фактического контакта. Даже при неизменной программной подаче инструмент внезапно получает большую нагрузку. Поэтому для карманов полезны более плавные и управляемые стратегии вместо простых силовых траекторий.
Стратегия входа: где часто начинается проблема кармана
Первые секунды резания важнее, чем принято считать.
Вход по винтовой линии или наклонное врезание
Если станок и фреза допускают такой режим, вход по винтовой линии или наклонное врезание часто облегчают фрезерование кармана: инструмент входит постепенно, а не резко погружается вертикально в сплошной материал. Это уменьшает начальный удар и нередко сразу улучшает поведение стружки.
Применяйте предварительное сверление, если оно защищает инструмент
Предварительное сверление иногда считают лишней работой, но в сложном кармане оно может быть самым рациональным действием. Если инструменту не приходится самостоятельно формировать полное входное отверстие, дальнейшая выборка начинается в более благоприятных условиях.
Вертикальное врезание — только если наладка действительно его допускает
Некоторые фрезы и процессы позволяют эффективно выполнять вертикальное врезание, но выбирать его по умолчанию лишь потому, что CAM это разрешает, не следует.
Стратегия траектории внутри кармана
Стратегия должна учитывать реальный характер контакта инструмента с материалом.
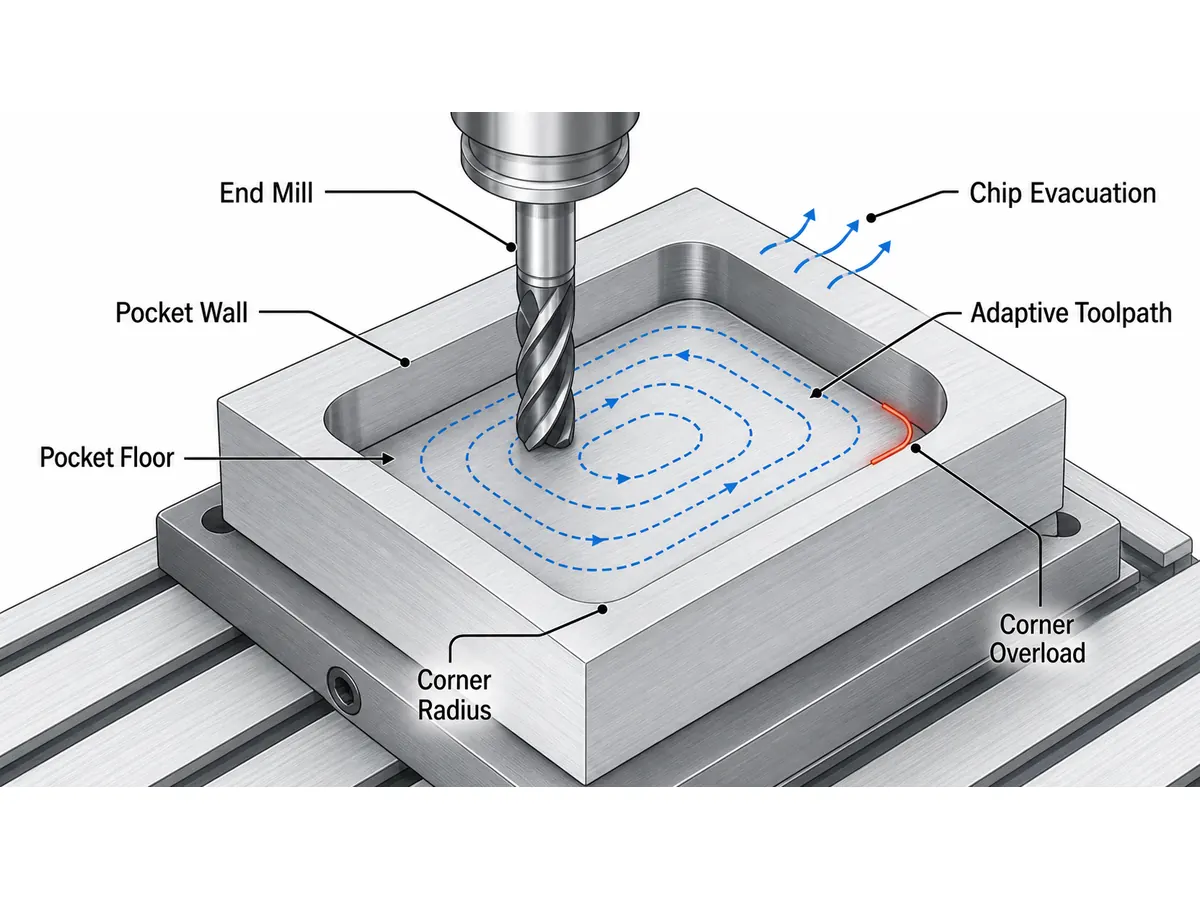
Обычная выборка материала
Простая выборка со смещением контура или поперечными шагами может работать в открытых или неглубоких карманах при хорошем отводе стружки и без чрезмерного погружения фрезы в сложных углах. Такой подход не является ошибочным сам по себе. Просто с увеличением глубины кармана или усложнением геометрии допустимый диапазон условий сужается.
Адаптивный или трохоидальный подход
Адаптивная выборка кармана становится привлекательной, когда требуется поддерживать более стабильный радиальный контакт. Это часто помогает твердосплавным концевым фрезам выдерживать более глубокое или интенсивное резание, поскольку инструмент не испытывает повторных ударных нагрузок от полноширинного контакта в углах.
Обработка остаточного материала и локальная зачистка
Фрезерование карманов часто лучше выполнять последовательно: сначала черновая обработка со стабильным контактом с материалом, затем локальная зачистка. Попытка решить все задачи одной траекторией может создать больше проблем, чем сэкономить времени.
Инструмент и отвод стружки
При фрезеровании карманов выбор инструмента и дисциплина удаления стружки связаны особенно непосредственно.
Твердосплавные концевые фрезы как обычный базовый вариант
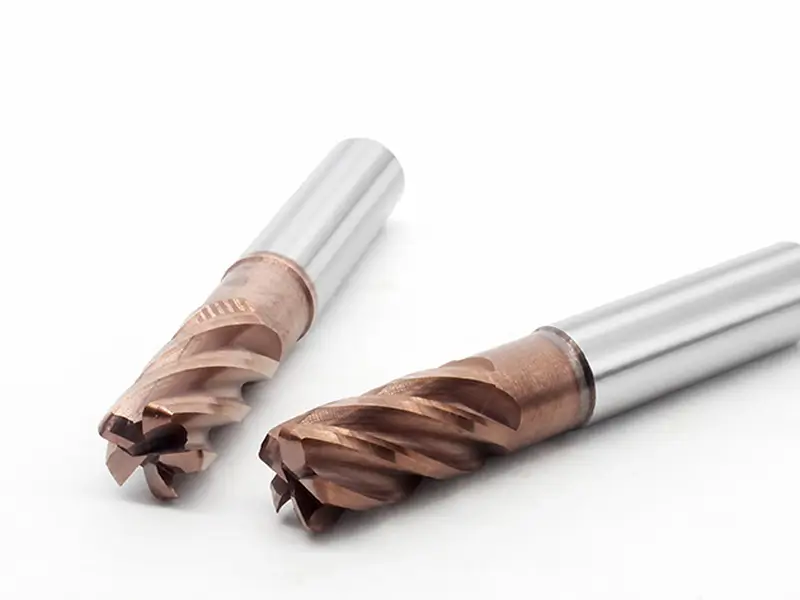
Твердосплавная концевая фреза являются обычным базовым вариантом, поскольку выборка кармана требует жесткости, предсказуемой геометрии и достаточной стойкости при повторных изменениях контакта. Однако конкретные число канавок, угол наклона, вылет и покрытие по-прежнему зависят от материала и поведения стружки.
Контроль длины инструмента
Большой вылет резко усложняет фрезерование карманов. Он увеличивает прогиб, способствует вибрациям и ускоряет появление проблем в углах. Карман может требовать большого доступа, но наладка должна сохранять минимально возможный вылет.
Отвод стружки — часть стратегии траектории
Обдув, СОЖ и последовательность движений определяют, будет ли удаляться стружка. Траектория, хорошо выглядящая на экране, может оказаться неработоспособной просто потому, что стружка непрерывно циркулирует внутри полости.
Распространенные отказы при фрезеровании карманов
| Отказ | Обычная причина |
|---|---|
| Вибрации в углах | Скачки контакта с материалом и недостаточная жесткость |
| Царапины на поверхности дна | Повторное перерезание стружки или застрявшие частицы |
| Внезапная поломка инструмента в более глубоких зонах | Большой вылет в сочетании с плохим отводом стружки |
| Сначала резание в кармане звучит нормально, затем становится жестким | Нагрев и скопление стружки изменили условия резания |
| Выглаженные трением стенки вместо чисто обработанной поверхности | Трение без резания или неравномерный припуск под чистовую обработку |
Важно понимать, что это признаки процесса, а не отдельные загадки. Карман показывает станочнику, где неверны управление контактом или план удаления стружки.
Практический список проверок для улучшения фрезерования карманов
- Выберите способ входа, уменьшающий начальную перегрузку.
- Для сложного кармана используйте траекторию, поддерживающую более стабильный радиальный контакт.
- Выбирайте минимально возможный вылет фрезы.
- Рассматривайте углы как отдельную задачу, а не обычные участки траектории.
- С самого начала включайте отвод стружки в стратегию обработки.
- Разделяйте черновую обработку и зачистку, если один проход должен выполнять слишком много задач.
Заключение
Проблемы возникают, когда карман рассматривают как плоскую открытую поверхность, к которой лишь добавлены стенки. На деле именно стенки, углы и задерживание стружки определяют задачу. Лучшая стратегия поддерживает стабильный контакт, выводит стружку и не заставляет фрезу выдерживать повторяющиеся пики перегрузки.
При таком подходе диагностировать фрезерование карманов становится проще. Вопрос меняется с «какую подачу попробовать дальше?» на «что именно этот карман требует от инструмента?». Тогда твердосплавные концевые фрезы, более продуманные траектории и чистая обработка кармана начинают работать согласованно.
Часто задаваемые вопросы
Какая траектория лучше всего подходит для фрезерования кармана?
Лучшая траектория обеспечивает стабильный контакт с материалом и эффективное удаление стружки для конкретных кармана, материала и станка.
Почему в углах кармана возникают вибрации?
Потому что фактический контакт в углу возрастает и перегружает траекторию или наладку, которая была устойчивой на прямых участках.
Всегда ли адаптивное фрезерование лучше для карманов?
Не всегда, но в сложных карманах этот подход часто помогает благодаря более стабильному управлению радиальным контактом.
Почему на поверхности кармана появляются царапины?
Часто причина в том, что стружка повторно перерезается вместо эффективного удаления из кармана.