










Сферическая и плоская концевая фреза: выбор по поверхности и контакту инструмента
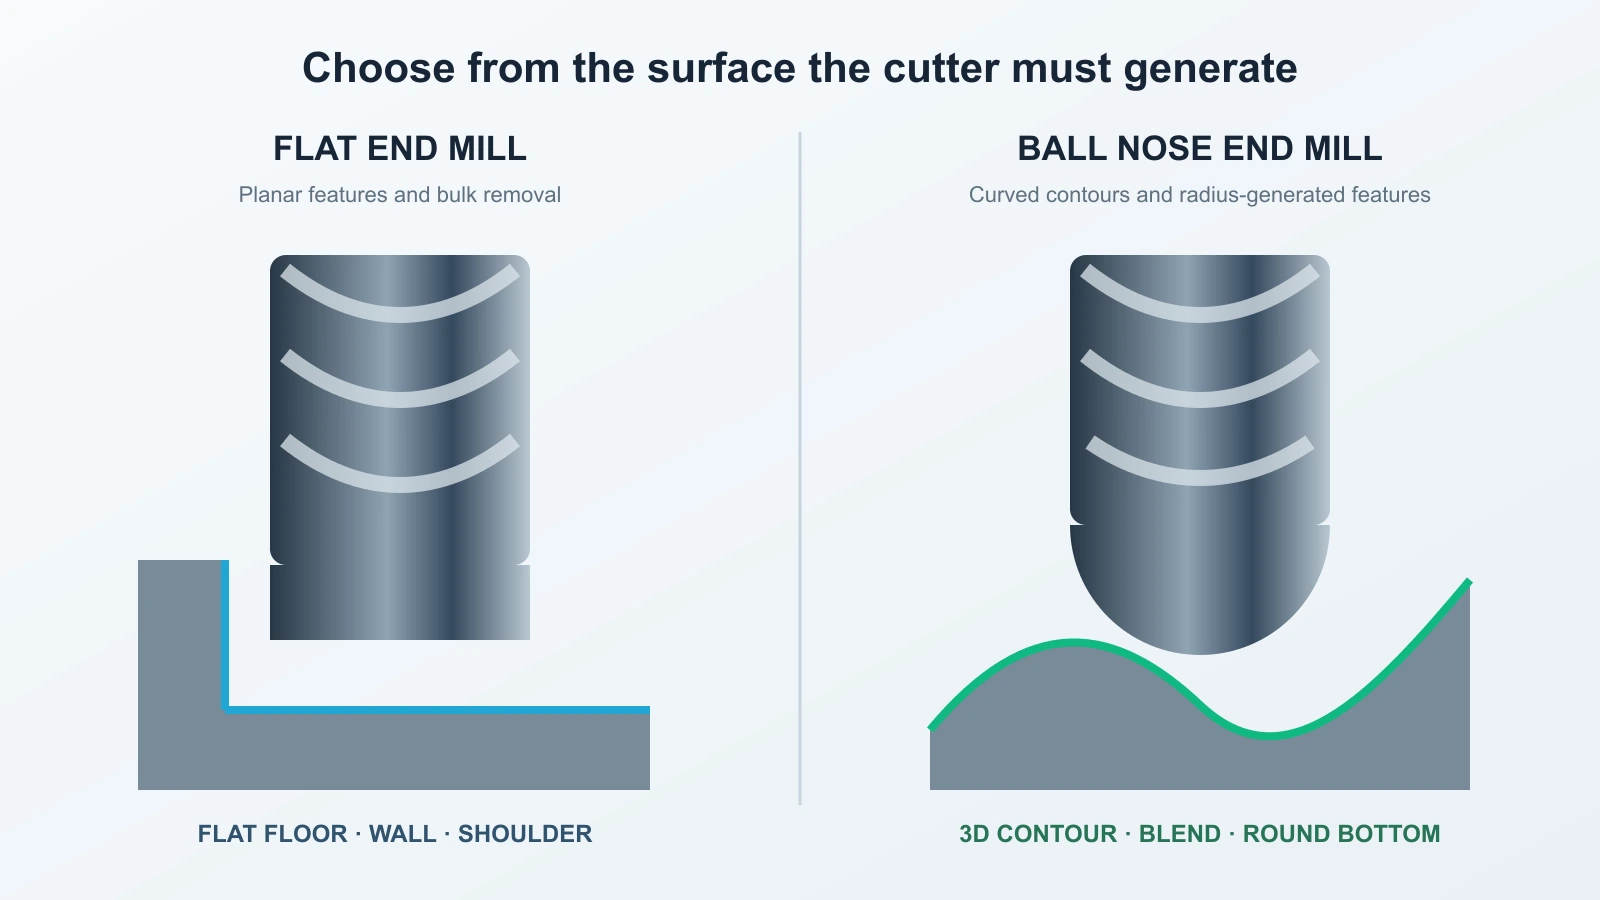
При выборе сферической или плоской концевой фрезы ориентируйтесь на поверхность: плоская концевая фреза нужна для плоского дна, вертикальных стенок, уступов, открытых карманов и снятия основного припуска; сферическая — когда её радиус должен сформировать криволинейный 3D-контур, сопряжение или элемент с округлым дном. Если деталь сочетает обе задачи, снимайте основной припуск плоской фрезой или фрезой с угловым радиусом, оставляйте контролируемый припуск и обрабатывайте криволинейную поверхность начисто сферической фрезой.
Это различие важно, поскольку инструменты не просто оставляют разную форму: они по-разному контактируют с заготовкой. Точка контакта сферической фрезы смещается при изменении уклона поверхности, поэтому меняется эффективный диаметр резания и, следовательно, скорость на кромке. Выбор инструмента, направление траектории и режимы нужно рассматривать совместно.
Выбирайте по поверхности, которую должна сформировать фреза
Начните с готового элемента, а не с фрез, уже установленных в магазине. Определите, какая геометрия кромки сформирует нужную поверхность без работы в неблагоприятной зоне контакта.
| Элемент или задача | Обычный первый выбор | Почему | Что может изменить выбор |
|---|---|---|---|
| Плоское дно | Плоскоторцевая концевая фреза | Геометрия торца непосредственно формирует плоскую поверхность | Заданный радиус дна, плавное сопряжение или текстура поверхности могут потребовать другого чистового инструмента |
| Вертикальная стенка или прямоугольный уступ | Плоскоторцевая концевая фреза | Периферийная кромка формирует стенку, а торцевая часть — дно | Фреза с радиусом на углу может быть предпочтительнее, если важны прочность кромки или скругление |
| Открытый карман или снятие основного припуска | Плоскоторцевая концевая фреза или фреза с радиусом на углу | Позволяет снимать припуск без опоры на медленную центральную зону сферы | Сложная форма остаточного припуска или ограниченный доступ могут потребовать поэтапного применения инструментов и доработки остатка |
| Сложная 3D-поверхность | Сферическая концевая фреза | Непрерывный радиус вершины следует переменному уклону без острого торцевого угла | Фреза с радиусом на углу может выполнять черновую или получистовую обработку широких пологих участков перед чистовой обработкой сферической фрезой |
| Паз с округлым дном | Сферическая концевая фреза, соответствующая требуемой форме | Радиус вершины формирует профиль дна | Большой вылет, забивание стружкой или нестандартный радиус могут сделать более подходящими специальную фрезу или другой процесс |
| Сопряжение или внутренний радиус | Сферическая фреза или подходящая фреза с угловым радиусом | Радиусная кромка формирует переход | Точная геометрия, доступ и соседние поверхности определяют подходящий радиусный инструмент |
| Глубокий узкий элемент | Обычно поэтапная обработка | Жёсткий инструмент снимает основной припуск до чистовой обработки радиуса | Вылет, зазор патрона, прогиб, отвод стружки и требуемая форма дна могут изменить весь метод |
Столбец «обычный первый выбор» — отправная точка, а не правило каталога. Если фреза физически помещается в элемент, это ещё не значит, что ею следует выполнять все операции внутри него.
Что меняется на режущей кромке
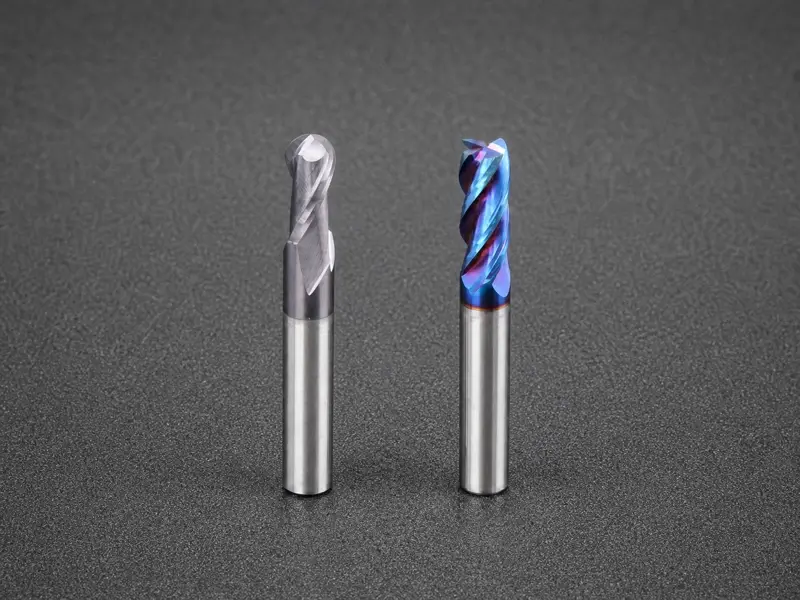
Фреза с плоским торцом использует периферийные режущие кромки для стенок и бокового резания, а торцевую геометрию — для формирования дна. Поэтому она подходит для призматических элементов: плоскостей, уступов, ступеней и карманов. «Плоская» описывает формируемую поверхность, но не означает одинаковое резание во всех точках торца или одинаковую геометрию центра у всех производителей.
Фреза со сферическим торцом заменяет прямой угол торца непрерывным полусферическим профилем. Такой профиль контактирует с поверхностями непрерывно меняющегося уклона, поэтому часто используется в штампах, пресс-формах, деталях свободной формы и плавных переходах. Эта же геометрия создаёт главное ограничение процесса: условия резания зависят от места контакта заготовки со сферой.
Концевая фреза с угловым радиусом занимает промежуточное положение. Она сохраняет значительную плоскую или почти плоскую торцевую область, но её наружный угол защищён радиусом. Она полезна для многих черновых и получистовых операций, однако не взаимозаменяема с полностью сферической фрезой. Небольшой угловой радиус не формирует такую же непрерывно криволинейную поверхность, как полусферическая вершина.
Сферическая фреза режет не на одном эффективном диаметре
Номинальный диаметр сферической фрезы обозначает её максимальный диаметр. Он не соответствует диаметру в каждой возможной точке контакта со сферой. Эффективный диаметр зависит от места контакта заготовки с полусферическим торцом.
Представьте горизонтальные окружности вокруг вершины на разной высоте. Вблизи полного диаметра инструмента окружность большая, ближе к центру вершины она уменьшается. Все окружности вращаются с одной частотой шпинделя, но меньшая проходит меньшее расстояние за оборот. В самом центре эффективный радиус стремится к нулю, поэтому локальная скорость резания также стремится к нулю.
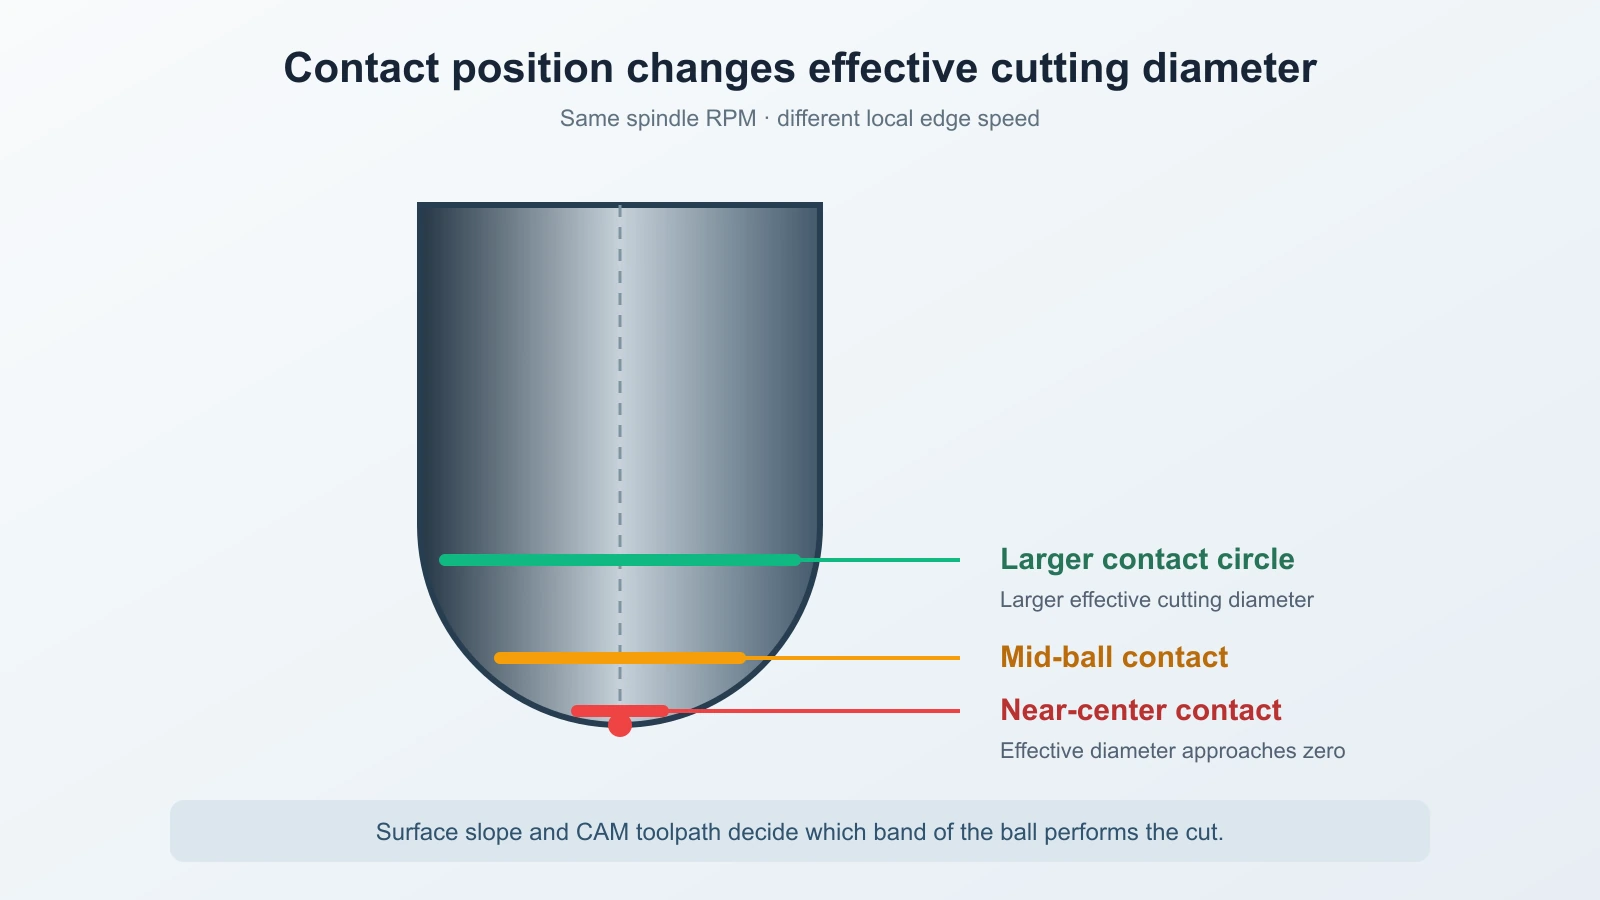
Поэтому сферическая фреза, режущая почти центром, может тереться, нагревать заготовку, размазывать материал или плохо формировать стружку, даже если номинальный диаметр и заданная частота вращения кажутся разумными. При смещении контакта выше по сфере эффективный диаметр растёт. На 3D-поверхности эта точка может непрерывно перемещаться при переходе через плоские, наклонные и почти вертикальные участки.
Поэтому траектория влияет на механику резания. Многократное прохождение центром инструмента по пологому участку может давать иной результат, чем контакт боковой частью сферы. Важен и предел RPM станка: малый эффективный диаметр может требовать недоступной частоты вращения. Правильно не вводить универсальную поправку, а определить ожидаемую зону контакта и использовать данные производителя и стратегию CAM для этих условий.
Выбирайте последовательность инструментов, а не только одну фрезу
Использование сферической фрезы для всей полости может казаться эффективным из-за отсутствия смены инструмента. На практике выигрыш на смене часто намного меньше потерь времени при попытке снять основной припуск чистовой геометрией.
Производственные обсуждения фрезерования глубоких узких пазов показывают, почему радиус дна и снятие основного припуска следует рассматривать отдельно. Часто более надёжна такая последовательность:
- Снимите основную массу материала жёсткой плоскоторцевой фрезой или фрезой с радиусом на углу.
- Оставьте контролируемый и достаточно равномерный чистовой припуск на криволинейных поверхностях.
- При необходимости доработайте участки, недоступные черновой фрезе.
- Используйте сферическую фрезу только там, где её радиус нужен для формирования окончательной поверхности.
Такая последовательность позволяет каждой фрезе выполнять задачу, соответствующую её геометрии. Черновая снимает большой объём без длительного контакта центром сферической вершины. Чистовая получает предсказуемый припуск вместо чередования холостого движения, тяжёлого зацепления и неожиданных углов. Это также может уменьшить прогиб и облегчить проверку окончательной траектории.
Последовательность всё равно должна учитывать фактическую геометрию фрезы, вылет и данные применения. Раздел твердосплавных концевых фрез служит отправной точкой для поиска подходящих серий инструмента; перед программированием проверьте размеры выбранной фрезы и рекомендации производителя.
Отдельный чистовой инструмент особенно полезен, если деталь сочетает большой карман с небольшим радиусом дна или локальным 3D-контуром. Напротив, если почти вся поверхность криволинейна, а припуск уже уменьшен предыдущей операцией, получистовая и чистовая обработка сферической фрезой могут быть разумнее попытки сформировать эту геометрию плоским инструментом.
Согласуйте траекторию с элементом детали
Плоское дно, уступы и открытые карманы
На плоском дне плоская концевая фреза непосредственно формирует требуемую поверхность. Её периферийная кромка позволяет управлять стенками и уступами. Сферическая фреза оставляет на таком дне криволинейный профиль контакта; для визуально плоской поверхности нужны многочисленные близкие проходы, а контакт центром может вызывать трение вместо эффективного резания.
В открытом кармане также учитывайте вход инструмента, долю диаметра в контакте и пути выхода стружки. Плоскоторцевая фреза не становится автоматически безопасной при контакте на полную ширину, но её геометрия обычно логичнее для основного съёма в кармане. Выбирайте вход, радиальный и осевой контакт и припуск по проверке CAM и данным производителя.
Сложные поверхности и переменные уклоны
Сферическая фреза следует изменению нормали поверхности, не подставляя детали острый угол. Качество зависит не только от номинального диаметра. Шаг проходов определяет высоту остаточных гребешков между ними, а локальный уклон — место контакта на сфере. Направление траектории может смещать контакт к медленной центральной зоне или от неё.
По этой причине одна чистовая стратегия может не подходить всем участкам сложной детали. Для пологих зон, крутых стенок и переходов могут потребоваться разные типы траекторий или направления обработки. Цель — равномерный остаточный рельеф и устойчивый контакт кромки, а не просто одинаковый шаг XY по всей модели.
Важно и состояние припуска. Если черновая обработка оставляет неравномерные гребешки или отдельные зоны большого припуска, нагрузка на чистовой инструмент меняется. Получистовой проход может выровнять припуск перед окончательным, делая качество более предсказуемым, хотя и не гарантируя определённого результата.
Элементы с округлым дном и глубокие узкие элементы
Требуемое округлое дно может сделать сферическую фрезу правильным чистовым инструментом, но это не значит, что ею нужно выбирать весь паз. В глубоком узком элементе фреза с большим вылетом хуже сопротивляется прогибу, патрон может ограничивать доступ, а стружке трудно выйти. Центр сферы также может оставаться погружённым в материал большую часть прохода.
Сначала рассмотрите снятие доступного припуска более короткой и жёсткой плоской фрезой, а затем используйте чистовой инструмент с минимально необходимым вылетом. Проверяйте режущую длину отдельно от общей досягаемости: инструмент может доставать до дна, но тереться шейкой или хвостовиком. Убедитесь, что стружка выходит из элемента, а СОЖ или воздух достигают зоны резания, не уплотняя её глубже.
Если элемент требует очень большого вылета, малой ширины или особой формы дна, правильным решением могут стать специальная фреза, сверление, электроэрозионная обработка или другой технологический процесс. Соответствие сферического торца радиусу — только одно требование.
Не переносите режимы по номинальному диаметру
Две фрезы одинакового номинального диаметра не обязательно используют одинаковые исходные RPM и подачу. Для сферической фрезы рабочий диаметр контакта может быть меньше номинального. Кроме того, она может выполнять лёгкий чистовой проход, тогда как плоская фреза выполняла черновой с другим зацеплением и толщиной стружки.
Задавайте исходные условия по данным выбранного инструмента и фактической операции. Как минимум учитывайте:
- материал и состояние заготовки;
- инструментальный материал, геометрию, покрытие, диаметр и число зубьев;
- ожидаемое место контакта на сферической фрезе;
- радиальный и осевой контакт;
- припуск для черновой или чистовой обработки;
- направление траектории и поперечный шаг;
- вылет, состояние патрона и биение;
- ограничения частоты шпинделя, подачи, мощности и ускорения;
- отвод стружки и стратегию подачи СОЖ.
Если расчётная частота превышает рабочий диапазон станка, не ограничивайте просто RPM с сохранением прежней подачи. Пересчитайте заданную подачу и проверьте допустимость получившихся условий работы кромки. Испытайте наладку в контролируемых условиях, прежде чем использовать её на ценной детали.
Изучите поверхность и инструмент, прежде чем менять все параметры
Если результат неудовлетворителен, одновременное изменение частоты вращения, подачи, шага и глубины уничтожает диагностические данные. Сначала определите симптом, проверьте вероятный механизм, затем измените одну контролируемую переменную.
- Плоские участки или неправильная форма: Проверьте, может ли выбранная геометрия кромки сформировать поверхность CAD и соответствует ли описание инструмента в CAM реальной фрезе. Исправьте геометрию или траекторию до настройки режимов.
- Трение, изменение цвета или нагрев у сферической вершины: Проверьте место контакта поверхности со сферой и прохождение траектории через центр инструмента. Измените направление траектории либо инструмент или процесс, чтобы резала более эффективная часть кромки.
- Налипший материал на кромке: Проверьте поведение материала, состояние кромки, стружкообразование, смазывание и отвод стружки. Не считайте сферическую форму самой по себе первопричиной.
- Видимые гребешки: Проверьте фактический радиус инструмента, шаг проходов, уклон поверхности и прогиб. Уменьшайте или перераспределяйте остаточный рисунок только после проверки соответствия запрограммированного инструмента реальной фрезе.
- Вибрация или конусность стенок: Проверьте вылет, состояние патрона, биение, контакт и остаточный припуск. Более короткий или жёсткий инструмент на черновой операции может устранить то, что не исправляется настройкой режимов.
- Скопление стружки в глубоком элементе: Прекратите повторное перерезание застрявшей стружки. Улучшите отвод, уменьшите долю закрытого резания или измените последовательность.
- Преждевременный износ одного участка сферы: Сопоставьте износ с зоной контакта. Траектория, сосредоточивающая всё резание в узкой полосе, может требовать другой ориентации или чистовой стратегии.
Разрешайте запуск наладки после проверки этих условий
Перед первой серийной деталью ответственный за наладку должен уметь указать:
- какие поверхности плоские, какие формируются радиусом, а какие являются переходными;
- роль каждой фрезы: черновая обработка, доработка остатка, получистовая или чистовая обработка;
- какой припуск ожидается на каждом чистовом проходе;
- ожидаемая зона контакта сферического торца;
- источник исходных режимов и условия их применимости;
- направление траектории, принцип выбора поперечного шага и способ входа;
- фактический вылет, состояние патрона и биение;
- путь выхода стружки из самой глубокой или закрытой зоны;
- какое ограничение станка определяет команду;
- результаты пробного прохода по поверхности, стружке, звуку, нагрузке и режущей кромке.
Если хотя бы один ответ неизвестен, операция ещё не готова: выбор между сферической и плоской концевой фрезой пока не привязан к конкретной поверхности, условиям контакта и роли в процессе.