










Fresa esférica ou plana: escolher pela superfície e pelo contacto
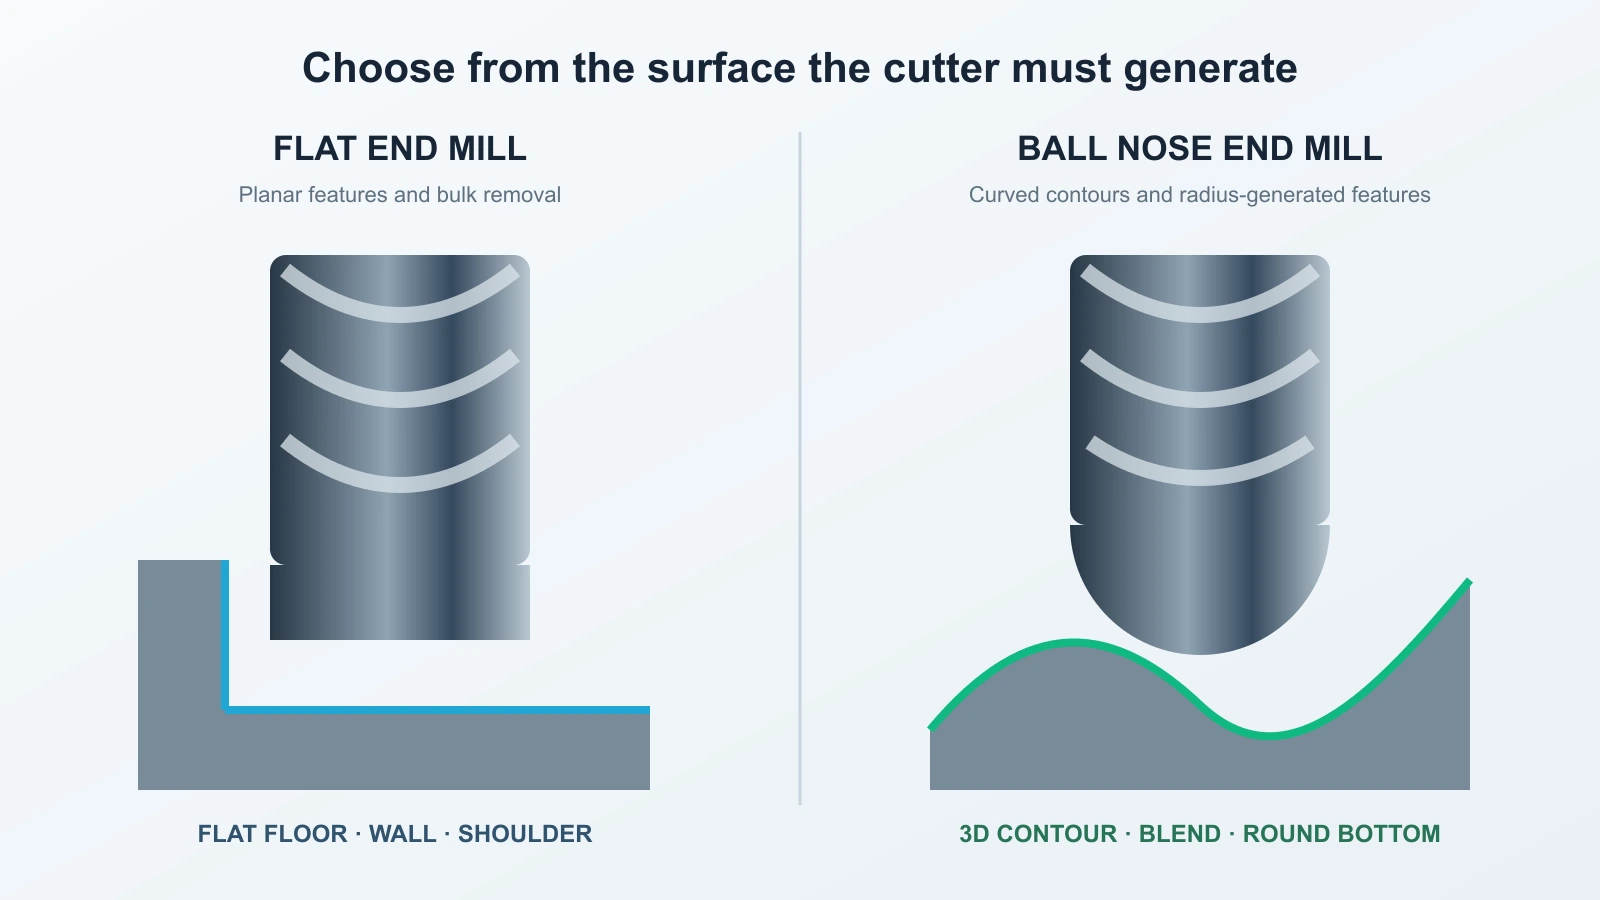
Ao escolher entre uma fresa esférica e uma fresa plana , parta da superfície: use uma fresa plana para fundos planos, paredes verticais, ressaltos, cavidades abertas ou grande remoção; use uma esférica quando o seu raio tiver de gerar um contorno 3D curvo, uma transição ou um fundo redondo. Se a peça combinar ambos os trabalhos, desbaste com uma fresa plana ou de raio de canto, deixe sobremedida controlada e acabe a superfície curva com uma esférica.
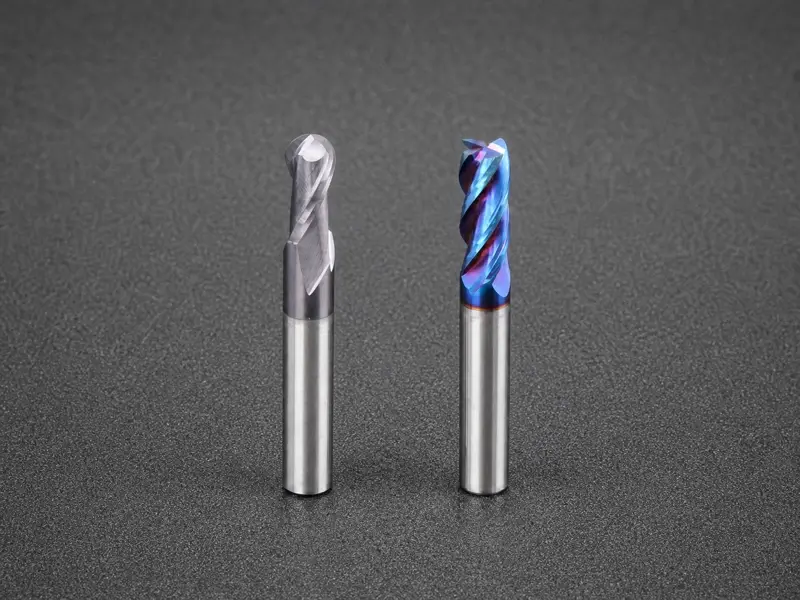
A distinção importa porque as ferramentas não deixam apenas formas diferentes: contactam de forma diferente. O ponto de contacto na esfera muda com a inclinação, alterando o diâmetro efetivo e a velocidade de corte na aresta. Ferramenta, direção da trajetória e dados de corte devem ser considerados em conjunto.
Escolher pela superfície a gerar
Parta da geometria acabada, não das fresas já carregadas. Determine que aresta pode gerar a superfície necessária sem obrigar a cortar numa zona de contacto desfavorável.
| Geometria ou tarefa | Primeira escolha habitual | Porquê | O que pode alterar a escolha |
|---|---|---|---|
| Fundo plano | Fresa plana | A geometria frontal gera diretamente uma superfície plana | Um raio de fundo, transição ou textura especificados podem exigir outra ferramenta de acabamento |
| Parede vertical ou ressalto reto | Fresa plana | A aresta periférica gera a parede enquanto a frontal trabalha o fundo | Pode preferir-se uma fresa de raio de canto se a resistência da aresta ou um arredondamento fizer parte do processo |
| Cavidade aberta ou desbaste volumétrico | Fresa plana ou de raio de canto | Remove material sem depender do centro lento da esfera | Restos complexos ou acesso limitado podem exigir várias ferramentas e maquinagem de restos |
| Superfície esculpida 3D | Fresa esférica | O raio contínuo acompanha inclinações variáveis sem canto frontal vivo | Uma fresa de raio de canto pode desbastar ou semiacabar zonas largas e pouco profundas antes do acabamento esférico |
| Rasgo de fundo redondo | Fresa esférica dimensionada para a forma necessária | O raio da ponta gera o perfil do fundo | Longo alcance, acumulação de aparas ou raio não normalizado podem favorecer uma fresa especial ou outro processo |
| Transição ou raio interior | Fresa esférica ou de raio de canto adequada | Uma aresta com raio pode gerar a transição | Geometria exata, acesso e superfícies adjacentes determinam a ferramenta adequada |
| Geometria profunda e estreita | Normalmente um processo por etapas | Uma ferramenta rígida remove o grosso antes de acabar o raio | Alcance, folga do porta-ferramentas, flexão, evacuação e fundo podem alterar todo o método |
A coluna «primeira escolha habitual» é um ponto de partida, não uma regra de catálogo. Uma fresa que entra fisicamente numa geometria não deve executar automaticamente todas as operações.
O que muda na aresta
Uma fresa plana usa as arestas periféricas para paredes e corte lateral, enquanto a geometria frontal gera o fundo. É, por isso, adequada a formas prismáticas: planos, ressaltos, degraus e cavidades. «Plana» descreve a superfície pretendida; não significa que todos os pontos frontais cortem igualmente nem que todos os fabricantes usem a mesma geometria central.
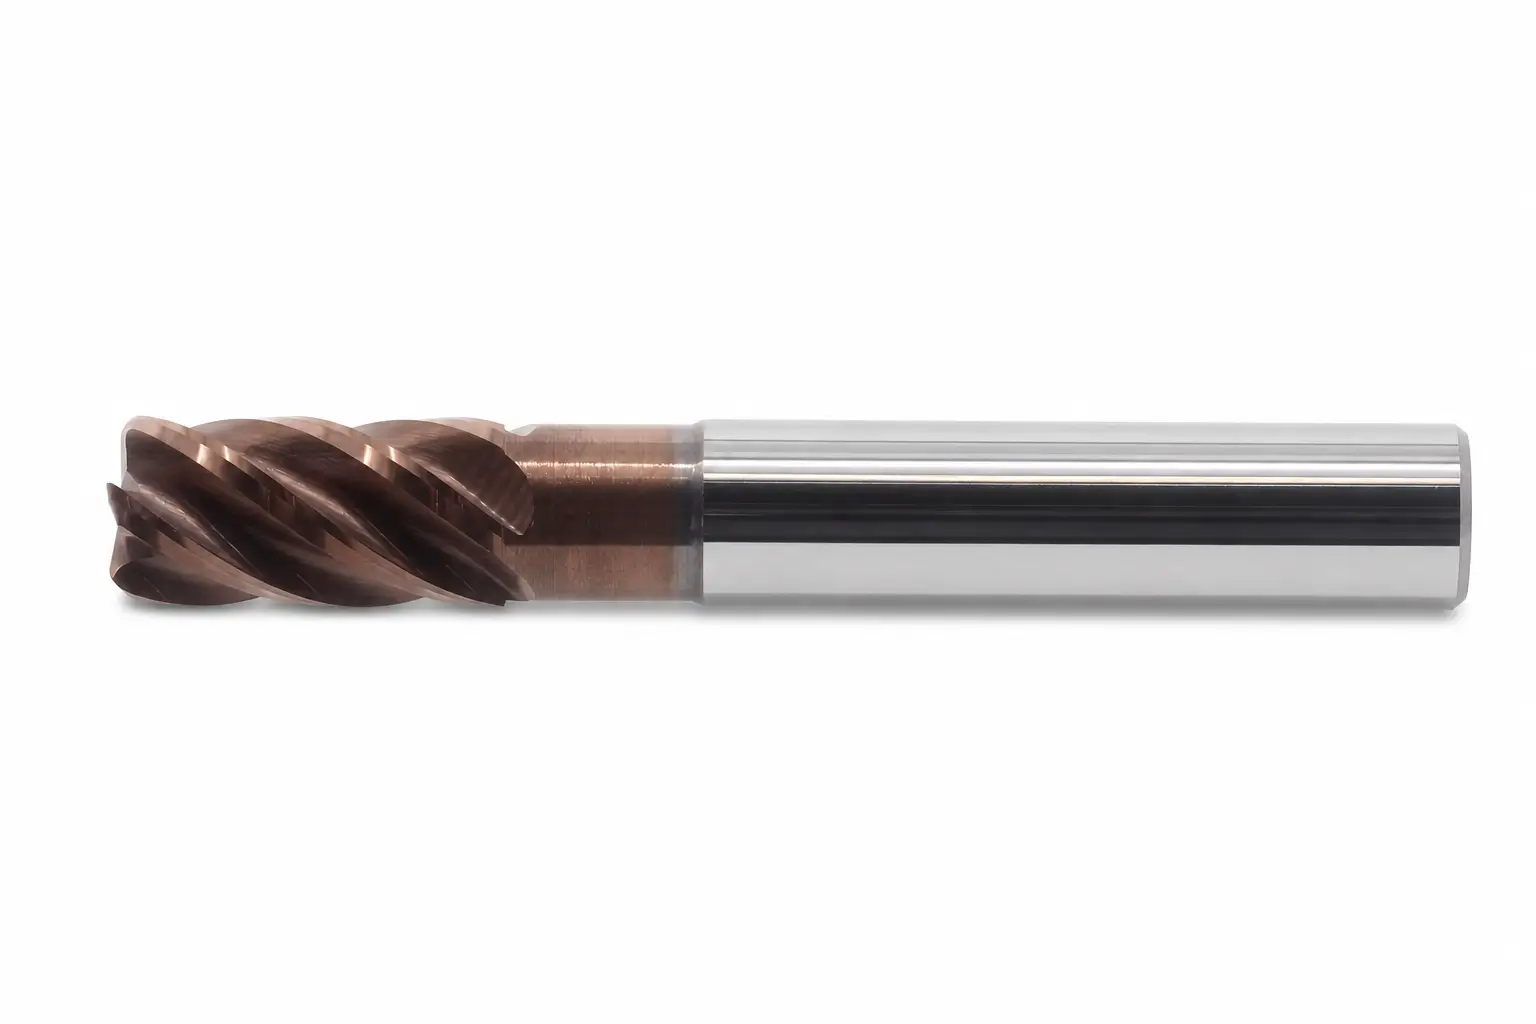
Uma fresa esférica substitui o canto frontal reto por um perfil hemisférico contínuo. Pode contactar superfícies de inclinação variável, sendo comum em matrizes, moldes, peças de forma livre e transições. A mesma geometria cria a principal limitação: o corte depende de onde a peça toca na esfera.
Uma fresa de raio de canto situa-se entre estas opções. Conserva uma zona frontal larga plana ou quase plana, mas protege o canto exterior com um raio. É útil em muitos desbastes e semiacabamentos, mas não substitui uma esférica completa. Um raio pequeno não gera a mesma forma curva contínua de uma ponta hemisférica.
A esfera não corta com um único diâmetro efetivo
O diâmetro nominal indicado numa fresa esférica é o máximo, não o de cada ponto possível de contacto. O diâmetro efetivo relevante depende de onde a peça contacta a ponta hemisférica.
Imagine círculos horizontais em redor da ponta a diferentes alturas. Perto do diâmetro completo são grandes; em direção ao centro tornam-se menores. Todos giram à mesma rotação do fuso, mas um círculo menor percorre menos distância por rotação. No centro exato, o raio efetivo aproxima-se de zero, tal como a velocidade superficial local.
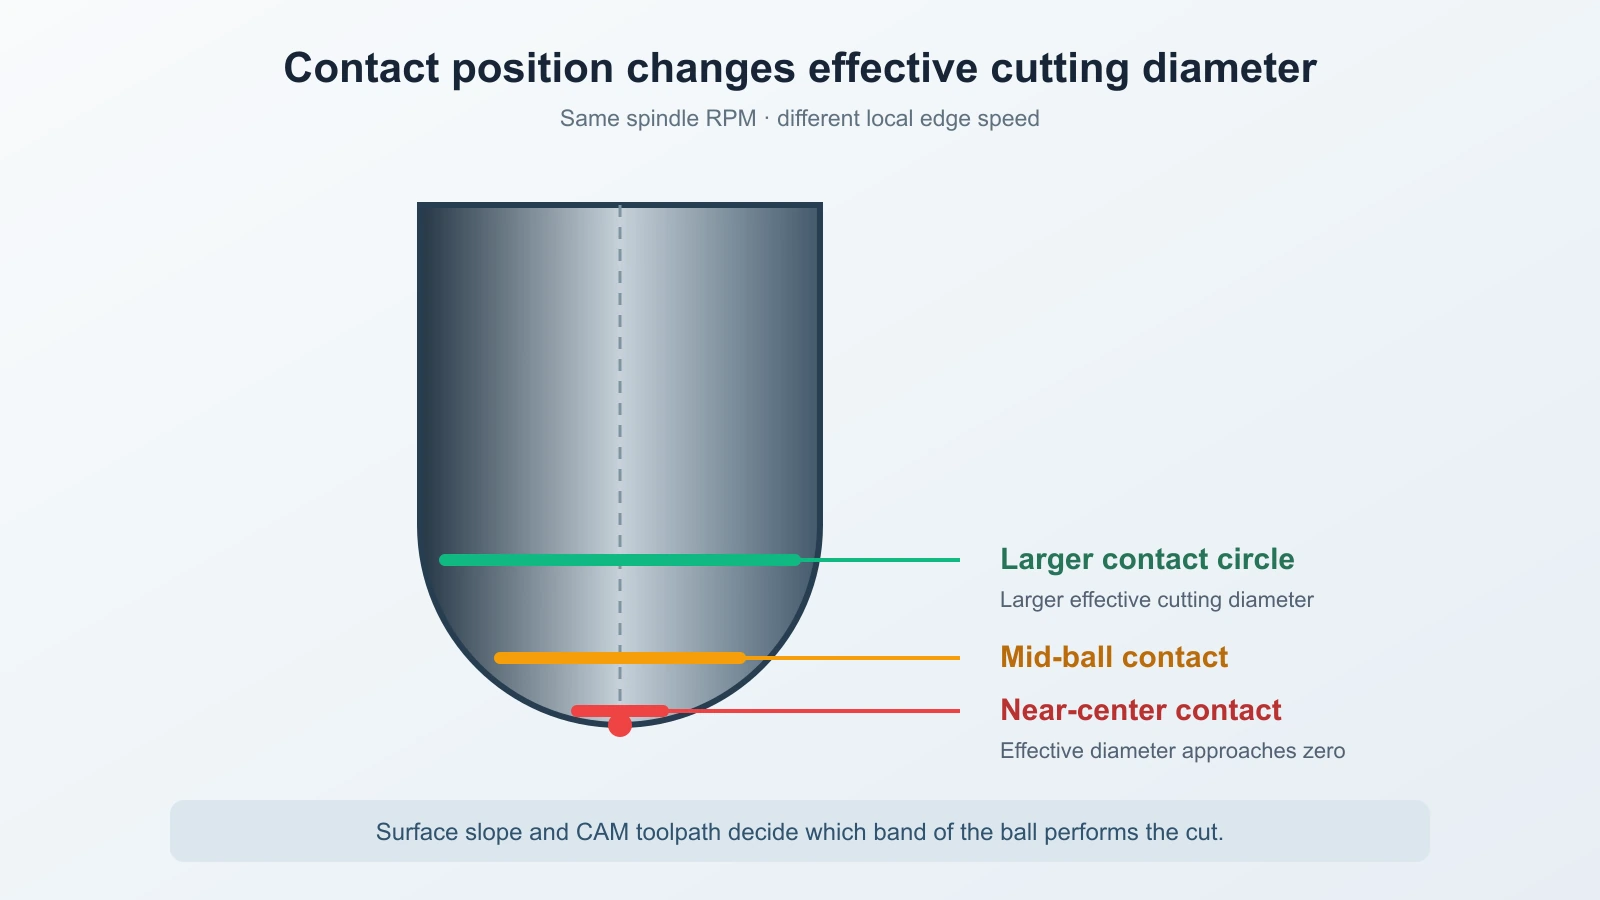
Por isso, cortar quase sobre o centro pode causar roçamento, aquecimento, arrastamento de material ou má apara, mesmo com diâmetro nominal e RPM aparentemente razoáveis. Ao subir o contacto na esfera, aumenta o diâmetro efetivo. Numa superfície 3D, o contacto pode mover-se continuamente entre planos, inclinações e zonas quase verticais.
A trajetória influencia a mecânica de corte. Passar repetidamente o centro por uma zona pouco inclinada pode comportar-se de modo diferente de manter contacto lateral. Os limites de RPM também importam: um diâmetro efetivo pequeno pode exigir velocidade inalcançável. A resposta é identificar a zona de contacto e usar dados do fabricante e estratégia CAM adequados, não um ajuste universal.
Escolher a sequência, não apenas a fresa
Usar uma esférica para toda uma cavidade pode parecer eficiente por evitar uma troca. Na prática, essa poupança pode ser muito menor do que o tempo perdido ao exigir grande remoção a uma geometria de acabamento.
As discussões de oficina sobre fresagem de rasgos profundos e estreitos mostram porque devem ser separados o raio do fundo e a remoção principal. Uma sequência mais robusta é frequentemente:
- Remover o grosso com uma fresa plana ou de raio de canto rígida.
- Deixar sobremedida de acabamento controlada e razoavelmente uniforme nas superfícies curvas.
- Maquinar os restos que a ferramenta de desbaste não alcançou, se necessário.
- Usar a esférica apenas onde o seu raio seja necessário para a forma final.
Assim, cada fresa trabalha segundo a sua geometria. O desbaste remove volume sem forçar contacto central prolongado da esfera. O acabamento encontra sobremedida previsível, em vez de alternar entre ar, forte envolvimento e cantos inesperados. Pode também reduzir a flexão e facilitar a validação da trajetória final.
A sequência deve respeitar a geometria real, o alcance e os dados de aplicação. A página «Fresas de metal duro» serve de acesso para identificar famílias candidatas; verifique dimensões e recomendações do fabricante antes de programar.
Uma ferramenta de acabamento separada é especialmente útil se uma cavidade grande tiver apenas um pequeno raio de fundo ou contorno 3D localizado. Se quase toda a superfície for curva e o material já tiver sido reduzido, semiacabar e acabar com esférica pode ser mais adequado do que forçar uma plana numa forma que não consegue gerar.
Adaptar a trajetória à geometria
Fundos planos, ressaltos e cavidades abertas
Num fundo plano, a fresa plana gera diretamente a superfície. A aresta periférica permite também controlar paredes e ressaltos. Uma esférica deixa um perfil de contacto curvo; obter um aspeto suficientemente plano exige muitas passagens próximas e o centro pode roçar em vez de cortar eficazmente.
Numa cavidade aberta, considere entrada, proporção do diâmetro envolvida e saída de aparas. A plana não é automaticamente segura à largura completa, mas a geometria é normalmente o ponto de partida lógico para remover volume. Use verificação CAM e dados do fabricante para entrada, envolvimento radial e axial e sobremedida.
Superfícies esculpidas e inclinações variáveis
Uma esférica acompanha uma normal variável sem apresentar um canto vivo à peça. O acabamento depende de mais do que o diâmetro nominal. O passo lateral controla as cristas entre passagens, enquanto a inclinação local determina o contacto na esfera. A direção pode aproximar ou afastar o contacto do centro lento.
Por isso, uma estratégia única de acabamento pode não servir para toda uma peça complexa. Zonas pouco inclinadas, paredes íngremes e transições podem precisar de trajetórias ou direções diferentes. Procura-se um padrão residual consistente e contacto estável, não apenas um passo XY uniforme copiado por todo o modelo.
A sobremedida também importa. Se o desbaste deixar cristas irregulares ou zonas carregadas, o acabamento recebe carga variável. Uma passagem de semiacabamento pode uniformizar o material antes da final, tornando o acabamento mais previsível sem garantir um resultado específico.
Fundos redondos e geometrias profundas e estreitas
Um fundo redondo pode justificar uma esférica para acabamento, mas não para escavar todo o rasgo. Numa forma profunda e estreita, o longo alcance reduz a resistência à flexão, o porta-ferramentas limita o acesso e as aparas saem com dificuldade. O centro pode também permanecer enterrado durante grande parte do corte.
Considere remover primeiro o material acessível com uma plana mais curta e rígida, estendendo a de acabamento apenas o necessário. Verifique comprimento do canal e alcance separadamente: pode chegar ao fundo e roçar com pescoço ou encabadouro. Verifique saída de aparas e chegada de ar ou fluido ao corte sem as compactar mais abaixo.
Se forem exigidos alcance extremo, largura mínima ou fundo especial, pode convir uma fresa especial, furação, EDM ou reformular o processo. «A esfera corresponde ao raio» é apenas um requisito.
Não transferir parâmetros pelo diâmetro nominal
Duas fresas do mesmo diâmetro nominal não utilizam necessariamente as mesmas RPM e avanço iniciais. Na esférica, o diâmetro de contacto pode ser menor do que o nominal. Pode também fazer acabamento leve enquanto a plana desbastava com outro envolvimento e espessura de apara.
Defina as condições iniciais pela ferramenta escolhida e operação real. Considere pelo menos:
- material da peça e estado;
- substrato, geometria, revestimento, diâmetro e número de arestas;
- posição de contacto prevista na esfera;
- envolvimento radial e axial;
- material de desbaste ou sobremedida de acabamento;
- direção da trajetória e passo lateral;
- balanço, estado do porta-ferramentas e batimento;
- limites de rotação do fuso, avanço, potência e aceleração;
- evacuação de aparas e refrigeração.
Se a velocidade calculada ultrapassar a gama útil, não limite simplesmente as RPM mantendo o avanço. Recalcule-o e verifique se a aresta continua em condições viáveis. Valide a montagem de forma controlada antes de uma peça valiosa.
Examinar superfície e ferramenta antes de alterar todos os valores
Se o resultado for mau, alterar ao mesmo tempo RPM, avanço, passo e profundidade destrói a evidência. Leia o sintoma, verifique o mecanismo provável e altere uma variável controlada.
- Zonas planas ou forma incorreta: Verifique se a aresta gera a superfície CAD e se a definição CAM corresponde à fresa real. Corrija geometria ou trajetória antes de ajustar o corte.
- Roçamento, descoloração ou calor perto da ponta: Examine o contacto e se a trajetória cruza o centro. Reoriente a trajetória ou altere ferramenta/processo para cortar com uma zona mais eficaz.
- Material aderente na aresta: Verifique material, aresta, formação de aparas, lubrificação e evacuação. Não presuma que «fresa esférica» é, por si só, a causa.
- Cristas visíveis: Confirme raio real, passo, inclinação e flexão. Reduza ou redistribua o padrão residual só depois de confirmar a correspondência entre ferramenta programada e real.
- Vibrações ou paredes cónicas: Verifique balanço, porta-ferramentas, batimento, envolvimento e material restante. Um desbaste mais curto ou rígido pode resolver o que os parâmetros não corrigem.
- Acumulação de aparas em geometria profunda: Pare de recortar aparas presas. Melhore a evacuação, reduza o corte enterrado ou reveja a sequência.
- Desgaste prematuro numa zona da esfera: Relacione desgaste e zona de contacto. Uma trajetória que concentra todo o corte numa faixa estreita pode precisar de outra orientação ou estratégia de acabamento.
Validar a montagem quando estas condições forem conhecidas
Antes da primeira peça de produção, o responsável deve conseguir indicar:
- que superfícies são planas, geradas por raio ou de transição;
- o papel de cada fresa: desbaste, restos, semiacabamento ou acabamento;
- a sobremedida prevista em cada passagem de acabamento;
- a zona de contacto prevista na esfera;
- a fonte e condições de validade dos dados iniciais;
- a direção, lógica do passo e método de entrada;
- o balanço real, estado do porta-ferramentas e batimento;
- como saem as aparas da zona mais profunda ou fechada;
- que limite da máquina determina o comando;
- o que mostrou o ensaio na superfície, aparas, som, carga e aresta.
Se faltar alguma resposta, a operação não está pronta: «esférica ou plana» ainda não foi concretizada numa superfície, contacto e função de processo.