










Fraise boule ou à bout plat : choisir selon la surface et le contact
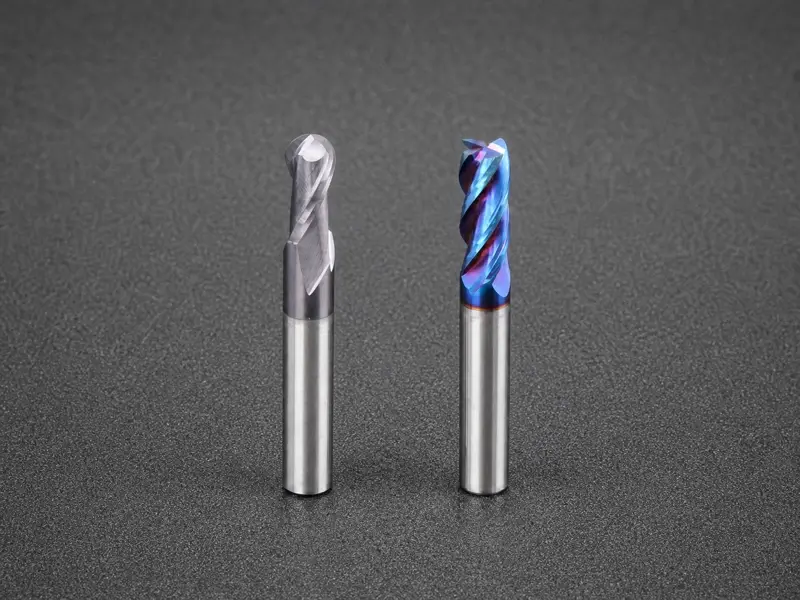
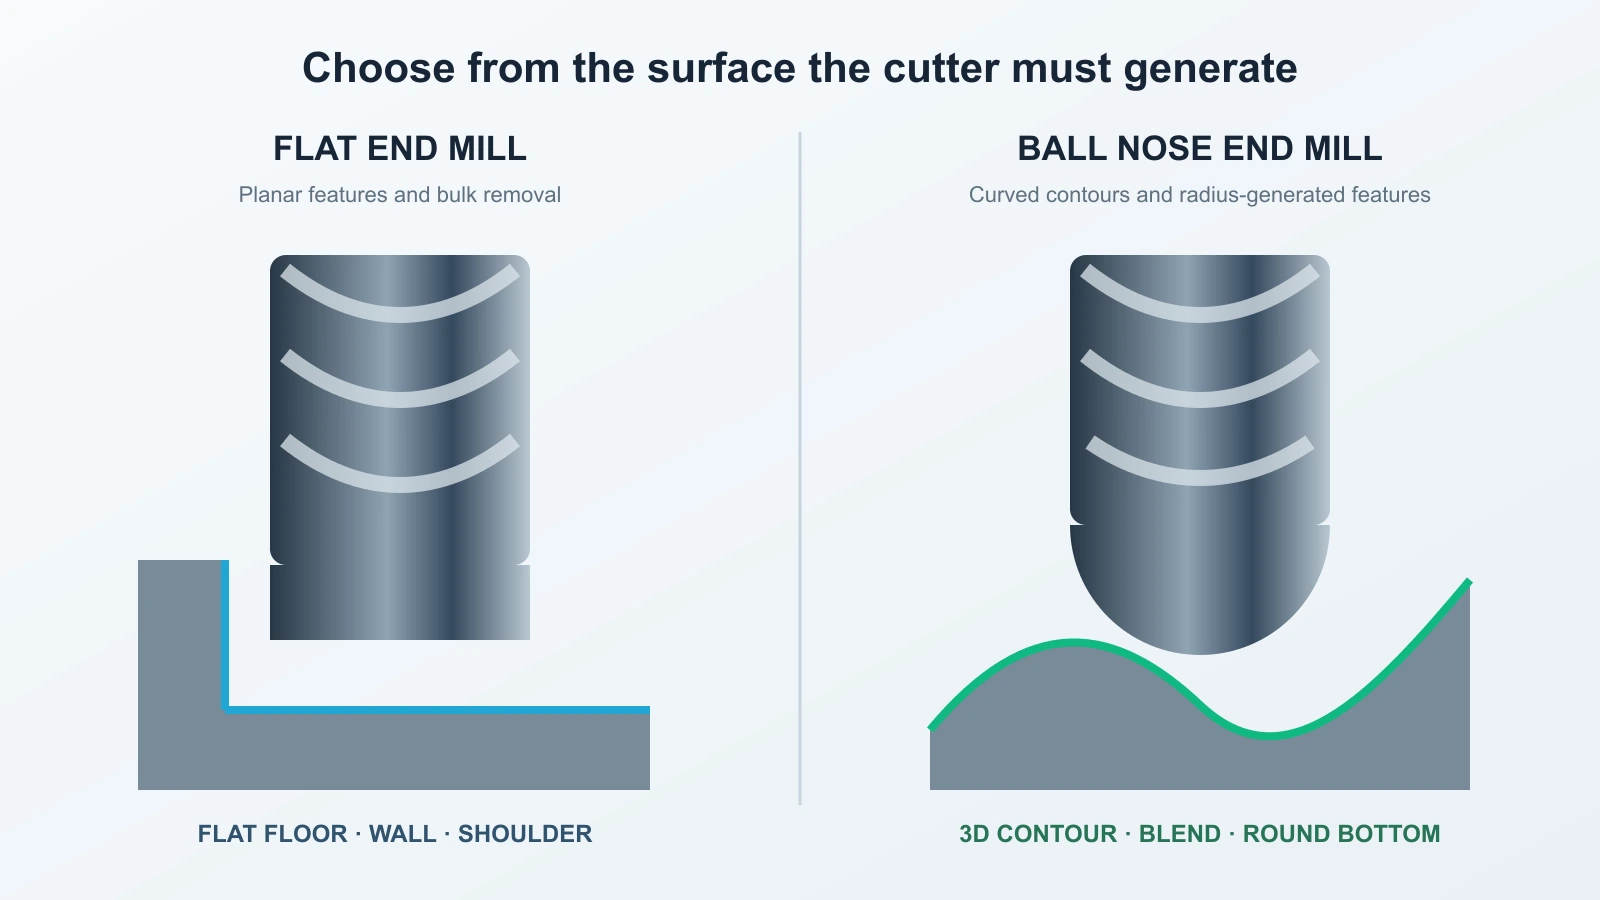
Pour choisir entre une fraise boule et une fraise à bout plat , partez de la surface : utilisez une fraise à bout plat pour les fonds plans, parois verticales, épaulements, poches ouvertes ou l’enlèvement massif ; utilisez une fraise boule lorsque son rayon doit générer un contour 3D courbe, un raccordement ou un fond arrondi. Si la pièce combine les deux, ébauchez avec une fraise plate ou torique, laissez une surépaisseur contrôlée et finissez la surface courbe avec une fraise boule.
Cette distinction compte car les outils ne produisent pas seulement des formes différentes : leur contact avec la pièce diffère. Le point de contact sur la boule se déplace avec la pente ; son diamètre effectif, donc la vitesse de coupe à l’arête, change aussi. Choix d’outil, direction de trajectoire et données de coupe doivent être considérés ensemble.
Choisir selon la surface à générer
Partez de la forme finie, pas des fraises déjà dans le magasin. Demandez quelle géométrie d’arête peut générer la surface requise sans imposer une zone de contact défavorable.
| Forme ou tâche | Premier choix habituel | Pourquoi | Ce qui peut changer le choix |
|---|---|---|---|
| Fond plan | Fraise à bout plat | La géométrie en bout génère directement une surface plane | Un rayon de fond, un raccordement ou une texture spécifiés peuvent imposer un autre outil de finition |
| Paroi verticale ou épaulement droit | Fraise à bout plat | L’arête périphérique génère la paroi tandis que le bout traite le fond | Une fraise torique peut être préférable si la résistance d’arête ou un congé fait partie du procédé |
| Poche ouverte ou ébauche massive | Fraise plate ou torique | Enlèvement sans dépendre du centre lent de la boule | Des restes complexes ou un accès limité peuvent exiger plusieurs outils et une reprise des restes |
| Surface sculptée 3D | Fraise boule | Le rayon continu suit les pentes variables sans angle vif en bout | Une fraise torique peut ébaucher ou semi-finir les zones larges et peu profondes avant la finition boule |
| Rainure à fond arrondi | Fraise boule dimensionnée pour la forme requise | Le rayon de pointe génère le profil du fond | Longue portée, bourrage ou rayon non standard peuvent favoriser un outil spécial ou un autre procédé |
| Raccordement ou rayon intérieur | Fraise boule ou torique adaptée | Une arête rayonnée peut générer la transition | Géométrie exacte, accès et surfaces voisines déterminent l’outil rayonné adapté |
| Forme profonde et étroite | Généralement un procédé par étapes | Un outil rigide enlève l’essentiel avant la finition du rayon | Portée, dégagement du porte-outil, flexion, évacuation et forme du fond peuvent changer toute la méthode |
La colonne « premier choix habituel » est un point de départ, pas une règle de catalogue. Une fraise qui entre physiquement dans une forme ne doit pas forcément y effectuer toutes les opérations.
Ce qui change à l’arête
Une fraise à bout plat utilise ses arêtes périphériques pour les parois et la coupe latérale, tandis que sa géométrie en bout génère le fond. Elle convient donc aux formes prismatiques : plats, épaulements, marches et poches. « Plat » décrit la surface visée ; cela ne signifie ni que tout le bout coupe identiquement ni que tous les fabricants utilisent la même géométrie centrale.
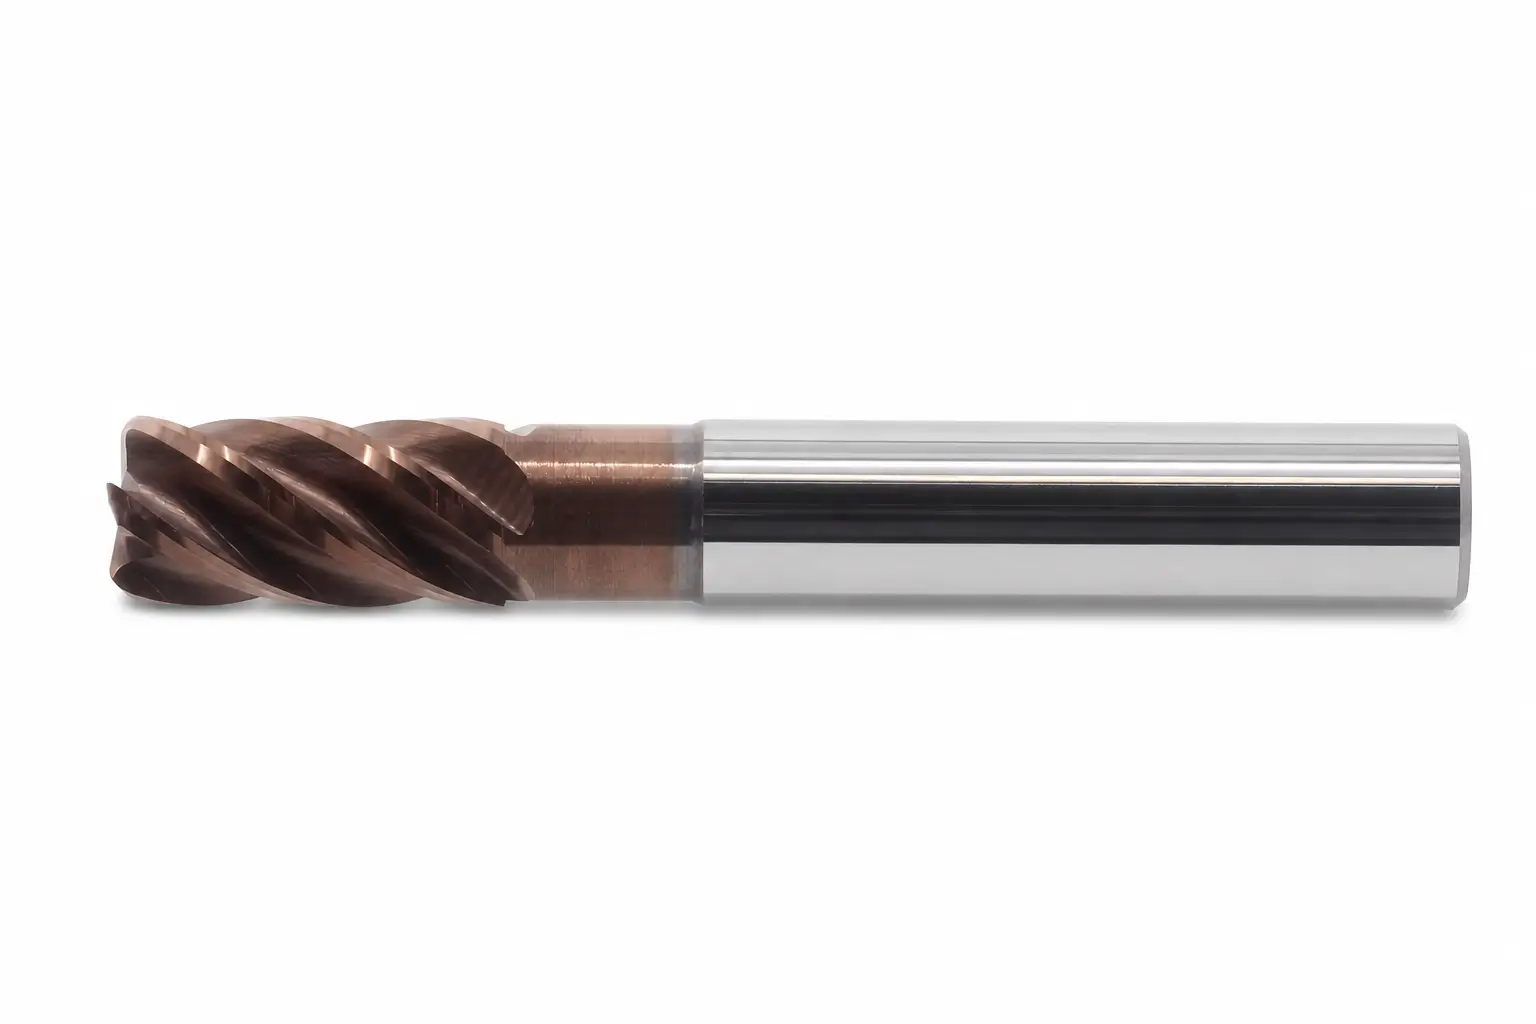
Une fraise boule remplace l’angle vif du bout par un profil hémisphérique continu. Ce profil peut toucher des surfaces dont la pente varie continuellement ; il est donc courant pour matrices, moules, pièces de forme libre et raccordements. Mais cette même géométrie impose sa limite principale : les conditions de coupe dépendent du point de contact avec la boule.
Une fraise torique se situe entre ces choix. Elle conserve une large zone plate ou presque plate en bout, mais protège le coin extérieur par un rayon. Elle est utile pour de nombreuses ébauches et semi-finitions, sans être interchangeable avec une fraise boule. Un petit rayon de coin ne génère pas la même courbure continue qu’une pointe hémisphérique.
La boule ne coupe pas à un diamètre effectif unique
Le diamètre nominal inscrit sur une fraise boule est son diamètre maximal, pas celui de chaque point de contact possible. Le diamètre effectif pertinent dépend du contact sur la pointe hémisphérique.
Imaginez des cercles horizontaux autour de la pointe à différentes hauteurs. Près du plein diamètre, le cercle est grand ; vers le centre de la pointe, il devient plus petit. Tous tournent à la même vitesse de broche, mais un petit cercle parcourt moins de distance par tour. Au centre exact, le rayon effectif tend vers zéro, tout comme la vitesse locale de surface.
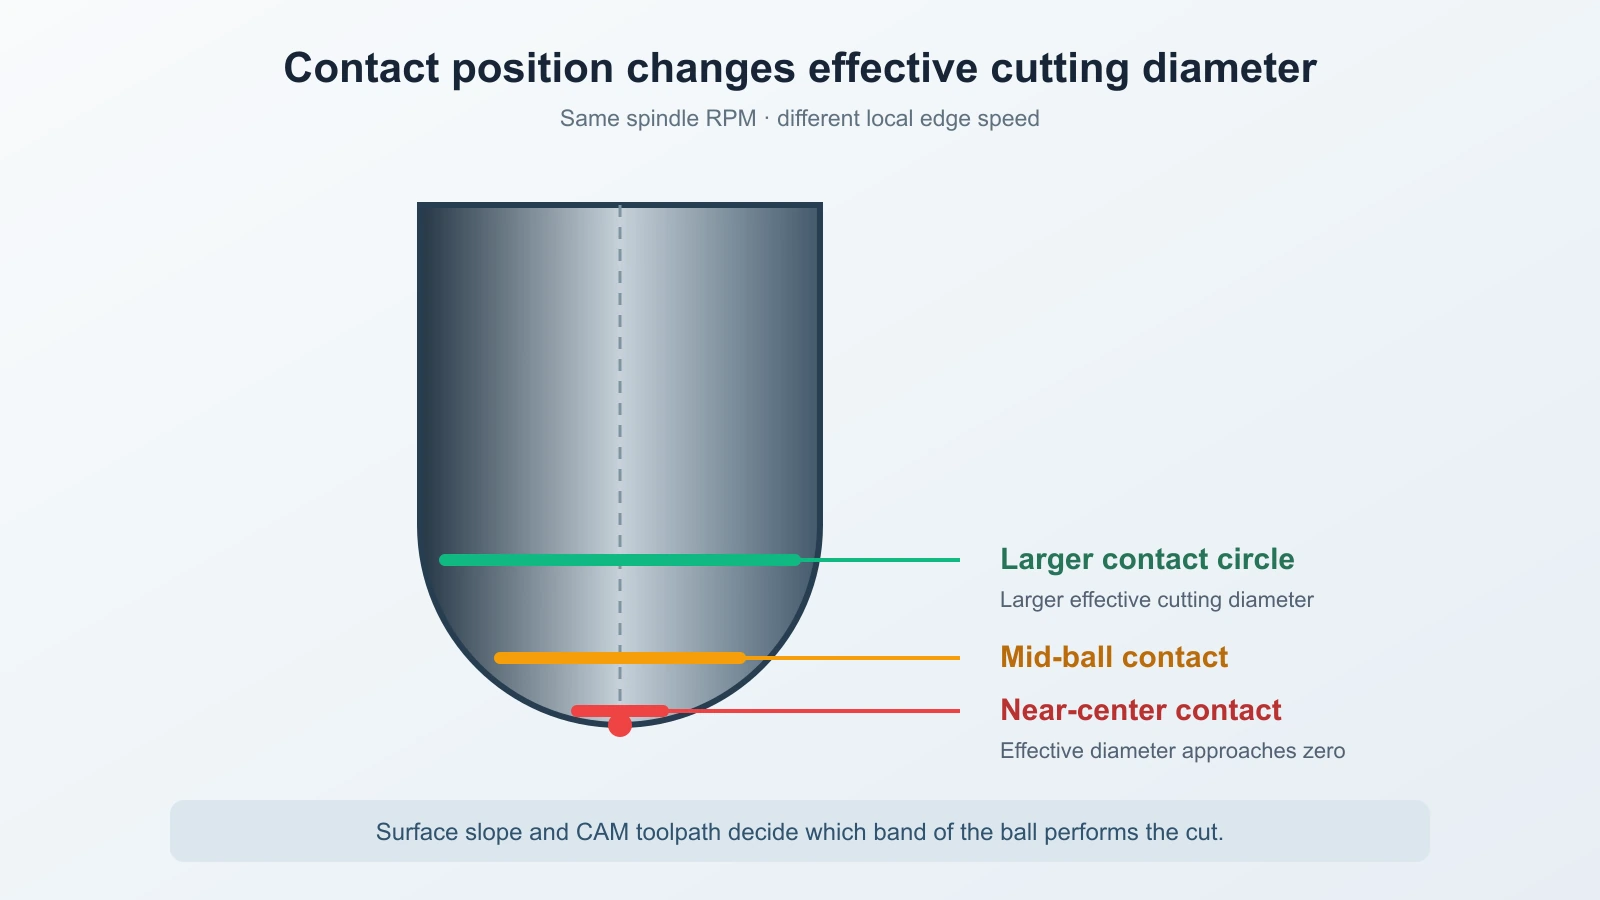
C’est pourquoi une fraise boule travaillant presque sur son centre peut frotter, chauffer la pièce, étaler la matière ou former un mauvais copeau, malgré un diamètre nominal et des RPM apparemment corrects. Plus haut sur la boule, le diamètre effectif augmente. Sur une surface 3D, le contact peut se déplacer continuellement entre plats, pentes et zones presque verticales.
La trajectoire influence donc la mécanique de coupe. Un passage répété du centre sur une zone peu inclinée peut différer d’un contact maintenu sur le côté de la boule. Les limites de RPM comptent aussi : un petit diamètre effectif peut exiger une vitesse inaccessible. Il faut identifier la zone de contact prévue et utiliser les données du fabricant et la stratégie CAM adaptées, plutôt qu’un coefficient universel.
Choisir la séquence d’outils, pas seulement l’outil
Utiliser une fraise boule pour toute une cavité peut sembler efficace en évitant un changement d’outil. En pratique, ce gain peut être bien inférieur au temps perdu à confier un enlèvement massif à une géométrie de finition.
Les discussions d’atelier sur le fraisage de rainures profondes et étroites montrent pourquoi le rayon de fond et l’enlèvement massif doivent être traités séparément. Une séquence plus robuste est souvent :
- Enlever l’essentiel avec une fraise plate ou torique rigide.
- Laisser une surépaisseur de finition contrôlée et assez uniforme sur les surfaces courbes.
- Reprendre si nécessaire les zones inaccessibles à l’outil d’ébauche.
- Utiliser la fraise boule seulement là où son rayon est nécessaire à la forme finale.
Chaque fraise travaille ainsi dans le rôle permis par sa géométrie. L’ébauche enlève beaucoup sans imposer un contact prolongé au centre d’une boule. La finition rencontre une surépaisseur prévisible au lieu d’alterner vide, fort engagement et coins inattendus. Cela peut réduire la flexion et faciliter la validation de la trajectoire finale.
La séquence doit respecter la géométrie réelle, la portée et les données d’application. La page « Fraises en carbure » sert de point d’accès pour identifier les familles candidates ; vérifiez dimensions et recommandations du fabricant avant programmation.
Un outil de finition séparé est particulièrement utile lorsqu’une grande poche ne comporte qu’un petit rayon de fond ou un contour 3D localisé. À l’inverse, si presque toute la surface est courbe et déjà dégrossie, une séquence de semi-finition et finition boule peut être plus adaptée qu’une fraise plate incapable de générer la forme.
Adapter la trajectoire à la forme
Fonds plans, épaulements et poches ouvertes
Pour un fond plan, la fraise plate génère directement la surface visée. Son arête périphérique permet aussi de maîtriser parois et épaulements. Une fraise boule laisse un profil de contact courbe ; une surface d’aspect suffisamment plat exige alors de nombreuses passes rapprochées, et le contact central peut frotter plutôt que couper efficacement.
Dans une poche ouverte, considérez aussi l’entrée, la part du diamètre engagée et la sortie des copeaux. Une fraise plate n’est pas automatiquement sûre en pleine largeur, mais sa géométrie est généralement plus logique pour l’enlèvement massif. Utilisez vérification CAM et données fabricant pour choisir entrée, engagements radial et axial et surépaisseur.
Surfaces sculptées et pentes variables
Une fraise boule suit une normale de surface variable sans présenter d’angle vif à la pièce. La finition dépend donc de plus que du diamètre nominal. Le pas latéral contrôle les crêtes entre passes voisines, tandis que la pente locale détermine le contact sur la boule. La direction peut éloigner ou rapprocher le contact du centre lent.
Une seule stratégie de finition peut donc ne pas convenir à toutes les régions d’une pièce complexe. Zones peu inclinées, parois raides et transitions peuvent bénéficier de trajectoires ou directions différentes. Le but est un motif résiduel cohérent et un contact stable, pas seulement un pas XY uniforme copié partout.
L’état de la surépaisseur compte aussi. Des crêtes irrégulières ou des zones localement chargées après ébauche imposent une charge variable à la finition. Une semi-finition peut uniformiser la matière avant la dernière passe et rendre la surface plus prévisible sans garantir un résultat précis.
Fonds arrondis et formes profondes et étroites
Un fond arrondi peut justifier une finition boule sans imposer à cette fraise de creuser toute la rainure. Dans une forme profonde et étroite, un outil à longue portée résiste moins à la flexion, le porte-outil limite l’accès et les copeaux sortent difficilement. Le centre peut aussi rester enfoui pendant une grande partie de la coupe.
Envisagez d’enlever d’abord la matière accessible avec une fraise plate plus courte et rigide, puis de sortir l’outil de finition juste assez. Vérifiez la longueur des goujures séparément de la portée : un outil peut atteindre le fond mais frotter par son col ou sa queue. Assurez la sortie des copeaux et l’arrivée d’air ou de liquide à la coupe sans les compacter plus bas.
Si la forme exige une portée extrême, une largeur très faible ou un fond spécial, la solution peut être un outil spécial, un perçage, l’EDM ou un procédé revu. « La boule correspond au rayon » n’est qu’une exigence.
Ne pas transférer les paramètres selon le diamètre nominal
Deux fraises de même diamètre nominal n’utilisent pas forcément les mêmes RPM et avance de départ. Pour la boule, le diamètre de contact peut être inférieur au nominal. L’outil peut aussi effectuer une finition légère alors que la fraise plate ébauchait avec un autre engagement et une autre épaisseur de copeau.
Définissez le départ d’après l’outil choisi et l’opération réelle. Tenez compte au minimum de :
- matière de la pièce et état ;
- substrat, géométrie, revêtement, diamètre et nombre de dents ;
- position de contact prévue sur la boule ;
- engagement radial et axial ;
- matière d’ébauche ou surépaisseur de finition ;
- direction de trajectoire et pas latéral ;
- porte-à-faux, état du porte-outil et faux-rond ;
- limites de vitesse de broche, avance, puissance et accélération ;
- évacuation des copeaux et stratégie d’arrosage.
Si la vitesse calculée dépasse la plage utilisable, ne plafonnez pas simplement les RPM en gardant l’avance. Recalculez l’avance et vérifiez que les conditions d’arête restent viables. Validez le montage sous contrôle avant de l’appliquer à une pièce de valeur.
Observer la surface et l’outil avant de modifier tous les paramètres
Si le résultat est mauvais, changer simultanément RPM, avance, pas et profondeur détruit les indices. Lisez le symptôme, vérifiez le mécanisme probable, puis modifiez une seule variable maîtrisée.
- Méplats ou forme incorrecte : Vérifiez que la géométrie génère la surface CAD et que la définition CAM correspond à la fraise réelle. Corrigez géométrie ou trajectoire avant les données de coupe.
- Frottement, décoloration ou chaleur près de la pointe : Examinez le contact sur la boule et le passage éventuel par le centre. Réorientez la trajectoire ou changez outil/procédé pour faire couper une zone plus efficace.
- Matière rapportée sur l’arête : Vérifiez matériau, arête, formation des copeaux, lubrification et évacuation. Ne supposez pas que « fraise boule » suffit à expliquer la cause.
- Crêtes visibles : Confirmez rayon réel, pas, pente et flexion. Réduisez ou redistribuez le motif résiduel seulement après avoir confirmé la concordance outil programmé–outil réel.
- Vibrations ou parois coniques : Vérifiez porte-à-faux, porte-outil, faux-rond, engagement et matière restante. Une ébauche plus courte ou rigide peut résoudre ce que les réglages ne corrigent pas.
- Bourrage dans une forme profonde : Cessez de recouper les copeaux piégés. Améliorez l’évacuation, réduisez la coupe enfouie ou revoyez la séquence.
- Usure prématurée dans une zone de la boule : Reliez l’usure à la zone de contact. Une trajectoire concentrant toute la coupe sur une bande étroite peut nécessiter une autre orientation ou stratégie de finition.
Valider le montage lorsque ces conditions sont connues
Avant la première pièce de production, le responsable doit pouvoir préciser :
- quelles surfaces sont planes, rayonnées ou de transition ;
- le rôle de chaque fraise : ébauche, reprise des restes, semi-finition ou finition ;
- la surépaisseur attendue à chaque passe de finition ;
- la zone de contact prévue sur la boule ;
- la source et les conditions de validité des données initiales ;
- la direction, la logique de pas et la méthode d’entrée ;
- le porte-à-faux réel, l’état du porte-outil et le faux-rond ;
- comment les copeaux quittent la zone la plus profonde ou fermée ;
- quelle limite machine gouverne la consigne ;
- ce que l’essai a montré sur la surface, les copeaux, le bruit, la charge et l’arête.
Si une réponse manque, l’opération n’est pas prête : « boule ou plat » n’a pas encore été ramené à une surface, un contact et un rôle précis.