










Fresa esférica o plana: elegir según superficie y contacto
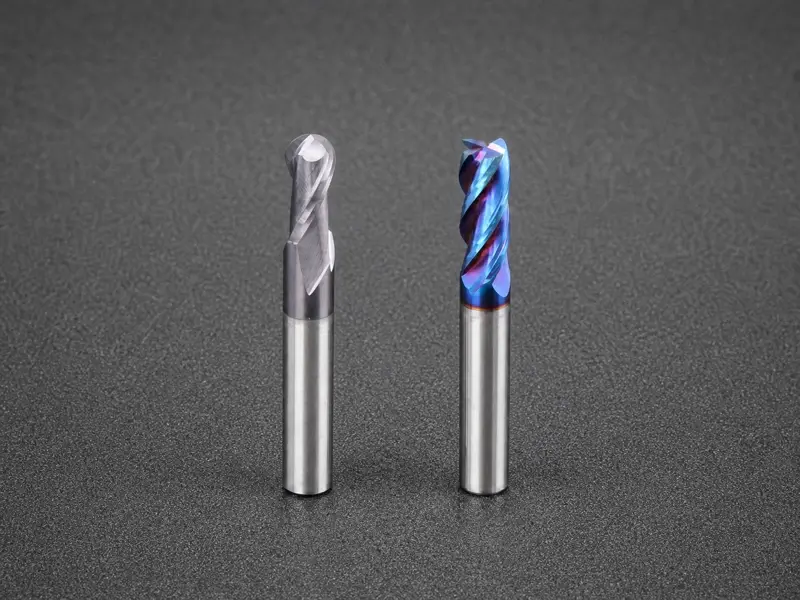
Al elegir entre una fresa esférica y una fresa plana , parta de la superficie: use una fresa plana para fondos planos, paredes verticales, hombros, cavidades abiertas o gran arranque; use una esférica cuando su radio deba generar un contorno 3D curvo, una transición o un fondo redondo. Si la pieza combina ambos trabajos, desbaste con una fresa plana o de radio de esquina, deje demasía controlada y acabe la superficie curva con una esférica.
La diferencia importa porque no solo dejan formas distintas: también contactan de manera diferente. El punto de contacto de la fresa esférica cambia con la pendiente, por lo que cambia el diámetro efectivo y la velocidad de corte en el filo. Herramienta, dirección de trayectoria y datos de corte deben evaluarse juntos.
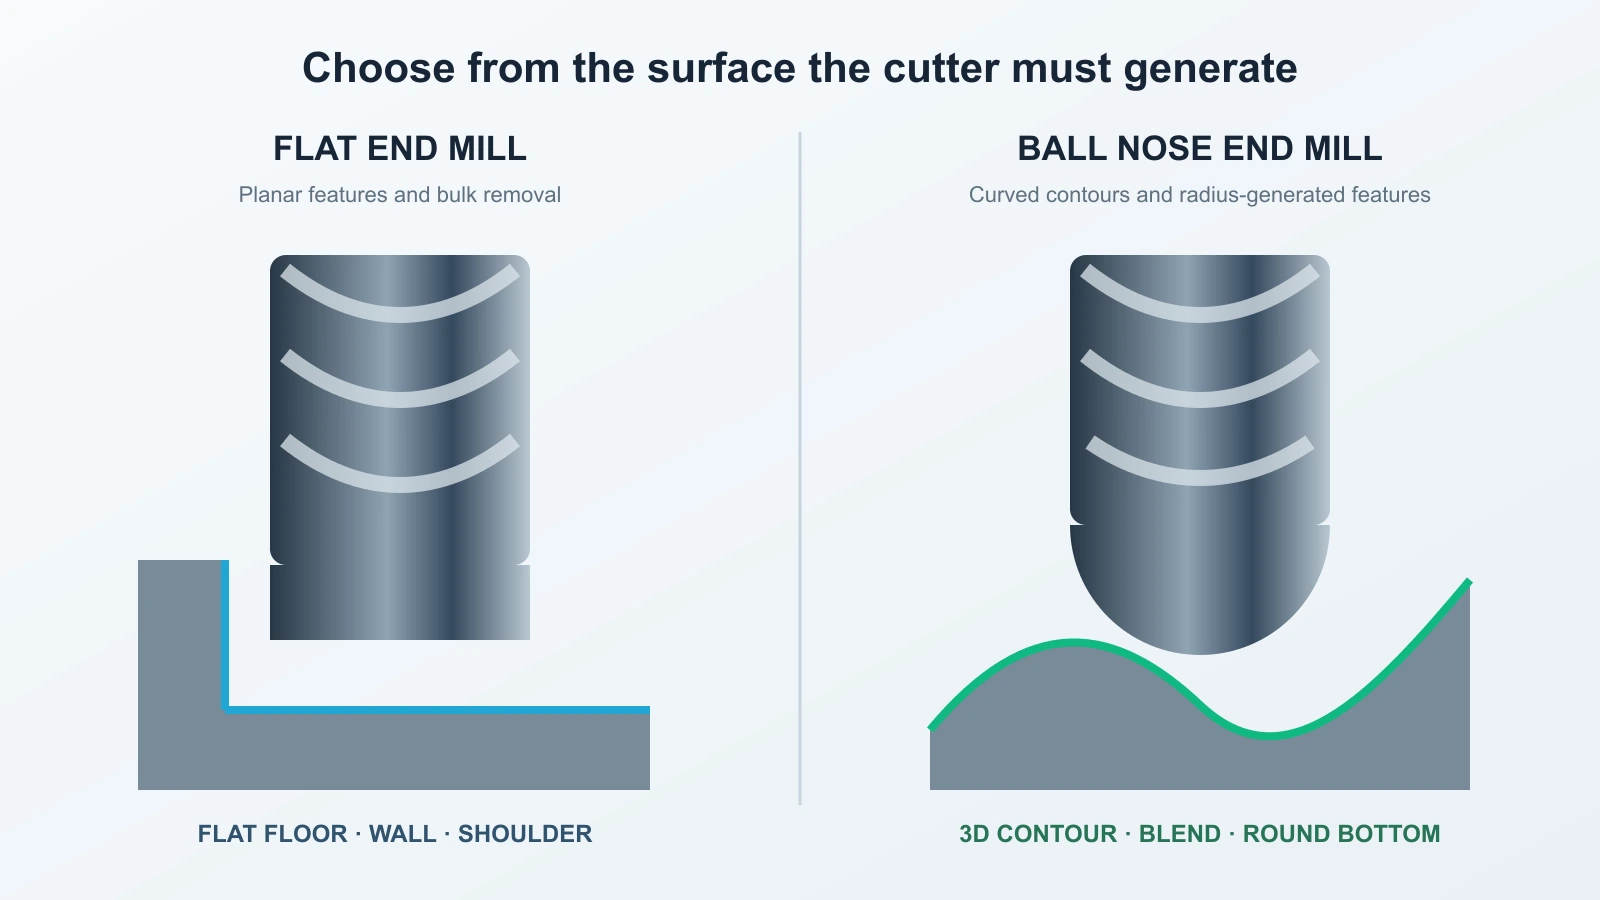
Elegir según la superficie que debe generar
Parta de la geometría terminada, no de las fresas ya cargadas. Determine qué filo puede generar la superficie necesaria sin obligar a cortar en una zona de contacto desfavorable.
| Geometría o tarea | Primera elección habitual | Por qué | Qué puede cambiar la elección |
|---|---|---|---|
| Fondo plano | Fresa plana | La geometría frontal genera directamente una superficie plana | Un radio de fondo, transición o textura especificados pueden exigir otra herramienta de acabado |
| Pared vertical u hombro recto | Fresa plana | El filo periférico genera la pared mientras el frontal trabaja el fondo | Puede preferirse una fresa de radio de esquina si importan la resistencia del filo o un redondeo |
| Cavidad abierta o desbaste volumétrico | Fresa plana o de radio de esquina | Arranca material sin depender del centro lento de la esfera | Restos complejos o acceso limitado pueden exigir varias herramientas y mecanizado de restos |
| Superficie esculpida 3D | Fresa esférica | El radio continuo sigue pendientes variables sin esquina frontal viva | Una fresa de radio de esquina puede desbastar o semiacabar zonas amplias y poco profundas antes del acabado esférico |
| Ranura de fondo redondo | Fresa esférica dimensionada para la forma requerida | El radio de punta genera el perfil del fondo | Largo alcance, atasco de viruta o radio no estándar pueden favorecer una fresa especial u otro proceso |
| Transición o radio interior | Fresa esférica o de radio de esquina adecuada | Un filo con radio puede generar la transición | Geometría exacta, acceso y superficies adyacentes determinan la herramienta adecuada |
| Geometría profunda y estrecha | Normalmente un proceso por etapas | Una herramienta rígida retira el grueso antes de acabar el radio | Alcance, holgura del portaherramientas, flexión, evacuación y fondo pueden cambiar todo el método |
La columna «primera elección habitual» es un punto de partida, no una regla de catálogo. Una fresa que entra físicamente en una geometría no debe realizar automáticamente todas sus operaciones.
Qué cambia en el filo
Una fresa plana usa los filos periféricos para paredes y corte lateral, mientras la geometría frontal genera el fondo. Encaja así en formas prismáticas: planos, hombros, escalones y cavidades. «Plana» describe la superficie prevista; no significa que todos los puntos frontales corten igual ni que todos los fabricantes usen la misma geometría central.
Una fresa esférica sustituye la esquina frontal recta por un perfil hemisférico continuo. Puede contactar superficies de pendiente variable, por eso es común en matrices, moldes, piezas libres y transiciones. La misma geometría crea su principal limitación: el corte depende de dónde toca la pieza a la esfera.
Una fresa de radio de esquina queda entre ambas opciones. Conserva una zona frontal amplia plana o casi plana, pero protege la esquina exterior con un radio. Sirve para muchos desbastes y semiacabados, pero no sustituye a una esférica completa. Un radio pequeño no genera la misma forma curva continua que una punta hemisférica.
La esfera no corta con un único diámetro efectivo
El diámetro nominal indicado en una fresa esférica es el máximo, no el de cada punto posible de contacto. El diámetro efectivo relevante depende de dónde contacte la pieza en la punta hemisférica.
Imagine círculos horizontales alrededor de la punta a distintas alturas. Cerca del diámetro completo son grandes; hacia el centro se reducen. Todos giran a la misma velocidad de husillo, pero un círculo menor recorre menos distancia por revolución. En el centro exacto, el radio efectivo tiende a cero, igual que la velocidad superficial local.
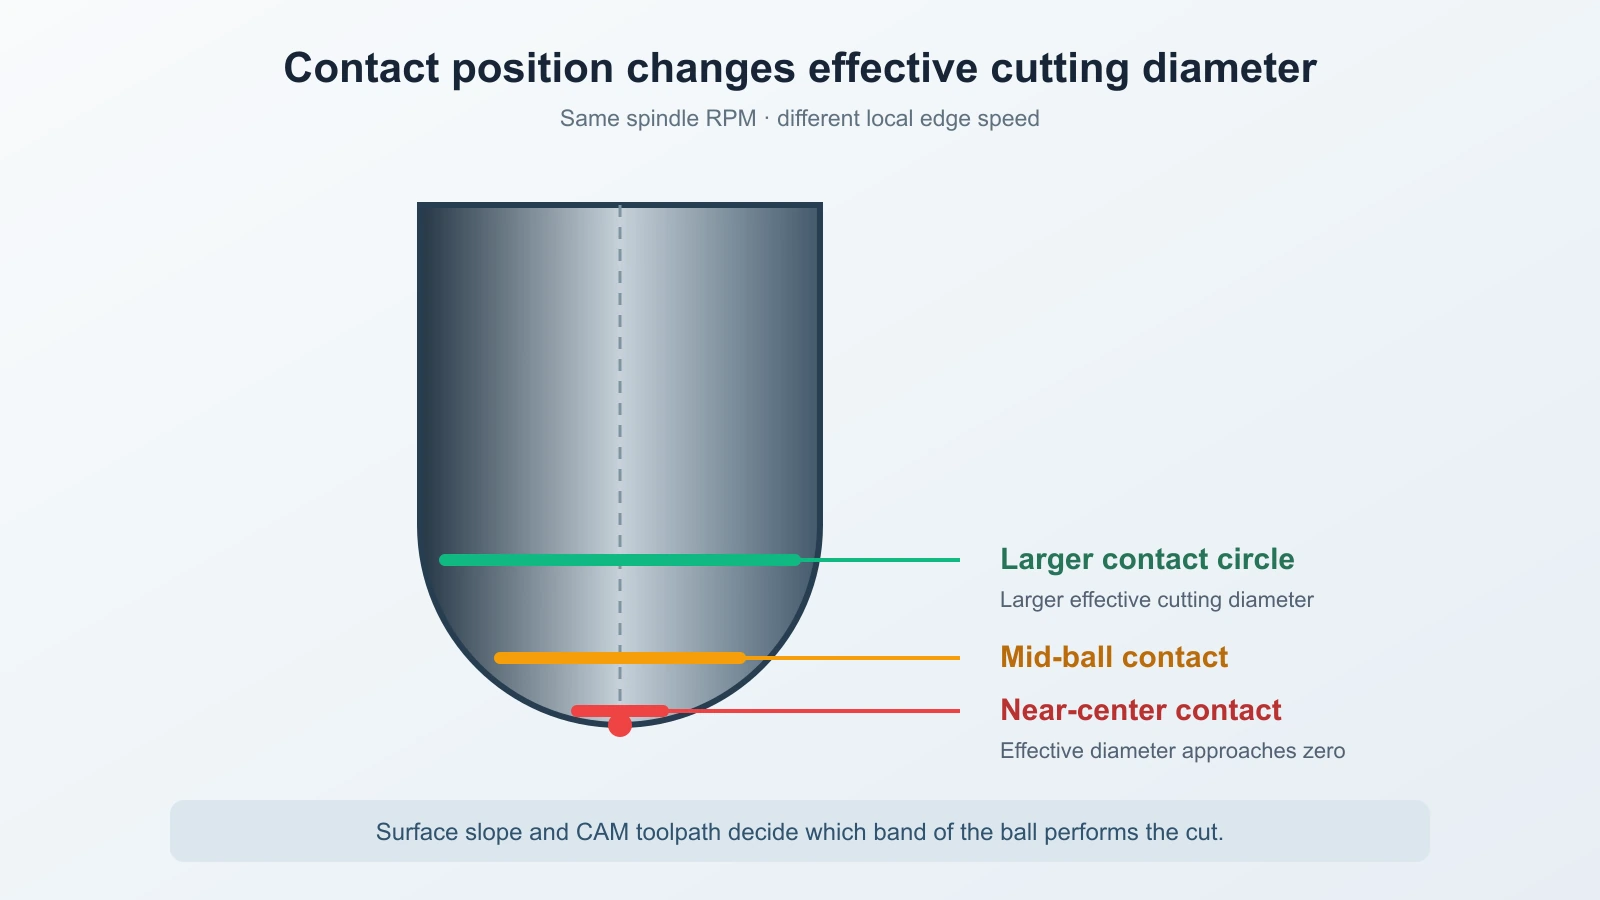
Por eso, cortar casi sobre el centro puede provocar rozamiento, calor, embadurnamiento o mala viruta aunque diámetro nominal y RPM parezcan razonables. Al alejar el contacto hacia arriba de la esfera aumenta el diámetro efectivo. En una superficie 3D, el contacto puede moverse continuamente entre planos, pendientes y zonas casi verticales.
La trayectoria influye en la mecánica de corte. Pasar repetidamente el centro por una zona poco inclinada puede comportarse distinto de mantener contacto lateral. También importan los límites de RPM: un diámetro efectivo pequeño puede exigir una velocidad inalcanzable. La respuesta es identificar la zona de contacto y usar datos del fabricante y estrategia CAM adecuados, no un ajuste universal.
Elegir la secuencia, no solo la fresa
Usar una esférica para toda una cavidad puede parecer eficiente al evitar un cambio. En la práctica, ese ahorro puede ser mucho menor que el tiempo perdido al pedir gran arranque a una geometría de acabado.
Las discusiones de taller sobre fresado de ranuras profundas y estrechas ilustran por qué deben separarse el radio de fondo y el arranque principal. Una secuencia más robusta suele ser:
- Retirar el grueso con una fresa plana o de radio de esquina rígida.
- Dejar demasía de acabado controlada y razonablemente uniforme en las superficies curvas.
- Mecanizar los restos que no alcanzó la desbastadora cuando sea necesario.
- Usar la esférica solo donde se necesite su radio para la forma final.
Así cada fresa trabaja según su geometría. La desbastadora retira volumen sin forzar contacto central prolongado de una esfera. La de acabado encuentra demasía previsible, no alternancia entre aire, contacto intenso y esquinas inesperadas. También puede reducir la flexión y facilitar la validación de la trayectoria final.
La secuencia debe respetar geometría real, alcance y datos de aplicación. La página «Fresas de metal duro» sirve de acceso para identificar familias candidatas; verifique dimensiones y recomendaciones del fabricante antes de programar.
Una herramienta de acabado separada es especialmente útil si una cavidad grande combina un pequeño radio de fondo o contorno 3D localizado. Si casi toda la superficie es curva y ya se ha reducido el material, semiacabar y acabar con esférica puede ser más adecuado que forzar una plana en una forma que no puede generar.
Adaptar la trayectoria a la geometría
Fondos planos, hombros y cavidades abiertas
En un fondo plano, la fresa plana genera directamente la superficie. El filo periférico también permite controlar paredes y hombros. Una esférica deja un perfil de contacto curvo; obtener una apariencia suficientemente plana exige muchas pasadas próximas y el centro puede rozar en vez de cortar eficazmente.
En una cavidad abierta, considere entrada, proporción del diámetro en contacto y salida de viruta. La plana no es automáticamente segura a ancho completo, pero su geometría suele ser el punto de partida lógico para retirar volumen. Use verificación CAM y datos del fabricante para entrada, contacto radial y axial y demasía.
Superficies esculpidas y pendientes variables
Una esférica sigue una normal variable sin presentar una esquina viva a la pieza. El acabado depende de más que el diámetro nominal. El paso lateral controla las crestas entre pasadas, mientras la pendiente local determina el contacto en la esfera. La dirección puede acercar o alejar el contacto del centro lento.
Por eso, una estrategia única de acabado puede no servir para toda una pieza compleja. Zonas poco inclinadas, paredes empinadas y transiciones pueden necesitar trayectorias o direcciones distintas. Se busca un patrón residual consistente y contacto estable, no solo un paso XY uniforme copiado por todo el modelo.
La demasía también importa. Si el desbaste deja crestas irregulares o zonas cargadas, el acabado recibe carga variable. Una pasada de semiacabado puede uniformar el material antes de la final, haciendo el acabado más previsible sin garantizar un resultado concreto.
Fondos redondos y geometrías profundas y estrechas
Un fondo redondo puede justificar una esférica para acabar, pero no que vacíe toda la ranura. En una forma profunda y estrecha, el largo alcance reduce la resistencia a la flexión, el portaherramientas limita acceso y la viruta sale con dificultad. El centro también puede permanecer enterrado gran parte del corte.
Considere retirar primero el material accesible con una plana más corta y rígida, y extender la de acabado solo lo necesario. Compruebe longitud de canal y alcance por separado: puede llegar al fondo y rozar con cuello o mango. Verifique salida de viruta y llegada de aire o refrigerante al corte sin compactarla más abajo.
Si se exige alcance extremo, ancho mínimo o fondo especial, puede convenir una fresa especial, taladrado, EDM o rediseñar el proceso. «La esfera encaja en el radio» es solo un requisito.
No transferir parámetros por diámetro nominal
Dos fresas del mismo diámetro nominal no necesariamente usan las mismas RPM y avance iniciales. En la esférica, el diámetro de contacto puede ser menor que el nominal. También puede hacer acabado ligero mientras la plana desbastaba con otro contacto y espesor de viruta.
Defina las condiciones iniciales según la herramienta elegida y la operación real. Considere al menos:
- material de la pieza y estado;
- sustrato, geometría, recubrimiento, diámetro y número de filos;
- posición de contacto prevista en la esfera;
- contacto radial y axial;
- material de desbaste o demasía de acabado;
- dirección de trayectoria y paso lateral;
- voladizo, estado del portaherramientas y descentramiento;
- límites de velocidad de husillo, avance, potencia y aceleración;
- evacuación de viruta y refrigeración.
Si la velocidad calculada supera el rango útil, no limite simplemente las RPM manteniendo el avance. Recalcúlelo y compruebe que el filo sigue trabajando en condiciones viables. Valide el montaje de forma controlada antes de una pieza valiosa.
Examinar superficie y herramienta antes de cambiar todos los valores
Si el resultado es malo, cambiar a la vez RPM, avance, paso y profundidad destruye la evidencia. Lea el síntoma, verifique el mecanismo probable y cambie una variable controlada.
- Zonas planas o forma incorrecta: Compruebe que el filo genera la superficie CAD y que la definición CAM coincide con la fresa real. Corrija geometría o trayectoria antes de ajustar el corte.
- Rozamiento, decoloración o calor cerca de la punta: Examine el contacto y si la trayectoria cruza el centro. Reoriente la trayectoria o cambie herramienta/proceso para cortar con una zona más eficaz.
- Material adherido al filo: Verifique material, filo, formación de viruta, lubricación y evacuación. No suponga que «fresa esférica» es por sí sola la causa.
- Crestas visibles: Confirme radio real, paso, pendiente y flexión. Reduzca o redistribuya el patrón residual solo tras confirmar que la herramienta programada coincide con la real.
- Vibraciones o paredes cónicas: Revise voladizo, portaherramientas, descentramiento, contacto y material restante. Un desbaste más corto o rígido puede resolver lo que no corrige ajustar parámetros.
- Atasco de viruta en geometría profunda: Deje de recortar virutas atrapadas. Mejore la evacuación, reduzca el corte enterrado o revise la secuencia.
- Desgaste prematuro en una zona de la esfera: Relacione desgaste y zona de contacto. Una trayectoria que concentra todo el corte en una banda estrecha puede necesitar otra orientación o estrategia de acabado.
Validar el montaje cuando se conozcan estas condiciones
Antes de la primera pieza de producción, el responsable debe poder indicar:
- qué superficies son planas, generadas por radio o de transición;
- el papel de cada fresa: desbaste, restos, semiacabado o acabado;
- la demasía prevista en cada pasada de acabado;
- la zona de contacto prevista en la esfera;
- la fuente y condiciones de validez de los datos iniciales;
- la dirección, lógica del paso y método de entrada;
- el voladizo real, estado del portaherramientas y descentramiento;
- cómo sale la viruta de la zona más profunda o cerrada;
- qué límite de máquina gobierna la orden;
- qué mostró la prueba en superficie, viruta, sonido, carga y filo.
Si falta alguna respuesta, la operación no está lista: «esférica o plana» aún no se ha concretado en superficie, contacto y función de proceso.