










Kugelfräser oder Flachfräser: Nach Oberfläche und Werkzeugkontakt auswählen
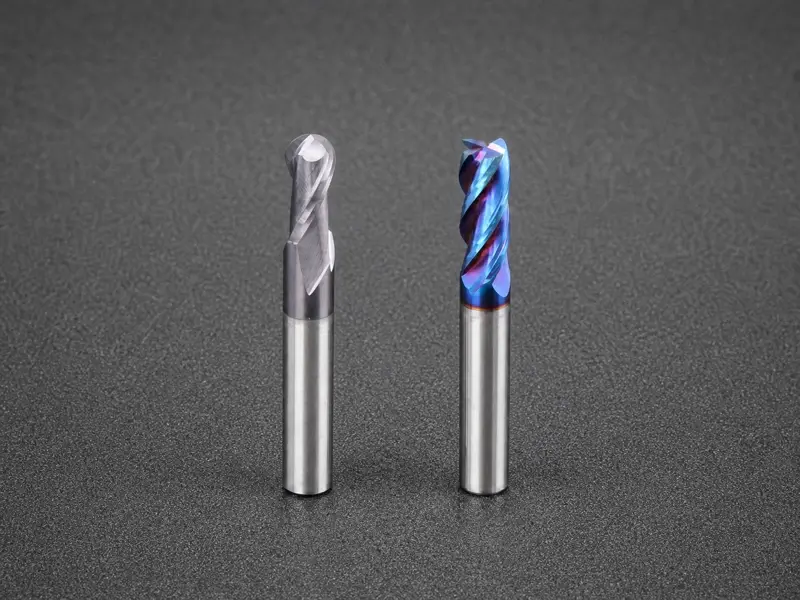
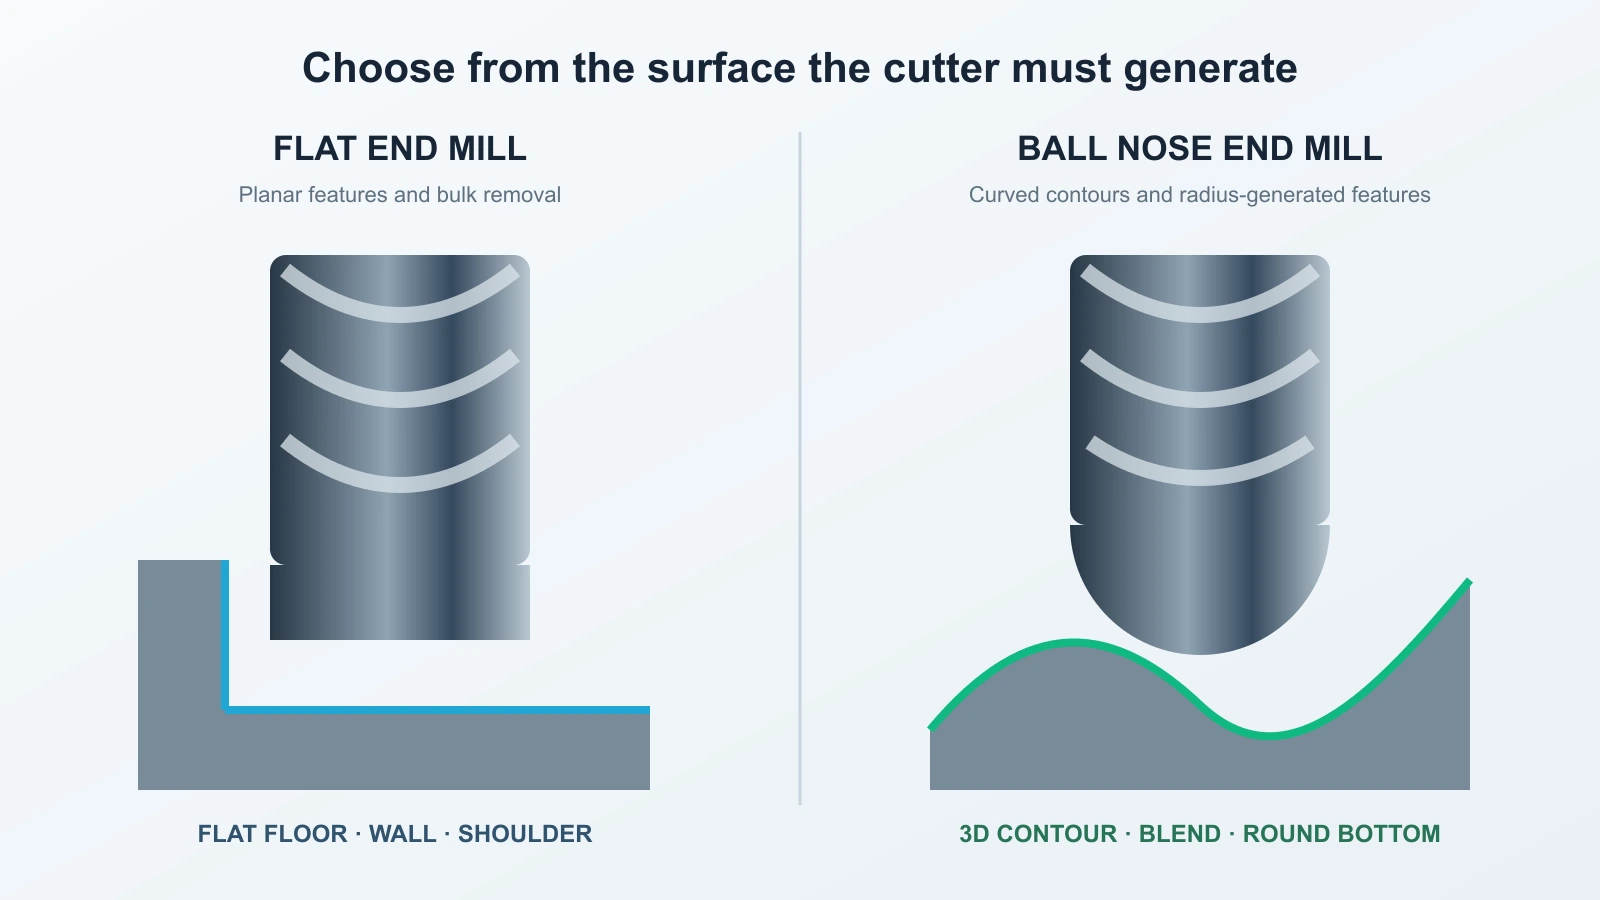
Bei der Auswahl zwischen Kugelfräser und Flachfräser orientieren Sie sich an der Oberfläche: Nutzen Sie einen Flachfräser für ebene Böden, senkrechte Wände, Schultern, offene Taschen oder großen Materialabtrag; wählen Sie einen Kugelfräser, wenn sein Radius eine gekrümmte 3D-Kontur, einen Übergang oder einen runden Nutgrund erzeugen soll. Enthält ein Bauteil beides, schruppen Sie mit einem Flach- oder Torusfräser, lassen kontrolliertes Aufmaß stehen und schlichten die gekrümmte Fläche mit einem Kugelfräser.
Diese Unterscheidung ist wichtig, weil die Werkzeuge nicht nur unterschiedliche Formen hinterlassen, sondern das Werkstück anders berühren. Der Kontaktpunkt am Kugelfräser wandert mit der Flächenneigung; damit ändern sich wirksamer Schnittdurchmesser und Schnittgeschwindigkeit an der Schneide. Werkzeugwahl, Bahnrichtung und Schnittdaten müssen gemeinsam betrachtet werden.
Nach der zu erzeugenden Fläche auswählen
Beginnen Sie mit dem fertigen Bearbeitungsmerkmal, nicht mit den Fräsern im Magazin. Fragen Sie, welche Schneidengeometrie die geforderte Fläche erzeugen kann, ohne das Werkzeug in einer ungünstigen Kontaktzone schneiden zu lassen.
| Merkmal oder Aufgabe | Übliche erste Wahl | Warum | Was die Wahl ändern kann |
|---|---|---|---|
| Ebener Boden | Flachfräser | Die Stirngeometrie erzeugt unmittelbar eine ebene Fläche | Ein vorgegebener Bodenradius, Übergang oder eine strukturierte Oberfläche kann ein anderes Schlichtwerkzeug erfordern |
| Senkrechte Wand oder rechtwinklige Schulter | Flachfräser | Die Umfangsschneide erzeugt die Wand, während die Stirn den Boden bearbeitet | Ein Torusfräser kann bei geforderter Schneidenfestigkeit oder Verrundung vorzuziehen sein |
| Offene Tasche oder Volumenschruppen | Flach- oder Torusfräser | Materialabtrag ohne Abhängigkeit vom langsamen Kugelzentrum | Komplexes Restmaterial oder begrenzter Zugang kann mehrere Werkzeuge und Restmaterialbearbeitung erfordern |
| Geformte 3D-Fläche | Kugelfräser | Der durchgehende Spitzenradius folgt wechselnden Neigungen ohne scharfe Stirnecke | Ein Torusfräser kann breite, flache Bereiche vor dem Kugelfräser schruppen oder vorschlichten |
| Nut mit rundem Grund | Auf die Sollform abgestimmter Kugelfräser | Der Spitzenradius erzeugt das Bodenprofil | Große Reichweite, Spanstau oder Sonderradius können einen Spezialfräser oder anderen Prozess geeigneter machen |
| Übergang oder Innenradius | Kugelfräser oder passender Torusfräser | Eine Schneide mit Radius kann den Übergang erzeugen | Genaue Geometrie, Zugang und Nachbarflächen bestimmen das passende Radiuswerkzeug |
| Tiefes, schmales Merkmal | Meist ein mehrstufiger Prozess | Ein steifes Werkzeug entfernt den Großteil vor dem Radiusschlichten | Reichweite, Halterfreiraum, Durchbiegung, Abfuhr und Bodenform können die gesamte Methode verändern |
Die Spalte „übliche erste Wahl“ ist ein Ausgangspunkt, keine Katalogregel. Ein Fräser, der in ein Merkmal hineinpasst, sollte dort nicht automatisch jede Bearbeitung übernehmen.
Was sich an der Schneide ändert
Ein Flachfräser nutzt seine Umfangsschneiden für Wände und seitliches Fräsen, während seine Stirngeometrie den Boden erzeugt. Damit eignet er sich für prismatische Merkmale: Ebenen, Schultern, Stufen und Taschen. „Flach“ beschreibt die angestrebte Fläche; es bedeutet weder, dass jeder Punkt der Stirn identisch schneidet, noch dass alle Hersteller dieselbe Zentrumsgeometrie verwenden.
Ein Kugelfräser ersetzt die rechtwinklige Stirnecke durch ein durchgehendes Halbkugelprofil. Dieses kann Flächen mit ständig wechselnder Neigung berühren und ist deshalb bei Gesenken, Formen, Freiformteilen und Übergängen verbreitet. Dieselbe Geometrie schafft jedoch die wichtigste Prozessgrenze: Die Schnittbedingungen hängen davon ab, wo das Werkstück die Kugel berührt.
Ein Torusfräser liegt zwischen diesen Varianten. Er behält einen großen flachen oder nahezu flachen Stirnbereich, schützt aber die Außenecke durch einen Radius. Er ist für viele Schrupp- und Vorschlichtarbeiten nützlich, ersetzt jedoch keinen vollständigen Kugelfräser. Ein kleiner Eckenradius erzeugt nicht dieselbe stetig gekrümmte Form wie eine Halbkugelspitze.
Die Kugel schneidet nicht mit nur einem wirksamen Durchmesser
Der auf einem Kugelfräser angegebene Nenndurchmesser ist sein größter Durchmesser, nicht der Durchmesser jedes möglichen Kontaktpunkts. Der maßgebliche wirksame Durchmesser hängt vom Kontaktpunkt auf der Halbkugel ab.
Stellen Sie sich horizontale Kreise in verschiedenen Höhen um die Spitze vor. Nahe dem vollen Durchmesser ist der Kreis groß; zum Spitzenzentrum hin wird er immer kleiner. Alle Kreise drehen mit derselben Spindeldrehzahl, doch ein kleinerer Kreis legt pro Umdrehung weniger Weg zurück. Im exakten Zentrum nähert sich der wirksame Radius null, damit auch die lokale Umfangsgeschwindigkeit.
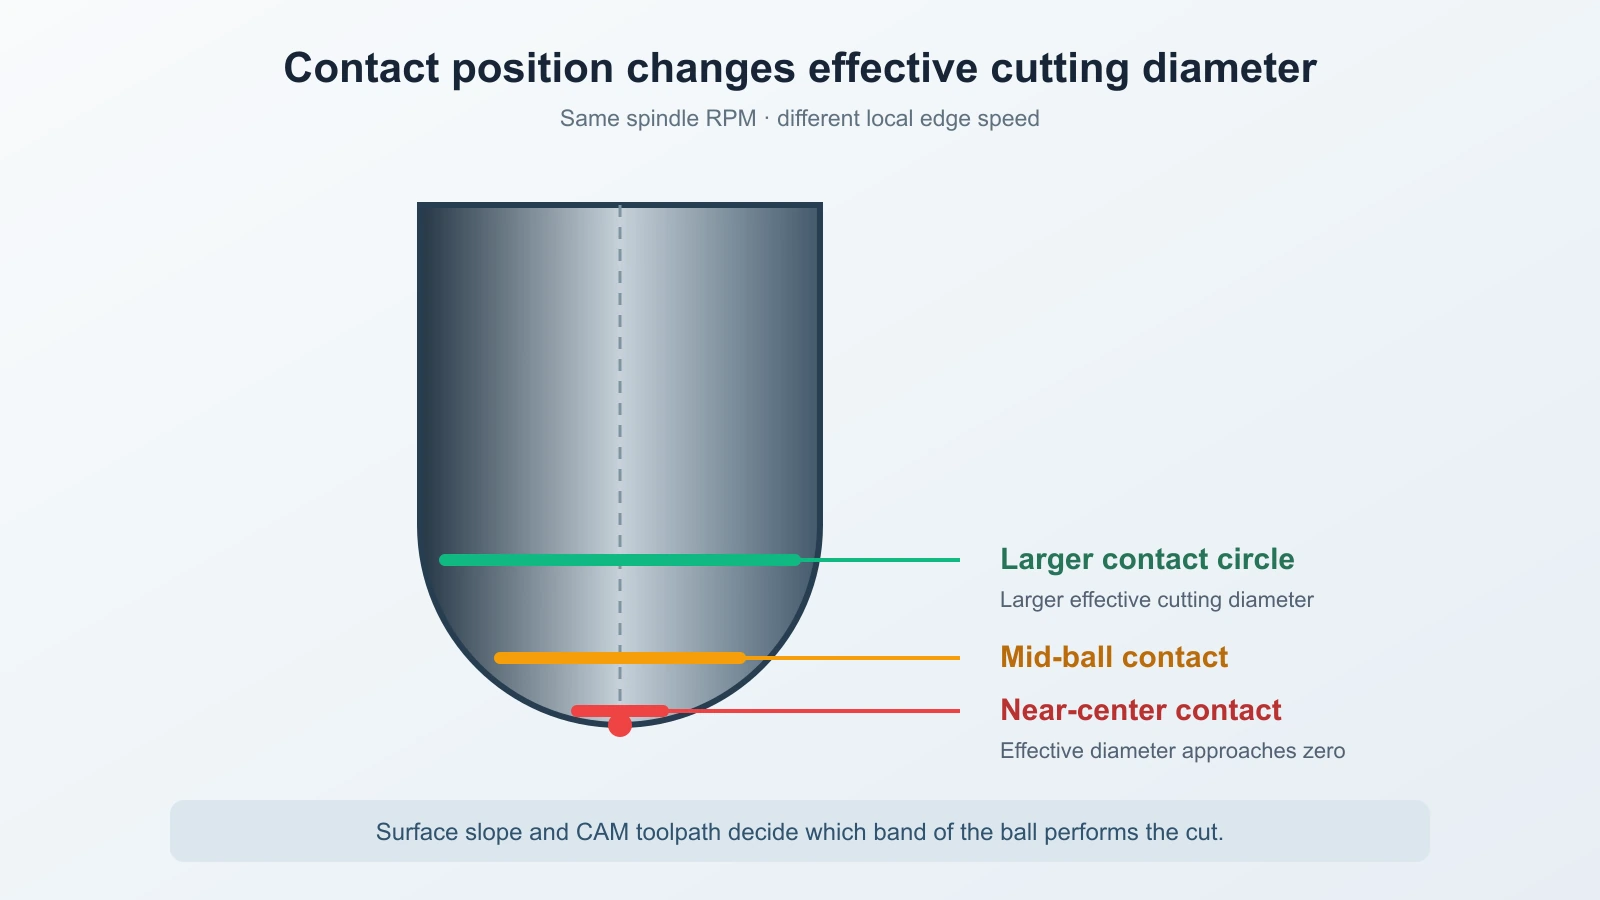
Deshalb kann ein Kugelfräser bei nahezu zentralem Kontakt reiben, das Werkstück erwärmen, Material verschmieren oder schlechte Späne bilden, obwohl Nenndurchmesser und programmierte RPM plausibel wirken. Weiter oben an der Kugel wächst der wirksame Schnittdurchmesser. Auf einer 3D-Fläche kann der Kontakt beim Überfahren ebener, geneigter und fast senkrechter Bereiche ständig wandern.
Die Werkzeugbahn beeinflusst daher die Schnittmechanik. Wiederholter Zentrumskontakt in einem flachen Bereich kann anders reagieren als seitlicher Kugelkontakt. Auch RPM-Grenzen zählen: Ein kleiner wirksamer Durchmesser kann mehr Drehzahl verlangen, als die Spindel liefert. Statt eines universellen Korrekturwerts müssen erwartete Kontaktzone, Herstellerdaten und passende CAM-Strategie bestimmt werden.
Die Werkzeugfolge auswählen, nicht nur den Fräser
Ein Kugelfräser für die gesamte Kavität kann effizient wirken, weil er einen Werkzeugwechsel spart. In der Praxis ist diese Ersparnis oft viel kleiner als der Zeitverlust, wenn eine Schlichtgeometrie große Materialmengen entfernen soll.
Werkstattdiskussionen über tiefes, schmales Nutenfräsen zeigen, warum Bodenradius und großer Materialabtrag getrennt behandelt werden sollten. Eine robustere Folge ist häufig:
- Den Großteil mit einem steifen Flach- oder Torusfräser entfernen.
- Auf gekrümmten Flächen kontrolliertes, möglichst gleichmäßiges Schlichtaufmaß lassen.
- Bei Bedarf unerreichte Bereiche durch Restmaterialbearbeitung vorbereiten.
- Den Kugelfräser nur dort einsetzen, wo sein Radius für die Endform benötigt wird.
So arbeitet jeder Fräser in der durch seine Geometrie unterstützten Rolle. Der Schruppfräser übernimmt hohen Abtrag, ohne die Kugelspitze großflächig im Zentrum einzusetzen. Der Schlichtfräser trifft auf vorhersehbares Aufmaß statt wechselnd auf Luft, hohen Eingriff und unerwartete Ecken. Das kann Durchbiegung reduzieren und die Validierung der Endbahn erleichtern.
Die Folge muss weiterhin tatsächliche Geometrie, Reichweite und Anwendungsdaten beachten. Die Seite „Hartmetall-Schaftfräser“ dient als Einstieg zur Ermittlung möglicher Werkzeugfamilien; prüfen Sie Abmessungen und Herstellerempfehlungen des gewählten Fräsers vor der Programmierung.
Ein separates Schlichtwerkzeug ist besonders wertvoll, wenn eine große Tasche nur einen kleinen Bodenradius oder eine lokale 3D-Kontur enthält. Ist dagegen fast die gesamte Fläche gekrümmt und das Material bereits vorbearbeitet, kann Vorschlichten und Schlichten mit Kugelfräser passender sein, als einen Flachfräser in ungeeignete Geometrie zu zwingen.
Werkzeugbahn an das Merkmal anpassen
Ebene Böden, Schultern und offene Taschen
Für einen ebenen Boden erzeugt der Flachfräser die Sollfläche direkt. Seine Umfangsschneide erlaubt auch eine klare Führung von Wänden und Schultern. Ein Kugelfräser hinterlässt dort ein gekrümmtes Kontaktprofil; ein ausreichend eben wirkendes Ergebnis erfordert viele eng benachbarte Bahnen, und Zentrumskontakt kann Reiben statt wirksamen Schnitts verursachen.
Bei offenen Taschen zählen auch Eintritt, Eingriffsbreite und Spanfluchtwege. Ein Flachfräser ist bei voller Breite nicht automatisch sicher, seine Geometrie ist aber meist der logischere Ausgangspunkt für großen Taschenabtrag. Wählen Sie Eintritt, radialen und axialen Eingriff sowie Aufmaß mit CAM-Prüfung und Herstellerdaten.
Geformte Flächen und wechselnde Neigungen
Ein Kugelfräser folgt einer wechselnden Flächennormalen, ohne eine scharfe Ecke anzulegen. Die Oberfläche hängt von mehr als dem Nenndurchmesser ab. Die seitliche Bahnzustellung bestimmt die Restkämme zwischen Nachbarbahnen; die lokale Neigung bestimmt den Kontaktpunkt auf der Kugel. Die Bahnrichtung kann den Kontakt vom langsamen Zentrum weg oder darauf hin verschieben.
Darum passt eine einzige Schlichtstrategie möglicherweise nicht für alle Bereiche eines komplexen Teils. Flache Zonen, steile Wände und Übergänge können unterschiedliche Bahnfamilien oder Richtungen benötigen. Ziel sind gleichmäßige Reststrukturen und stabiler Schneidenkontakt, nicht nur ein über das gesamte Modell kopierter XY-Bahnabstand.
Auch der Aufmaßzustand zählt. Hinterlässt das Schruppen unregelmäßige Kämme oder lokal große Aufmaße, erfährt der Schlichtfräser wechselnde Last. Ein Vorschlichtdurchgang kann das Aufmaß vor dem Endschnitt vereinheitlichen und die Oberfläche vorhersehbarer machen, ohne ein bestimmtes Ergebnis zu garantieren.
Runde Böden und tiefe, schmale Merkmale
Ein runder Boden kann den Kugelfräser zum richtigen Schlichtwerkzeug machen, bedeutet aber nicht, dass er die gesamte Nut ausräumen sollte. Bei tiefen, schmalen Merkmalen widersteht ein lang auskragender Fräser der Durchbiegung schlechter, der Halter begrenzt den Zugang und Späne finden schwer hinaus. Das Kugelzentrum kann zudem über weite Strecken vollständig im Material bleiben.
Entfernen Sie zugängliches Material zunächst möglichst mit einem kürzeren, steiferen Flachfräser und verlängern Sie beim Schlichten nur so weit wie nötig. Prüfen Sie Spannutlänge getrennt von Gesamtreichweite: Ein Werkzeug kann den Boden erreichen und dennoch mit Hals oder Schaft reiben. Stellen Sie Spanabfuhr und die Zufuhr von Luft oder Kühlschmierstoff zur Schneidzone sicher, statt Späne tiefer zu verdichten.
Bei extremer Reichweite, sehr geringer Breite oder besonderer Bodenform kann ein Spezialfräser, Bohren, EDM oder ein geänderter Prozess richtig sein. „Der Kugelfräser passt zum Radius“ ist nur eine Anforderung.
Parameter nicht anhand des Nenndurchmessers übertragen
Zwei Fräser mit gleichem Nenndurchmesser verwenden nicht zwangsläufig dieselben Startwerte für RPM und Vorschub. Beim Kugelfräser kann der maßgebliche Kontaktdurchmesser kleiner als der Nenndurchmesser sein. Außerdem kann er leicht schlichten, während der Flachfräser mit anderem Eingriff und anderer Spandicke geschruppt hat.
Leiten Sie die Startbedingungen aus Werkzeugdaten und tatsächlicher Bearbeitung ab. Berücksichtigen Sie mindestens:
- Werkstückwerkstoff und Zustand;
- Schneidstoff, Geometrie, Beschichtung, Durchmesser und Schneidenzahl;
- erwartete Kontaktposition an der Kugel;
- radialer und axialer Eingriff;
- Schruppaufmaß oder Schlichtzugabe;
- Bahnrichtung und seitlichen Bahnabstand;
- Auskragung, Halterzustand und Rundlauf;
- Grenzen von Spindeldrehzahl, Vorschub, Leistung und Beschleunigung;
- Spanabfuhr und Kühlstrategie.
Überschreitet die berechnete Drehzahl den nutzbaren Maschinenbereich, begrenzen Sie nicht einfach die RPM bei unverändertem Vorschub. Berechnen Sie den Vorschub neu und prüfen Sie, ob die resultierenden Schneidenbedingungen bearbeitbar bleiben. Validieren Sie die Aufspannung kontrolliert, bevor Sie ein wertvolles Bauteil bearbeiten.
Oberfläche und Werkzeug beurteilen, bevor alle Werte geändert werden
Bei schlechtem Ergebnis zerstört gleichzeitiges Ändern von RPM, Vorschub, Bahnabstand und Tiefe die Aussagekraft. Beurteilen Sie zunächst das Symptom, prüfen Sie den vermuteten Mechanismus und ändern Sie dann eine kontrollierte Variable.
- Abflachungen oder falsche Form: Prüfen Sie, ob die Schneidengeometrie die CAD-Fläche erzeugen kann und die CAM-Werkzeugdefinition zum realen Fräser passt. Korrigieren Sie Geometrie oder Bahn vor der Schnittdatenoptimierung.
- Reiben, Verfärbung oder Wärme an der Kugelspitze: Prüfen Sie den Kontaktpunkt auf der Kugel und ob die Bahn das Zentrum überquert. Ändern Sie Richtung, Werkzeug oder Prozess, damit ein wirksamerer Schneidenbereich schneidet.
- Materialaufbau an der Schneide: Prüfen Sie Werkstoffverhalten, Schneidenzustand, Spanbildung, Schmierung und Abfuhr. Nehmen Sie nicht allein „Kugelfräser“ als Ursache an.
- Sichtbare Restkämme: Bestätigen Sie tatsächlichen Radius, Bahnabstand, Flächenneigung und Durchbiegung. Verringern oder verteilen Sie Reststrukturen erst neu, wenn programmiertes und reales Werkzeug übereinstimmen.
- Rattern oder konische Wände: Prüfen Sie Auskragung, Halter, Rundlauf, Eingriff und Restaufmaß. Ein kürzerer oder steiferer Schruppschritt kann lösen, was Parameterkorrekturen nicht beheben.
- Spanstau in tiefen Merkmalen: Beenden Sie das erneute Schneiden eingeschlossener Späne. Verbessern Sie die Abfuhr, verringern Sie den eingeschlossenen Schnittanteil oder ändern Sie die Reihenfolge.
- Vorzeitiger Verschleiß in einem Kugelbereich: Ordnen Sie Verschleiß der Kontaktzone zu. Konzentriert eine Bahn den gesamten Schnitt auf ein schmales Band, kann eine andere Richtung oder Schlichtstrategie nötig sein.
Aufspannung erst bei bekannten Bedingungen freigeben
Vor dem ersten Produktionsteil sollte die verantwortliche Person angeben können:
- welche Flächen eben, radiusgeformt oder Übergänge sind;
- die Rolle jedes Fräsers: Schruppen, Restmaterialbearbeitung, Vorschlichten oder Schlichten;
- das erwartete Aufmaß jedes Schlichtdurchgangs;
- die erwartete Kontaktzone am Kugelfräser;
- Quelle und Geltungsbedingungen der Startschnittdaten;
- Bahnrichtung, Bahnabstandslogik und Eintrittsmethode;
- tatsächliche Auskragung, Halterzustand und Rundlauf;
- wie Späne den tiefsten oder geschlossensten Bereich verlassen;
- welche Maschinengrenze den Befehl bestimmt;
- was der Probeschnitt an Oberfläche, Spänen, Geräusch, Last und Schneide zeigte.
Ist eine Antwort unbekannt, ist die Bearbeitung noch nicht bereit: „Kugelfräser oder Flachfräser“ wurde dann noch nicht auf eine konkrete Fläche, Kontaktbedingung und Prozessrolle eingegrenzt.