










Подача на фрезерном станке CNC: расчет подачи, RPM и глубины резания
Рассчитайте подачу фрезерного станка с ЧПУ, умножив RPM шпинделя на число режущих кромок и применимую нагрузку на зуб. Затем проверьте, выдержат ли станок, фреза и закрепление эту подачу при заданной глубине. Расчёт — отправная точка; он не выбирает подходящую нагрузку для неизвестного материала или инструмента.
Для новой наладки используйте рекомендации производителя инструмента по материалу, диаметру и геометрии. Выполните расчёт ниже, определите ограничение станка и проверяйте по одному изменению. Это полезнее копирования подачи с другого фрезерного станка.
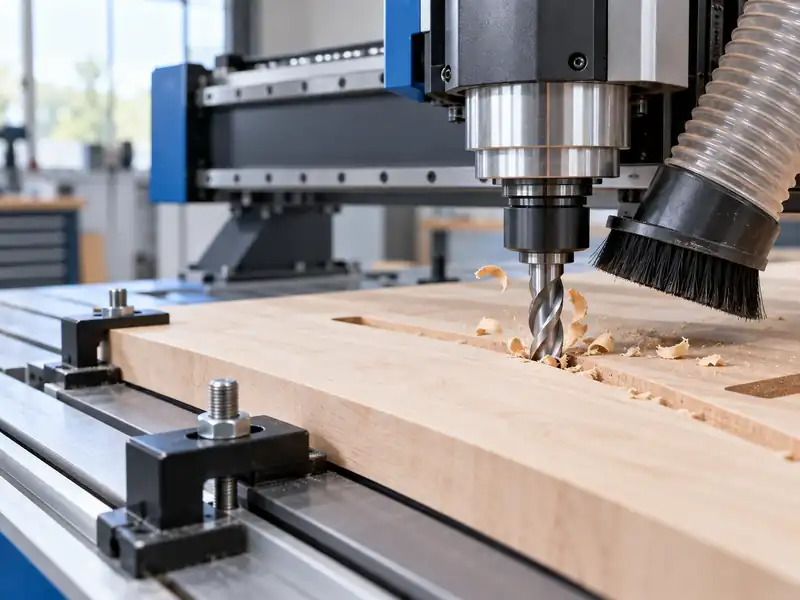
Как рассчитать подачу фрезерного станка с ЧПУ
Основная зависимость:
минутная подача = частота вращения × число режущих кромок × подача на зуб
Преобразуйте её для проверки существующего режима:
подача на зуб = минутная подача / (частота вращения × число режущих кромок)
При использовании подаче в mm/min и частоте в оборотах в минуту результат выражается в mm на режущую кромку. При подаче в inches/min результат будет в inches на кромку. Не путайте показания дюймов в секунду с дюймами в минуту: умножьте дюймы в секунду на 60. Используйте число режущих кромок производителя, обычно равное числу зубьев.
Этот расчёт даёт номинальную подачу на режущую кромку, обычно называемую подачей на зуб в рекомендациях для фрезеров. Это не измерение каждой получаемой стружки: контакт и неравномерная нагрузка кромок также влияют на резание. Увеличение числа зубьев или частоты вращения при неизменной подаче уменьшает это расчётное значение.
Пример расчёта и ограничение подачи станка
Следующие числа — принято только для арифметического примера, а не рекомендуемые режимы для древесины, пластика или конкретной фрезы. Допустим, двухлезвийный инструмент работает при 18,000 RPM с заданной подачей 3,600 mm/min:
подача на зуб = 3,600 / (18,000 × 2) = 0.100 мм на кромку
Теперь предположим, что в этой операции станок способен поддерживать только 2,400 мм/мин. При той же частоте вращения и числе кромок:
нагрузка на зуб = 2,400 / (18,000 × 2) ≈ 0.067 mm на кромку
Снижение подачи изменило расчётную подачу на зуб, хотя настройка шпинделя осталась прежней. Для сохранения исходных условных 0.100 мм на кромку при этой подаче расчёт даёт:
RPM = 2,400 / (2 × 0.100) = 12,000 RPM
Это расчёт для оценки, а не указание работать при 12,000 RPM. До испытания проверьте допустимую частоту инструмента, рекомендации по скорости резания материала и характеристику момента и мощности шпинделя. Если сочетание не соответствует условиям, пересмотрите инструмент или стратегию, а не подгоняйте числа.
Что меняется при снижении RPM на станке с ограниченной подачей
Снижение частоты вращения при постоянной подаче увеличивает номинальную подачу на зуб. Это может помочь, если исходное сочетание даёт слишком тонкую стружку, но не является универсальным решением нагрева или образования пыли. На новой частоте шпиндель может иметь меньший доступный момент или мощность, а скорость резания может не подходить инструменту или материалу.
При фрезеровании пластмасс образование и отвод стружки помогают выводить тепло из зоны резания. При ограниченной подаче оценивайте частоту шпинделя вместе с подходящей геометрией и материалом. Эта зависимость не задаёт универсальный режим для всех фрезеруемых материалов.
Используйте фактическую рабочую частоту вращения, если её можно безопасно измерить утверждённым для станка способом. Положение регулятора может не соответствовать скорости под нагрузкой. Неточное значение частоты скрывает соотношение подачи и скорости, которое вы хотите контролировать.
Как глубина резания фрезы влияет на выбор подачи
Глубина резания не входит в формулу подачи. Если подача, RPM и число кромок неизменны, расчётная нагрузка на зуб остаётся прежней даже при более глубоком проходе. Это не означает, что более глубокий проход предъявляет те же требования к инструменту и станку. Контакт, отвод стружки, мощность и закрепление по-прежнему важны.
Перед увеличением глубины проверьте рекомендации производителя фрезы для инструмента и материала и необходимость корректировки нагрузки на зуб на новой глубине. При изменении применимой целевой нагрузки пересчитайте подачу. Не считайте общую таблицу действительной на любой глубине и не применяйте фиксированный множитель диаметра ко всем фрезам.
Если более глубокий проход вызывает рост нагрузки, прогиб или плохой отвод стружки, вернитесь к последней устойчивой наладке перед следующим испытанием. Уменьшение глубины может быть разумнее простого снижения подачи, которое при неизменной частоте также уменьшает толщину стружки. Сравнивайте одно изменение за раз; меньшая стружка не доказывает безопасность прохода.
Выбирайте первую проверку по наблюдаемому признаку
Симптомы направляют проверку, но не доказывают первопричину. Перед изменением параметра отделите несоответствие подачи и частоты вращения от механической проблемы или нарушения отвода стружки.
| Наблюдаемый признак | Первая проверка | Что меняет результат |
|---|---|---|
| Мелкая пыль с нагревом или следами трения на поверхности | Сверьте фактическую подачу, RPM и число кромок с применимыми рекомендациями; осмотрите кромки. | Если соотношение не подходит, оцените ограниченное изменение параметра. Не считайте, что все проходы с пылью имеют одну причину. |
| Стружка застревает или повторно режется в глухом пазу | Проверьте направление отвода инструментом, открытость паза, аспирацию или направленный воздух. | Спиральная фреза с отводом вниз может загонять стружку обратно в глухой паз. Исправьте путь стружки, прежде чем подбирать значение подачи. |
| Меняется качество или глубина, либо следы повторяются с вращением инструмента | Проверьте соосность цанги и инструмента, закрепление, смещение детали и состояние станка. | Устраните перемещение или неравномерный контакт кромок; расчёт подачи не исправляет ни то ни другое. |
| Рост силы, прогиба или нестабильность резания | Сверьте подачу на зуб и контакт с ограничениями инструмента, мощности станка и закрепления детали. | Прекратите небезопасное испытание и восстановите стабильную наладку до изменения подачи, частоты или глубины. |
Перед осмотром или переустановкой инструмента, цанги или детали остановите станок и выполните предусмотренную процедуру отключения. Незакреплённая деталь или опасное резание важнее эксперимента с параметрами.
Проведите испытание с одной переменной, дающее полезные сведения
- Запишите материал, диаметр и геометрию инструмента, число кромок, подачу и RPM. Добавьте фактические RPM, если их можно безопасно получить, зацепление, глубину, аспирацию и закрепление.
- Проверьте посадку инструмента и цанги, соосность, прижим и выход стружки. Устраните очевидную механическую проблему или нарушение отвода до компенсации подачей.
- Выберите одно ограниченное изменение в пределах рекомендаций для инструмента и станка. Остальные настройки оставьте неизменными, чтобы выявить причину результата.
- Выполните контролируемый пробный проход в реальном материале. Сравните форму стружки, нагрев, поверхность, звук, нагрузку и состояние инструмента. Остановитесь, если деталь движется или резание становится неустойчивым; не продолжайте лишь ради поиска предела.
- Сохраняйте изменение только при улучшении нужного результата без новой проблемы. Иначе вернитесь к исходному режиму и оцените следующее изменение.
Сохраняйте наладку вместе с результатом. Полезная запись показывает, какой инструмент, материал, глубина и состояние станка дали приемлемое резание, а не только введённую подачу.