










Avanço de router CNC: calcule o avanço, as RPM e o equilíbrio com a profundidade de corte
Calcule o avanço da fresadora CNC multiplicando as RPM do veio pelo número de arestas e pela carga de apara aplicável. Verifique depois se a máquina, a fresa e a fixação suportam esse avanço à profundidade prevista. O cálculo é um ponto de partida; não pode escolher uma carga de apara adequada para um material ou uma fresa não identificados.
Para uma nova preparação, siga as recomendações do fabricante da ferramenta para o material, o diâmetro e a geometria. Faça o cálculo seguinte, identifique a condição limitante da máquina e teste uma alteração de cada vez. Isso é mais útil do que copiar um valor de avanço de outra fresadora.
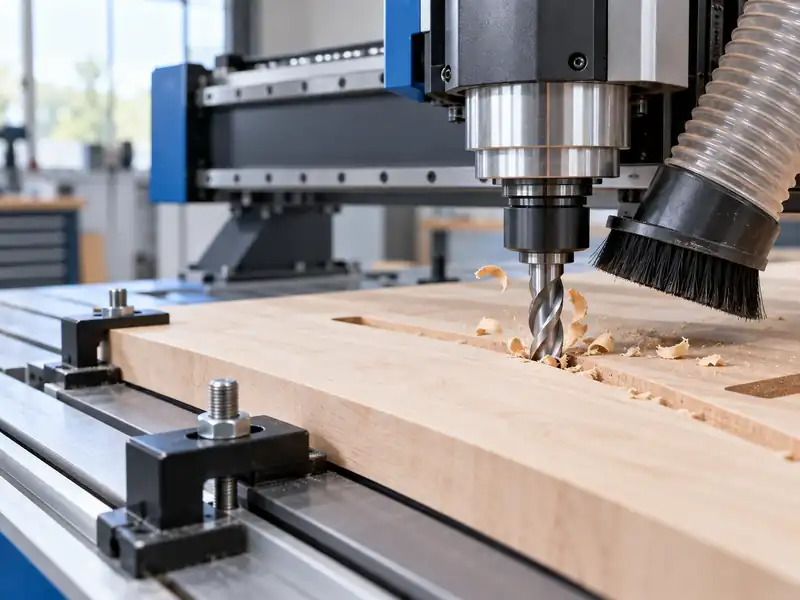
Como calcular o avanço de uma fresadora CNC
A relação básica é:
velocidade de avanço = RPM × número de arestas × carga de apara
Reorganize a fórmula para verificar uma regulação existente:
carga de apara = velocidade de avanço / (RPM × número de arestas)
Com avanço em mm/min e velocidade em rotações por minuto, o resultado é mm por aresta. Com avanço em polegadas/min, o resultado é polegadas por aresta. Verifique se uma indicação em polegadas por segundo não está a ser lida como polegadas por minuto; multiplique as polegadas por segundo por 60 para obter polegadas por minuto. Use o número de arestas indicado pelo fabricante, normalmente igual ao número de canais.
Este cálculo fornece o avanço nominal por aresta, habitualmente designado carga de apara nas recomendações de fresagem. Não é uma medição de cada apara produzida: o envolvimento e a distribuição desigual da carga entre arestas continuam a influenciar o corte. Aumentar o número de gumes ou as RPM mantendo o avanço constante reduz este valor calculado.
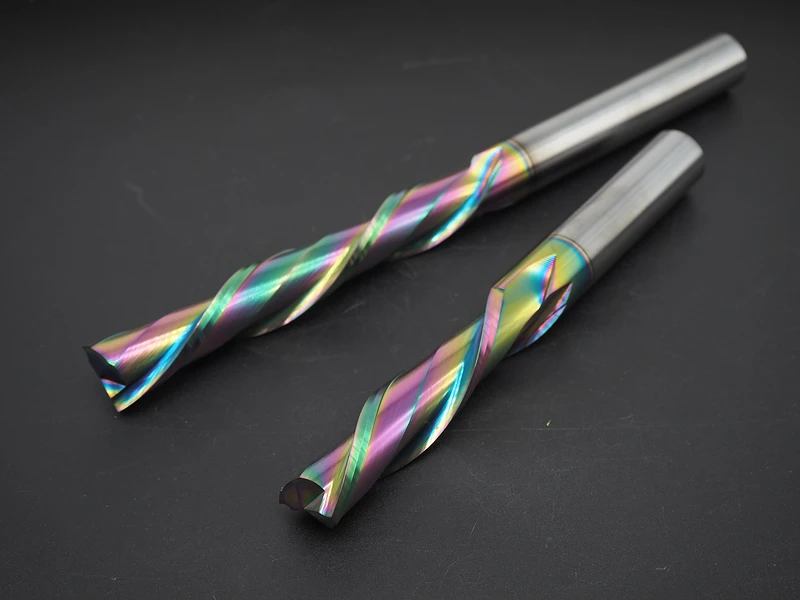
Exemplo de cálculo e limite de avanço da máquina
Os números seguintes são hipóteses apenas para o cálculo, não regulações recomendadas para madeira, plástico ou uma fresa específica. Suponha uma ferramenta de duas arestas a 18,000 RPM e um avanço programado de 3,600 mm/min:
carga de apara = 3,600 / (18,000 × 2) = 0.100 mm por aresta
Suponha agora que a máquina só consegue manter 2,400 mm/min nesta operação. Com as mesmas RPM e o mesmo número de arestas:
carga de apara = 2,400 / (18,000 × 2) ≈ 0.067 mm por aresta
O menor avanço altera a carga de apara calculada, embora a regulação do veio não mude. Para manter os 0.100 mm por aresta inicialmente assumidos com esse avanço, o cálculo dá:
RPM = 2,400 / (2 × 0.100) = 12,000 RPM
É um cálculo a avaliar, não uma instrução para trabalhar a 12,000 RPM. Antes do ensaio, verifique a velocidade permitida da ferramenta, as recomendações de velocidade de corte do material e o comportamento de binário e potência do veio. Se a combinação calculada ficar fora dessas condições, reveja a ferramenta ou a estratégia de corte em vez de forçar os números a corresponder.
O que muda ao reduzir as RPM numa fresadora com avanço limitado
Reduzir as RPM com avanço fixo aumenta a carga de apara nominal. Pode ajudar quando a combinação inicial produz uma carga insuficiente, mas não resolve automaticamente o calor ou o pó. O veio pode dispor de menos binário ou potência útil à nova velocidade, e a velocidade de corte resultante pode não ser adequada à ferramenta ou ao material.
Na fresagem de plásticos, a formação e a evacuação das aparas ajudam a remover calor da zona de corte. Quando o avanço é limitado, avalie a velocidade do veio em conjunto com a geometria da ferramenta e o material aplicáveis. Essa relação não estabelece uma regulação universal para todos os materiais fresados.
Use as RPM reais de funcionamento quando puderem ser medidas em segurança pelo método autorizado da máquina. A regulação do comando pode diferir da velocidade mantida sob carga. Um valor de RPM inexato pode ocultar a relação entre avanço e velocidade que pretende controlar.
Como a profundidade de corte afeta a escolha do avanço
A profundidade de corte não aparece na fórmula de avanço. Se o avanço, as RPM e o número de arestas não mudarem, a carga de apara calculada mantém-se igual mesmo numa passagem mais profunda. Isso não significa que a passagem mais profunda imponha a mesma exigência à ferramenta e à máquina. O envolvimento, a evacuação, a potência e a fixação continuam a ser importantes.
Antes de aumentar a profundidade de passagem, consulte as recomendações do fabricante para essa ferramenta e material e verifique se a carga de apara recomendada precisa de ajuste à profundidade proposta. Recalcule o avanço se o valor-alvo aplicável mudar. Não presuma que uma tabela geral é válida a qualquer profundidade nem aplique um múltiplo fixo do diâmetro a todas as fresas.
Se o corte mais profundo aumentar a carga, a deflexão ou os problemas de evacuação, volte à última preparação estável antes do ensaio seguinte. Uma passagem menos profunda pode ser mais adequada do que reduzir apenas o avanço, o que também reduz a carga de apara com RPM constantes. Compare uma alteração de cada vez; uma apara mais pequena não prova que o corte seja mais seguro.
Use o sintoma para escolher a primeira verificação
Os sintomas orientam a inspeção, mas não estabelecem a causa raiz. Antes de alterar um parâmetro, distinga uma incompatibilidade avanço/RPM de um problema mecânico ou de evacuação.
| O que observa | Primeira verificação | O que o resultado altera |
|---|---|---|
| Pó fino com calor ou acabamento semelhante a atrito | Verifique o avanço real, as RPM e o número de arestas face às recomendações aplicáveis; inspecione o estado das arestas. | Se a relação for inadequada, avalie uma alteração limitada dos parâmetros. Não presuma que todos os cortes com pó têm a mesma causa. |
| Aparas presas ou recortadas numa ranhura cega | Verifique o sentido de evacuação da ferramenta, a abertura da ranhura e a aspiração ou o ar dirigido. | Uma hélice de corte descendente pode empurrar as aparas para uma ranhura cega. Corrija o percurso das aparas antes de alterar o avanço. |
| O acabamento ou a profundidade variam, ou as marcas repetem-se com a rotação da ferramenta | Inspecione a concentricidade da pinça e da ferramenta, a fixação, o movimento da peça e o estado da máquina. | Corrija o movimento ou o envolvimento desigual das arestas; o cálculo do avanço não consegue corrigir nenhum dos dois. |
| Força crescente, deflexão ou corte instável | Verifique a carga de apara e o envolvimento face aos limites da ferramenta, da potência da máquina e da fixação. | Pare um ensaio inseguro e volte a uma preparação estável antes de alterar o avanço, a velocidade ou a profundidade de passagem. |
Pare a máquina e siga o procedimento de isolamento antes de inspecionar ou reposicionar uma ferramenta, pinça ou peça. Uma peça solta ou um corte inseguro têm prioridade sobre qualquer ensaio de parâmetros.
Faça um ensaio de uma só variável que produza informação útil
- Registe o material, o diâmetro e a geometria da ferramenta, o número de arestas, o avanço e as RPM. Inclua as RPM reais quando puderem ser obtidas em segurança, o envolvimento, a profundidade de corte, a aspiração e a fixação.
- Inspecione o assentamento da ferramenta e da pinça, a concentricidade, a fixação e o percurso das aparas. Corrija um problema mecânico ou de evacuação evidente antes de o compensar com o avanço.
- Escolha uma alteração limitada dentro das recomendações aplicáveis à ferramenta e à máquina. Mantenha as restantes regulações para identificar o que causou o resultado.
- Faça um corte de ensaio controlado no material real. Compare a forma da apara, o calor, o acabamento, o som, a carga e o estado da ferramenta. Pare se a peça se mover ou o corte ficar instável; não continue apenas para encontrar um limite.
- Mantenha a alteração apenas se melhorar o resultado pretendido sem criar um novo problema. Caso contrário, volte à preparação de referência e avalie a alteração seguinte.
Guarde a preparação e o resultado em conjunto. Um registo útil indica a ferramenta, o material, a profundidade e a condição da máquina que produziram um corte aceitável, não apenas o avanço introduzido.