










Número de arestas de uma fresa: como escolher 2, 3, 4 ou mais
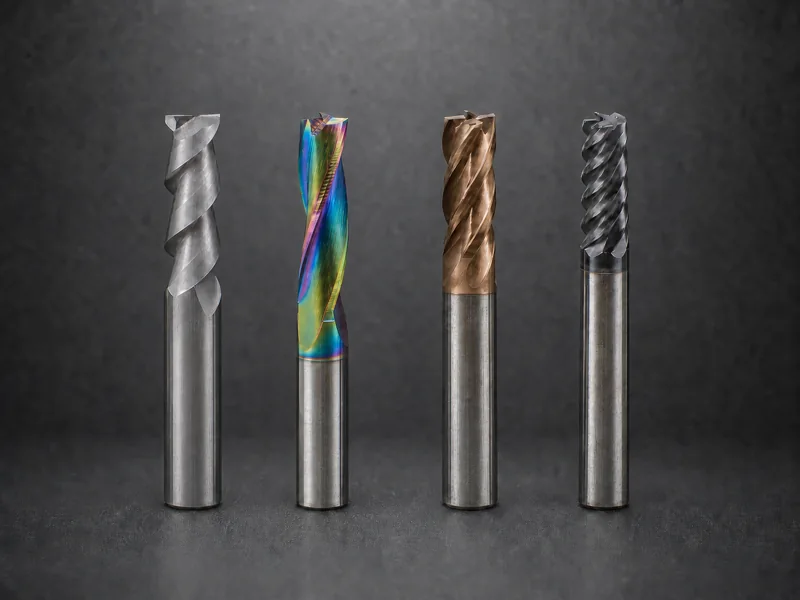
Escolha o número de arestas pelo volume de aparas e pelo envolvimento antes de seguir a tradição. Menos arestas deixam canais maiores para evacuação. Mais arestas permitem geralmente um núcleo maior e mais arestas de corte por rotação, mas menos espaço para aparas por aresta. Por isso, duas ou três arestas são frequentemente adequadas a trabalhos em não ferrosos com aparas volumosas, quatro são um ponto de partida habitual para materiais ferrosos e cinco ou mais podem destacar-se com baixo envolvimento radial ou em acabamento, se a máquina e a evacuação o permitirem.
Os números descrevem famílias, não leis. Uma ferramenta moderna de cinco arestas específica para alumínio e uma de cinco arestas de uso geral para aço podem ter o mesmo número, mas diferir na hélice, núcleo, revestimento, canais e envolvimento previsto.
O compromisso fundamental: espaço para aparas versus núcleo
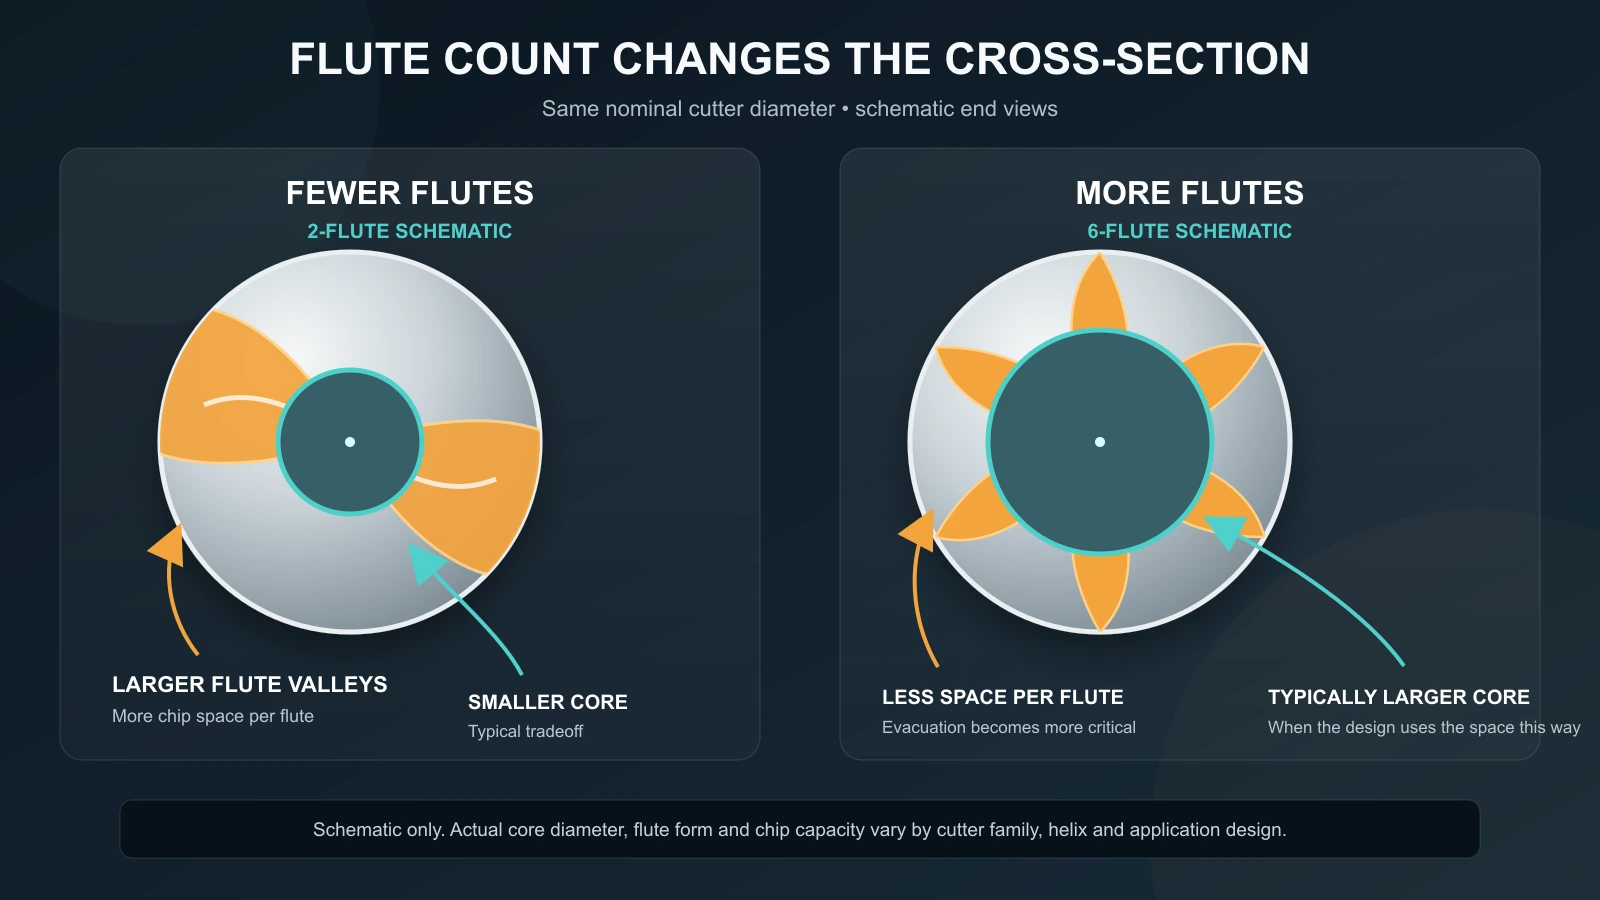
Os canais helicoidais e as respetivas arestas formam e transportam as aparas. Para um dado diâmetro, acrescentar arestas ocupa normalmente circunferência e secção que poderiam formar um canal mais profundo. O resultado habitual é:
- menos arestas: mais espaço por apara, núcleo menor e menos contactos de dente por rotação;
- mais arestas: menos espaço por apara, núcleo maior e mais contactos de dente por rotação.
Canais maiores ajudam quando se produzem aparas espessas ou volumosas, quando o envolvimento é profundo ou quando o fluido de corte e o ar têm dificuldade em limpar o corte. Um núcleo maior pode melhorar a resistência e a rigidez à flexão, sobretudo em materiais duros ou com longo alcance. Mais arestas podem também permitir maior avanço da mesa com o mesmo avanço por dente, mas apenas se a potência, o controlo, o fluxo de aparas e os dados exatos da ferramenta o permitirem.
O número de arestas altera vários fatores ao mesmo tempo. Não é apenas um número de produtividade.
Para que servem 2, 3, 4 e 5 ou mais arestas
Duas arestas: espaço máximo para aparas
As fresas de 2 arestas destinam grande parte da secção aos canais. São um ponto de partida natural para abertura de rasgos, operações compatíveis com penetração axial e materiais macios ou aderentes que geram aparas grandes.
A regra tradicional de duas arestas para alumínio resulta desta necessidade de espaço, não apenas da química do alumínio. Num rasgo completo, ambos os lados da fresa estão envolvidos e as aparas têm poucas saídas. Canais abertos e um fornecimento forte de ar ou fluido de corte podem ser mais importantes do que acrescentar outra aresta.
A contrapartida é um menor número de arestas e, em muitos desenhos, um núcleo menor do que o de uma ferramenta comparável com mais arestas. Isso pode limitar o avanço da mesa, a rigidez ou a produtividade de acabamento com baixo envolvimento.
Três arestas: equilíbrio para não ferrosos
As fresas de 3 arestas combinam frequentemente o espaço para aparas de duas arestas com a frequência de contacto de quatro. São comuns na fresagem lateral de alumínio e também podem abrir rasgos se a geometria deixar volume de canal suficiente.
A terceira aresta pode aumentar o avanço potencial da mesa com avanço por dente e RPM constantes, enquanto um desenho de três arestas específico para o material pode conservar mais espaço do que um de quatro de uso geral. Não presuma que toda a fresa de três arestas é específica para alumínio. Verifique hélice, polimento, revestimento, corte ao centro e limites de envolvimento do fornecedor.
Três arestas são especialmente úteis quando duas evacuam de forma fiável, mas o processo precisa de maior frequência de contacto, e quatro acumulam aparas ou exigem mais avanço do que o controlo consegue fornecer corretamente.
Quatro arestas: resistência e maquinagem geral de ferrosos
As fresas de 4 arestas são um ponto de partida habitual para aços e muitas operações gerais de fresagem lateral. Face a um desenho semelhante com menos arestas, o núcleo maior e as arestas adicionais podem favorecer a resistência, a distribuição do desgaste e um avanço produtivo em materiais que formam aparas menores nas condições previstas.
Quatro arestas não significam automaticamente «para aço», nem falham necessariamente no alumínio. A questão é saber se canais, geometria e evacuação correspondem ao volume de aparas. Uma fresa de quatro arestas para alumínio com baixo envolvimento radial é diferente de uma de uso geral a cortar um rasgo de largura completa.
No acabamento, as arestas adicionais podem aumentar a frequência de contacto e permitir um avanço produtivo, retirando pouco material por aresta. Ainda assim, é necessário controlar o batimento; caso contrário, uma aresta pode trabalhar mais e o número teórico não será aproveitado uniformemente.
Cinco ou mais: produtividade com envolvimento controlado
As ferramentas com muitas arestas oferecem numerosas arestas e um núcleo resistente, mas menos espaço por aresta. Fazem mais sentido quando o envolvimento radial e a espessura das aparas são controlados, as aparas são suficientemente pequenas para sair e a máquina consegue executar o avanço necessário.
A fresagem lateral de alta eficiência, o acabamento e os materiais mais duros podem seguir este padrão. Também as ferramentas especiais para alumínio com muitas arestas; por isso, «muitas arestas significa apenas aço» está ultrapassado. O desenho deve ser avaliado como ferramenta completa.
Mais arestas podem tornar-se contraproducentes num rasgo, num desbaste de grande largura ou onde as aparas se acumulam mais depressa do que saem. Quando são recortadas ou aderem por soldadura, maior frequência de contacto deixa de significar maior produtividade.
Dar prioridade à operação sobre a regra do material
Comece pelo envolvimento.
A abertura de rasgos de largura completa é o caso mais exigente em espaço para aparas. Prefira uma ferramenta cujo volume de canal e capacidade de corte ao centro sejam explicitamente previstos para a operação. Reduzir o número de arestas é frequentemente a primeira opção a investigar.
A evacuação deve ser verificada ao longo de todo o rasgo, não apenas na entrada. Paredes profundas podem prender aparas que saíam facilmente num ensaio pouco profundo, e as aparas recortadas ocupam os mesmos canais limitados que as novas.
O desbaste pesado também gera grande volume de aparas. Menos arestas podem ser úteis mesmo em aço se a alternativa acumular aparas. A geometria de desbaste, os quebra-aparas e o fluido de corte podem ser tão importantes como o número.
A fresagem lateral com baixo envolvimento radial altera o equilíbrio. Aparas finas e um lado aberto podem deixar espaço para mais arestas, permitindo maior frequência de contacto e um núcleo mais resistente. Não copie o avanço de uma ferramenta com menos arestas; siga as indicações de envolvimento e carga por dente da ferramenta exata.
Aqui, a evacuação pode ser menos restritiva porque o corte está aberto de um lado, mas não é automática. Canais longos, cavidades profundas e fraco fornecimento de ar ou fluido de corte podem ainda devolver aparas à zona de envolvimento.
O acabamento remove menos material, pelo que o espaço para aparas tende a dominar menos. Mais arestas podem melhorar a produtividade e a superfície, mas o batimento, o estado das arestas e a resolução do avanço continuam a limitar.
Onde falha a antiga regra de 2 para alumínio e 4 para aço
A antiga regra continua a ser uma ajuda útil porque reflete dimensões típicas de aparas e necessidades de resistência. Falha quando é tratada como uma especificação.
Os fabricantes adaptam hoje a hélice, o perfil do núcleo, os canais, a preparação das arestas, o revestimento e o espaço para aparas a aplicações específicas. Uma fresa de alumínio com muitas arestas pode trabalhar com envolvimento radial controlado porque foi concebida para esse fluxo. Uma fresa de desbaste de aço com poucas arestas pode ser adequada quando são necessários canais profundos e quebra-aparas para grande remoção.
A economia de produção também importa. Uma oficina que produz poucas peças pode valorizar uma ferramenta versátil de três ou quatro arestas. Uma série grande pode justificar uma fresa específica para um furo, parede ou passagem de facejamento. Um caso de produção aceite em alumínio fundido ilustra a questão real: não se escolhia apenas «três versus cinco», mas equilibravam-se operações, comprimento de corte, comprimento do porta-ferramentas, acabamento e tempo de ciclo.
Escolher em seis passos
- Definir a operação e o envolvimento. Registe abertura de rasgos, desbaste, fresagem lateral ou acabamento, além do envolvimento radial e axial.
- Estimar a necessidade de espaço para aparas. Considere ductilidade, dimensão das aparas, comprimento do canal, profundidade da cavidade e saída das aparas. Se a evacuação for o risco dominante, procure menos arestas ou canais mais abertos.
- Definir a resistência necessária. Considere dureza, diâmetro, balanço, rigidez do porta-ferramentas e cargas interrompidas. Se a flexão ou a resistência da aresta dominar e houver espaço para aparas, investigue mais arestas ou um núcleo mais resistente.
- Verifique a família concreta de fresas. Utilize a página «Fresas de metal duro integral» para comparar famílias. Depois verifique a geometria dos canais, a disponibilidade e a adequação à aplicação nos dados do produto exato.
- Adaptar a escolha à máquina. Confirme rotação do fuso, avanço disponível, aceleração, potência, ar ou fluido de corte e comportamento do controlo. Uma ferramenta com muitas arestas não é produtiva se a máquina não atingir o avanço calculado ou não evacuar as aparas.
- Realizar um ensaio de corte controlado. Utilize os dados iniciais específicos da ferramenta, observe aparas, carga, som, calor e acabamento, e altere uma única variável de cada vez.
Recalcular o avanço quando muda o número de arestas
O avanço da mesa depende do avanço por dente, do número de arestas e das RPM:
Avanço da mesa = avanço por dente × número efetivo de arestas × RPM
Se uma ferramenta de duas arestas e outra de quatro trabalharem às mesmas RPM e avanço por dente pretendido, o cálculo de quatro exige o dobro do avanço da mesa. Manter o avanço da mesa reduziria para metade o avanço por dente. Isso pode levar a aresta a roçar, em vez de produzir uma versão mais conservadora do mesmo corte.
Esta relação não autoriza duplicar o avanço cegamente. O avanço por dente pretendido, o número de dentes utilizáveis, o envolvimento e a velocidade devem corresponder à ferramenta e operação exatas. A máquina também deve conseguir executar o comando.
Reconhecer os sintomas de um número de arestas inadequado
Acumulação, recorte de aparas, material soldado ou aumento de calor sugerem espaço insuficiente, má evacuação ou envolvimento excessivo. Investigue uma ferramenta mais aberta, melhor transporte e remoção de aparas ou menor envolvimento antes de alterar tudo o resto.
Roçamento, arestas polidas ou calor com aparas muito pequenas podem indicar avanço por dente demasiado baixo, incluindo após alterar o número de arestas sem recalcular o avanço da mesa.
Vibrações ou erros na parede podem indicar núcleo insuficientemente resistente, balanço excessivo, fixação instável ou envolvimento que excita a montagem. Mais arestas só ajudam se alterarem a rigidez ou carga relevante sem acumular aparas.
Um acabamento que não melhora com mais arestas pode revelar batimento ou carga numa só aresta. Meça o conjunto ferramenta–porta-ferramentas em vez de presumir distribuição uniforme pelas arestas nominais.
A saturação do avanço da máquina pode impedir a carga por dente prevista numa ferramenta de muitas arestas. Se o controlo não fornecer o avanço necessário, escolha um conjunto compatível de ferramenta e parâmetros em vez de trabalhar com avanço insuficiente.
Registar a escolha validada
Registe identificador, número de arestas, diâmetro, comprimento do canal, geometria, revestimento, material, operação, envolvimento, RPM, avanço por dente, avanço da mesa, método de fluido de corte ou ar e resultado do ensaio. Esse registo é mais útil do que «três arestas para alumínio», porque conserva as condições que tornaram a escolha eficaz.