










Fresa de pastilhas versus metal duro integral: escolher pela economia do processo
Ao escolher entre uma fresa de pastilhas e uma fresa de metal duro integral , comece pelos limites do processo, em vez de procurar uma única vencedora. Uma fresa de metal duro integral é frequentemente atrativa em diâmetros menores, quando importam a geometria compacta, um elevado número de arestas, canais especializados e capacidade de acabamento. Uma fresa de pastilhas tende a tornar-se atrativa à medida que aumentam o diâmetro, o volume de desbaste e o consumo de arestas, pois as arestas gastas podem ser rodadas ou substituídas sem descartar o corpo. O ponto de equilíbrio continua a depender da máquina, da geometria a maquinar, do material, do ciclo, da vida útil e do custo por peça conforme.
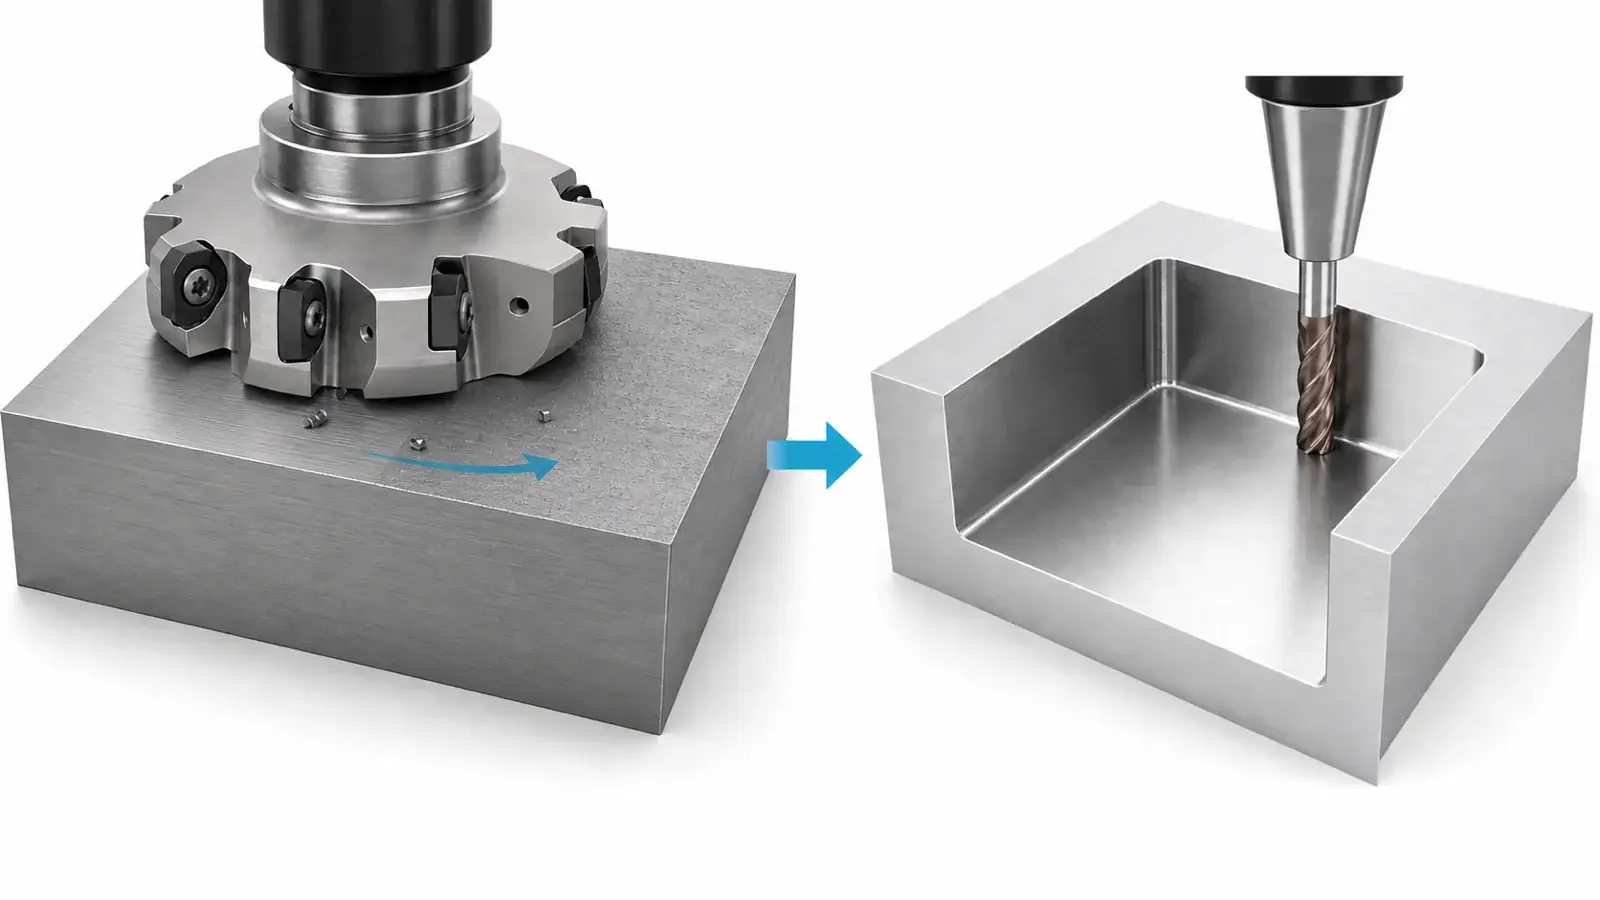
Muitas oficinas devem utilizar ambos os sistemas. Um corpo de pastilhas pode remover o grosso do material, enquanto uma ferramenta integral acaba cantos, paredes ou detalhes inacessíveis às pastilhas. A comparação correta não é, portanto, apenas entre ferramentas, mas entre dois percursos de processo completos.
O que muda quando a aresta se torna substituível
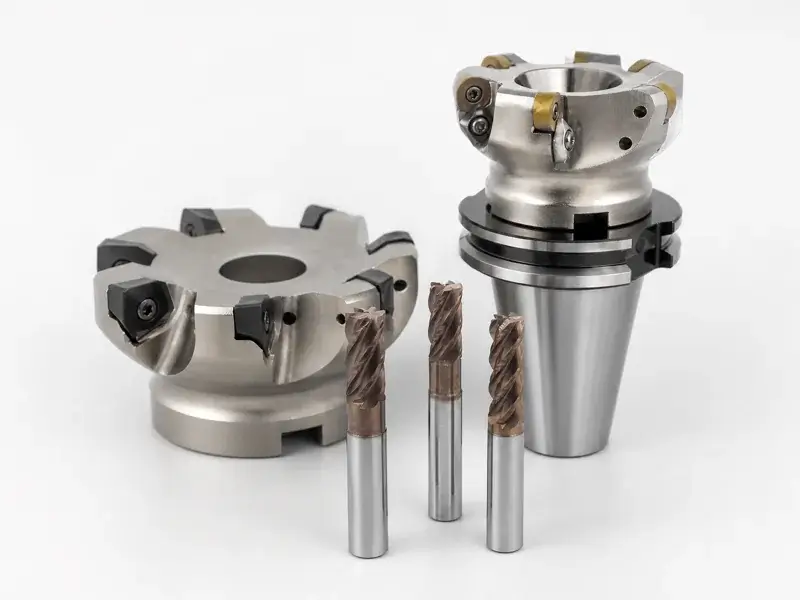
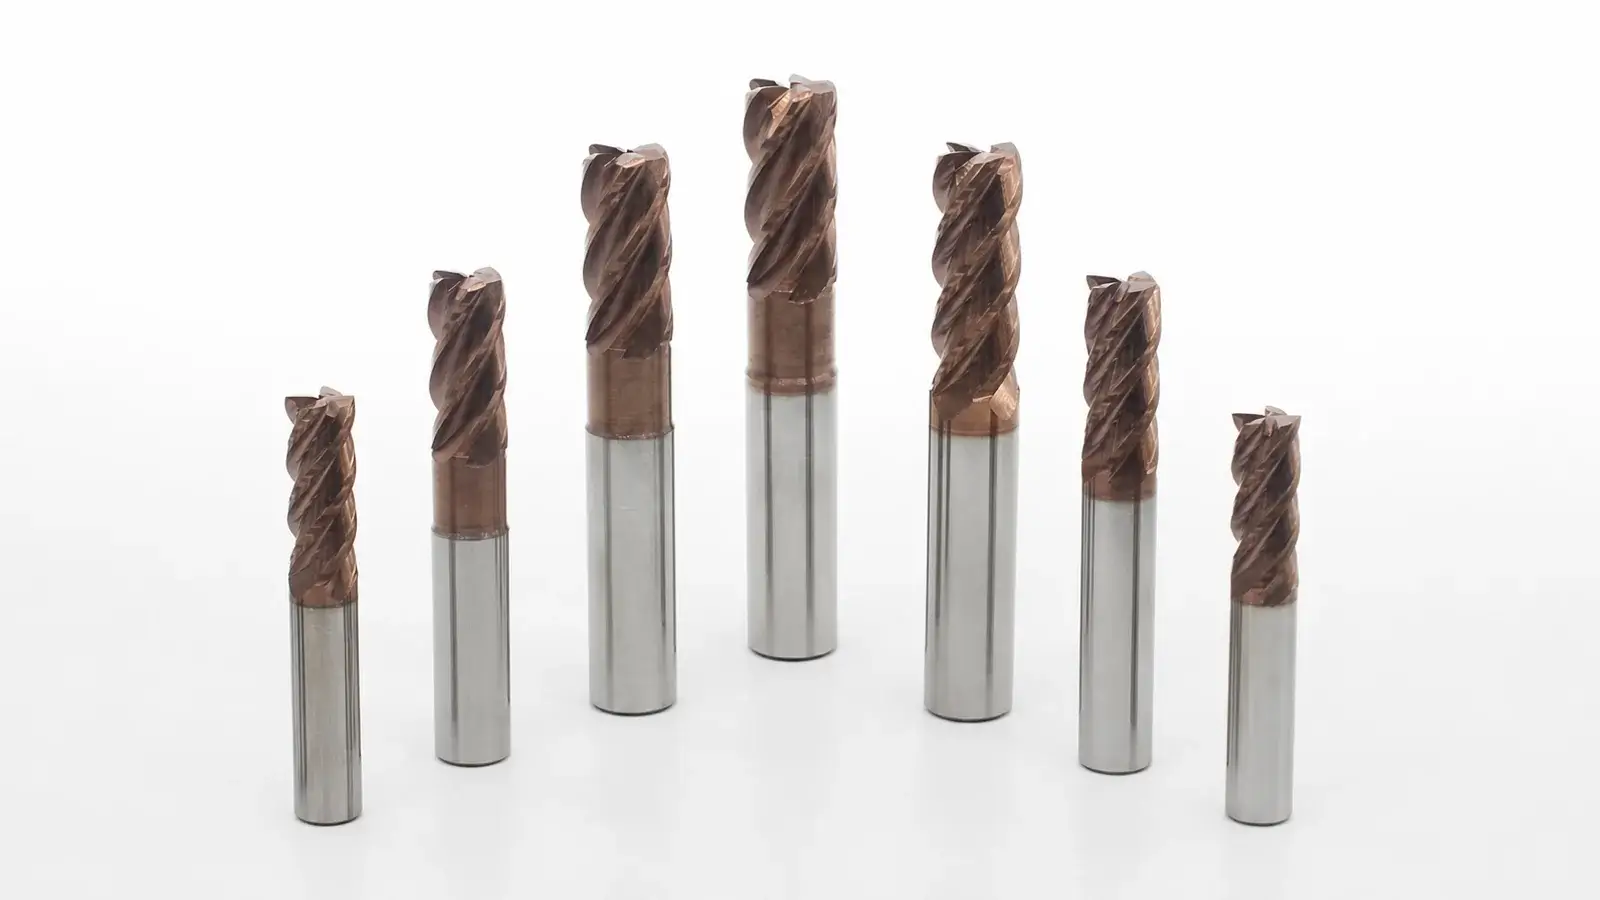
Uma fresa de metal duro integral é uma ferramenta monolítica: o encabadouro, o núcleo, os canais e as arestas pertencem a uma única ferramenta. Esta construção permite diâmetros pequenos e uma ampla variedade de números de arestas, formas de hélice, geometrias de canto, quebra-aparas, pescoços aliviados e configurações de acabamento. Quando uma aresta está danificada ou gasta além do limite do processo, a fresa é substituída ou enviada para recondicionamento controlado, quando adequado.
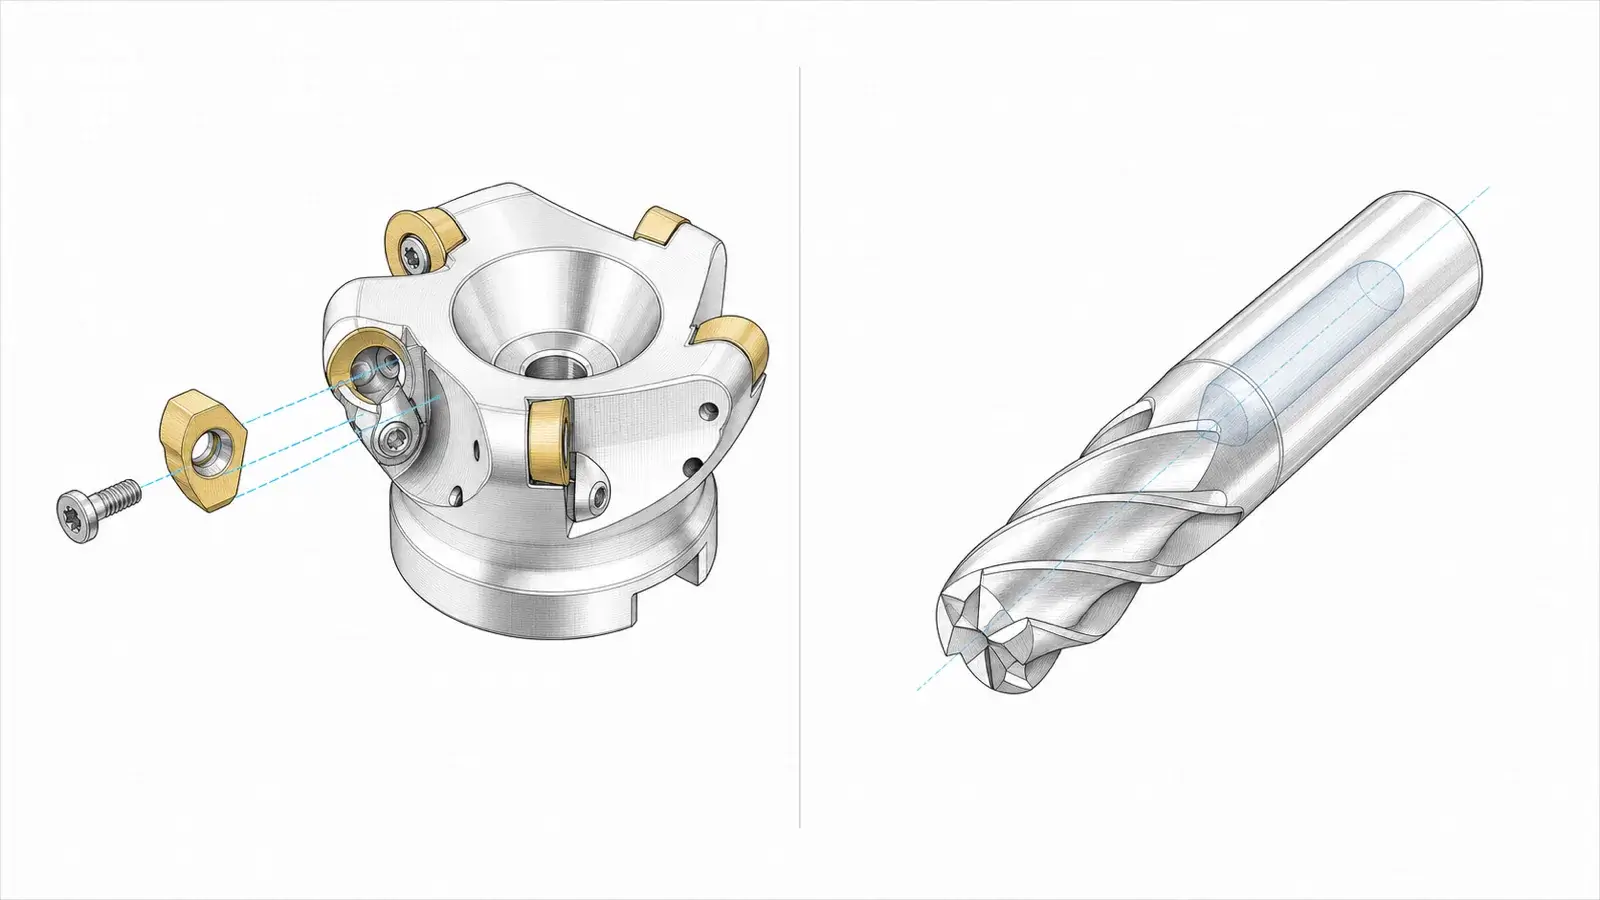
Uma fresa de pastilhas separa o corpo durável das pastilhas substituíveis. O corpo posiciona as pastilhas, transmite os esforços ao porta-ferramentas e pode aceitar diferentes qualidades ou geometrias dentro do seu sistema aprovado. Uma pastilha com uma aresta gasta pode ser rodada para outro canto utilizável ou substituída. Isto altera tanto a economia como o esforço de manutenção.
A aresta substituível introduz interfaces inexistentes numa fresa monolítica: assentos, parafusos, alojamentos, orientação das arestas, estado do corpo e variações de altura entre pastilhas. Um assento danificado ou uma apara presa pode afetar o batimento e a distribuição de carga, mesmo quando a nova pastilha está correta. Por outro lado, uma aresta lascada numa ferramenta integral pode exigir a substituição da fresa completa, em vez de apenas uma aresta.
A diferença geral de construção fica bem resumida pela comparação entre ferramentas de metal duro integral e ferramentas de fresagem de pastilhas. As observações de aplicação continuam a ser pontos de partida; os dados do corpo, das pastilhas, da ferramenta integral e da máquina selecionados continuam a determinar a operação.
Começar pelo diâmetro, alcance e geometria necessária
O diâmetro altera a comparação prática e económica. Num espaço reduzido, pode não haver lugar para uma pastilha substituível, parafuso, assento e corpo resistente. O metal duro integral permite integrar a geometria de corte num diâmetro menor. À medida que o diâmetro aumenta, sobe o custo do material de uma ferramenta monolítica grande de metal duro, enquanto um corpo reutilizável de aço ou metal duro com pastilhas pode distribuir o custo de propriedade por muitas trocas de aresta.
Não existe um diâmetro de transição universal. O desenho da ferramenta, a dimensão das pastilhas, o número de dentes, o material do corpo, a aplicação, os preços locais e as famílias disponíveis alteram-no. Obtenha propostas reais para as ferramentas candidatas, em vez de confiar num limiar de memória.
O alcance também pode inverter a escolha prevista. Uma ferramenta integral longa e pequena pode fletir ou tornar-se demasiado cara; um corpo de pastilhas pode oferecer um encabadouro aliviado ou uma extensão modular. Noutra geometria, a forma da pastilha ou a folga do corpo pode impedir a fresa de pastilhas de chegar a um canto estreito que uma ferramenta integral com pescoço aliviado consegue acabar.
Verifique a geometria a maquinar antes do sistema:
- raio interior mínimo e canto do fundo;
- comprimento de corte axial e alcance total;
- geometria das paredes, fundo e contorno;
- requisitos de entrada em rampa, entrada helicoidal, penetração axial, abertura de rasgos ou perfilagem;
- folga para o porta-ferramentas e o nariz do fuso;
- acabamento e controlo dimensional necessários;
- se um corpo ou uma pastilha deixa material por cortar que exige uma segunda ferramenta.
Um sistema adequado ao diâmetro nominal pode, ainda assim, não cumprir os requisitos geométricos.
Separar desbaste e acabamento
O desbaste favorece uma taxa de remoção fiável, economia de arestas, controlo de aparas e tolerância a cortes interrompidos ou sobrematerial variável. O acabamento favorece batimento previsível, pouca flexão, acesso à geometria e geração estável da superfície. Uma fresa pode, por vezes, fazer ambas as tarefas, mas a combinação deve justificar-se pela produção de peças conformes e não apenas pela eliminação de uma troca de ferramenta.
Uma fresa de esquadrejar de pastilhas ou um corpo de alto avanço pode remover grandes volumes de material com eficiência se a máquina fornecer a potência, o avanço e a rigidez necessários. As pastilhas substituíveis podem reduzir o impacto financeiro do consumo de arestas, e as qualidades podem ser adaptadas a diferentes materiais dentro do sistema aprovado do corpo. Porém, o raio da pastilha, o ângulo de posição, o diâmetro do corpo e o batimento dos dentes podem deixar material ou condições de acabamento que exijam outra passagem.
Uma ferramenta de metal duro integral pode ser eficaz no desbaste a alta velocidade com baixo envolvimento e alcançar cantos menores com mais opções de canais e geometria. A mesma ferramenta pode também fazer o acabamento após o desbaste. Contudo, um ciclo longo com muitas passagens leves não é automaticamente económico só porque a ferramenta resiste.
Uma discussão de oficina revista por uma pessoa sobre ferramentas de pastilhas e integrais no desbaste de perfis expõe a questão real: o tempo de ciclo poupado por outra estratégia de desbaste deve ser ponderado face à capacidade da máquina, ao comportamento das pastilhas, à sobremedida de acabamento e às operações restantes. O caso constitui experiência prática cuja taxa de remoção continua ligada à sua montagem específica.
Um percurso comum combina desbaste com pastilhas e semiacabamento ou acabamento com metal duro integral. Outro trabalho pode utilizar metal duro integral em todo o processo porque o diâmetro, o acesso, a rotação do fuso e a geometria o favorecem. Um terceiro pode ser desbastado e acabado com pastilhas se o corpo, a geometria wiper, o batimento e o requisito superficial o permitirem.
Identificar o limite real da máquina
A capacidade da ferramenta só é útil dentro dos limites de funcionamento da máquina. Uma pequena fresa de metal duro integral pode exigir uma rotação do fuso que a máquina não atinge. Um corpo de pastilhas maior pode exigir binário, potência, avanço ou rigidez que a máquina não fornece. A montagem pode vibrar antes de atingir a produtividade nominal de qualquer dos catálogos.
Registe:
- gama de rotação do fuso utilizável sob carga;
- limites de potência ou binário contínuos e de curta duração;
- avanço e aceleração máximos controláveis;
- batimento do fuso, porta-ferramentas e ferramenta;
- balanço da ferramenta e rigidez da fixação;
- envolvimento radial e axial;
- fornecimento de fluido de corte ou ar e capacidade de evacuação de aparas;
- estabilidade da peça à medida que o material é removido.
Não descreva um sistema como «mais rígido» sem especificar diâmetro, geometria do corpo ou núcleo, balanço, porta-ferramentas, forma da pastilha, envolvimento e montagem. Uma ferramenta monolítica de metal duro não tem união de pastilha, mas um corpo de pastilhas maior pode ser muito mais rígido do que uma fresa integral pequena de longo alcance. Uma peça instável pode tornar a opção de menor esforço mais produtiva, mesmo com uma taxa teórica de remoção inferior.
A experiência de oficina que compara desbaste de alto avanço com pastilhas e desbaste com metal duro integral mostra como a geometria da peça, a máquina, o alcance e a trajetória determinam se uma ferramenta nominalmente agressiva consegue aproveitar a sua vantagem.
Calcular o custo por peça conforme
O preço de compra, por si só, conduz a más decisões. Uma pastilha pode parecer barata até contabilizar o corpo, os cantos não utilizados, o trabalho de rotação, os danos no assento e as ruturas de stock. Uma ferramenta integral pode parecer cara até incluir o tempo de ciclo, acabamento, recondicionamento ou eliminação de uma segunda ferramenta.
Utilize o mesmo período contabilístico para ambos os percursos.
| Componente de custo | Percurso com pastilhas: medir | Percurso com metal duro integral: medir | Fonte de evidência |
|---|---|---|---|
| Propriedade da ferramenta | Preço do corpo e vida útil aceite, distribuídos pela produção | Preço da fresa nova menos o valor verificado do recondicionamento | Registos de compras e armazém de ferramentas |
| Arestas utilizáveis | Pastilhas consumidas, cantos utilizáveis e perdas anormais de arestas | Fresas consumidas e vida útil antes da troca | Registo de trocas de aresta ou fresa |
| Mão de obra de troca | Rotação de pastilhas, limpeza de assentos, verificação de parafusos e corretores | Substituição da ferramenta, pré-regulação e verificação de corretores | Tempo de trabalho observado |
| Produção do ciclo | Tempo de ciclo e peças conformes por aresta | Tempo de ciclo e peças conformes por fresa | Dados da máquina e da produção |
| Continuidade de fornecimento | Disponibilidade de qualidades e geometrias de pastilha e continuidade do sistema do corpo | Disponibilidade das fresas e prazo de reafiamento ou fornecimento de ferramenta nova | Registos de fornecedores aprovados e inventário |
| Risco de qualidade | Rejeição, retrabalho, deriva dimensional, falhas de acabamento e incidentes no assento ou corpo | Rejeição, retrabalho, deriva por desgaste, rotura e variações de reafiamento | Registos de qualidade |
Calcule o custo por peça com base nas peças conformes, não nas peças iniciadas. Inclua o tempo de maquinagem à taxa de custo total da oficina, o consumo de ferramentas e pastilhas, a mão de obra de troca, inspeção, retrabalho e rejeição. Se um percurso acrescentar uma ferramenta de acabamento ou eliminar uma operação, inclua também essa diferença.
A taxa de remoção faz parte do modelo, mas não é o modelo completo. Uma taxa superior que sobrecarrega a máquina, danifica pastilhas de forma imprevisível ou gera mais trabalho de acabamento pode aumentar o custo total por peça. Um percurso mais lento também pode perder se o tempo de ciclo dominar todas as outras poupanças.
Acompanhe o custo por peça durante produção suficiente para incluir o desgaste normal e a variação. Um corpo novo com pastilhas novas e uma fresa integral nova não estabelecem um ponto de equilíbrio estável.
Contabilizar os modos de falha introduzidos por cada sistema
Numa fresa de pastilhas, inspecione assentos, parafusos, danos nos alojamentos, orientação das arestas, qualidade e geometria das pastilhas, aparas presas, batimento do corpo e distribuição de carga. Substituir uma pastilha sem corrigir um assento danificado ou sujo pode repetir a falha. Misturar estados de aresta ou pastilhas incorretas pode impor carga desproporcionada a um dente.
Numa fresa de metal duro integral, inspecione desgaste dos canais, danos nos cantos, arestas lascadas, estado do revestimento, contacto do encabadouro com o porta-ferramentas, batimento, deslocamento axial e alterações de diâmetro ou geometria por reafiamento. Uma ferramenta que resiste não garante um processo aceitável se a dimensão ou o acabamento se tiverem desviado.
Ambos os sistemas podem falhar pelas mesmas causas a montante: balanço excessivo, mau estado do porta-ferramentas, fixação instável, envolvimento incorreto, recorte de aparas, dados de corte inadequados ou máquina fora da zona estável. Diagnostique o sistema completo antes de culpar o tipo de ferramenta.
Definir os dados de entrada antes de escolher um sistema
Defina o material, a operação, o estado do bruto, o diâmetro, o alcance, a geometria de canto, o envolvimento, as sobremedidas de desbaste e acabamento, o ciclo-alvo, os requisitos de qualidade, os limites da máquina, o porta-ferramentas, o fluido de corte, o volume e os fornecedores aprovados.
Utilize a página «Ferramentas de corte de pastilhas» para identificar famílias candidatas após definir esses dados. Confirme o corpo concreto, a interface da pastilha, as qualidades, dimensões, disponibilidade e dados de aplicação; uma página de categoria não estabelece a adequação a uma operação específica.
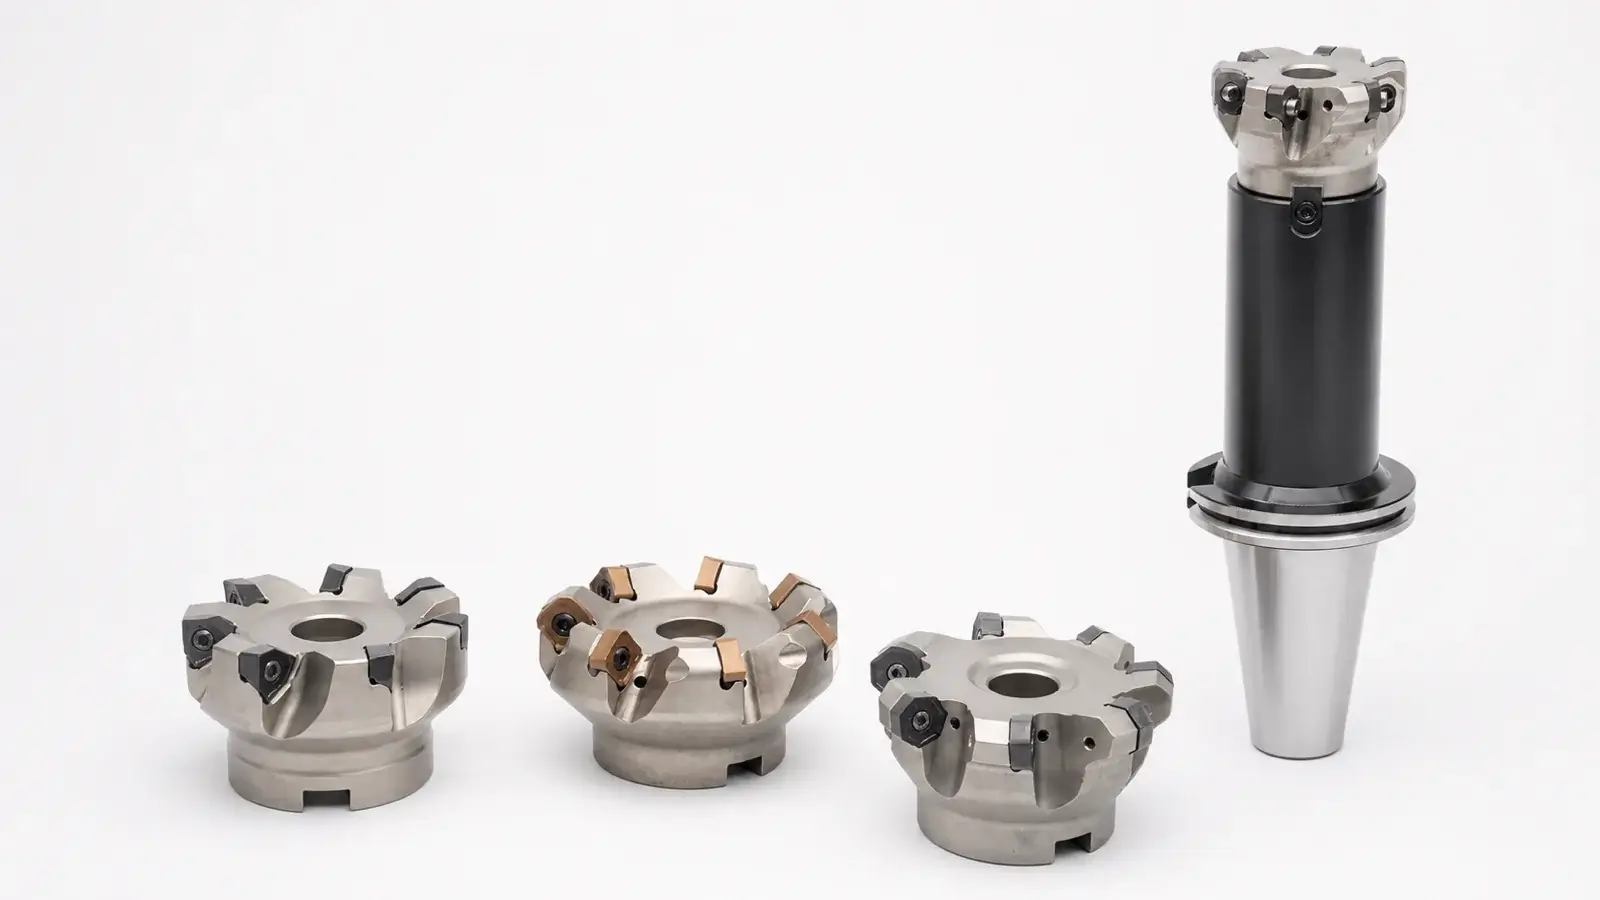
Para cada candidato, documente a combinação de corpo e pastilha ou a ferramenta integral exata. Um corpo sem fornecimento sustentável de pastilhas não é um sistema duradouro. Uma ferramenta integral cuja geometria não pode ser reposta de forma consistente também representa um risco de inventário.
Validar a escolha com um ensaio de produção A/B
Realize ensaios equivalentes e controlados quando o ponto de equilíbrio económico for importante. Mantenha comparáveis o material, a revisão da peça, a máquina, a fixação, o estado do bruto e o método de inspeção. Utilize dados de corte adequados a cada candidato, em vez de impor comandos idênticos a geometrias diferentes.
Registe tempo de ciclo, taxa de remoção, carga do fuso, vida da aresta ou fresa, trabalho de troca, acabamento superficial, comportamento dimensional, retrabalho, rejeição e intervenções do operador. Após o ensaio, inspecione também o corpo ou a ferramenta integral, não apenas a peça.
Valide o percurso que produza as peças conformes necessárias ao menor custo sustentável por peça. O resultado pode ser um sistema de pastilhas, de metal duro integral ou uma combinação de duas ferramentas. Se a decisão não resistir a alterações do preço das pastilhas, da vida do corpo ou da fresa, da disponibilidade da máquina ou da taxa de rejeição, registe essa sensibilidade em vez de apresentar o ponto de equilíbrio como permanente.