










Wendeschneidplattenfräser oder Vollhartmetallfräser: Nach Prozesswirtschaftlichkeit auswählen
Bei der Auswahl zwischen Wendeschneidplattenfräser und Vollhartmetallfräser beginnen Sie mit den Prozessgrenzen, statt nach einem einzigen Sieger zu suchen. Ein Vollhartmetall-Schaftfräser ist häufig bei kleineren Durchmessern attraktiv, wenn kompakte Geometrie, viele Schneiden, besondere Spannutformen und Schlichtfähigkeit wichtig sind. Ein Wendeschneidplattenfräser wird oft mit zunehmendem Durchmesser, Schruppvolumen und Schneidenverbrauch interessant, da verschlissene Schneiden gewendet oder ersetzt werden können, ohne den Körper zu entsorgen. Der wirtschaftliche Übergang hängt dennoch von Maschine, Bearbeitungsmerkmal, Werkstoff, Zyklus, Standzeit und Kosten je Gutteil ab.
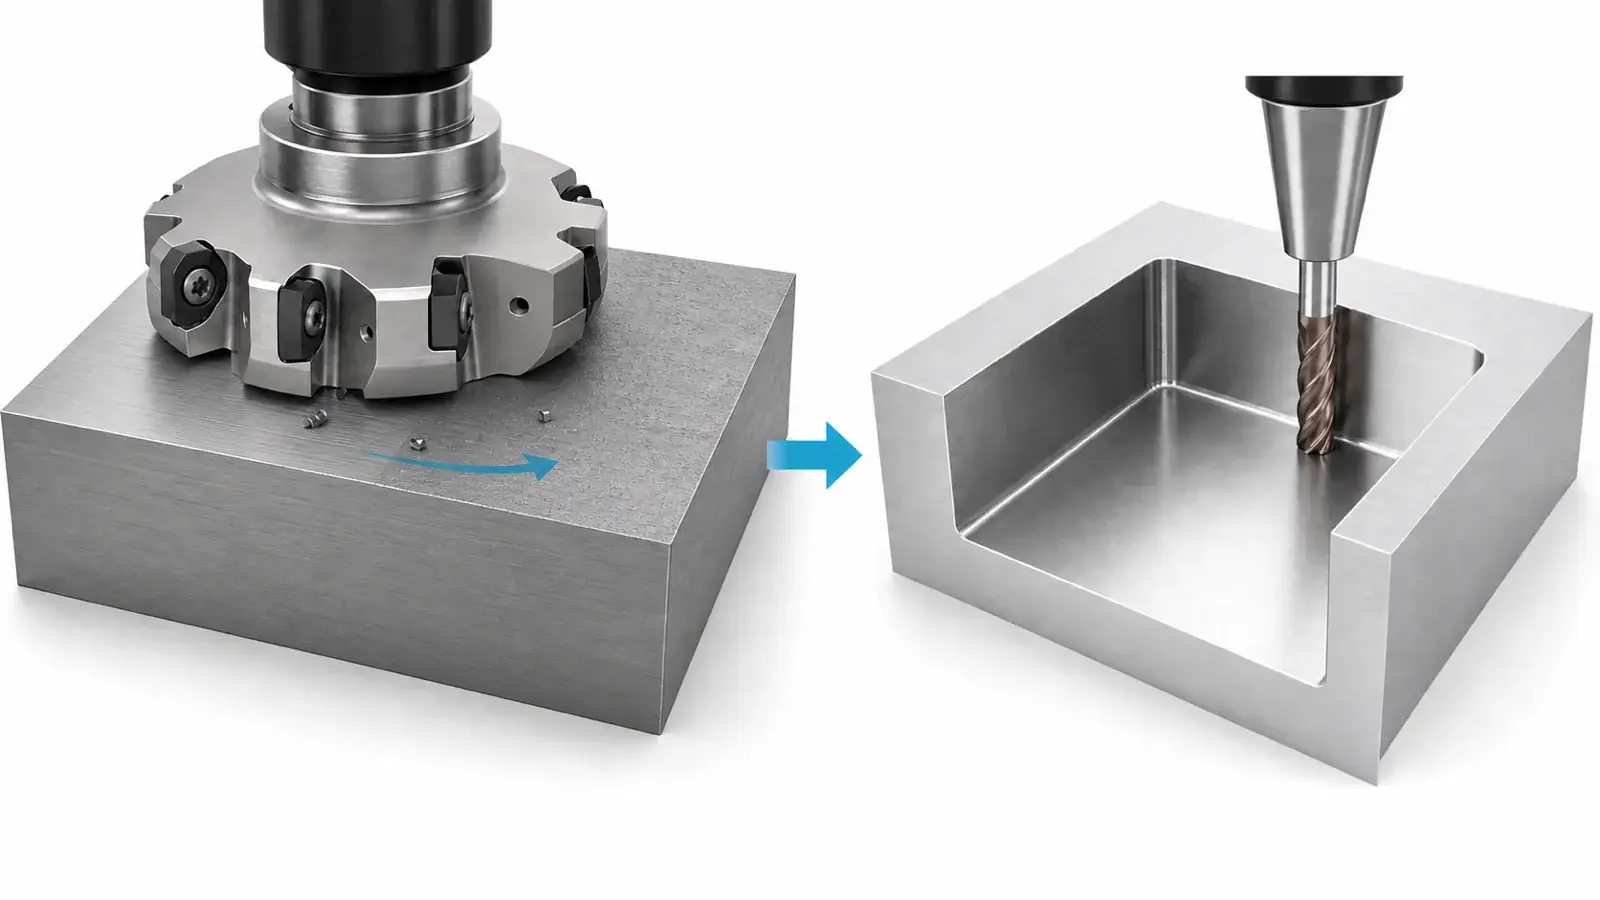
Viele Betriebe sollten beide Systeme einsetzen. Ein Wendeschneidplattenkörper kann große Materialmengen abtragen, während ein Vollwerkzeug Ecken, Wände oder Details schlichtet, die die Platten nicht erreichen. Der richtige Vergleich ist daher nicht nur Werkzeug gegen Werkzeug, sondern eine vollständige Prozessfolge gegen eine andere.
Was sich durch eine austauschbare Schneide ändert
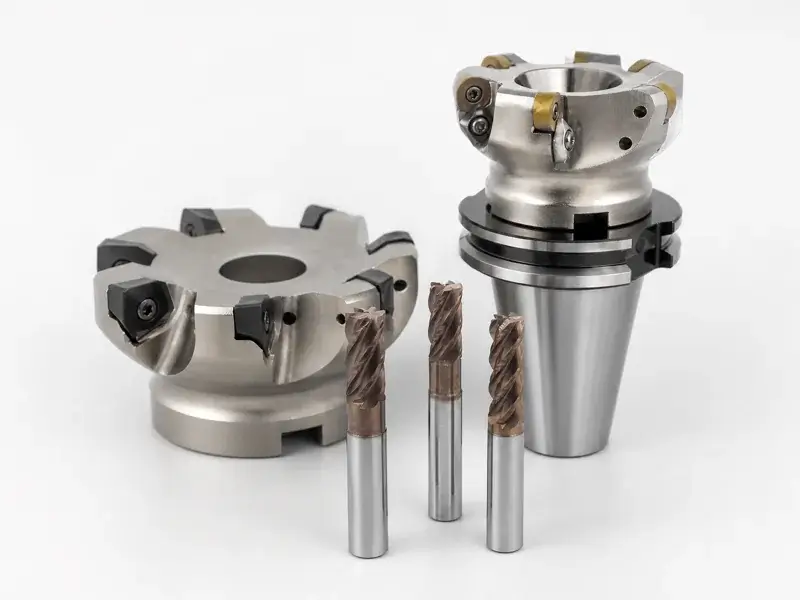
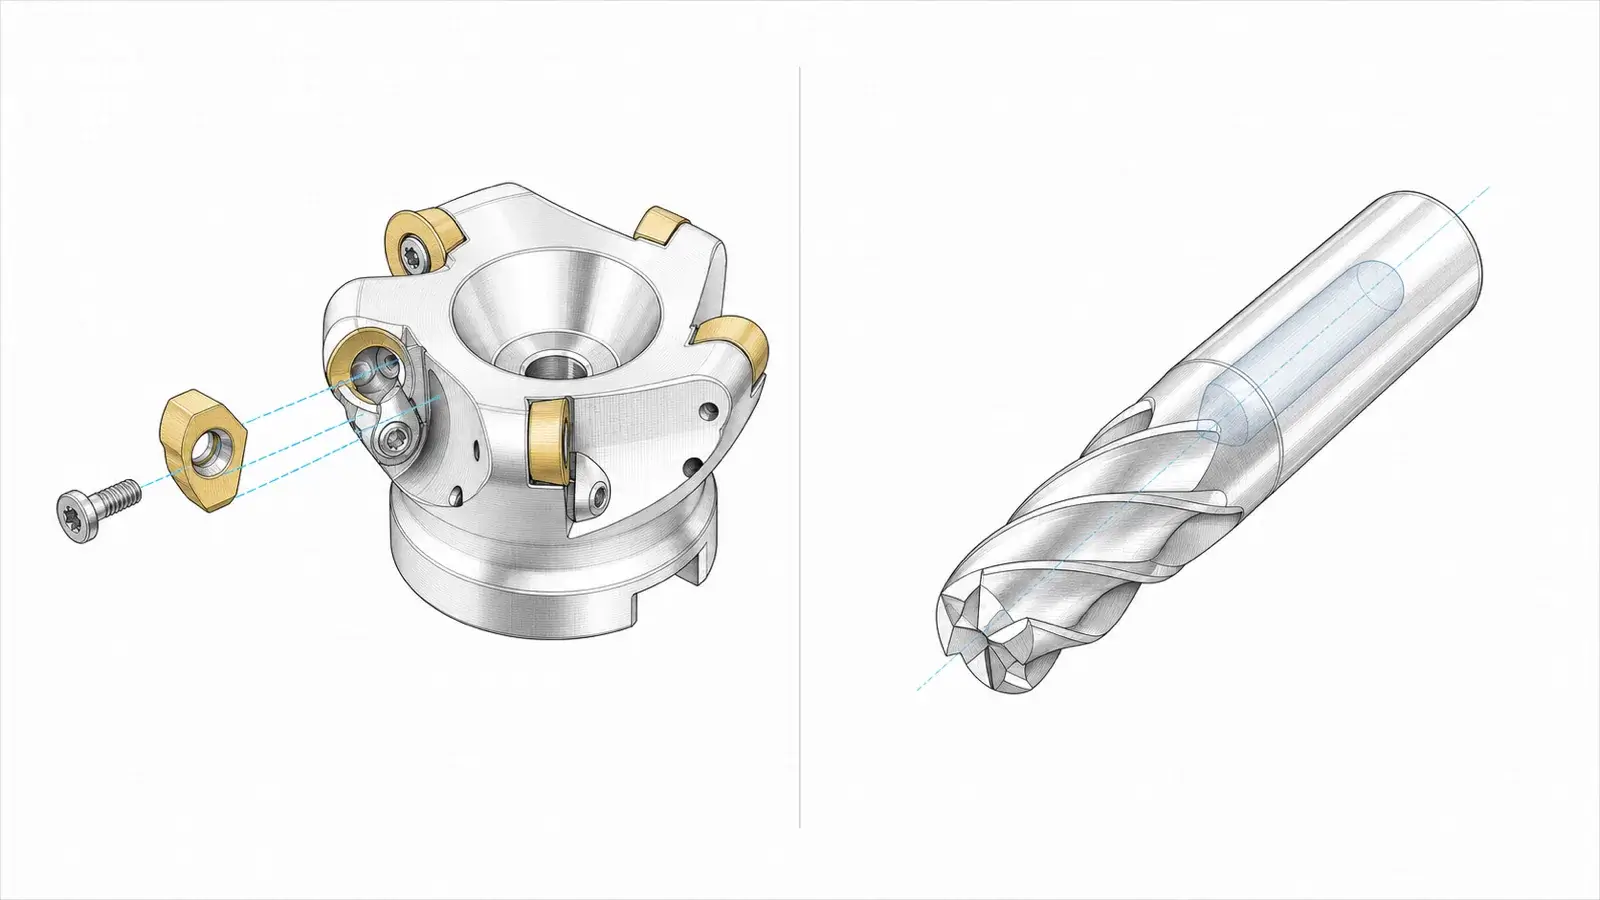
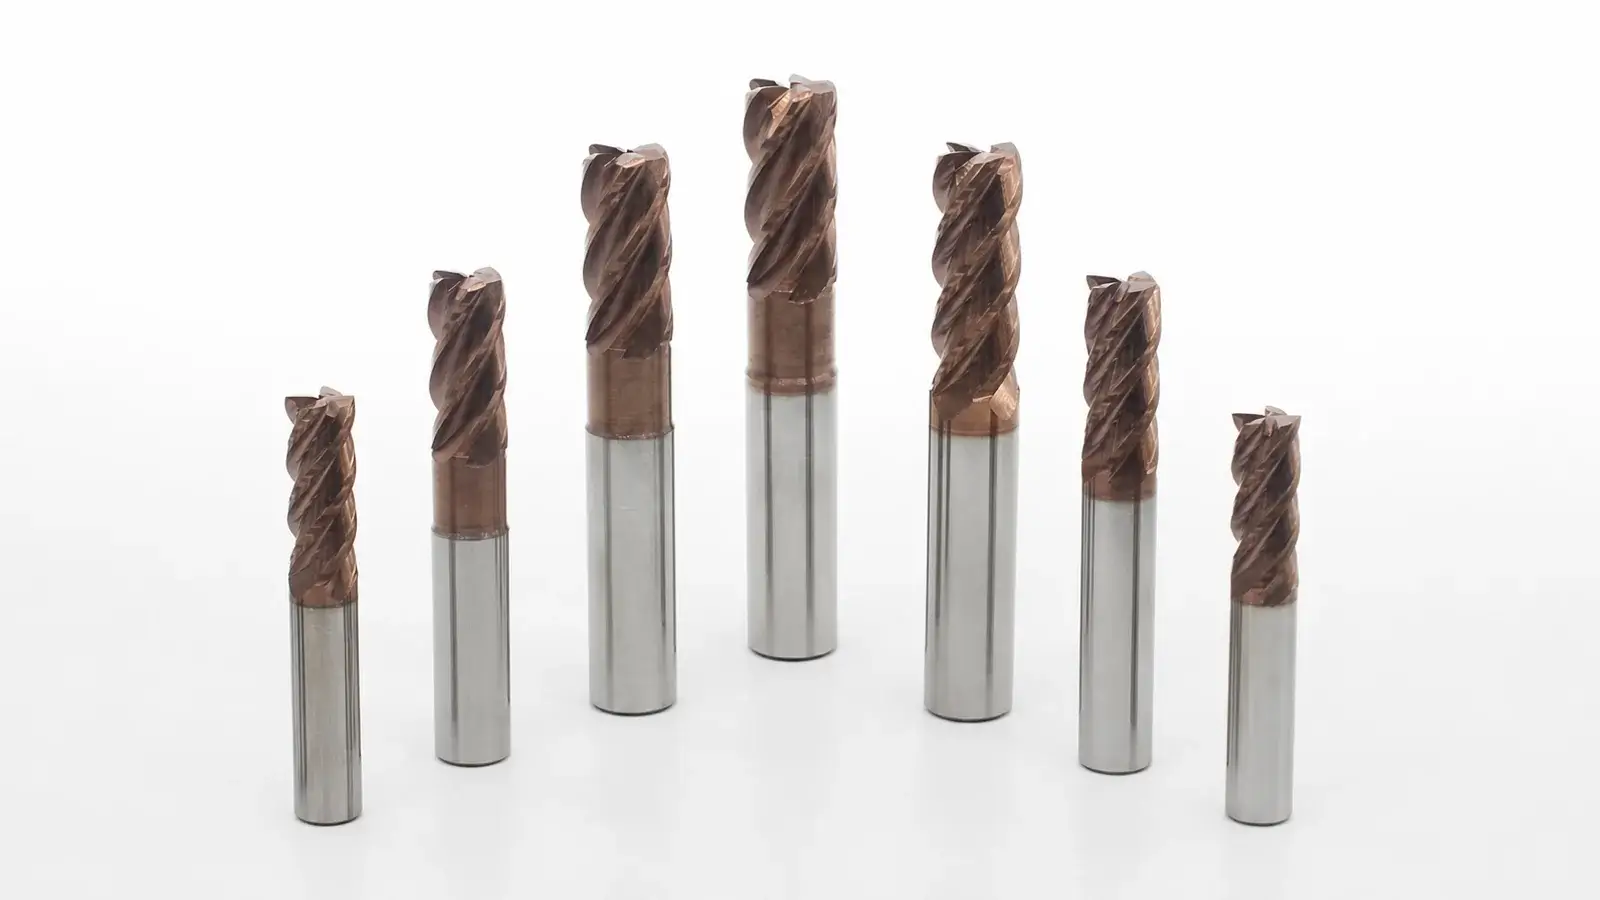
Ein Vollhartmetall-Schaftfräser ist ein monolithisches Werkzeug: Schaft, Kern, Spannuten und Schneiden gehören zu einem einzigen Werkzeug. Diese Bauweise ermöglicht kleine Durchmesser und eine große Auswahl an Schneidenzahlen, Drallformen, Eckengeometrien, Spanbrechern, Halsfreistellungen und Schlichtausführungen. Ist eine Schneide beschädigt oder über die Prozessgrenze hinaus verschlissen, wird der Fräser ersetzt oder gegebenenfalls einer kontrollierten Wiederaufbereitung zugeführt.
Ein Wendeschneidplattenfräser trennt den langlebigen Fräskörper von den austauschbaren Platten. Der Körper positioniert die Platten, überträgt Kräfte auf den Halter und kann innerhalb seines freigegebenen Systems unterschiedliche Plattensorten oder Geometrien aufnehmen. Eine verschlissene Schneide kann auf eine andere nutzbare Ecke gewendet oder die Platte ersetzt werden. Das verändert sowohl die Wirtschaftlichkeit als auch den Wartungsaufwand.
Die austauschbare Schneide bringt Schnittstellen mit sich, die ein monolithischer Fräser nicht besitzt: Plattensitze, Schrauben, Plattentaschen, Schneidenausrichtung, Körperzustand und Höhenabweichungen zwischen den Platten. Ein beschädigter Sitz oder eingeklemmter Span kann Rundlauf und Lastverteilung beeinflussen, selbst wenn die neue Platte korrekt ist. Umgekehrt kann eine ausgebrochene Vollhartmetallschneide den Austausch des gesamten Fräsers statt nur einer Schneide erfordern.
Der grundlegende Konstruktionsunterschied lässt sich gut durch den Vergleich von Vollhartmetallwerkzeugen und Wendeschneidplatten-Fräswerkzeugen zusammenfassen. Anwendungserfahrungen bleiben Ausgangspunkte; maßgeblich für die Bearbeitung sind weiterhin die Daten des gewählten Körpers, der Platten, des Vollwerkzeugs und der Maschine.
Mit Durchmesser, Reichweite und erforderlicher Geometrie beginnen
Der Durchmesser verändert den praktischen und wirtschaftlichen Vergleich. Bei kleinem Bauraum reicht der Platz möglicherweise nicht für eine austauschbare Platte, Schraube, Sitz und einen stabilen Körper. Vollhartmetall kann die Schneidengeometrie in einem kleineren Durchmesser unterbringen. Mit steigendem Durchmesser wachsen die Materialkosten eines großen monolithischen Hartmetallwerkzeugs, während ein wiederverwendbarer Stahl- oder Hartmetallkörper mit austauschbaren Platten die Anschaffungskosten auf viele Schneidenwechsel verteilen kann.
Es gibt keinen universellen Übergangsdurchmesser. Werkzeugkonstruktion, Plattengröße, Zahnzahl, Körperwerkstoff, Anwendung, lokale Preise und verfügbare Produktfamilien verändern ihn. Holen Sie konkrete Angebote für mögliche Werkzeuge ein, statt sich auf einen erinnerten Grenzwert zu verlassen.
Auch die Reichweite kann die erwartete Wahl umkehren. Ein langes, kleines Vollwerkzeug kann sich durchbiegen oder unverhältnismäßig teuer werden; ein Wendeschneidplattenkörper kann einen freigestellten Schaft oder eine modulare Verlängerung bieten. Bei einem anderen Merkmal können Plattengeometrie oder Körperfreiraum verhindern, dass der Wendeschneidplattenfräser eine schmale Ecke erreicht, die ein freigestelltes Vollwerkzeug schlichten kann.
Prüfen Sie vor dem System das Bearbeitungsmerkmal:
- minimaler Innenradius und Bodenecke;
- axiale Schnittlänge und Gesamtreichweite;
- Wand-, Boden- und Konturgeometrie;
- Anforderungen an Rampen, helikales Eintauchen, axiales Eintauchen, Nuten- oder Profilfräsen;
- Freiraum für Halter und Spindelnase;
- geforderte Oberfläche und Maßhaltigkeit;
- ob ein Körper oder eine Platte Restmaterial hinterlässt, das ein zweites Werkzeug erfordert.
Ein System, das zum Nenndurchmesser passt, kann die Geometrieanforderungen dennoch verfehlen.
Schruppen und Schlichten getrennt betrachten
Beim Schruppen zählen zuverlässiges Zeitspanvolumen, wirtschaftlicher Schneideneinsatz, Spankontrolle und Unempfindlichkeit gegenüber unterbrochenem oder schwankendem Aufmaß. Beim Schlichten zählen vorhersehbarer Rundlauf, geringe Durchbiegung, zugängliche Geometrie und stabile Oberflächenerzeugung. Ein Fräser kann mitunter beides leisten; die Zusammenlegung sollte jedoch durch die Gutteilausbringung gerechtfertigt sein und nicht nur einen Werkzeugwechsel vermeiden.
Ein Eckfräser mit Wendeschneidplatten oder ein Hochvorschubkörper kann große Aufmaße effizient entfernen, wenn die Maschine die erforderliche Leistung, den Vorschub und die Steifigkeit bereitstellt. Austauschbare Platten können die finanziellen Folgen des Schneidenverbrauchs verringern; innerhalb des freigegebenen Körpersystems lassen sich Sorten an unterschiedliche Werkstoffe anpassen. Plattenradius, Einstellwinkel, Körperdurchmesser und Zahnrundlauf können jedoch Restmaterial oder Oberflächenzustände hinterlassen, die einen weiteren Durchgang erfordern.
Ein Vollhartmetallwerkzeug kann beim Hochgeschwindigkeitsschruppen mit geringem Eingriff wirksam sein und mit mehr Spannut- und Geometrieoptionen kleinere Ecken erreichen. Es kann nach dem Schruppen auch mit demselben Werkzeug schlichten. Ein langer Zyklus mit vielen leichten Durchgängen ist jedoch nicht automatisch wirtschaftlich, nur weil das Werkzeug hält.
Eine menschlich geprüfte Werkstattdiskussion über Wendeschneidplatten- und Vollwerkzeuge beim Profilschruppen verdeutlicht die eigentliche Frage: Die durch eine andere Schruppstrategie eingesparte Zykluszeit muss gegen Maschinenfähigkeit, Plattenverhalten, Schlichtaufmaß und verbleibende Bearbeitungen abgewogen werden. Der Fall ist ein Erfahrungsbeleg, dessen Zeitspanvolumen an seine konkrete Aufspannung gebunden bleibt.
Eine häufige Prozessfolge ist Schruppen mit Wendeschneidplatten, gefolgt von Vorschlichten oder Schlichten mit Vollhartmetall. Bei einer anderen Aufgabe kann durchgehend Vollhartmetall eingesetzt werden, weil Durchmesser, Zugänglichkeit, Spindeldrehzahl und Geometrie dafür sprechen. Eine dritte Aufgabe kann mit Wendeschneidplatten geschruppt und geschlichtet werden, wenn Körper, Wiper-Geometrie, Rundlauf und Oberflächenanforderung diese Wahl stützen.
Die tatsächliche Grenze anhand der Maschine bestimmen
Werkzeugfähigkeiten sind nur innerhalb der Maschinengrenzen nutzbar. Ein kleiner Vollhartmetallfräser kann eine Spindeldrehzahl benötigen, die die Maschine nicht erreicht. Ein größerer Wendeschneidplattenkörper kann Drehmoment, Leistung, Vorschub oder Steifigkeit verlangen, die die Maschine nicht liefert. Die Aufspannung kann bereits rattern, bevor die nominale Produktivität eines der Kataloge erreichbar ist.
Erfassen Sie:
- nutzbarer Spindeldrehzahlbereich unter Last;
- Dauer- und Kurzzeitgrenzen für Leistung oder Drehmoment;
- maximal kontrollierbarer Vorschub und Beschleunigung;
- Rundlauf von Spindel, Halter und Werkzeug;
- Werkzeugauskragung und Vorrichtungssteifigkeit;
- radialer und axialer Eingriff;
- Kühlschmierstoff- oder Luftzufuhr und Spanabfuhrkapazität;
- Werkstückstabilität während des Materialabtrags.
Bezeichnen Sie kein System als „steifer“, ohne Durchmesser, Körper-/Kerngeometrie, Auskragung, Halter, Plattenform, Eingriff und Aufspannung anzugeben. Ein monolithisches Hartmetallwerkzeug hat keine Plattenverbindung; ein größerer Wendeschneidplattenkörper kann jedoch wesentlich steifer sein als ein kleinerer Vollfräser mit großer Reichweite. Bei einem instabilen Werkstück kann die kraftärmere Variante trotz geringerem theoretischem Zeitspanvolumen produktiver sein.
Die Werkstatterfahrung beim Vergleich von Hochvorschubschruppen mit Wendeschneidplatten und Vollhartmetallschruppen zeigt, wie Bauteilgeometrie, Maschine, Reichweite und Werkzeugbahn bestimmen, ob ein nominell aggressives Werkzeug seinen Vorteil nutzen kann.
Kosten je Gutteil berechnen
Der Kaufpreis allein führt zu schlechten Entscheidungen. Eine Platte kann günstig erscheinen, bis Körperkosten, ungenutzte Ecken, Wendeaufwand, Sitzschäden und Lieferausfälle berücksichtigt werden. Ein Vollwerkzeug kann teuer erscheinen, bis Zykluszeit, Oberfläche, Wiederaufbereitung oder der Wegfall eines zweiten Werkzeugs einbezogen werden.
Verwenden Sie für beide Prozessfolgen denselben Abrechnungszeitraum.
| Kostenfaktor | Wendeschneidplattenfolge: erfassen | Vollhartmetallfolge: erfassen | Nachweisquelle |
|---|---|---|---|
| Werkzeugbesitzkosten | Körperpreis und freigegebene Körperlebensdauer, auf die Produktion umgelegt | Preis eines neuen Fräsers abzüglich verifiziertem Wiederaufbereitungswert | Einkaufs- und Werkzeugausgabeunterlagen |
| Nutzbare Schneiden | Verbrauchte Platten, nutzbare Ecken, ungewöhnlicher Schneidenverlust | Verbrauchte Fräser und nutzbare Standzeit vor dem Wechsel | Schneiden-/Fräserwechselprotokoll |
| Wechselaufwand | Plattenwenden, Sitzreinigung, Schraubenprüfung, Korrekturwertkontrolle | Werkzeugwechsel, Voreinstellung, Korrekturwertkontrolle | Beobachtete Arbeitszeit |
| Zyklusausbringung | Zykluszeit und Gutteile je Schneide | Zykluszeit und Gutteile je Fräser | Maschinen- und Produktionsdaten |
| Versorgungskontinuität | Verfügbarkeit von Plattensorten/-geometrien und Kontinuität des Körpersystems | Fräserverfügbarkeit sowie Nachschleif- und Neulieferzeit | Freigegebene Lieferanten- und Bestandsunterlagen |
| Qualitätsrisiko | Ausschuss, Nacharbeit, Maßdrift, Oberflächenfehler, Sitz-/Körpervorfälle | Ausschuss, Nacharbeit, verschleißbedingte Drift, Bruch, Nachschleifabweichungen | Qualitätsaufzeichnungen |
Berechnen Sie die Kosten je Teil anhand der Gutteilausbringung, nicht der begonnenen Teile. Berücksichtigen Sie Bearbeitungszeit zum betrieblichen Vollkostensatz, Werkzeug- und Plattenverbrauch, Wechselaufwand, Prüfung, Nacharbeit und Ausschuss. Fügt eine Folge ein Schlichtwerkzeug hinzu oder spart eine Bearbeitung ein, berücksichtigen Sie auch diesen Unterschied.
Das Zeitspanvolumen gehört in das Modell, ist aber nicht das gesamte Modell. Ein höheres Zeitspanvolumen, das die Maschine überlastet, Platten unvorhersehbar beschädigt oder mehr Schlichtarbeit erzeugt, kann die Gesamtkosten je Teil erhöhen. Eine langsamere Folge kann ebenfalls verlieren, wenn die lange Zykluszeit jede andere Einsparung überwiegt.
Verfolgen Sie die Kosten je Teil über eine ausreichend große Produktion, um normalen Verschleiß und Schwankungen zu erfassen. Ein neuer Körper mit frischen Platten und ein neuer Vollfräser belegen noch keinen stabilen wirtschaftlichen Übergang.
Die zusätzlichen Fehlerarten jedes Systems berücksichtigen
Prüfen Sie bei einem Wendeschneidplattenfräser Plattensitze, Schrauben, Taschenschäden, Schneidenausrichtung, Plattensorte und -geometrie, eingeklemmte Späne, Körperrundlauf und Lastverteilung. Ein Plattenwechsel ohne Korrektur eines beschädigten oder verschmutzten Sitzes kann den Fehler wiederholen. Unterschiedliche Schneidenzustände oder falsche Platten können einen Zahn überproportional belasten.
Prüfen Sie bei einem Vollhartmetall-Schaftfräser Spannutenverschleiß, Eckenschäden, Schneidenausbrüche, Beschichtungszustand, Schaft- und Halterkontakt, Rundlauf, Werkzeugauszug sowie nachschleifbedingte Änderungen von Durchmesser oder Geometrie. Ein noch intaktes Werkzeug erzeugt nicht zwangsläufig einen akzeptablen Prozess, wenn Maß oder Oberfläche abgedriftet sind.
Beide Systeme können an denselben vorgelagerten Ursachen scheitern: übermäßige Auskragung, schlechter Halterzustand, instabile Werkstückspannung, falscher Eingriff, erneut geschnittene Späne, ungeeignete Schnittdaten oder Betrieb außerhalb des stabilen Maschinenbereichs. Diagnostizieren Sie das vollständige System, bevor Sie die Werkzeugbauart verantwortlich machen.
Eingangsdaten vor der Systemwahl festlegen
Legen Sie Werkstoff, Bearbeitung, Aufmaßzustand, Durchmesser, Reichweite, Eckengeometrie, Eingriff, Schrupp- und Schlichtaufmaße, Zielzyklus, Qualitätsanforderungen, Maschinengrenzen, Halter, Kühlschmierstoff, Stückzahl und freigegebene Lieferanten fest.
Verwenden Sie die Seite „Wendeschneidplattenwerkzeuge“ , um nach Festlegung dieser Eingangsdaten mögliche Familien zu ermitteln. Bestätigen Sie den konkreten Körper, die Plattenschnittstelle, Sorten, Abmessungen, Verfügbarkeit und Anwendungsdaten; eine Kategorieseite belegt nicht die Eignung für eine bestimmte Bearbeitung.
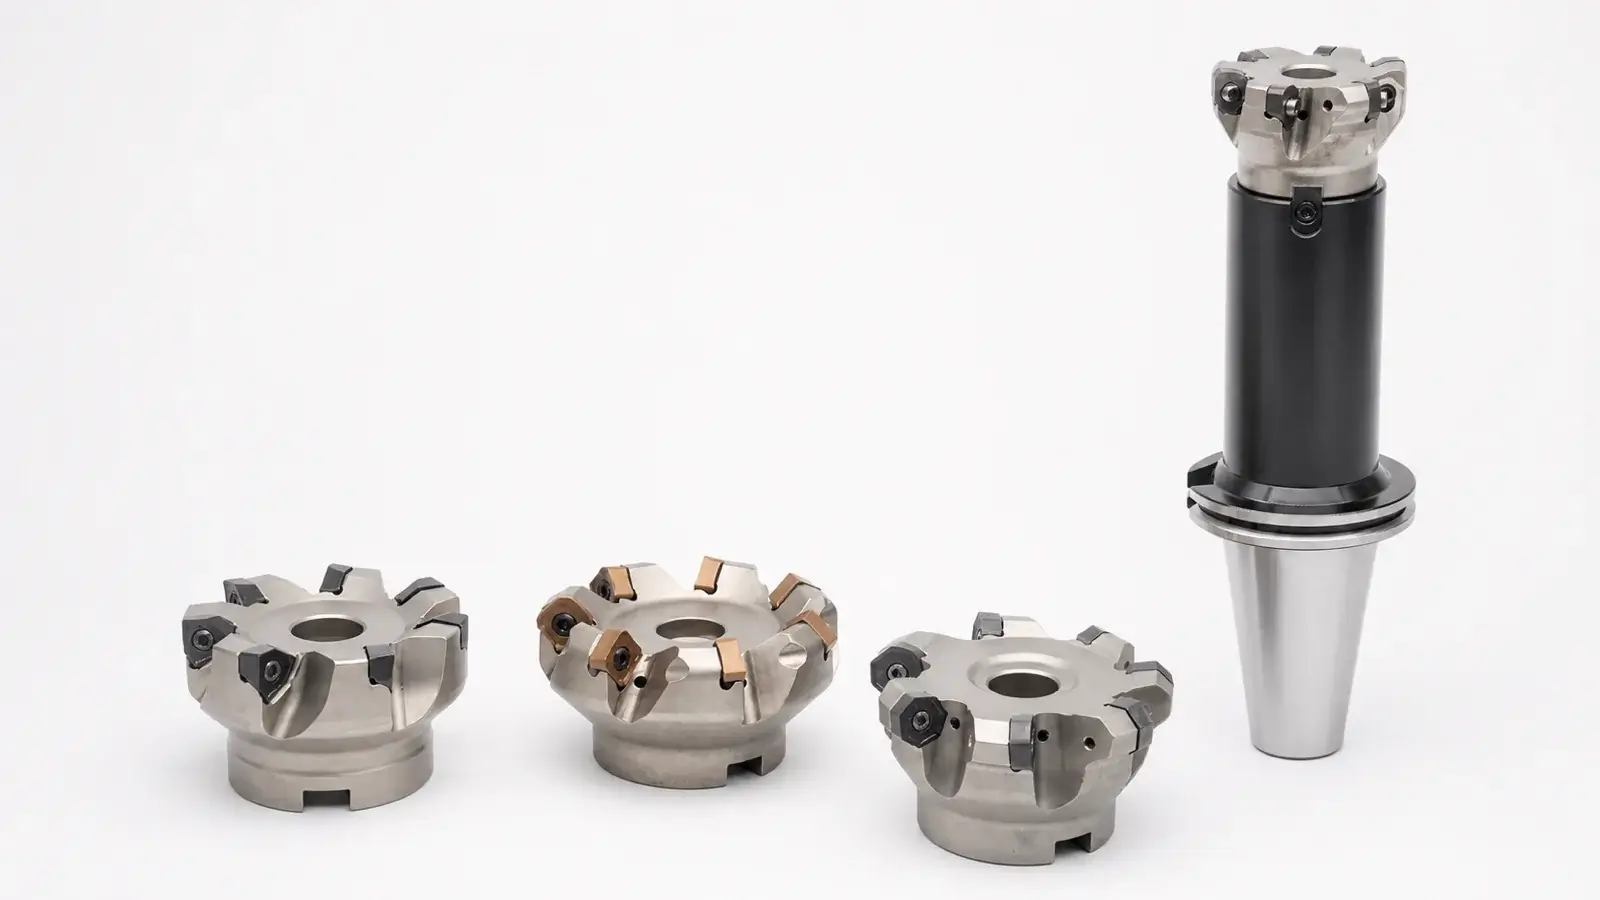
Dokumentieren Sie für jeden Kandidaten die Kombination aus Körper und Platte oder das genaue Vollwerkzeug. Ein Körper ohne dauerhaft gesicherte Plattenversorgung ist kein langlebiges System. Ein Vollwerkzeug, dessen Geometrie nicht zuverlässig gleichwertig nachbeschafft werden kann, stellt ebenfalls ein Bestandsrisiko dar.
Die Auswahl mit einem A/B-Produktionsversuch freigeben
Führen Sie gleichwertige, kontrollierte Versuche durch, wenn der wirtschaftliche Übergang entscheidend ist. Halten Sie Werkstoff, Bauteilrevision, Maschine, Werkstückspannung, Aufmaßzustand und Prüfverfahren vergleichbar. Verwenden Sie für jeden Kandidaten geeignete Schnittdaten, statt unterschiedlichen Geometrien identische Befehle aufzuzwingen.
Erfassen Sie Zykluszeit, Zeitspanvolumen, Spindellast, Schneiden- oder Werkzeugstandzeit, Wechselaufwand, Oberfläche, Maßverhalten, Nacharbeit, Ausschuss und Bedienereingriffe. Prüfen Sie nach dem Versuch auch den Körper oder das Vollwerkzeug, nicht nur das Bauteil.
Geben Sie die Prozessfolge frei, die die geforderte Gutteilausbringung zu den niedrigsten dauerhaft tragfähigen Kosten je Teil liefert. Das Ergebnis kann Wendeschneidplatten, Vollhartmetall oder eine Kombination aus zwei Werkzeugen sein. Hält die Entscheidung Änderungen von Plattenpreis, Körperlebensdauer, Werkzeugstandzeit, Maschinenverfügbarkeit oder Ausschussquote nicht stand, dokumentieren Sie diese Empfindlichkeit, statt den wirtschaftlichen Übergang als dauerhaft darzustellen.