










Schneidenzahl von Schaftfräsern: 2, 3, 4 oder mehr Schneiden auswählen
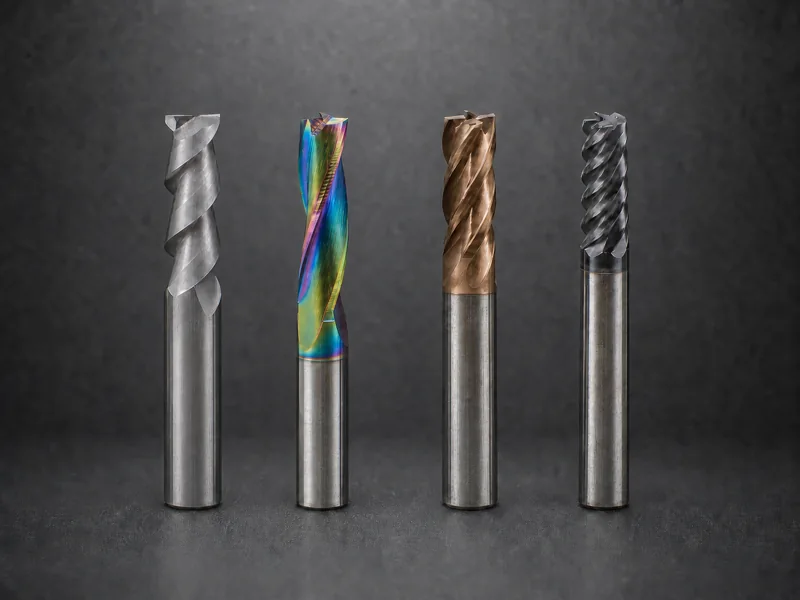
Wählen Sie die Schneidenzahl anhand von Spanvolumen und Eingriff, bevor Sie sich auf Gewohnheiten verlassen. Weniger Schneiden lassen größere Spannuten für die Spanabfuhr. Mehr Schneiden ermöglichen meist einen größeren Kern und bringen pro Umdrehung mehr Schneiden in den Schnitt, verringern aber den Spanraum je Schneide. Deshalb eignen sich zwei oder drei Schneiden häufig für die Bearbeitung von Nichteisenwerkstoffen mit großem Spananfall, vier Schneiden sind ein üblicher Ausgangspunkt für Eisenwerkstoffe, und fünf oder mehr können bei geringem radialem Eingriff oder beim Schlichten Vorteile bieten – sofern Maschine und Spanabfuhr dies unterstützen.
Die Zahlen bezeichnen Werkzeugfamilien, keine festen Regeln. Ein moderner Fünfschneider speziell für Aluminium und ein universeller Fünfschneider für Stahl können dieselbe Schneidenzahl haben und sich dennoch bei Drall, Kern, Beschichtung, Spannutform und vorgesehenem Eingriff unterscheiden.
Der entscheidende Zielkonflikt: Spanraum gegen Kern
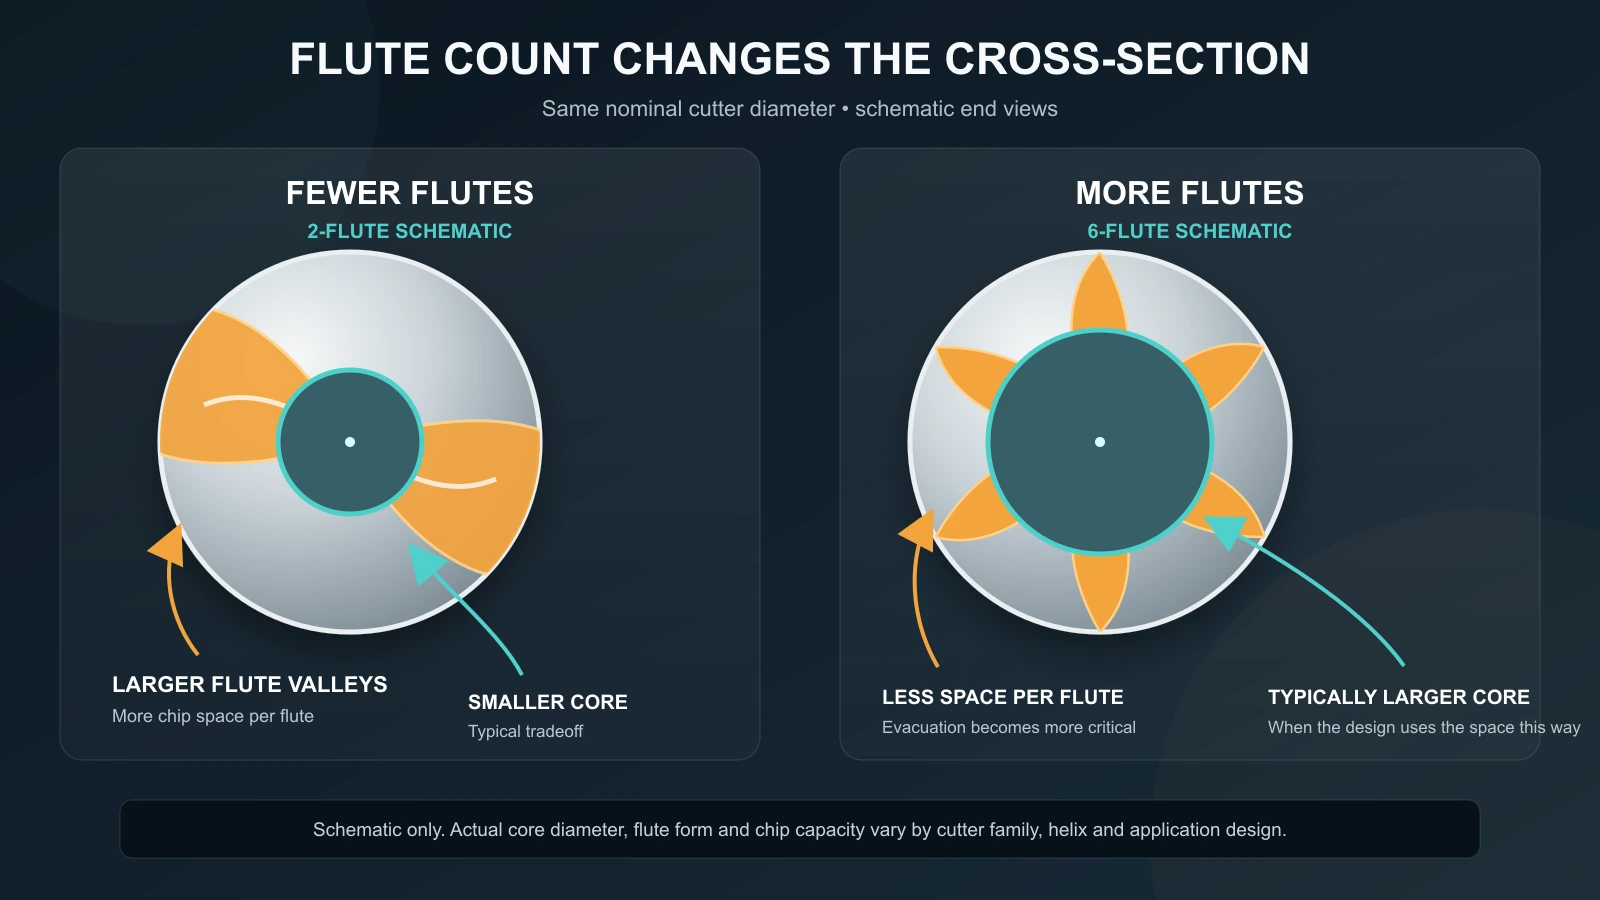
Spannuten sind die schraubenförmigen Vertiefungen mit Schneiden, die Späne erzeugen und abführen. Bei gegebenem Werkzeugdurchmesser beanspruchen zusätzliche Schneiden normalerweise Umfang und Querschnitt, die sonst eine tiefere Spannut ermöglichen könnten. Üblicherweise ergibt sich:
- weniger Schneiden: mehr Raum je Span, kleinerer Kern und weniger Zahneingriffe je Umdrehung;
- mehr Schneiden: weniger Raum je Span, größerer Kern und mehr Zahneingriffe je Umdrehung.
Größere Spannuten helfen bei dicken oder voluminösen Spänen, tiefem Eingriff oder erschwerter Spanabfuhr durch Kühlschmierstoff und Luft. Ein größerer Kern kann Festigkeit und Durchbiegungswiderstand verbessern, insbesondere bei härteren Werkstoffen oder großer Reichweite. Mehr Schneiden können bei gleichem Zahnvorschub auch einen höheren Tischvorschub ermöglichen, jedoch nur, wenn Leistung, Steuerung, Spanfluss und genaue Werkzeugdaten dies zulassen.
Die Schneidenzahl verändert somit mehrere Größen zugleich. Sie ist nicht nur eine Produktivitätszahl.
Wofür 2, 3, 4 und 5 oder mehr Schneiden geeignet sind
Zwei Schneiden: maximaler Spanraum
Schaftfräser mit 2 Schneiden verwenden einen großen Anteil des Werkzeugquerschnitts für Spannuten. Sie sind ein naheliegender Ausgangspunkt für Nutenfräsen, zum axialen Eintauchen geeignete Bearbeitungen und weiche oder zähe Werkstoffe, die große Späne erzeugen.
Die traditionelle Zweischneiderregel für Aluminium beruht auf diesem Spanraumbedarf, nicht allein auf der Aluminiumchemie. In einer Vollnut greifen beide Seiten des Fräsers ein, und die Späne haben nur begrenzte Fluchtwege. Offene Nuten und kräftige Luft- oder Kühlschmierstoffzufuhr können wichtiger sein als eine zusätzliche Schneide.
Dem stehen weniger Schneiden und bei vielen Konstruktionen ein kleinerer Kern als bei einem vergleichbaren Werkzeug mit höherer Schneidenzahl gegenüber. Das kann Tischvorschub, Steifigkeit oder Schlichtproduktivität bei geringerem Eingriff begrenzen.
Drei Schneiden: Balance für Nichteisenwerkstoffe
Schaftfräser mit 3 Schneiden liegen häufig zwischen dem Spanraum eines Zweischneiders und der Zahneingriffsfrequenz eines Vierschneiders. Sie sind beim seitlichen Fräsen von Aluminium verbreitet und können auch Nuten fräsen, wenn ihre konkrete Geometrie ausreichend Spannutvolumen bietet.
Die dritte Schneide kann bei festem Zahnvorschub und gleicher RPM den möglichen Tischvorschub erhöhen, während eine werkstoffspezifische Dreischneidergeometrie mehr Spanraum als ein universeller Vierschneider erhalten kann. Gehen Sie nicht davon aus, dass jeder Dreischneider für Aluminium ausgelegt ist. Prüfen Sie Drall, Politur, Beschichtung, Zentrumschnitt und die Eingriffsgrenzen des Lieferanten.
Drei Schneiden sind besonders nützlich, wenn ein Zweischneider zuverlässig abführt, der Prozess aber eine höhere Zahneingriffsfrequenz benötigt, und wenn ein Vierschneider Späne staut oder mehr Vorschub verlangt, als die Steuerung sauber liefern kann.
Vier Schneiden: Festigkeit und allgemeine Bearbeitung von Eisenwerkstoffen
Schaftfräser mit 4 Schneiden sind ein vertrauter Ausgangspunkt für Stähle und viele allgemeine seitliche Fräsbearbeitungen. Gegenüber ähnlich konstruierten Werkzeugen mit weniger Schneiden können der größere Kern und zusätzliche Schneiden Festigkeit, Verschleißverteilung und produktiven Vorschub unterstützen, wenn der Werkstoff unter den vorgesehenen Schnittbedingungen kleinere Späne bildet.
Vier Schneiden bedeuten nicht automatisch „für Stahl“, und sie versagen nicht automatisch in Aluminium. Entscheidend ist, ob Spannuten, Geometrie und Abfuhr zum Spanvolumen passen. Ein Vierschneider für Aluminium mit geringem radialem Eingriff ist anders zu bewerten als ein universeller Vierschneider, der eine Vollnut fräst.
Beim Schlichten können die zusätzlichen Schneiden die Zahneingriffsfrequenz erhöhen und einen produktiven Vorschub ermöglichen, während jede Schneide nur wenig Material entfernt. Der Rundlauf muss dennoch beherrscht werden; sonst übernimmt eine Schneide mehr Arbeit, und die theoretische Schneidenzahl wird nicht gleichmäßig genutzt.
Fünf oder mehr: Produktivität bei kontrolliertem Eingriff
Werkzeuge mit hoher Schneidenzahl nutzen viele Schneiden und einen starken Kern, bieten aber weniger Spanraum je Schneide. Sie sind am sinnvollsten, wenn radialer Eingriff und Spandicke kontrolliert werden, die Späne klein genug für die Abfuhr sind und die Maschine den erforderlichen Vorschub ausführen kann.
Hocheffizientes seitliches Fräsen, Schlichten und Anwendungen in härteren Werkstoffen können diesem Muster entsprechen. Das gilt auch für spezielle Aluminiumwerkzeuge mit vielen Schneiden; deshalb ist „hohe Schneidenzahl bedeutet nur Stahl“ überholt. Die Konstruktion muss als vollständiges Werkzeug bewertet werden.
Mehr Schneiden können in einer Nut, beim Schruppen mit großer Schnittbreite oder überall dort nachteilig sein, wo Späne schneller anfallen als abgeführt werden. Sobald Späne erneut geschnitten werden oder anschweißen, bedeutet eine höhere Zahneingriffsfrequenz keine höhere Produktivität mehr.
Die Bearbeitung hat Vorrang vor der Werkstoffregel
Beginnen Sie mit dem Eingriff.
Vollnutfräsen stellt die höchsten Anforderungen an den Spanraum. Bevorzugen Sie ein Werkzeug, dessen Spannutvolumen und Zentrumschnitt ausdrücklich für diese Bearbeitung vorgesehen sind. Eine geringere Schneidenzahl ist häufig die erste zu prüfende Richtung.
Die Spanabfuhr muss über die gesamte Nut geprüft werden, nicht nur beim Eintritt. Tiefe Wände können Späne einschließen, die bei einem flachen Versuch problemlos abgeführt wurden; erneut geschnittene Späne beanspruchen denselben begrenzten Nutraum wie neu erzeugte Späne.
Auch schweres Schruppen erzeugt ein großes Spanvolumen. Weniger Schneiden können selbst in Stahl sinnvoll sein, wenn die Alternative Späne staut. Schruppgeometrie, Spanbrecher und Kühlschmierstoffzufuhr können ebenso wichtig sein wie die Schneidenzahl.
Seitliches Fräsen mit geringem radialem Eingriff verändert die Balance. Dünne Späne und eine offene Seite können Raum für mehr Schneiden lassen und damit eine höhere Zahneingriffsfrequenz und einen stärkeren Kern ermöglichen. Übernehmen Sie nicht den Vorschub eines Werkzeugs mit weniger Schneiden; nutzen Sie die Eingriffs- und Spanlastvorgaben des konkreten Werkzeugs.
Hier kann die Spanabfuhr weniger begrenzend sein, weil der Schnitt einseitig offen ist; sie funktioniert dennoch nicht automatisch. Lange Spannuten, tiefe Taschen und schwache Luft- oder Kühlschmierstoffzufuhr können Späne weiterhin in die Eingriffszone zurückführen.
Beim Schlichten wird weniger Material entfernt, sodass der Spanraum seltener dominiert. Eine höhere Schneidenzahl kann Produktivität und Oberfläche verbessern; Rundlauf, Schneidenzustand und Vorschubauflösung der Maschine bleiben jedoch begrenzend.
Wo die alte Regel 2 für Aluminium und 4 für Stahl versagt
Die alte Regel bleibt eine nützliche Merkhilfe, weil sie typische Spangrößen und Festigkeitsanforderungen abbildet. Als Spezifikation verwendet, versagt sie.
Werkzeughersteller passen heute Drall, Kernprofil, Spannutform, Schneidenpräparation, Beschichtung und Spanraumform an eng definierte Anwendungen an. Ein Aluminiumfräser mit vielen Schneiden kann bei kontrolliertem radialem Eingriff funktionieren, weil er auf diesen Spanfluss ausgelegt ist. Ein Stahlschruppfräser mit wenigen Schneiden kann passen, wenn für hohen Abtrag tiefe Nuten und Spanbrecher nötig sind.
Auch die Produktionswirtschaftlichkeit zählt. Bei wenigen Teilen kann ein Betrieb ein vielseitiges Werkzeug mit drei oder vier Schneiden bevorzugen. Große Serien können einen Spezialfräser rechtfertigen, der zu einer bestimmten Bohrung, Wand oder Planfräsbahn passt. Ein freigegebener Produktionsfall für Aluminiumguss verdeutlicht die eigentliche Frage: Der Betrieb wählte nicht nur „drei gegen fünf“, sondern balancierte mehrere Bearbeitungen, Schnittlänge, Halterlänge, Oberfläche und Zykluszeit.
In sechs Schritten auswählen
- Bearbeitung und Eingriff festlegen. Erfassen Sie Nutenfräsen, Schruppen, seitliches Fräsen oder Schlichten sowie radialen und axialen Eingriff.
- Spanraumbedarf abschätzen. Berücksichtigen Sie Werkstoffduktilität, Spangröße, Spannutlänge, Taschentiefe und den Spanabfuhrweg. Dominiert das Abfuhrrisiko, wählen Sie eher weniger oder offenere Nuten.
- Festigkeitsanforderung festlegen. Berücksichtigen Sie Werkstoffhärte, Werkzeugdurchmesser, Auskragung, Haltersteifigkeit und unterbrochene Belastung. Dominieren Durchbiegung oder Schneidenfestigkeit und ist Spanraum vorhanden, prüfen Sie mehr Schneiden oder einen stärkeren Kern.
- Prüfen Sie die konkrete Fräserfamilie. Verwenden Sie die Seite „Vollhartmetall-Schaftfräser“ zum Vergleich der Familien. Prüfen Sie anschließend Spannutgeometrie, Verfügbarkeit und Anwendungseignung anhand der konkreten Produktdaten.
- Mit der Maschine abstimmen. Bestätigen Sie Spindeldrehzahl, verfügbaren Vorschub, Beschleunigung, Leistung, Kühlschmierstoff- oder Luftzufuhr und Steuerungsverhalten. Ein Werkzeug mit vielen Schneiden ist nicht produktiv, wenn die Maschine den berechneten Tischvorschub nicht erreicht oder seine Späne nicht abführt.
- Einen kontrollierten Probeschnitt durchführen. Verwenden Sie werkzeugspezifische Startdaten, beobachten Sie Spanbildung, Last, Geräusch, Wärme und Oberfläche und ändern Sie jeweils nur eine Variable.
Vorschub bei geänderter Schneidenzahl neu berechnen
Der Tischvorschub hängt von Zahnvorschub, Schneidenzahl und RPM ab:
Tischvorschub = Zahnvorschub × wirksame Schneidenzahl × RPM
Laufen ein Zwei- und ein Vierschneider mit gleicher RPM und gleichem Ziel-Zahnvorschub, ergibt die Berechnung für den Vierschneider den doppelten Tischvorschub. Ein unveränderter Tischvorschub würde den Zahnvorschub halbieren. Das kann die Schneide ins Reiben bringen, statt eine schonendere Variante desselben Schnitts zu erzeugen.
Diese Beziehung erlaubt kein blindes Verdoppeln des Vorschubs. Ziel-Zahnvorschub, nutzbare Zahnzahl, Eingriff und Drehzahl müssen zum konkreten Werkzeug und zur Bearbeitung passen. Die Maschine muss den Befehl außerdem ausführen können.
Anzeichen einer ungeeigneten Schneidenzahl erkennen
Spanstau, erneutes Schneiden, angeschweißtes Material oder zunehmende Wärme deuten auf zu wenig Spanraum, schlechte Abfuhr oder zu hohen Eingriff hin. Prüfen Sie ein offeneres Werkzeug, bessere Spanförderung/-abfuhr oder geringeren Eingriff, bevor Sie alles andere ändern.
Reiben, polierte Schneiden oder Wärme bei sehr kleinen Spänen können auf zu niedrigen Zahnvorschub hinweisen, auch nach einem Wechsel der Schneidenzahl ohne Neuberechnung des Tischvorschubs.
Rattern oder Wandabweichungen können auf zu geringe Kernfestigkeit, übermäßige Auskragung, instabile Werkstückspannung oder anregenden Eingriff hinweisen. Mehr Schneiden helfen nur, wenn sie die relevante Steifigkeits-/Lastsituation verändern, ohne Spanstau zu verursachen.
Eine Oberfläche, die sich mit mehr Schneiden nicht verbessert, kann Rundlaufabweichungen oder Belastung nur einer Schneide offenlegen. Messen Sie Werkzeug und Haltersystem, statt eine gleichmäßige Schnittverteilung über die nominale Schneidenzahl anzunehmen.
Erreicht die Maschine ihre Vorschubgrenze, kann ein Vielschneider seine vorgesehene Spanlast verfehlen. Liefert die Steuerung den erforderlichen Tischvorschub nicht, wählen Sie eine passende Werkzeug-Parameter-Kombination, statt den Vielschneider mit zu wenig Vorschub zu betreiben.
Die qualifizierte Auswahl dokumentieren
Dokumentieren Sie Werkzeug-ID, Schneidenzahl, Durchmesser, Spannutlänge, Geometrie, Beschichtung, Werkstoff, Bearbeitung, Eingriff, RPM, Zahnvorschub, Tischvorschub, Kühlschmierstoff-/Luftmethode und Probeschnittergebnis. Diese Aufzeichnung ist nützlicher als „drei Schneiden für Aluminium“, weil sie die Bedingungen festhält, unter denen die Auswahl funktionierte.