










Número de filos de una fresa: cómo elegir 2, 3, 4 o más
Elija el número de filos según el volumen de viruta y el contacto antes que por tradición. Menos filos dejan canales mayores para evacuar viruta. Más filos suelen permitir un núcleo mayor y más aristas de corte por revolución, pero reducen el espacio para viruta de cada filo. Por eso, dos o tres filos suelen convenir a trabajos con metales no ferrosos que generan mucha viruta, cuatro son un punto de partida habitual para materiales ferrosos y cinco o más pueden destacar con bajo contacto radial o en acabado, si la máquina y la evacuación lo permiten.
Los números describen familias, no leyes. Una herramienta moderna de cinco filos específica para aluminio y una de cinco filos de uso general para acero pueden compartir el número y diferir en hélice, núcleo, recubrimiento, canales y contacto previsto.
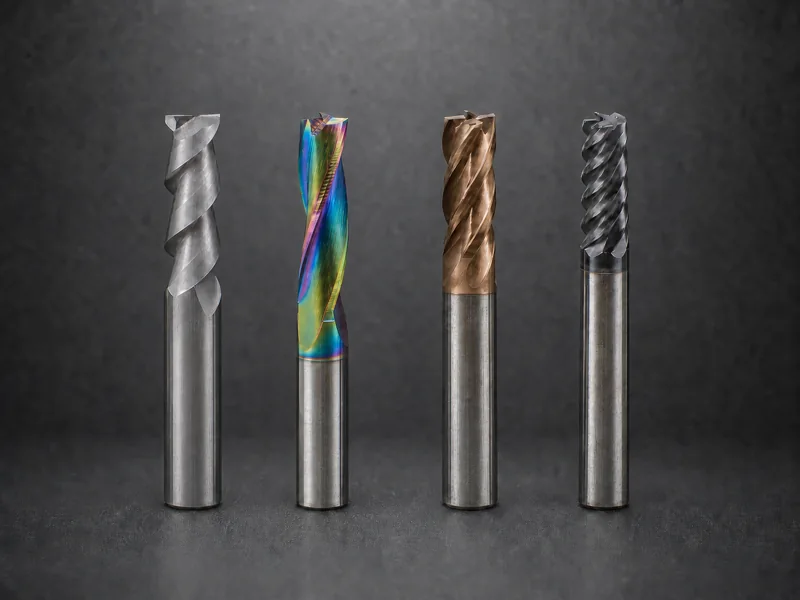
El compromiso fundamental: espacio para viruta frente a núcleo
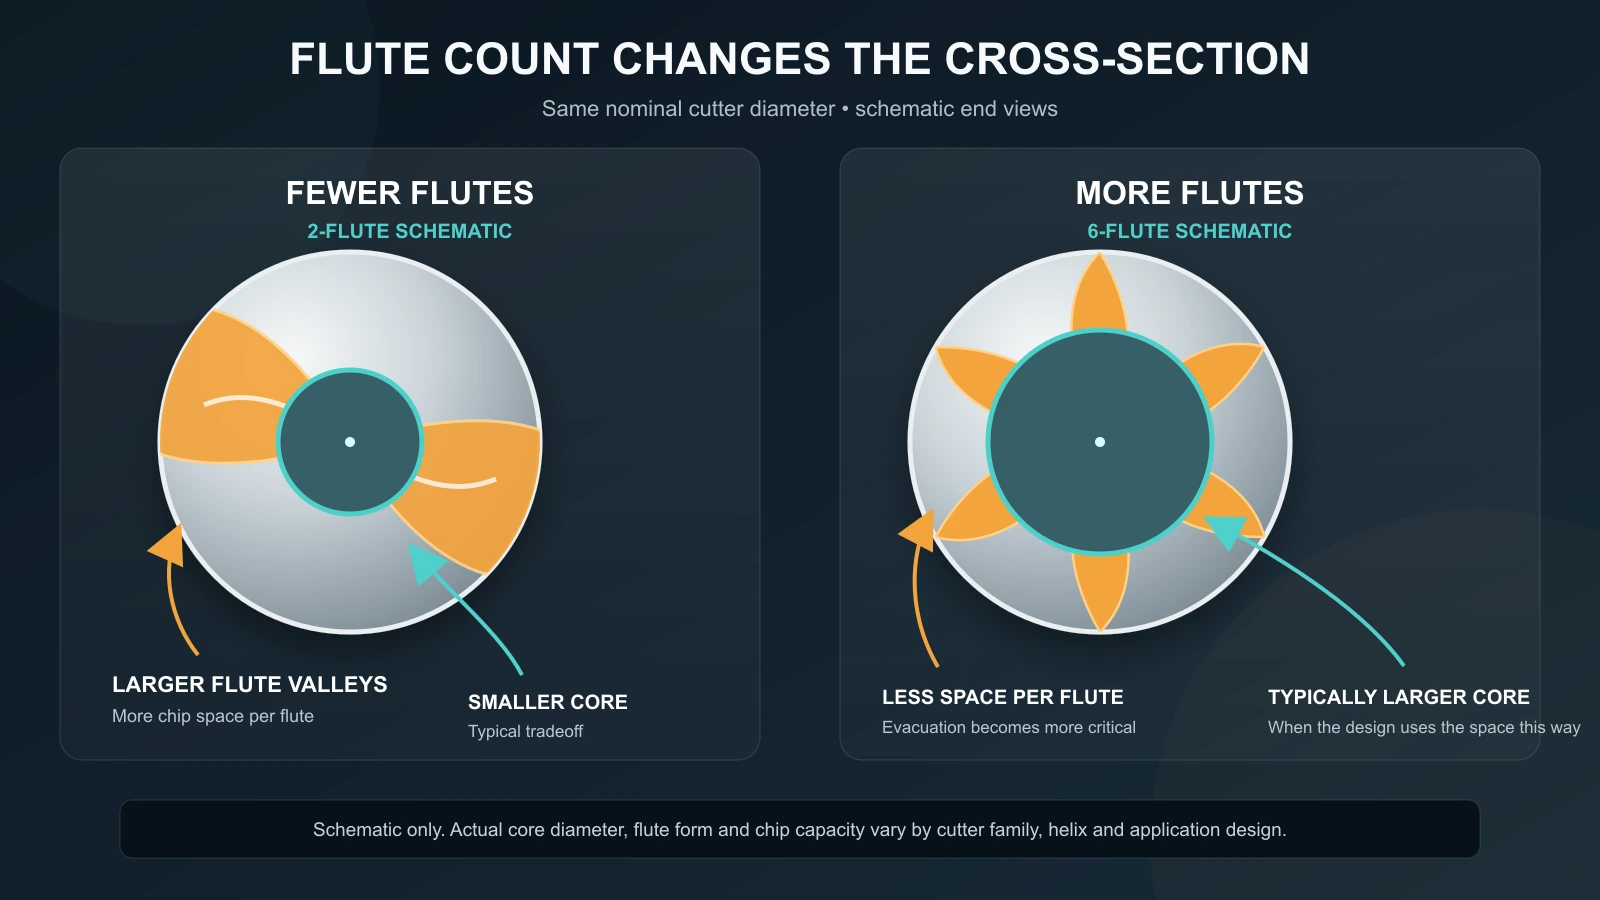
Los canales helicoidales y sus filos forman y transportan la viruta. A un diámetro dado, añadir filos suele ocupar circunferencia y sección que podrían destinarse a canales más profundos. El resultado habitual es:
- menos filos: más espacio por viruta, núcleo menor y menos contactos de diente por revolución;
- más filos: menos espacio por viruta, núcleo mayor y más contactos de diente por revolución.
Los canales mayores ayudan cuando se producen virutas gruesas o voluminosas, el contacto es profundo o el refrigerante y el aire tienen dificultades para despejar el corte. Un núcleo mayor puede mejorar la resistencia y reducir la flexión, especialmente en materiales duros o con largo alcance. Más filos también pueden permitir mayor avance de mesa con el mismo avance por diente, pero solo si lo permiten la potencia, el control, el flujo de viruta y los datos concretos de la herramienta.
El número de filos cambia varios factores a la vez. No es solo una cifra de productividad.
Para qué sirven 2, 3, 4 y 5 o más filos
Dos filos: máximo espacio para viruta
Las fresas de 2 filos destinan gran parte de la sección a los canales. Son un punto de partida natural para ranurado, operaciones que admiten penetración axial y materiales blandos o pastosos que generan virutas grandes.
La regla tradicional de dos filos para aluminio procede de esa necesidad de espacio, no solo de la química del aluminio. En una ranura completa trabajan ambos lados de la fresa y la viruta dispone de pocas vías de salida. Los canales abiertos y un aporte eficaz de aire o refrigerante pueden importar más que añadir otro filo.
La contrapartida es un menor número de filos y, en muchos diseños, un núcleo menor que el de una herramienta comparable con más filos. Esto puede limitar el avance de mesa, la rigidez o la productividad de acabado con contacto ligero.
Tres filos: equilibrio para no ferrosos
Las fresas de 3 filos suelen equilibrar el espacio para viruta de dos filos y la frecuencia de contacto de cuatro. Son habituales en fresado lateral de aluminio y también pueden ranurar si su geometría deja suficiente volumen de canal.
El tercer filo puede aumentar el avance de mesa potencial con avance por diente y RPM constantes, mientras que un diseño específico de tres filos puede conservar más espacio que uno general de cuatro. No suponga que toda fresa de tres filos es específica para aluminio. Compruebe hélice, pulido, recubrimiento, corte al centro y límites de contacto del proveedor.
Tres filos son especialmente útiles cuando dos evacuan bien pero el proceso necesita mayor frecuencia de contacto, y cuatro atascan la viruta o requieren más avance del que el control puede proporcionar correctamente.
Cuatro filos: resistencia y mecanizado general de ferrosos
Las fresas de 4 filos son un punto de partida habitual para aceros y muchas operaciones generales de fresado lateral. Frente a un diseño similar con menos filos, el núcleo mayor y los filos adicionales pueden favorecer la resistencia, la distribución del desgaste y un avance productivo en materiales que forman virutas menores en las condiciones previstas.
Cuatro filos no significan automáticamente «para acero» ni implican fallar en aluminio. Lo relevante es si canales, geometría y evacuación corresponden al volumen de viruta. Una fresa de cuatro filos para aluminio con bajo contacto radial no equivale a una de uso general trabajando una ranura a ancho completo.
En acabado, los filos adicionales pueden elevar la frecuencia de contacto y permitir un avance productivo mientras cada filo retira poco material. Aun así, hay que controlar el descentramiento; de lo contrario, un filo trabajará más y el número teórico de filos no se aprovechará uniformemente.
Cinco o más: productividad con contacto controlado
Las herramientas con muchos filos ofrecen numerosas aristas y un núcleo resistente, pero menos espacio por filo. Tienen más sentido cuando se controlan el contacto radial y el espesor de viruta, esta puede evacuarse por su tamaño y la máquina alcanza el avance necesario.
El fresado lateral de alta eficiencia, el acabado y los materiales más duros pueden encajar en este patrón. También las herramientas especiales para aluminio con muchos filos; por eso, «muchos filos solo sirven para acero» está obsoleto. Hay que evaluar el diseño como herramienta completa.
Más filos pueden resultar contraproducentes en ranuras, desbaste de gran ancho o cualquier operación donde la viruta se acumule más rápido de lo que sale. Cuando se recorta o se suelda, una mayor frecuencia de contacto deja de significar más productividad.
Dar prioridad a la operación sobre la regla del material
Empiece por el contacto.
El ranurado a ancho completo es el caso más exigente en espacio para viruta. Prefiera una herramienta cuyo volumen de canal y capacidad de corte al centro estén expresamente previstos para esa operación. Reducir el número de filos suele ser la primera vía a estudiar.
La evacuación debe comprobarse a lo largo de toda la ranura, no solo en la entrada. Las paredes profundas pueden atrapar virutas que salían fácilmente en una prueba poco profunda, y las virutas recortadas ocupan los mismos canales limitados que las nuevas.
El desbaste pesado también genera un gran volumen de viruta. Menos filos pueden ser útiles incluso en acero si la alternativa atasca la viruta. La geometría de desbaste, los rompevirutas y el refrigerante pueden importar tanto como el número.
El fresado lateral con bajo contacto radial cambia el equilibrio. Las virutas finas y un lado abierto pueden dejar espacio para más filos, permitiendo mayor frecuencia de contacto y un núcleo más resistente. No copie el avance de una herramienta con menos filos; siga las indicaciones de contacto y carga de viruta de la herramienta concreta.
Aquí la evacuación puede limitar menos porque el corte está abierto por un lado, pero no es automática. Los canales largos, las cavidades profundas y un aporte débil de aire o refrigerante todavía pueden devolver viruta a la zona de contacto.
El acabado retira menos material, por lo que el espacio para viruta tiende a dominar menos. Más filos pueden mejorar productividad y superficie, pero el descentramiento, el estado del filo y la resolución del avance siguen siendo limitantes.
Dónde falla la antigua regla de 2 para aluminio y 4 para acero
La antigua regla sigue siendo una ayuda útil porque refleja tamaños típicos de viruta y necesidades de resistencia. Falla cuando se trata como una especificación.
Los fabricantes adaptan hoy hélice, perfil del núcleo, canales, preparación del filo, recubrimiento y forma del espacio para viruta a aplicaciones concretas. Una fresa de aluminio con muchos filos puede trabajar con contacto radial controlado porque está diseñada para ese flujo. Una de desbaste de acero con pocos filos puede ser adecuada cuando se necesitan canales profundos y rompevirutas para un gran arranque.
La economía de producción también importa. Un taller que fabrica pocas piezas puede valorar una herramienta versátil de tres o cuatro filos. Una serie grande puede justificar una fresa específica para un agujero, pared o pasada de planeado. Un caso de producción aceptado en aluminio fundido ilustra la cuestión real: no se elegía solo «tres frente a cinco», sino que se equilibraban operaciones, longitud de corte, longitud de portaherramientas, acabado y tiempo de ciclo.
Elegir en seis pasos
- Definir la operación y el contacto. Registre ranurado, desbaste, fresado lateral o acabado, además del contacto radial y axial.
- Estimar la necesidad de espacio para viruta. Considere ductilidad, tamaño de viruta, longitud de canal, profundidad de cavidad y vía de salida. Si la evacuación es el riesgo principal, busque menos filos o canales más abiertos.
- Definir la resistencia necesaria. Considere dureza, diámetro, voladizo, rigidez del portaherramientas y cargas interrumpidas. Si dominan la flexión o la resistencia del filo y hay espacio para viruta, estudie más filos o un núcleo más resistente.
- Compruebe la familia concreta de fresas. Utilice la página «Fresas de metal duro integral» para comparar familias. Después verifique la geometría de los canales, la disponibilidad y la idoneidad de aplicación en los datos del producto concreto.
- Adaptar la elección a la máquina. Confirme velocidad del husillo, avance disponible, aceleración, potencia, aire o refrigerante y comportamiento del control. Una herramienta con muchos filos no es productiva si la máquina no alcanza el avance calculado o no evacua la viruta.
- Realizar una prueba de corte controlada. Utilice los datos iniciales específicos de la herramienta, observe viruta, carga, sonido, calor y acabado, y cambie una sola variable cada vez.
Recalcular el avance al cambiar el número de filos
El avance de mesa depende del avance por diente, el número de filos y las RPM:
Avance de mesa = avance por diente × número efectivo de filos × RPM
Si una herramienta de dos filos y otra de cuatro trabajan a las mismas RPM y avance por diente objetivo, el cálculo de cuatro exige el doble de avance de mesa. Mantener el avance de mesa reduciría a la mitad el avance por diente. Esto puede llevar el filo a rozar en vez de producir una versión más conservadora del mismo corte.
Esta relación no autoriza a duplicar el avance a ciegas. El avance por diente objetivo, los dientes utilizables, el contacto y la velocidad deben corresponder a la herramienta y operación concretas. La máquina también debe poder ejecutar la orden.
Reconocer los síntomas de un número de filos inadecuado
Atascos, recorte de viruta, material soldado o aumento de calor sugieren espacio insuficiente, mala evacuación o contacto excesivo. Estudie una herramienta más abierta, mejor transporte y retirada de viruta o menor contacto antes de cambiar todo lo demás.
El rozamiento, los filos pulidos o el calor con virutas muy pequeñas pueden indicar un avance por diente demasiado bajo, también tras cambiar el número de filos sin recalcular el avance de mesa.
Las vibraciones o errores de pared pueden indicar núcleo insuficientemente resistente, voladizo excesivo, fijación inestable o contacto que excita el montaje. Más filos solo ayudan si cambian la rigidez o carga relevante sin atascar la viruta.
Un acabado que no mejora con más filos puede revelar descentramiento o carga sobre un solo filo. Mida el conjunto de herramienta y portaherramientas en lugar de suponer un reparto uniforme entre los filos nominales.
Alcanzar el límite de avance de la máquina puede impedir la carga de viruta prevista en una herramienta de muchos filos. Si el control no entrega el avance necesario, elija una combinación compatible de herramienta y parámetros en vez de trabajar con avance insuficiente.
Registrar la elección validada
Registre identificador, número de filos, diámetro, longitud de canal, geometría, recubrimiento, material, operación, contacto, RPM, avance por diente, avance de mesa, método de refrigerante o aire y resultado de prueba. Ese registro es más útil que «tres filos para aluminio» porque conserva las condiciones que hicieron funcionar la elección.