










Fresa de plaquitas frente a metal duro integral: elegir según la economía del proceso
Al elegir entre una fresa de plaquitas y una fresa de metal duro integral , parta de los límites del proceso en lugar de buscar una única ganadora. La fresa de metal duro integral suele resultar atractiva en diámetros pequeños, cuando importan la geometría compacta, un alto número de filos, las formas especiales de las hélices y la capacidad de acabado. La fresa de plaquitas suele ganar interés al aumentar el diámetro, el volumen de desbaste y el consumo de filos, porque los filos desgastados pueden girarse o sustituirse sin desechar el cuerpo. El punto de equilibrio sigue dependiendo de la máquina, la geometría de la pieza, el material, el ciclo, la vida útil y el coste por pieza conforme.
Muchos talleres deberían utilizar ambos sistemas. Un cuerpo de plaquitas puede retirar el grueso del material, mientras que una herramienta integral acaba esquinas, paredes o detalles que las plaquitas no alcanzan. Por tanto, la comparación correcta no es solo entre herramientas, sino entre dos rutas de proceso completas.
Qué cambia cuando el filo es reemplazable
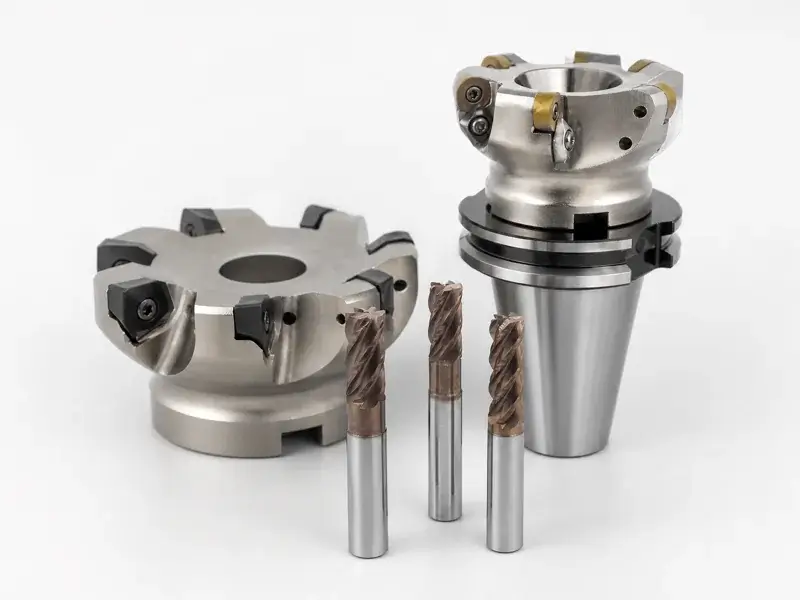
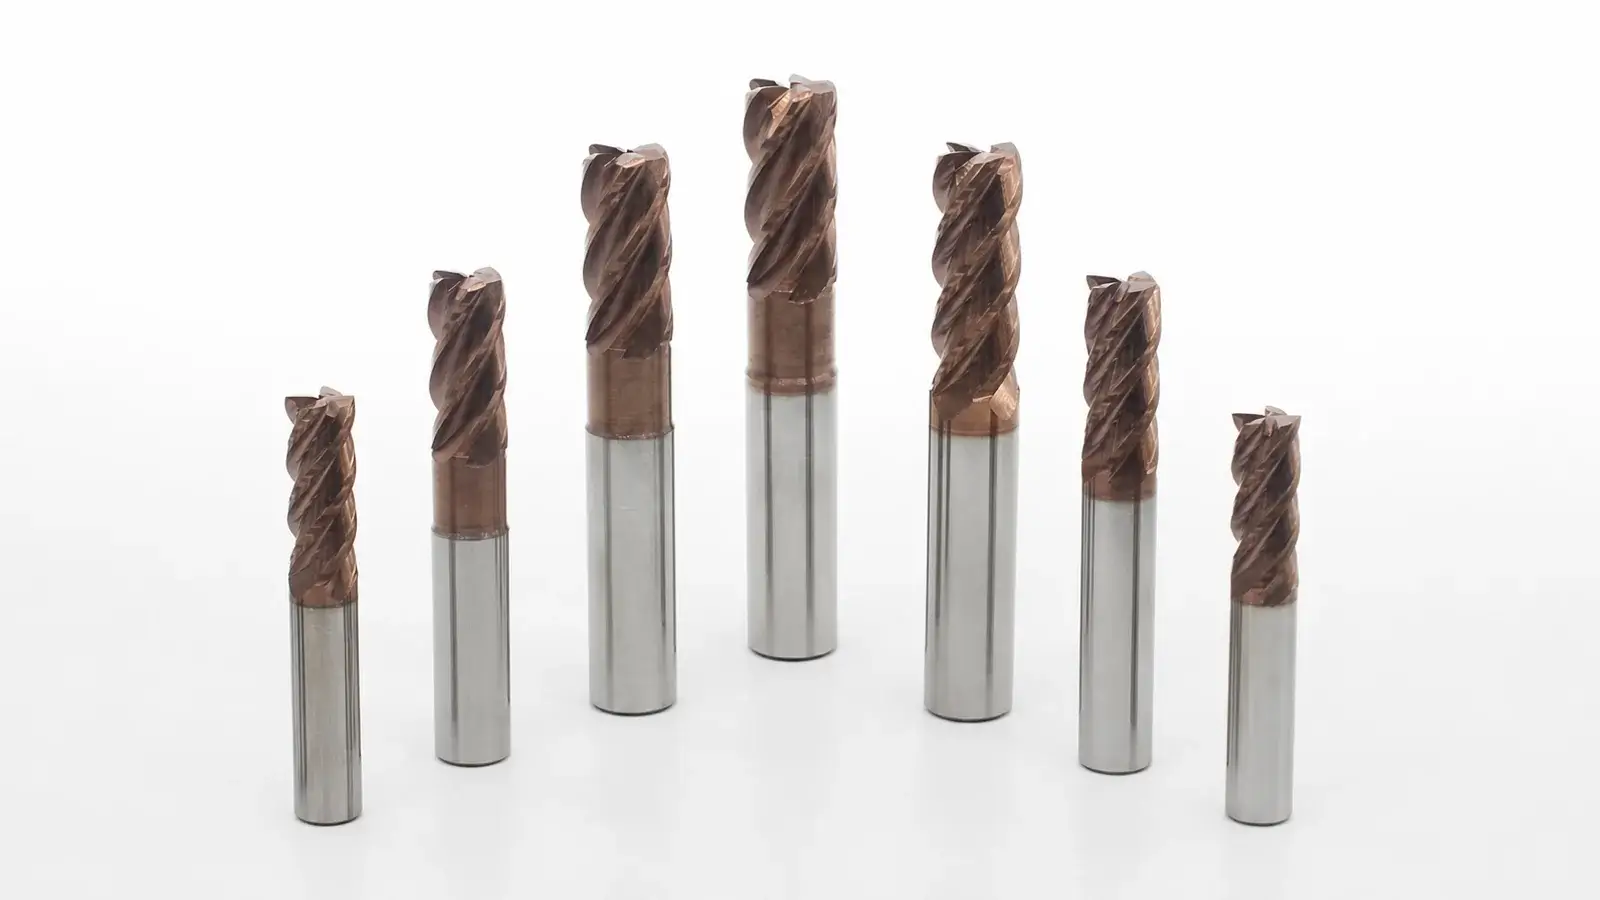
Una fresa de metal duro integral es una herramienta monolítica: el mango, el núcleo, las hélices y los filos pertenecen a una sola herramienta. Esta construcción permite diámetros pequeños y una amplia variedad de números de filos, formas de hélice, geometrías de esquina, rompevirutas, cuellos rebajados y diseños de acabado. Cuando un filo se daña o se desgasta más allá del límite del proceso, se sustituye la fresa o se envía a un reacondicionamiento controlado, cuando proceda.
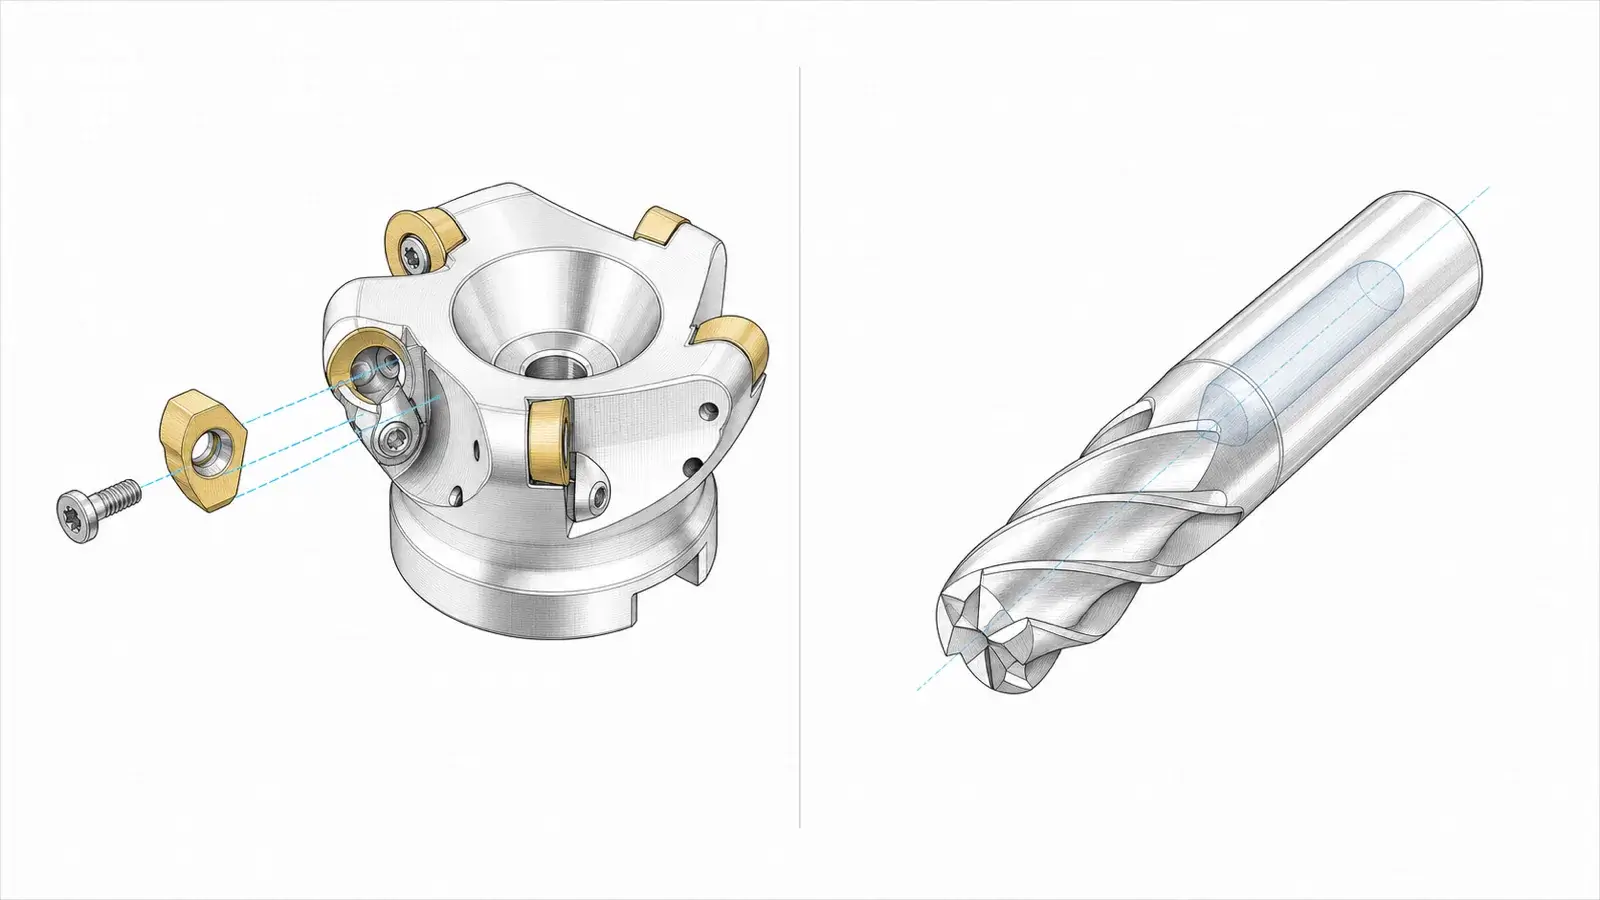
Una fresa de plaquitas separa el cuerpo duradero de las plaquitas reemplazables. El cuerpo posiciona las plaquitas, transmite las fuerzas al portaherramientas y puede admitir distintas calidades o geometrías dentro de su sistema aprobado. Una plaquita con un filo desgastado puede girarse a otra esquina utilizable o sustituirse. Esto cambia tanto la economía como la carga de mantenimiento.
El filo reemplazable introduce interfaces ausentes en una fresa monolítica: asientos, tornillos, alojamientos, orientación de filos, estado del cuerpo y variaciones de altura entre plaquitas. Un asiento dañado o una viruta atrapada puede afectar al descentramiento y al reparto de carga, aunque la nueva plaquita sea correcta. Por el contrario, un filo astillado en una herramienta integral puede exigir sustituir la fresa completa en lugar de un solo filo.
La diferencia general de construcción se resume bien al comparar herramientas de metal duro integral y herramientas de fresado de plaquitas. Las observaciones de aplicación son puntos de partida; los datos del cuerpo, las plaquitas, la herramienta integral y la máquina seleccionados siguen rigiendo la operación.
Empezar por el diámetro, el alcance y la geometría necesaria
El diámetro modifica la comparación práctica y económica. En un espacio reducido puede no haber sitio para una plaquita reemplazable, un tornillo, un asiento y un cuerpo resistente. El metal duro integral permite integrar la geometría de corte en un diámetro menor. Al aumentar el diámetro, crece el coste del material de una herramienta monolítica grande de metal duro, mientras que un cuerpo reutilizable de acero o metal duro con plaquitas puede repartir su coste de propiedad entre numerosos cambios de filo.
No existe un diámetro de transición universal. El diseño, el tamaño de plaquita, el número de dientes, el material del cuerpo, la aplicación, los precios locales y las familias disponibles lo modifican. Obtenga presupuestos reales de las herramientas candidatas en vez de confiar en un umbral recordado.
El alcance también puede invertir la elección prevista. Una herramienta integral larga y pequeña puede flexionar o resultar demasiado costosa; un cuerpo de plaquitas puede ofrecer un mango rebajado o una extensión modular. En otra geometría, la forma de las plaquitas o el espacio libre del cuerpo puede impedir alcanzar una esquina estrecha que sí puede acabar una herramienta integral con cuello rebajado.
Compruebe la geometría a mecanizar antes que el sistema:
- radio interior mínimo y esquina del fondo;
- longitud de corte axial y alcance total;
- geometría de paredes, fondo y contorno;
- requisitos de entrada en rampa, entrada helicoidal, penetración axial, ranurado o perfilado;
- espacio libre para portaherramientas y nariz del husillo;
- acabado y control dimensional necesarios;
- si un cuerpo o una plaquita deja material sin cortar que exige una segunda herramienta.
Un sistema que se ajusta al diámetro nominal puede aun así incumplir los requisitos geométricos.
Separar desbaste y acabado
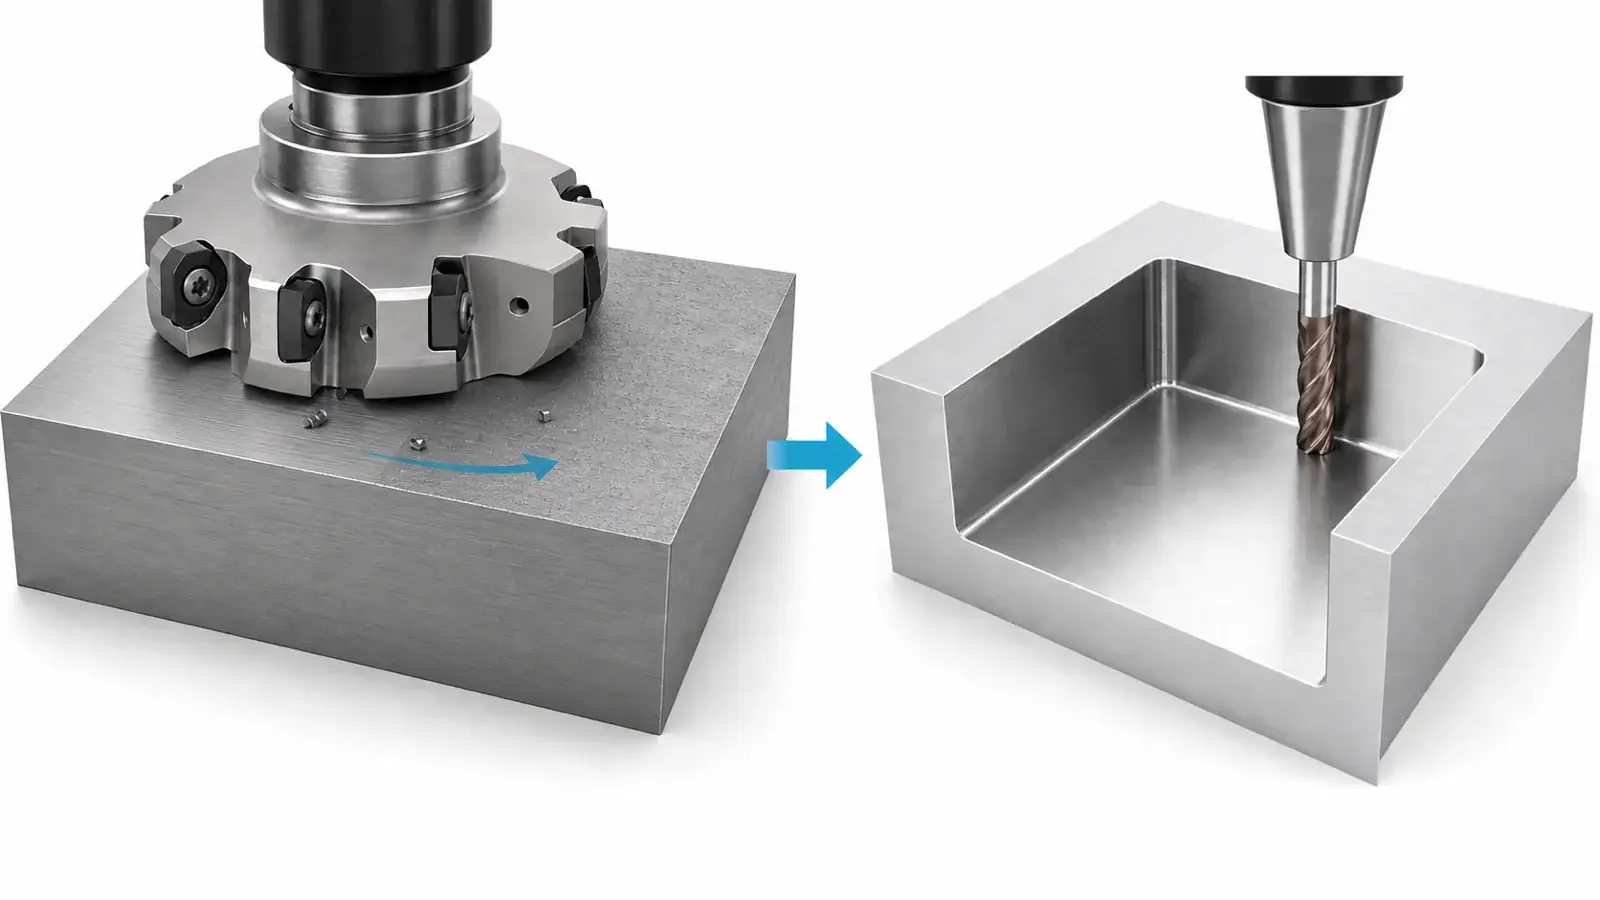
El desbaste favorece un arranque de material fiable, la economía de filos, el control de viruta y la tolerancia a cortes interrumpidos o sobrematerial variable. El acabado favorece un descentramiento previsible, poca flexión, acceso a la geometría y generación estable de la superficie. Una fresa puede realizar ambas tareas, pero combinarlas debe justificarse por la producción de piezas conformes y no solo por evitar un cambio de herramienta.
Una fresa de escuadrar de plaquitas o un cuerpo de alto avance puede retirar grandes cantidades de material con eficacia si la máquina proporciona la potencia, el avance y la rigidez necesarios. Las plaquitas reemplazables pueden reducir el impacto económico del consumo de filos, y sus calidades pueden adaptarse a distintos materiales dentro del sistema aprobado del cuerpo. Sin embargo, el radio de plaquita, el ángulo de posición, el diámetro del cuerpo y el descentramiento de los dientes pueden dejar material o un acabado que exijan otra pasada.
Una herramienta de metal duro integral puede ser eficaz en desbaste de alta velocidad con poco contacto y alcanzar esquinas menores con más opciones de hélice y geometría. También puede acabar con la misma herramienta tras desbastar. Sin embargo, un ciclo largo con muchas pasadas ligeras no es automáticamente económico solo porque la herramienta resista.
Una discusión de taller revisada por una persona sobre herramientas de plaquitas e integrales para el desbaste de perfiles refleja la cuestión real: el tiempo de ciclo ahorrado mediante otra estrategia de desbaste debe sopesarse frente a la capacidad de la máquina, el comportamiento de las plaquitas, la demasía de acabado y las operaciones restantes. El caso aporta experiencia práctica, pero su tasa de arranque sigue ligada a su montaje concreto.
Una ruta habitual combina desbaste con plaquitas y semiacabado o acabado con metal duro integral. Otro trabajo puede utilizar metal duro integral en todo el proceso porque el diámetro, el acceso, la velocidad del husillo y la geometría lo favorecen. Un tercero puede desbastarse y acabarse con plaquitas si el cuerpo, la geometría wiper, el descentramiento y el requisito superficial lo permiten.
Identificar el límite real de la máquina
La capacidad de la herramienta solo es útil dentro de los límites de funcionamiento de la máquina. Una fresa pequeña de metal duro integral puede necesitar una velocidad de husillo inalcanzable. Un cuerpo de plaquitas mayor puede exigir un par, potencia, avance o rigidez que la máquina no proporciona. El montaje puede sufrir vibraciones antes de alcanzar la productividad nominal de cualquiera de los catálogos.
Registre:
- rango de velocidad del husillo utilizable bajo carga;
- límites de potencia o par continuos y de corta duración;
- avance y aceleración máximos controlables;
- descentramiento del husillo, portaherramientas y herramienta;
- voladizo de herramienta y rigidez de la fijación;
- contacto radial y axial;
- aporte de refrigerante o aire y capacidad de evacuación de viruta;
- estabilidad de la pieza a medida que se retira material.
No describa un sistema como «más rígido» sin especificar diámetro, geometría del cuerpo o núcleo, voladizo, portaherramientas, forma de plaquita, contacto y montaje. Una herramienta monolítica de metal duro no tiene unión de plaquita, pero un cuerpo de plaquitas mayor puede ser mucho más rígido que una fresa integral pequeña de largo alcance. Una pieza inestable puede hacer más productiva la opción de menor fuerza, aunque su tasa teórica de arranque sea inferior.
La experiencia de taller al comparar desbaste de alto avance con plaquitas y desbaste con metal duro integral muestra cómo la geometría de la pieza, la máquina, el alcance y la trayectoria determinan si una herramienta nominalmente agresiva puede aprovechar su ventaja.
Calcular el coste por pieza conforme
El precio de compra por sí solo lleva a malas decisiones. Una plaquita puede parecer barata hasta contar el cuerpo, las esquinas sin usar, el trabajo de giro, los daños del asiento y las roturas de stock. Una herramienta integral puede parecer cara hasta considerar su tiempo de ciclo, acabado, reacondicionamiento o la eliminación de una segunda herramienta.
Utilice el mismo periodo contable para ambas rutas.
| Concepto de coste | Ruta con plaquitas: medir | Ruta con metal duro integral: medir | Fuente de evidencia |
|---|---|---|---|
| Propiedad de la herramienta | Precio del cuerpo y vida útil aceptada, repartidos entre la producción | Precio de fresa nueva menos el valor verificado del reacondicionamiento | Registros de compras y almacén de herramientas |
| Filos utilizables | Plaquitas consumidas, esquinas utilizables y pérdidas anormales de filos | Fresas consumidas y vida útil antes del cambio | Registro de cambios de filo o fresa |
| Mano de obra de cambio | Giro de plaquitas, limpieza de asientos, comprobación de tornillos y correctores | Sustitución de herramienta, preajuste y comprobación de correctores | Tiempo de trabajo observado |
| Producción del ciclo | Tiempo de ciclo y piezas conformes por filo | Tiempo de ciclo y piezas conformes por fresa | Datos de máquina y producción |
| Continuidad de suministro | Disponibilidad de calidades y geometrías de plaquita y continuidad del sistema del cuerpo | Disponibilidad de fresas y plazo de reafilado o suministro de herramienta nueva | Registros de proveedores aprobados e inventario |
| Riesgo de calidad | Rechazo, retrabajo, deriva dimensional, fallos de acabado e incidencias de asiento o cuerpo | Rechazo, retrabajo, deriva por desgaste, rotura y variaciones de reafilado | Registros de calidad |
Calcule el coste por pieza a partir de las piezas conformes, no de las iniciadas. Incluya el tiempo de mecanizado a la tarifa completa del taller, el consumo de herramientas y plaquitas, la mano de obra de cambio, la inspección, el retrabajo y el rechazo. Si una ruta añade una herramienta de acabado o elimina una operación, incluya también esa diferencia.
La tasa de arranque forma parte del modelo, pero no constituye todo el modelo. Una tasa superior que sobrecarga la máquina, daña las plaquitas de forma imprevisible o genera más trabajo de acabado puede elevar el coste total por pieza. Una ruta más lenta también puede perder si el tiempo de ciclo domina cualquier otro ahorro.
Siga el coste por pieza durante una producción suficiente para incluir el desgaste normal y la variación. Un cuerpo nuevo con plaquitas nuevas y una fresa integral nueva no establecen un punto de equilibrio estable.
Contabilizar los modos de fallo que introduce cada sistema
En una fresa de plaquitas, inspeccione asientos, tornillos, daños en alojamientos, orientación de filos, calidad y geometría de plaquitas, virutas atrapadas, descentramiento del cuerpo y reparto de carga. Sustituir una plaquita sin corregir un asiento dañado o sucio puede repetir el fallo. Mezclar filos en distinto estado o plaquitas incorrectas puede cargar desproporcionadamente un diente.
En una fresa de metal duro integral, inspeccione desgaste de hélices, daños de esquinas, filos astillados, estado del recubrimiento, contacto de mango y portaherramientas, descentramiento, desplazamiento axial y cambios de diámetro o geometría por reafilado. Una herramienta que resiste no garantiza un proceso aceptable si las dimensiones o el acabado se han desviado.
Ambos sistemas pueden fallar por las mismas causas previas: voladizo excesivo, mal estado del portaherramientas, fijación inestable, contacto incorrecto, recorte de virutas, datos de corte inadecuados o máquina fuera de su zona estable. Diagnostique el sistema completo antes de culpar al tipo de herramienta.
Definir los datos de entrada antes de elegir un sistema
Defina el material, la operación, el estado del bruto, el diámetro, el alcance, la geometría de esquina, el contacto, las demasías de desbaste y acabado, el ciclo objetivo, los requisitos de calidad, los límites de máquina, el portaherramientas, el refrigerante, el volumen y los proveedores aprobados.
Utilice la página «Herramientas de corte de plaquitas» para identificar familias candidatas una vez definidos esos datos. Confirme el cuerpo concreto, la interfaz de plaquita, las calidades, dimensiones, disponibilidad y datos de aplicación; una página de categoría no acredita la idoneidad para una operación específica.
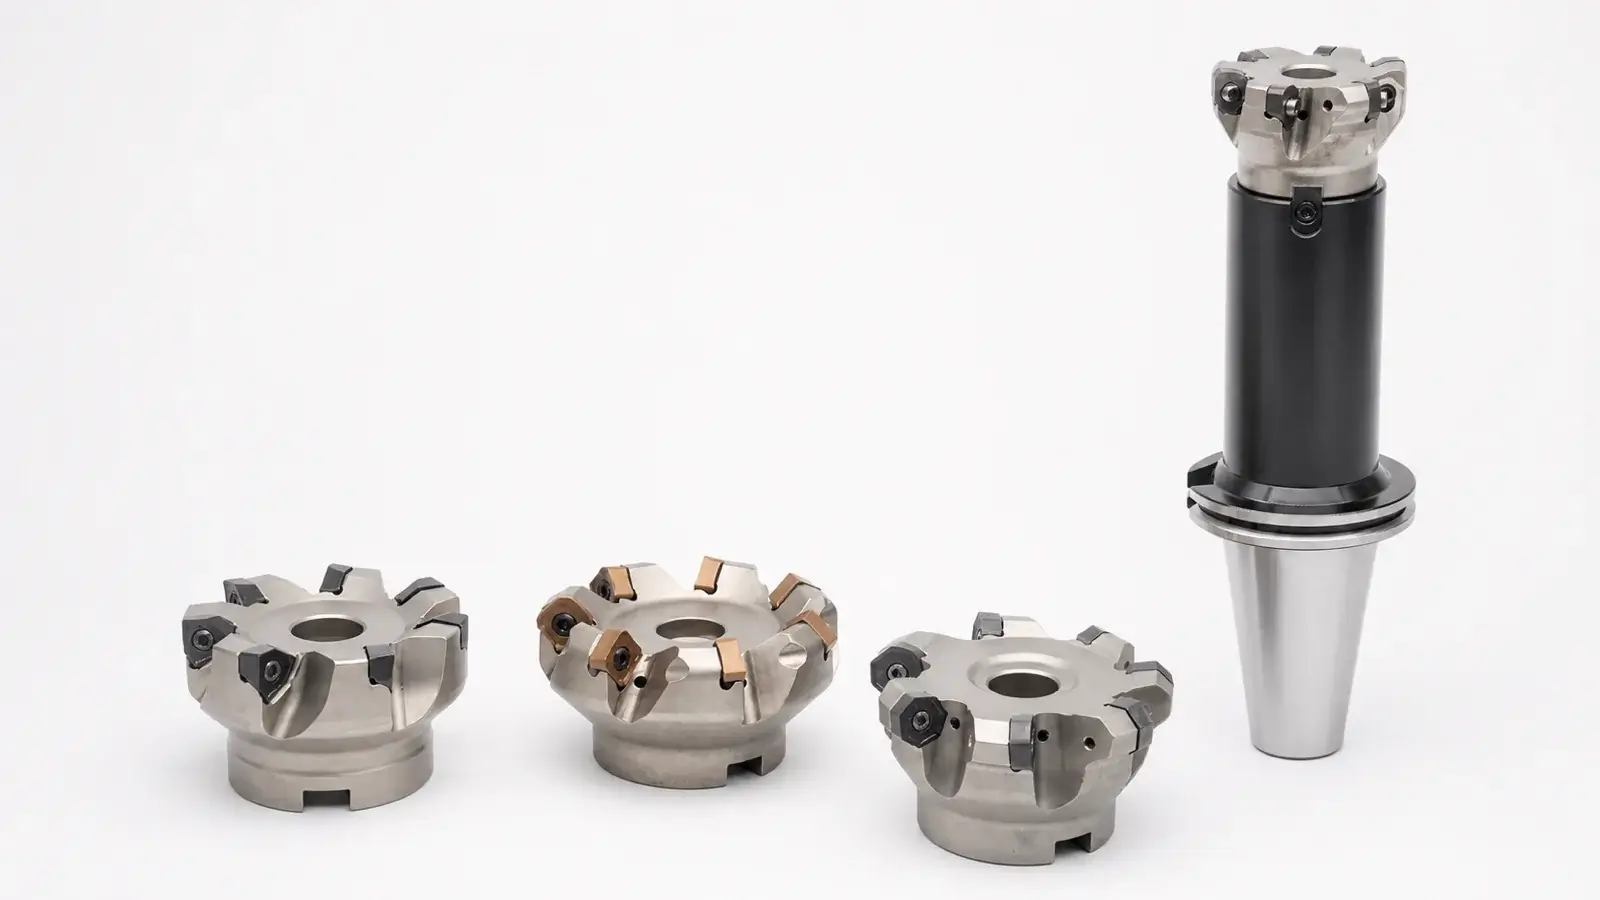
Para cada candidato, documente la combinación de cuerpo y plaquita o la herramienta integral exacta. Un cuerpo sin suministro sostenible de plaquitas no es un sistema duradero. Una herramienta integral cuya geometría no puede reponerse de forma consistente también supone un riesgo de inventario.
Validar la elección con una prueba de producción A/B
Realice pruebas equivalentes y controladas cuando importe el punto de equilibrio económico. Mantenga comparables el material, la revisión de pieza, la máquina, la fijación, el estado del bruto y el método de inspección. Utilice datos de corte adecuados para cada candidato en lugar de imponer órdenes idénticas a geometrías distintas.
Registre tiempo de ciclo, tasa de arranque, carga del husillo, vida del filo o fresa, trabajo de cambio, acabado, comportamiento dimensional, retrabajo, rechazo e intervenciones del operario. Tras la prueba, inspeccione también el cuerpo o la herramienta integral, no solo la pieza.
Valide la ruta que produzca las piezas conformes necesarias al menor coste sostenible por pieza. El resultado puede ser un sistema de plaquitas, de metal duro integral o una combinación de dos herramientas. Si la decisión no resiste cambios en precio de plaquitas, vida del cuerpo o fresa, disponibilidad de máquina o tasa de rechazo, documente esa sensibilidad en lugar de presentar el punto de equilibrio como permanente.