










Fraise à plaquettes ou en carbure monobloc : choisir selon l’économie du procédé
Pour choisir entre une fraise à plaquettes et une fraise en carbure monobloc , commencez par les limites du procédé plutôt que par la recherche d’un vainqueur unique. Une fraise en carbure monobloc est souvent intéressante aux petits diamètres, lorsque la compacité, le nombre de dents, les formes de goujures spécialisées et l’aptitude à la finition comptent. Une fraise à plaquettes devient souvent intéressante lorsque le diamètre, le volume d’ébauche et la consommation d’arêtes augmentent, car les arêtes usées peuvent être indexées ou remplacées sans jeter le corps. Le seuil de rentabilité dépend toutefois de la machine, de la forme à usiner, du matériau, du cycle, de la durée de vie et du coût par pièce conforme.
De nombreux ateliers devraient utiliser les deux systèmes. Un corps à plaquettes peut enlever le gros du matériau, tandis qu’un outil monobloc finit les angles, les parois ou les détails inaccessibles aux plaquettes. La bonne comparaison ne porte donc pas seulement sur deux outils, mais sur deux gammes d’usinage complètes.
Ce qui change lorsque l’arête devient remplaçable
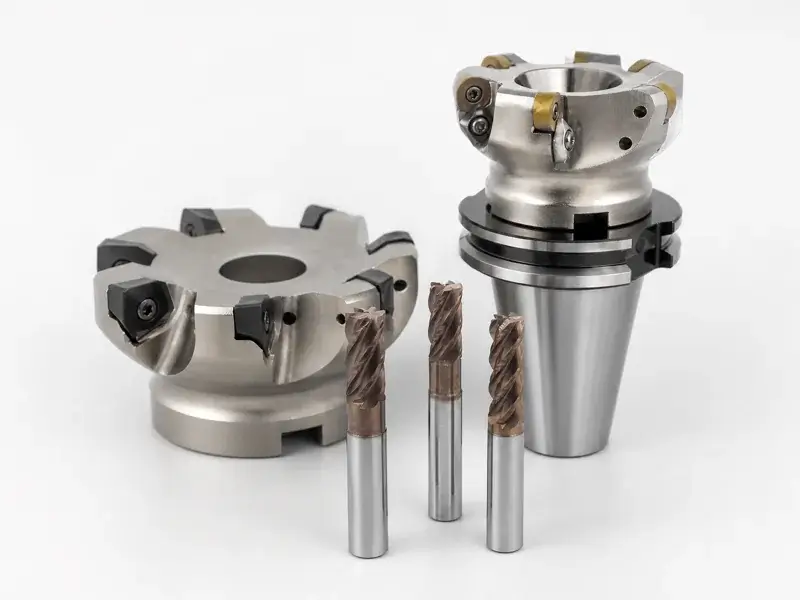
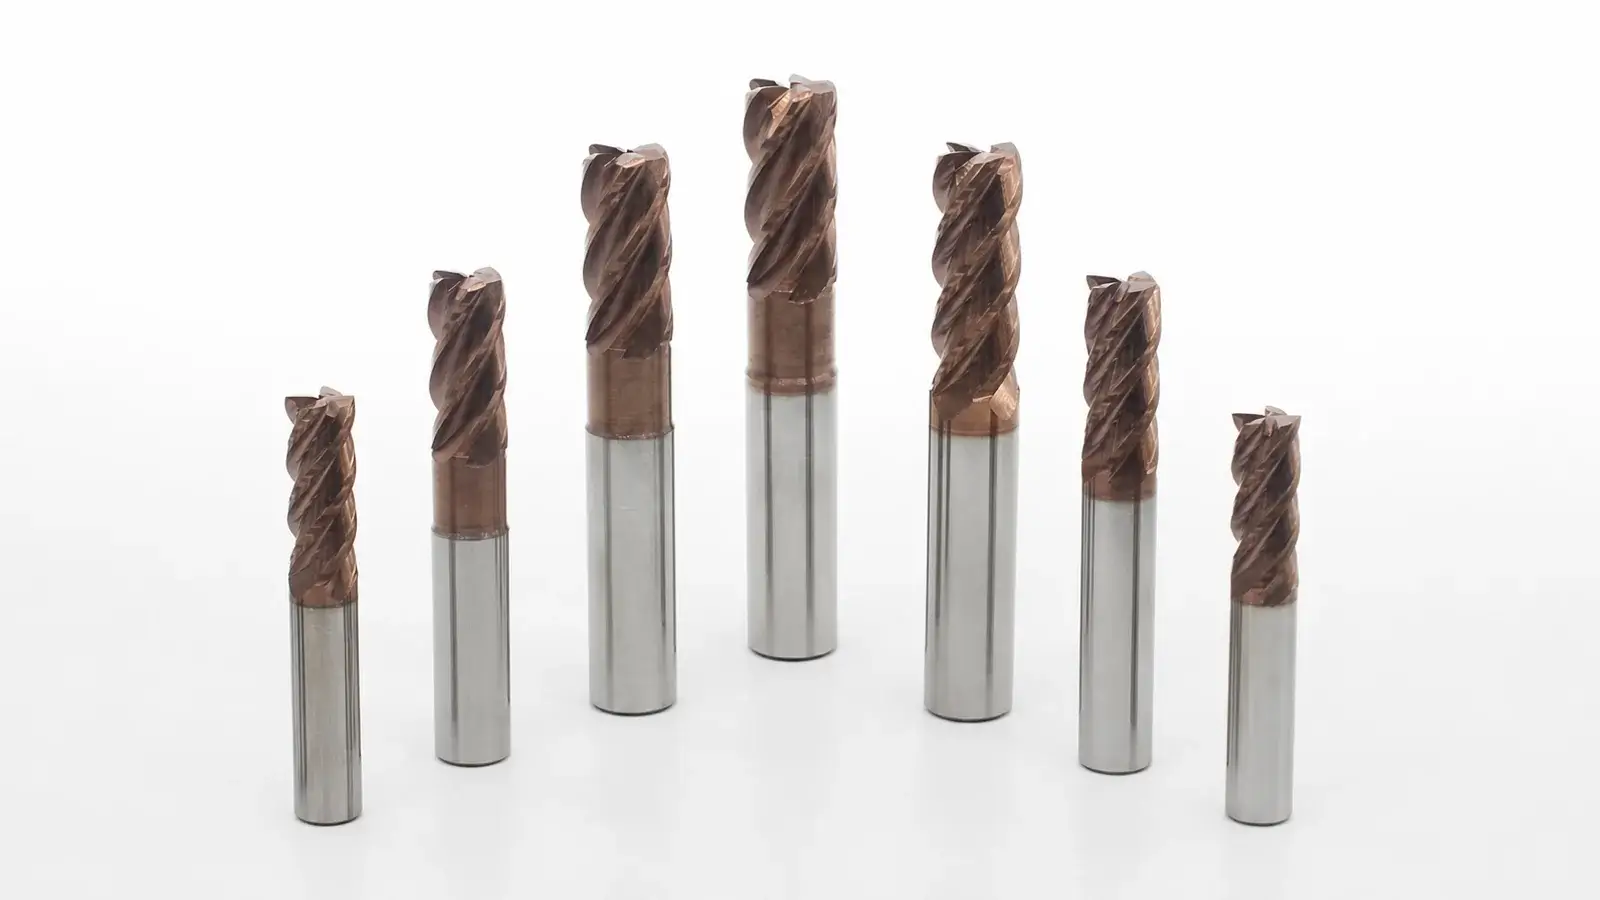
Une fraise en carbure monobloc constitue un outil monobloc : la queue, l’âme, les goujures et les arêtes appartiennent à un seul outil. Cette construction permet de petits diamètres et une large gamme de nombres de dents, de formes d’hélice, de géométries d’angle, de brise-copeaux, de cols dégagés et de conceptions de finition. Lorsqu’une arête est endommagée ou usée au-delà de la limite du procédé, la fraise est remplacée ou confiée à un reconditionnement contrôlé si cela convient.
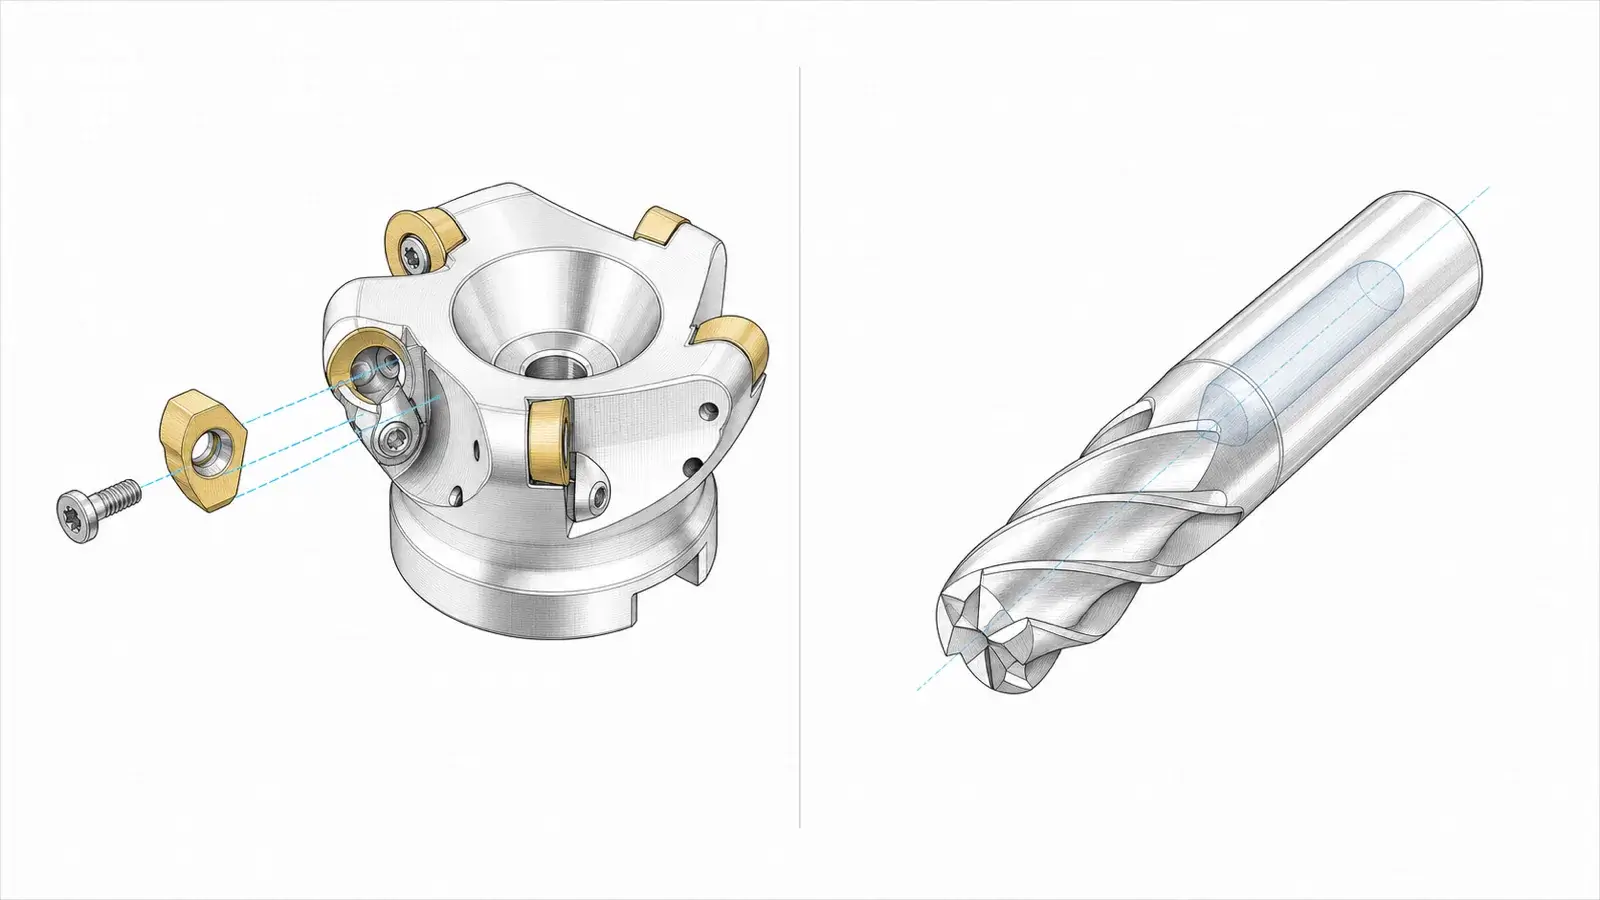
Une fraise à plaquettes sépare le corps durable des plaquettes remplaçables. Le corps positionne les plaquettes, transmet les efforts au porte-outil et peut accepter différentes nuances ou géométries dans les limites de son système homologué. Une arête usée peut être remplacée par un autre coin utilisable en indexant la plaquette, ou la plaquette peut être remplacée. Cela modifie à la fois l’économie et la charge de maintenance.
L’arête remplaçable introduit des interfaces absentes d’une fraise monobloc : sièges de plaquettes, vis, logements, orientation des arêtes, état du corps et variations de hauteur entre plaquettes. Un siège endommagé ou un copeau coincé peut affecter le faux-rond et le partage des efforts, même si la nouvelle plaquette est correcte. À l’inverse, l’écaillage d’un outil monobloc peut imposer le remplacement de toute la fraise plutôt que d’une seule arête.
La différence générale de construction est bien résumée par la comparaison des outils en carbure monobloc et des outils de fraisage à plaquettes. Les observations d’application restent des points de départ ; les données du corps, des plaquettes, de l’outil monobloc et de la machine retenus restent déterminantes.
Commencer par le diamètre, la portée et la géométrie requise
Le diamètre modifie la comparaison pratique et économique. Dans un faible encombrement, la place peut manquer pour une plaquette remplaçable, une vis, un siège et un corps résistant. Le carbure monobloc permet d’intégrer la géométrie de coupe dans un diamètre plus petit. Lorsque le diamètre augmente, le coût matière d’un grand outil monobloc en carbure croît, tandis qu’un corps réutilisable en acier ou en carbure à plaquettes remplaçables peut répartir son coût de possession sur de nombreux changements d’arête.
Il n’existe pas de diamètre de transition universel. La conception de l’outil, la taille des plaquettes, le nombre de dents, le matériau du corps, l’application, les prix locaux et les familles disponibles le modifient. Demandez des devis réels pour les outils candidats plutôt que de vous fier à un seuil mémorisé.
La portée peut aussi inverser le choix attendu. Un petit outil monobloc long peut fléchir ou devenir trop coûteux ; un corps à plaquettes peut offrir une queue dégagée ou une rallonge modulaire. Pour une autre forme, la géométrie des plaquettes ou le dégagement du corps peut empêcher la fraise à plaquettes d’atteindre un angle étroit qu’un outil monobloc à col dégagé peut finir.
Vérifiez la forme à usiner avant de choisir la plateforme :
- rayon intérieur minimal et angle de fond ;
- longueur de coupe axiale et portée totale ;
- géométrie des parois, du fond et du contour ;
- exigences de ramping, d’entrée hélicoïdale, de plongée, de rainurage ou de profilage ;
- dégagement du porte-outil et du nez de broche ;
- état de surface et maîtrise dimensionnelle requis ;
- présence éventuelle de matière non coupée laissée par un corps ou une plaquette, nécessitant un second outil.
Une plateforme adaptée au diamètre nominal peut néanmoins ne pas satisfaire les exigences géométriques.
Distinguer ébauche et finition
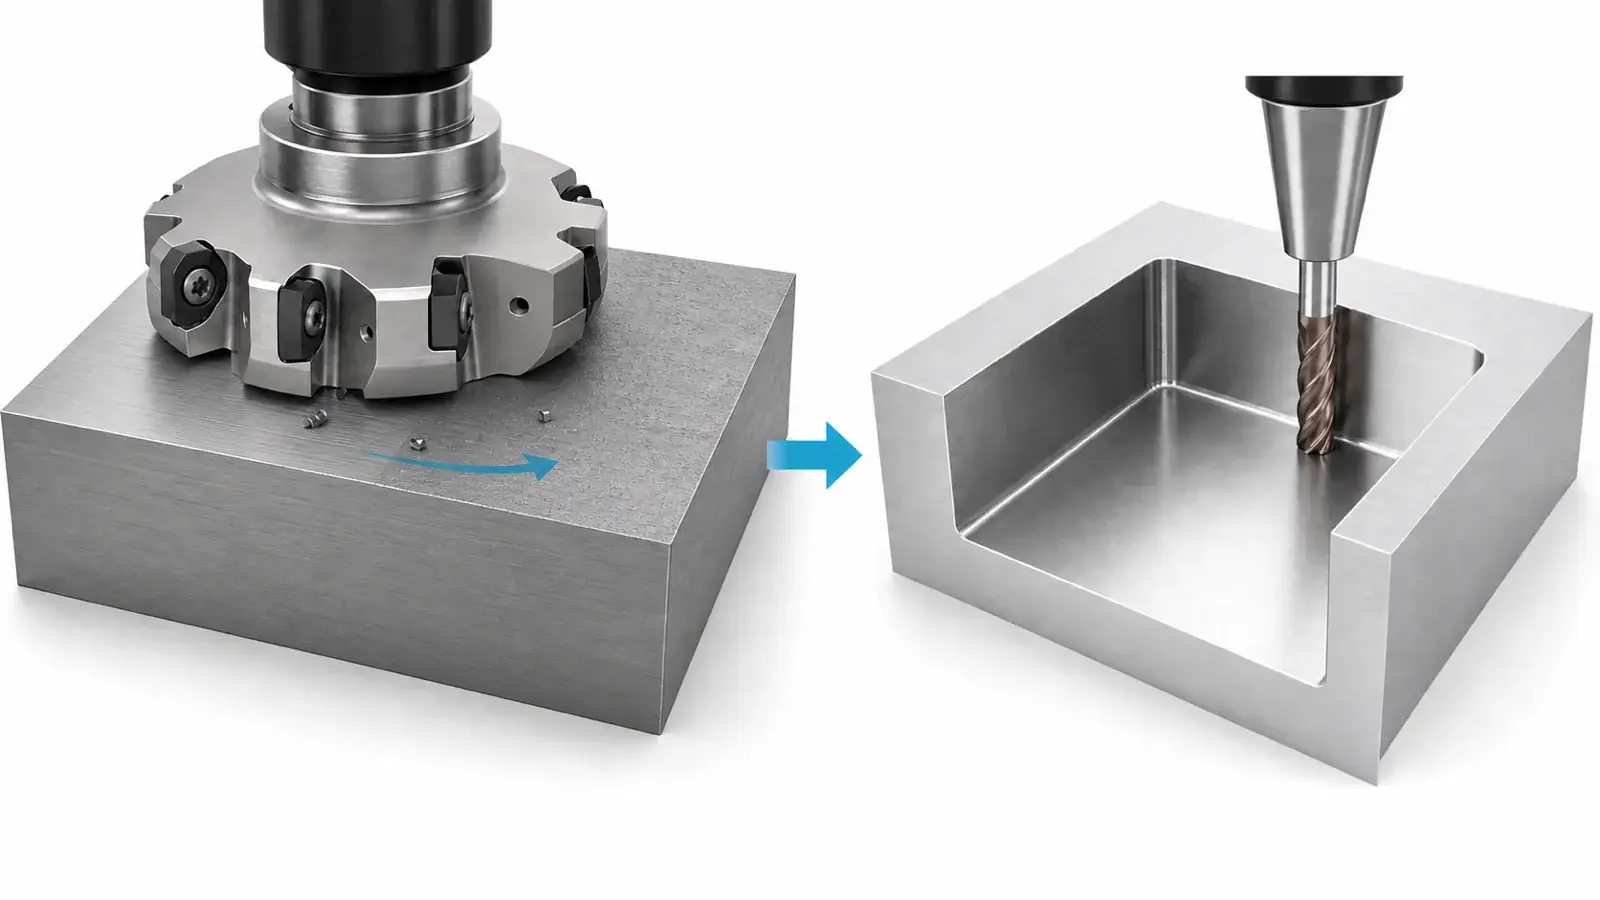
L’ébauche privilégie un débit d’enlèvement fiable, l’économie des arêtes, la maîtrise des copeaux et la tolérance aux coupes interrompues ou aux surépaisseurs variables. La finition privilégie un faux-rond prévisible, une faible flexion, l’accès géométrique et une génération stable de la surface. Une fraise peut parfois remplir les deux rôles, mais leur combinaison doit se justifier par la production de pièces conformes plutôt que par la seule suppression d’un changement d’outil.
Une fraise à surfacer-dresser à plaquettes ou un corps à grande avance peut enlever efficacement un fort volume de matière si la machine fournit la puissance, l’avance et la rigidité requises. Les plaquettes remplaçables peuvent réduire l’impact financier de l’usure des arêtes, et les nuances peuvent être adaptées à différents matériaux dans le système homologué du corps. Toutefois, le rayon de plaquette, l’angle d’attaque, le diamètre du corps et le faux-rond des dents peuvent laisser de la matière ou un état de surface nécessitant une autre passe.
Un outil en carbure monobloc peut être efficace en ébauche à grande vitesse et faible engagement, et atteindre des angles plus petits avec davantage de choix de goujures et de géométries. Le même outil peut aussi assurer la finition après l’ébauche. Mais un cycle long comportant de nombreuses passes légères n’est pas automatiquement économique au seul motif que l’outil tient.
Une discussion d’atelier revue par une personne sur les outils à plaquettes et outils monoblocs pour l’ébauche de profils met en évidence la vraie question : le temps de cycle gagné par une autre stratégie d’ébauche doit être mis en balance avec les capacités de la machine, le comportement des plaquettes, la surépaisseur de finition et les opérations restantes. Ce cas constitue un retour d’expérience dont le débit d’enlèvement reste lié à son montage.
Une gamme courante associe ébauche à plaquettes et semi-finition ou finition en carbure monobloc. Un autre travail peut utiliser le carbure monobloc de bout en bout parce que le diamètre, l’accès, la vitesse de broche et la géométrie le favorisent. Un troisième peut être ébauché et fini avec des plaquettes si le corps, la géométrie wiper, le faux-rond et l’exigence de surface le permettent.
Identifier la limite réelle imposée par la machine
Les capacités de l’outil ne sont utiles qu’à l’intérieur du domaine de fonctionnement de la machine. Une petite fraise en carbure monobloc peut nécessiter une vitesse de broche inaccessible à la machine. Un grand corps à plaquettes peut demander un couple, une puissance, une avance ou une rigidité qu’elle ne fournit pas. Le montage peut vibrer avant que la productivité nominale de l’un ou l’autre catalogue soit atteinte.
Consignez :
- plage de vitesse de broche utilisable sous charge ;
- limites de puissance ou de couple en continu et à court terme ;
- avance et accélération maximales maîtrisables ;
- faux-rond de la broche, du porte-outil et de l’outil ;
- porte-à-faux de l’outil et rigidité du montage ;
- engagement radial et axial ;
- alimentation en liquide de coupe ou en air et capacité d’évacuation des copeaux ;
- stabilité de la pièce à mesure que la matière est enlevée.
Ne qualifiez pas une plateforme de « plus rigide » sans préciser le diamètre, la géométrie du corps ou de l’âme, le porte-à-faux, le porte-outil, la forme des plaquettes, l’engagement et le montage. Un outil monobloc en carbure n’a pas de liaison de plaquette, mais un grand corps à plaquettes peut être bien plus rigide qu’une petite fraise monobloc à longue portée. Une pièce instable peut rendre l’option à faibles efforts plus productive malgré un débit d’enlèvement théorique inférieur.
L’expérience d’atelier comparant l’ébauche à grande avance avec plaquettes et l’ébauche en carbure monobloc montre comment la géométrie de la pièce, la machine, la portée et la trajectoire déterminent si un outil nominalement agressif peut exploiter son avantage.
Calculer le coût par pièce conforme
Le seul prix d’achat conduit à de mauvaises décisions. Une plaquette peut sembler peu coûteuse tant que le coût du corps, les coins inutilisés, le temps d’indexation, les sièges endommagés et les ruptures de stock ne sont pas comptés. Un outil monobloc peut sembler cher tant que son temps de cycle, sa finition, son reconditionnement ou la suppression d’un second outil ne sont pas intégrés.
Utilisez la même période comptable pour les deux gammes.
| Poste de coût | Gamme à plaquettes : à mesurer | Gamme carbure monobloc : à mesurer | Source des données |
|---|---|---|---|
| Possession de l’outil | Prix du corps et durée de vie validée, répartis sur la production | Prix d’une fraise neuve moins la valeur vérifiée du reconditionnement | Dossiers d’achat et de gestion des outils |
| Arêtes utilisables | Plaquettes consommées, coins utilisables, pertes anormales d’arêtes | Fraises consommées et durée de vie utile avant changement | Journal des changements d’arête ou de fraise |
| Main-d’œuvre de changement | Indexation, nettoyage des sièges, contrôle des vis et des correcteurs | Remplacement de l’outil, préréglage, contrôle des correcteurs | Temps de travail observé |
| Production par cycle | Temps de cycle et pièces conformes par arête | Temps de cycle et pièces conformes par fraise | Données machine et production |
| Continuité d’approvisionnement | Disponibilité des nuances et géométries de plaquettes, pérennité du système de corps | Disponibilité des fraises et délais de réaffûtage ou d’outil neuf | Dossiers des fournisseurs approuvés et des stocks |
| Risque qualité | Rebuts, retouches, dérive dimensionnelle, défauts de finition, incidents de siège ou de corps | Rebuts, retouches, dérive liée à l’usure, casse, variations de réaffûtage | Enregistrements qualité |
Calculez le coût par pièce à partir de la production conforme, et non des pièces lancées. Incluez le temps d’usinage au taux complet de l’atelier, la consommation d’outils et de plaquettes, la main-d’œuvre de changement, le contrôle, les retouches et les rebuts. Si une gamme ajoute un outil de finition ou supprime une opération, intégrez aussi cette différence.
Le débit d’enlèvement fait partie du modèle, mais ne constitue pas le modèle entier. Un débit supérieur qui surcharge la machine, endommage les plaquettes de façon imprévisible ou augmente le travail de finition peut accroître le coût total par pièce. Une gamme plus lente peut aussi être défavorable si le temps de cycle domine toutes les autres économies.
Suivez le coût par pièce sur une production suffisante pour couvrir l’usure normale et les variations. Un corps neuf avec des plaquettes neuves et une fraise monobloc neuve ne suffisent pas à établir un seuil de rentabilité stable.
Recenser les modes de défaillance propres à chaque plateforme
Pour une fraise à plaquettes, contrôlez les sièges, les vis, les dommages aux logements, l’orientation des arêtes, la nuance et la géométrie des plaquettes, les copeaux coincés, le faux-rond du corps et le partage des efforts. Remplacer une plaquette sans corriger un siège endommagé ou sale peut reproduire la défaillance. Mélanger des états d’arête ou utiliser des plaquettes incorrectes peut faire porter une charge disproportionnée à une dent.
Pour une fraise en carbure monobloc, contrôlez l’usure des goujures, les dommages aux angles, les arêtes écaillées, le revêtement, le contact queue–porte-outil, le faux-rond, le glissement axial et toute modification de diamètre ou de géométrie due au réaffûtage. Un outil qui tient ne garantit pas un procédé acceptable si la dimension ou l’état de surface a dérivé.
Les deux plateformes peuvent échouer pour les mêmes causes en amont : porte-à-faux excessif, porte-outil en mauvais état, bridage instable, engagement incorrect, recoupe des copeaux, données de coupe inadaptées ou machine hors de sa zone stable. Diagnostiquez le système complet avant d’incriminer la plateforme.
Définir les données d’entrée avant de choisir une plateforme
Précisez le matériau, l’opération, l’état du brut, le diamètre, la portée, la géométrie d’angle, l’engagement, les surépaisseurs d’ébauche et de finition, le cycle cible, les exigences qualité, les limites machine, le porte-outil, le liquide de coupe, le volume et les fournisseurs approuvés.
Utilisez la page « Outils de coupe à plaquettes » pour identifier les familles candidates une fois ces données définies. Confirmez le corps exact, l’interface des plaquettes, les nuances, les dimensions, la disponibilité et les données d’application ; une page de catégorie n’établit pas l’aptitude à une opération précise.
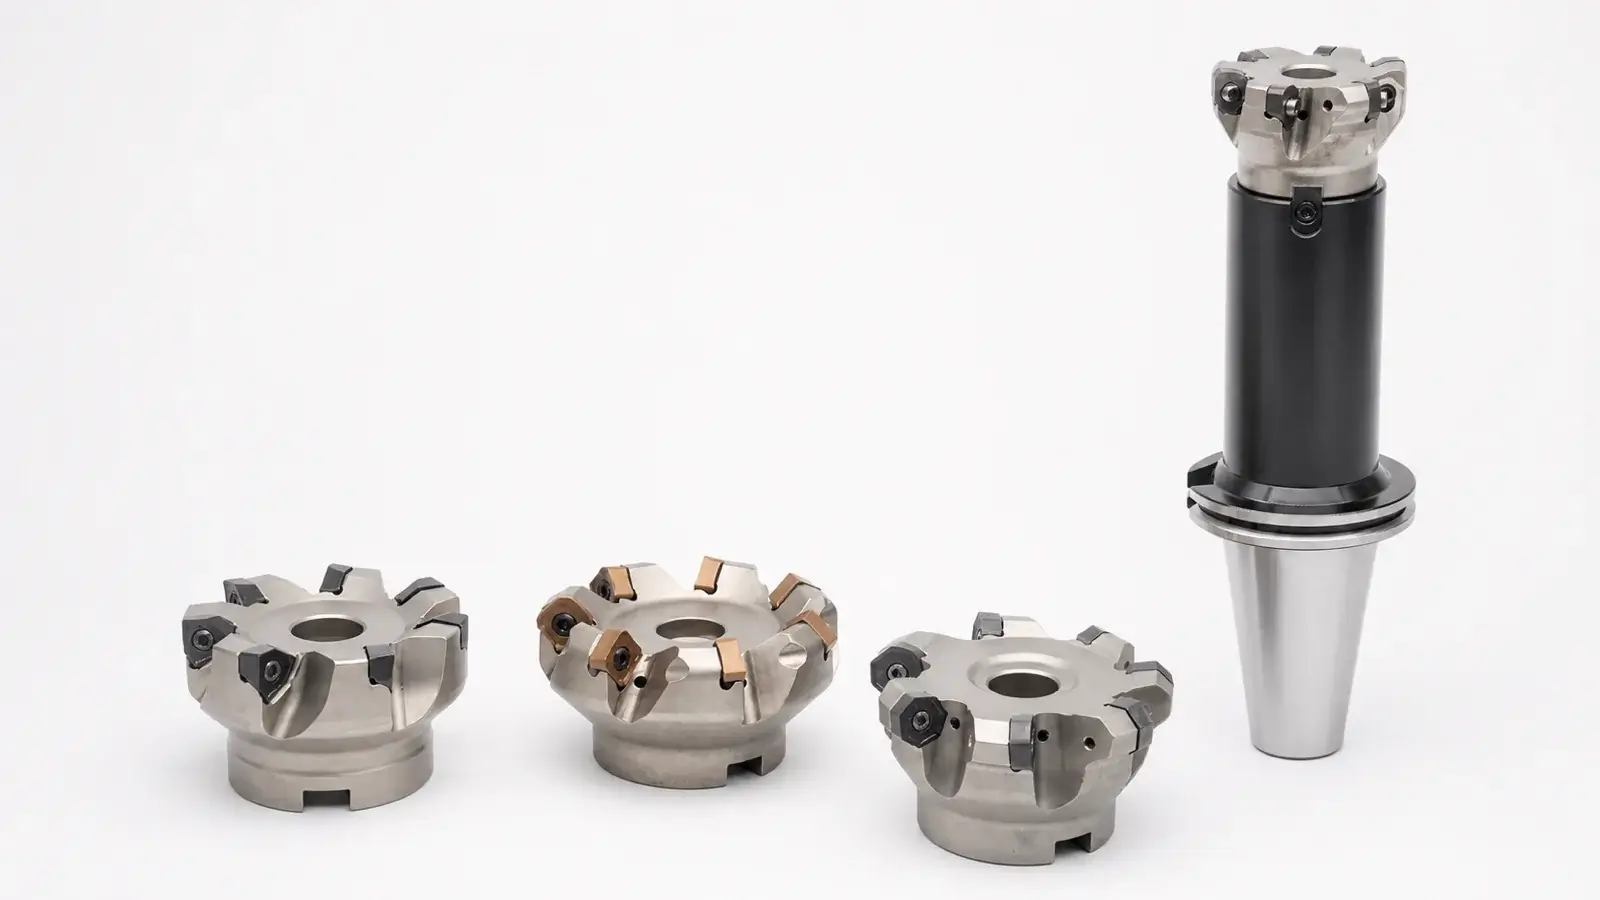
Pour chaque candidat, documentez la combinaison corps–plaquette ou l’outil monobloc exact. Un corps sans approvisionnement durable en plaquettes n’est pas une plateforme pérenne. Un outil monobloc dont la géométrie ne peut pas être remplacée de façon constante constitue aussi un risque de stock.
Valider le choix par un essai de production A/B
Réalisez des essais équivalents et contrôlés lorsque le seuil économique compte. Gardez comparables le matériau, la révision de pièce, la machine, le bridage, l’état du brut et la méthode de contrôle. Utilisez des données de coupe adaptées à chaque candidat plutôt que d’imposer des commandes identiques à des géométries différentes.
Consignez le temps de cycle, le débit d’enlèvement, la charge de broche, la durée de vie de l’arête ou de la fraise, le temps de changement, l’état de surface, le comportement dimensionnel, les retouches, les rebuts et les interventions opérateur. Après l’essai, inspectez aussi le corps ou l’outil monobloc, pas seulement la pièce.
Validez la gamme qui fournit la production conforme requise au coût par pièce durablement le plus bas. Le résultat peut être une solution à plaquettes, en carbure monobloc ou à deux outils. Si la décision ne résiste pas à une variation du prix des plaquettes, de la durée de vie du corps ou de la fraise, de la disponibilité machine ou du taux de rebut, consignez cette sensibilité au lieu de présenter le seuil comme permanent.