










Nombre de dents d’une fraise : choisir 2, 3, 4 dents ou plus
Choisissez le nombre de dents d’après le volume des copeaux et l’engagement avant de suivre la tradition. Moins de dents laissent de plus grandes goujures pour évacuer les copeaux. Plus de dents permettent généralement une âme plus grosse et davantage d’arêtes par tour, mais moins d’espace à copeaux par dent. C’est pourquoi deux ou trois dents conviennent souvent aux non-ferreux produisant de gros copeaux, quatre constituent un point de départ courant pour les matériaux ferreux, et cinq ou plus peuvent exceller à faible engagement radial ou en finition, si la machine et l’évacuation le permettent.
Ces nombres désignent des familles, pas des lois. Un outil moderne à cinq dents spécialisé pour l’aluminium et un outil polyvalent à cinq dents pour l’acier peuvent partager ce nombre tout en différant par l’hélice, l’âme, le revêtement, les goujures et l’engagement prévu.
Le compromis déterminant : espace à copeaux contre âme
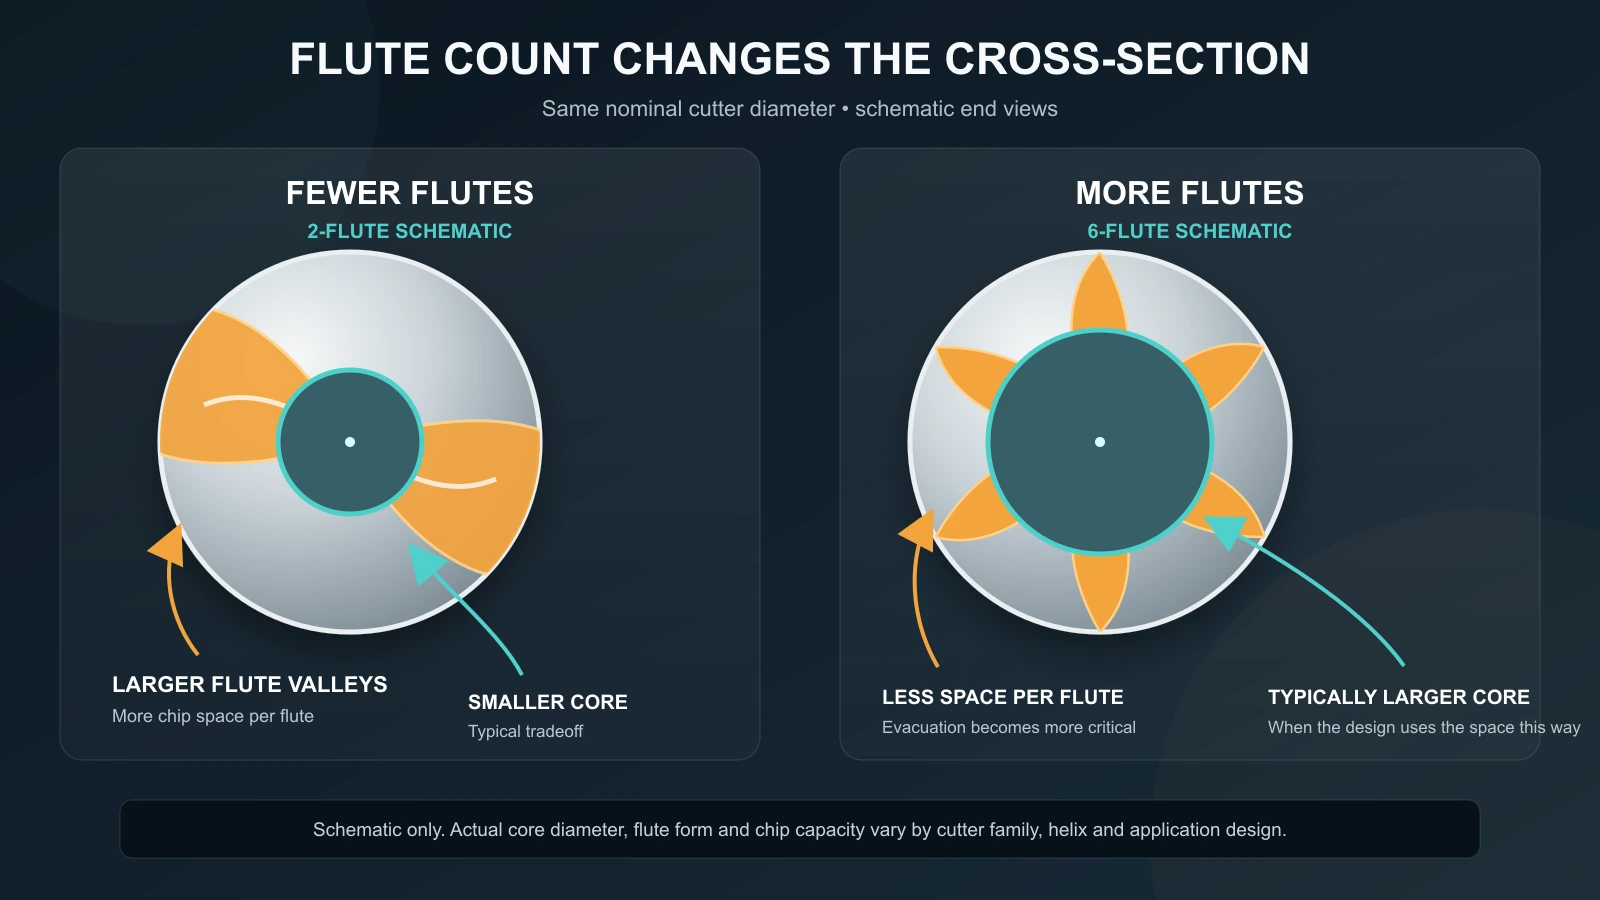
Les goujures sont les creux hélicoïdaux associés aux arêtes qui forment et transportent les copeaux. À diamètre donné, ajouter des dents utilise normalement une partie de la circonférence et de la section qui pourrait autrement former une goujure plus profonde. Le résultat habituel est le suivant :
- moins de dents : plus d’espace par copeau, une âme plus petite et moins d’engagements de dent par tour ;
- plus de dents : moins d’espace par copeau, une âme plus grosse et davantage d’engagements de dent par tour.
Des goujures plus grandes sont utiles lorsque l’opération produit des copeaux épais ou volumineux, lorsque la fraise est fortement engagée ou lorsque le liquide de coupe et l’air évacuent difficilement les copeaux. Une âme plus grosse peut améliorer la résistance de l’outil et sa tenue à la flexion, notamment dans les matériaux durs ou à longue portée. Davantage d’arêtes peuvent aussi permettre une avance de table supérieure à avance par dent égale, mais seulement si la puissance, la commande, le flux de copeaux et les données exactes de l’outil l’autorisent.
Le nombre de dents modifie donc plusieurs facteurs à la fois. Ce n’est pas simplement un chiffre de productivité.
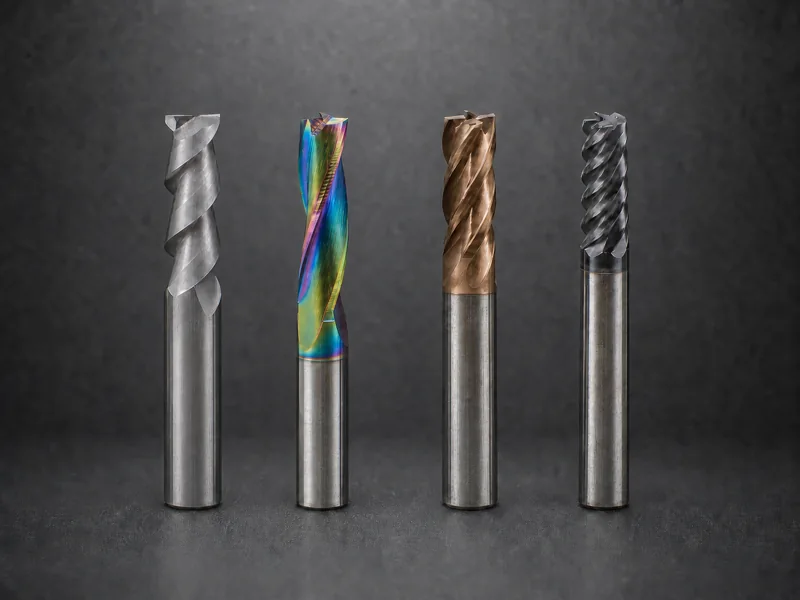
Les atouts des fraises à 2, 3, 4 et 5 dents ou plus
Deux dents : espace maximal pour les copeaux
Les fraises à 2 dents consacrent une grande part de la section de l’outil aux goujures. Elles constituent un point de départ naturel pour le rainurage, les opérations compatibles avec la plongée et les matériaux tendres ou collants produisant de gros copeaux.
La règle traditionnelle des deux dents pour l’aluminium vient de ce besoin d’espace à copeaux, pas seulement de la chimie de l’aluminium. Dans une rainure pleine, les deux côtés de la fraise sont engagés et les voies d’évacuation sont limitées. Des goujures ouvertes et un apport puissant d’air ou de liquide de coupe peuvent compter davantage qu’une arête supplémentaire.
La contrepartie est un nombre réduit d’arêtes et, dans de nombreuses conceptions, une âme plus petite que celle d’un outil comparable à davantage de dents. Cela peut limiter l’avance de table, la rigidité ou la productivité en finition à engagement plus faible.
Trois dents : équilibre pour les non-ferreux
Les fraises à 3 dents font souvent le lien entre l’espace à copeaux d’un outil à deux dents et la fréquence de passage d’un outil à quatre dents. Elles sont courantes en fraisage latéral de l’aluminium et peuvent aussi rainurer si leur géométrie conserve un volume de goujure suffisant.
La troisième arête peut augmenter l’avance de table potentielle à avance par dent et RPM constantes, tandis qu’une conception à trois dents dédiée au matériau peut conserver plus d’espace qu’un outil polyvalent à quatre dents. Ne supposez pas que toute fraise à trois dents est destinée à l’aluminium. Vérifiez l’hélice, le polissage, le revêtement, la coupe au centre et les limites d’engagement du fournisseur.
Trois dents sont particulièrement utiles lorsqu’un outil à deux dents évacue correctement mais que le procédé exige une fréquence de passage supérieure, et qu’un outil à quatre dents bourre les copeaux ou demande une avance que la commande ne peut pas fournir correctement.
Quatre dents : résistance et usinage courant des ferreux
Les fraises à 4 dents constituent un point de départ courant pour les aciers et de nombreuses opérations générales de fraisage latéral. Par rapport à un outil de conception proche à moins de dents, l’âme plus grosse et les arêtes supplémentaires peuvent favoriser la résistance, la répartition de l’usure et une avance productive dans les matériaux formant de petits copeaux aux conditions prévues.
Quatre dents ne signifient pas automatiquement « pour l’acier » et n’échouent pas nécessairement dans l’aluminium. La question est de savoir si les goujures, la géométrie et l’évacuation correspondent au volume des copeaux. Un outil à quatre dents pour aluminium à faible engagement radial n’est pas comparable à un outil polyvalent à quatre dents engagé sur toute la largeur d’une rainure.
En finition, les arêtes supplémentaires peuvent augmenter la fréquence de passage et permettre une avance productive tout en retirant peu de matière par dent. Le montage doit toujours maîtriser le faux-rond ; sinon une dent peut travailler davantage et le nombre théorique d’arêtes ne sera pas exploité uniformément.
Cinq dents ou plus : productivité sous engagement contrôlé
Les outils à nombreuses dents utilisent beaucoup d’arêtes et une âme résistante, mais offrent moins d’espace par arête. Ils sont surtout pertinents lorsque l’engagement radial et l’épaisseur des copeaux sont maîtrisés, que les copeaux sont assez petits pour être évacués et que la machine peut exécuter l’avance requise.
Le fraisage latéral à haut rendement, la finition et les applications dans les matériaux plus durs peuvent correspondre à ce schéma. Les outils spécialisés pour aluminium à nombreuses dents aussi ; l’idée « beaucoup de dents signifie uniquement acier » est donc dépassée. Il faut évaluer la conception comme un outil complet.
Davantage de dents peuvent devenir contre-productives dans une rainure, en ébauche à forte largeur ou lorsque les copeaux s’accumulent plus vite qu’ils ne sortent. Dès qu’ils sont recoupés ou soudés, une fréquence de passage supérieure ne signifie plus une productivité supérieure.
Faire primer l’opération sur la règle liée au matériau
Commencez par l’engagement.
Le rainurage en pleine largeur est le cas le plus exigeant pour l’espace à copeaux. Privilégiez un outil dont le volume des goujures et l’aptitude à couper au centre sont explicitement prévus pour l’opération. Réduire le nombre de dents est souvent la première piste à examiner.
L’évacuation doit être vérifiée sur toute la rainure, pas seulement à l’entrée. Des parois profondes peuvent piéger des copeaux qui sortaient facilement lors d’un essai peu profond ; les copeaux recoupés occupent les mêmes goujures limitées que les nouveaux.
L’ébauche lourde produit aussi un fort volume de copeaux. Moins de dents peuvent être utiles même dans l’acier si l’autre solution bourre. La géométrie d’ébauche, les brise-copeaux et l’alimentation en liquide de coupe peuvent compter autant que le nombre de dents.
Le fraisage latéral à faible engagement radial modifie l’équilibre. Des copeaux fins et un côté ouvert peuvent laisser de la place à davantage de dents, avec une fréquence de passage supérieure et une âme plus résistante. Ne reprenez pas l’avance d’un outil à moins de dents ; utilisez les recommandations d’engagement et de charge par dent de l’outil exact.
L’évacuation peut ici être moins contraignante parce que la coupe est ouverte d’un côté, mais elle n’est pas automatique. Des goujures longues, des poches profondes et un faible apport d’air ou de liquide de coupe peuvent encore ramener les copeaux dans la zone d’engagement.
La finition enlève moins de matière ; l’espace à copeaux est donc moins susceptible de dominer. Davantage de dents peuvent améliorer la productivité et la qualité de surface, mais le faux-rond, l’état des arêtes et la résolution d’avance de la machine restent limitants.
Les limites de l’ancienne règle : 2 pour l’aluminium, 4 pour l’acier
L’ancienne règle reste un aide-mémoire utile, car elle reflète la taille typique des copeaux et les besoins de résistance. Elle devient fausse lorsqu’on la traite comme une spécification.
Les fabricants adaptent aujourd’hui l’hélice, le profil de l’âme, les goujures, la préparation des arêtes, le revêtement et les poches à copeaux à des applications précises. Une fraise aluminium à nombreuses dents peut travailler à engagement radial contrôlé parce qu’elle est conçue pour ce flux de copeaux. Une fraise d’ébauche acier à peu de dents peut convenir lorsque des goujures profondes et des brise-copeaux sont nécessaires à un fort enlèvement.
L’économie de production compte aussi. Un atelier produisant quelques pièces peut privilégier un outil polyvalent à trois ou quatre dents. Une grande série peut justifier une fraise spécialisée pour un alésage, une paroi ou une passe de surfaçage. Un cas de production validé en aluminium moulé illustre la vraie question : l’atelier ne choisissait pas seulement « trois ou cinq », mais équilibrait plusieurs opérations, longueur de coupe, longueur du porte-outil, finition et temps de cycle.
Choisir en six étapes
- Définir l’opération et l’engagement. Consignez rainurage, ébauche, fraisage latéral ou finition, ainsi que les engagements radial et axial.
- Estimer le besoin d’espace à copeaux. Considérez la ductilité du matériau, la taille des copeaux, la longueur des goujures, la profondeur des poches et le trajet de sortie. Si l’évacuation est le risque dominant, orientez-vous vers moins de dents ou des goujures plus ouvertes.
- Fixer l’exigence de résistance. Considérez la dureté du matériau, le diamètre, le porte-à-faux, la rigidité du porte-outil et les charges interrompues. Si la flexion ou la résistance des arêtes domine et que l’espace est disponible, examinez davantage de dents ou une âme plus résistante.
- Vérifiez la famille exacte de fraises. Utilisez la page « Fraises en carbure monobloc » pour comparer les familles. Vérifiez ensuite la géométrie des goujures, la disponibilité et l’adéquation à l’application dans les données du produit exact.
- Adapter le choix à la machine. Confirmez la vitesse de broche, l’avance disponible, l’accélération, la puissance, l’apport de liquide de coupe ou d’air et le comportement de la commande. Un outil à nombreuses dents n’est pas productif si la machine ne peut pas atteindre l’avance calculée ou évacuer les copeaux.
- Réaliser un essai de coupe contrôlé. Utilisez les données de départ propres à l’outil, observez les copeaux, la charge, le bruit, la chaleur et la finition, et ne changez qu’une variable à la fois.
Recalculer l’avance lorsque le nombre de dents change
L’avance de table dépend de l’avance par dent, du nombre de dents et des RPM :
Avance de table = avance par dent × nombre de dents effectives × RPM
Si un outil à deux dents et un outil à quatre dents tournent aux mêmes RPM avec la même avance par dent cible, le calcul à quatre dents demande le double d’avance de table. Garder l’avance de table inchangée diviserait l’avance par dent par deux. L’arête peut alors frotter au lieu de réaliser une version plus prudente de la même coupe.
Cette relation n’autorise pas à doubler aveuglément l’avance. L’avance par dent cible, le nombre de dents utilisables, l’engagement et la vitesse doivent provenir de l’outil et de l’opération exacts. La machine doit aussi pouvoir exécuter la commande.
Reconnaître les symptômes d’un nombre de dents inadapté
Le bourrage, la recoupe des copeaux, le matériau soudé ou une chaleur croissante suggèrent un manque d’espace, une mauvaise évacuation ou un engagement excessif. Examinez un outil plus ouvert, une meilleure évacuation ou un engagement réduit avant de tout modifier.
Du frottement, des arêtes polies ou de la chaleur avec de très petits copeaux peuvent indiquer une avance par dent trop faible, notamment après un changement de nombre de dents sans recalcul de l’avance de table.
Des vibrations ou des défauts de paroi peuvent indiquer une âme insuffisamment résistante, un porte-à-faux excessif, un bridage instable ou un engagement excitant le montage. Davantage de dents n’aident que si elles modifient la rigidité ou la charge concernée sans provoquer de bourrage.
Une finition qui ne s’améliore pas avec davantage de dents peut révéler du faux-rond ou une charge sur une seule arête. Mesurez l’ensemble outil–porte-outil au lieu de supposer que les dents nominales se partagent uniformément la coupe.
La saturation de l’avance machine peut empêcher un outil à nombreuses dents d’atteindre sa charge par dent prévue. Si la commande ne fournit pas l’avance requise, choisissez un ensemble outil–paramètres compatible plutôt que de sous-alimenter l’outil.
Consigner le choix qualifié
Consignez l’identifiant de l’outil, le nombre de dents, le diamètre, la longueur des goujures, la géométrie, le revêtement, le matériau, l’opération, l’engagement, les RPM, l’avance par dent, l’avance de table, le mode de lubrification ou d’air et le résultat de l’essai. Ce relevé est plus utile que « trois dents pour l’aluminium », car il conserve les conditions qui ont rendu le choix efficace.