










CNC-Oberfräservorschub: Vorschub, RPM und Schnitttiefe aufeinander abstimmen
Berechnen Sie den Vorschub einer CNC-Oberfräse als Produkt aus Spindeldrehzahl in RPM, Schneidenzahl und zutreffendem Zahnvorschub. Prüfen Sie dann, ob Maschine, Fräser und Werkstückspannung diesen Vorschub bei der vorgesehenen Schnitttiefe unterstützen. Die Berechnung ist ein Ausgangspunkt; sie kann keinen geeigneten Zahnvorschub für einen unbekannten Werkstoff oder Fräser festlegen.
Verwenden Sie bei einer neuen Aufspannung die Herstellerangaben für Werkstoff, Durchmesser und Geometrie. Führen Sie die folgende Berechnung durch, ermitteln Sie die begrenzende Maschinenbedingung und testen Sie jeweils nur eine Änderung. Das ist sinnvoller, als einen Vorschubwert von einer anderen Oberfräse zu übernehmen.
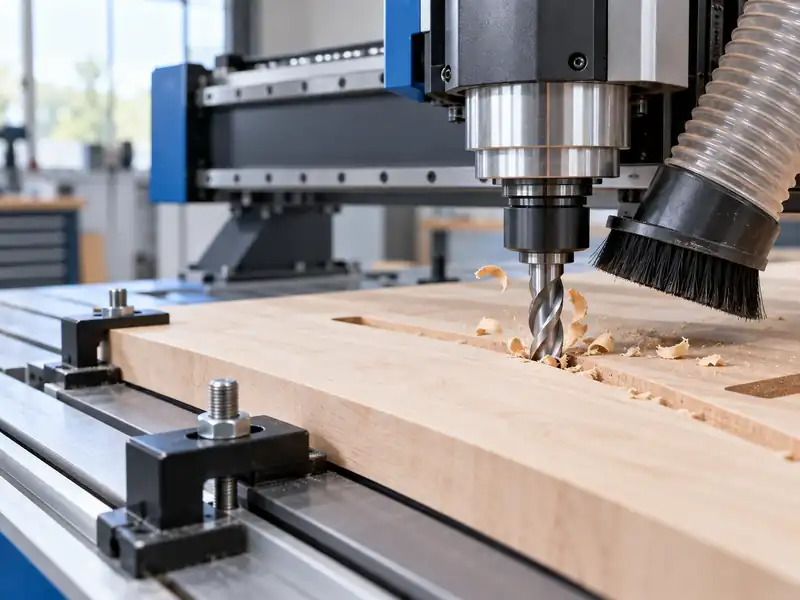
Den Vorschub einer CNC-Oberfräse berechnen
Die grundlegende Beziehung lautet:
Vorschubgeschwindigkeit = RPM × Schneidenzahl × Zahnvorschub
Zur Prüfung einer bestehenden Einstellung umstellen:
Zahnvorschub = Vorschubgeschwindigkeit / (RPM × Schneidenzahl)
Mit Vorschub in mm/min und Drehzahl in Umdrehungen pro Minute ergibt sich der Wert in mm je Schneide. Bei Vorschub in Zoll/min lautet er Zoll je Schneide. Achten Sie darauf, eine Anzeige in Zoll pro Sekunde nicht als Zoll pro Minute zu lesen; multiplizieren Sie Zoll pro Sekunde mit 60, um Zoll pro Minute zu erhalten. Verwenden Sie die vom Hersteller angegebene wirksame Schneidenzahl, normalerweise die Anzahl der Spannuten.
Diese Berechnung ergibt den nominellen Vorschub je Schneide, in Oberfräserempfehlungen häufig als Spanlast bezeichnet. Das ist keine Messung jedes erzeugten Spans: Eingriff und ungleiche Schneidenbelastung beeinflussen den Schnitt weiterhin. Eine höhere Schneidenzahl oder höhere RPM bei konstantem Vorschub verringern diesen berechneten Wert.
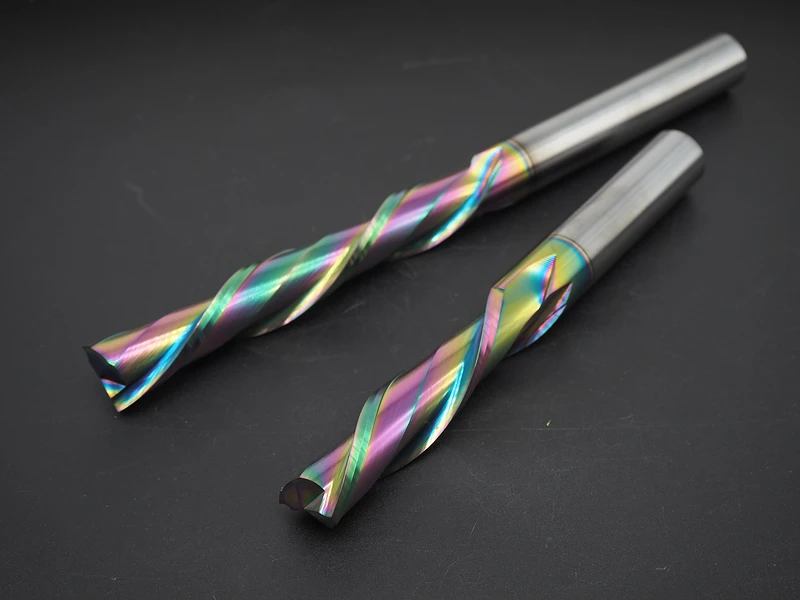
Rechenbeispiel mit anschließender Vorschubbegrenzung
Die folgenden Zahlen sind reine Rechenannahmen, keine empfohlenen Einstellungen für Holz, Kunststoff oder einen bestimmten Fräser. Angenommen, ein zweischneidiges Werkzeug läuft mit 18,000 RPM und einem programmierten Vorschub von 3,600 mm/min:
Zahnvorschub = 3,600 / (18,000 × 2) = 0.100 mm je Schneide
Angenommen, die Maschine hält bei dieser Bearbeitung nur 2,400 mm/min. Bei gleichen RPM und gleicher Schneidenzahl ergibt sich:
Zahnvorschub = 2,400 / (18,000 × 2) ≈ 0.067 mm je Schneide
Der niedrigere Vorschub verändert den berechneten Zahnvorschub, obwohl die Spindeleinstellung gleich bleibt. Um bei diesem Vorschub die ursprünglich angenommenen 0.100 mm je Schneide beizubehalten, ergibt die Rechnung:
RPM = 2,400 / (2 × 0.100) = 12,000 RPM
Das ist ein zu bewertendes Rechenergebnis, keine Anweisung, mit 12,000 RPM zu arbeiten. Prüfen Sie vor dem Versuch die zulässige Werkzeugdrehzahl, die Schnittgeschwindigkeitsempfehlung für den Werkstoff und das Drehmoment-Leistungs-Verhalten der Spindel. Liegt die berechnete Kombination außerhalb dieser Bedingungen, ändern Sie Werkzeug oder Schnittstrategie, statt die Zahlen passend zu erzwingen.
Was sinkende RPM bei einer vorschubbegrenzten Oberfräse verändern
Weniger RPM bei festem Vorschub erhöhen den nominellen Zahnvorschub. Das kann helfen, wenn die ursprüngliche Kombination einen zu kleinen Zahnvorschub erzeugt, behebt Wärme oder Staub aber nicht automatisch. Bei der neuen Drehzahl können nutzbares Drehmoment oder Leistung der Spindel geringer sein; auch die resultierende Schnittgeschwindigkeit kann für Werkzeug oder Werkstoff ungeeignet sein.
Beim Kunststofffräsen helfen Spanbildung und Spanabfuhr, Wärme aus der Schnittzone abzuleiten. Ist der Vorschub begrenzt, bewerten Sie die Spindeldrehzahl zusammen mit der zutreffenden Werkzeuggeometrie und dem Werkstoff. Daraus ergibt sich keine universelle Einstellung für sämtliche gefrästen Materialien.
Verwenden Sie die tatsächlichen Betriebs-RPM, sofern sie mit dem vom Maschinenhersteller zugelassenen Verfahren sicher messbar sind. Eine Reglereinstellung kann von der unter Last gehaltenen Drehzahl abweichen. Ein ungenauer RPM-Eingangswert kann das Verhältnis zwischen Vorschub und Drehzahl verschleiern, das Sie steuern wollen.
Einfluss der Schnitttiefe auf die Vorschubwahl
Die Schnitttiefe kommt in der Vorschubformel nicht vor. Bleiben Vorschub, RPM und Schneidenzahl gleich, bleibt auch der berechnete Zahnvorschub bei einer tieferen Zustellung unverändert. Das bedeutet nicht, dass der tiefere Schnitt Werkzeug und Maschine gleich stark beansprucht. Eingriff, Spanabfuhr, Leistung und Werkstückspannung bleiben entscheidend.
Prüfen Sie vor einer größeren Zustelltiefe die Tiefenempfehlungen des Fräserherstellers für Werkzeug und Werkstoff sowie eine eventuell nötige Anpassung seines empfohlenen Zahnvorschubs. Ändert sich der zutreffende Sollwert, berechnen Sie den Vorschub neu. Nehmen Sie nicht an, dass eine allgemeine Tabelle für jede Tiefe gilt, und verwenden Sie keinen festen Durchmesserfaktor für alle Oberfräser.
Führt der tiefere Schnitt zu steigender Belastung, Auslenkung oder schlechter Spanabfuhr, kehren Sie vor dem nächsten Versuch zur letzten stabilen Einstellung zurück. Eine flachere Zustellung kann geeigneter sein als allein den Vorschub zu senken, denn Letzteres verringert bei unveränderten RPM auch den Zahnvorschub. Vergleichen Sie jeweils nur eine Änderung; ein kleinerer Span beweist keinen sichereren Schnitt.
Die erste Prüfung anhand des Symptoms wählen
Symptome helfen, die Prüfung auszurichten, belegen aber keine Ursache. Unterscheiden Sie vor einer Parameteränderung ein ungeeignetes Vorschub-RPM-Verhältnis von einem mechanischen oder Spanabfuhrproblem.
| Beobachtung | Erste Prüfung | Folgerung aus dem Ergebnis |
|---|---|---|
| Feiner Staub mit Wärmeentwicklung oder reibartig wirkender Oberfläche | Prüfen Sie tatsächlichen Vorschub, RPM und Schneidenzahl anhand der zutreffenden Werkzeugangaben; kontrollieren Sie den Schneidenzustand. | Ist das Verhältnis ungeeignet, prüfen Sie eine begrenzte Parameteränderung. Gehen Sie nicht davon aus, dass jeder staubende Schnitt dieselbe Ursache hat. |
| In einer geschlossenen Nut eingeschlossene oder erneut geschnittene Späne | Prüfen Sie die Spanförderrichtung des Werkzeugs, die Offenheit der Nut sowie Absaugung oder gerichtete Luft. | Eine abwärts fördernde Spirale kann Späne in eine geschlossene Nut zurückdrücken. Korrigieren Sie den Spanweg, bevor Sie den Vorschubwert verändern. |
| Oberfläche oder Tiefe schwanken, oder Markierungen wiederholen sich mit der Werkzeugumdrehung | Prüfen Sie Spannzangen- und Werkzeugrundlauf, Werkstückspannung, Werkstückbewegung und Maschinenzustand. | Beseitigen Sie Bewegung oder ungleichen Schneideneingriff; die Vorschubrechnung kann beides nicht reparieren. |
| Steigende Kraft, Auslenkung oder instabiler Schnitt | Prüfen Sie Zahnvorschub und Eingriff anhand der Grenzen von Werkzeug, Maschinenleistung und Werkstückspannung. | Stoppen Sie einen unsicheren Versuch und kehren Sie zu einer stabilen Einstellung zurück, bevor Sie Vorschub, Drehzahl oder Zustelltiefe ändern. |
Stoppen Sie die Maschine und befolgen Sie das Freischaltverfahren, bevor Sie Werkzeug, Spannzange oder Werkstück prüfen oder neu einsetzen. Ein loses Werkstück oder unsicherer Schnitt hat Vorrang vor einem Parameterversuch.
Mit einem Einvariablentest verwertbare Erkenntnisse gewinnen
- Dokumentieren Sie Werkstoff, Werkzeugdurchmesser und -geometrie, Schneidenzahl, Vorschub und RPM. Ergänzen Sie tatsächliche RPM, sofern sicher verfügbar, Eingriff, Schnitttiefe, Absaugung und Werkstückspannung.
- Prüfen Sie Werkzeug- und Spannzangensitz, Rundlauf, Niederhaltung und Spanweg. Beheben Sie ein offensichtliches mechanisches oder Spanabfuhrproblem, bevor Sie es mit dem Vorschub zu kompensieren versuchen.
- Wählen Sie eine begrenzte Änderung innerhalb der zutreffenden Werkzeug- und Maschinenangaben. Halten Sie die übrigen Einstellungen konstant, damit Sie die Ursache des Ergebnisses erkennen.
- Führen Sie einen kontrollierten Probeschnitt im tatsächlichen Werkstoff aus. Vergleichen Sie Spanform, Wärme, Oberfläche, Geräusch, Belastung und Werkzeugzustand. Stoppen Sie, wenn sich das Werkstück bewegt oder der Schnitt instabil wird; arbeiten Sie nicht nur deshalb weiter, um eine Grenze zu finden.
- Behalten Sie die Änderung nur bei, wenn sie das beabsichtigte Ergebnis verbessert, ohne ein neues Problem zu verursachen. Andernfalls kehren Sie zur Ausgangseinstellung zurück und prüfen die nächste Änderung.
Speichern Sie Einstellung und Ergebnis gemeinsam. Eine nützliche Aufzeichnung nennt Werkzeug, Werkstoff, Tiefe und Maschinenzustand, die einen akzeptablen Schnitt ermöglicht haben – nicht nur den eingegebenen Vorschubwert.