










Число зубьев концевой фрезы: как выбрать 2, 3, 4 или больше
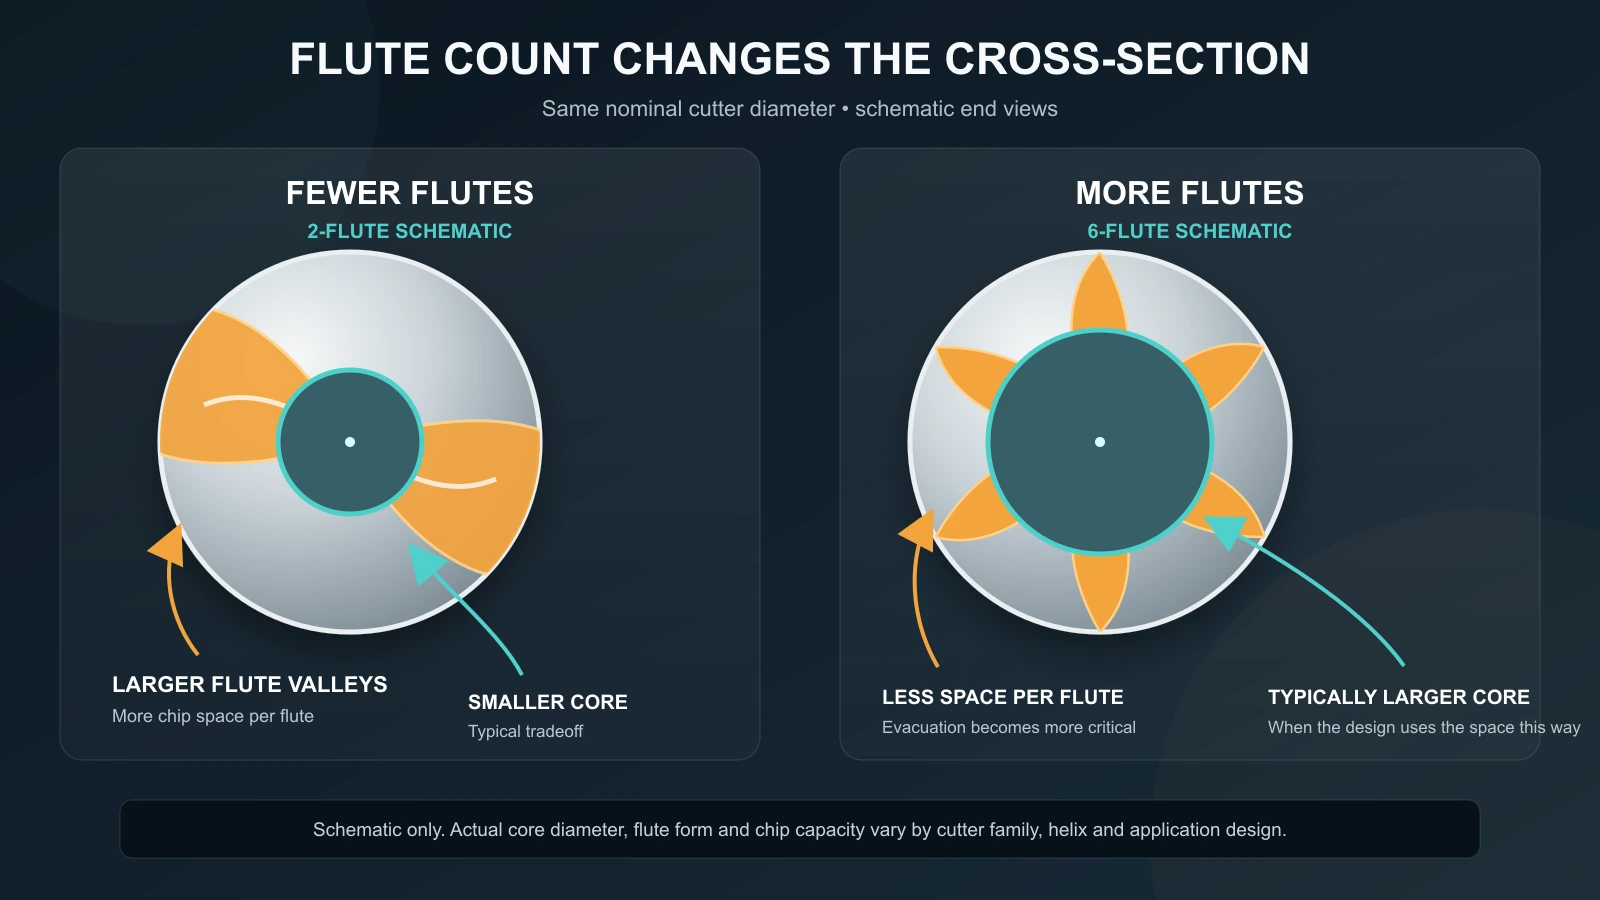
Выбирайте число зубьев по объёму стружки и зацеплению, а не традиции. Меньше зубьев — более вместительные канавки. Больше зубьев обычно позволяет увеличить сердцевину и число резов за оборот, но уменьшает пространство для стружки у каждого зуба. Поэтому два или три зуба часто подходят для цветных материалов с большим объёмом стружки, четыре — распространённый исходный вариант для чёрных металлов, а пять и более эффективны при малом радиальном зацеплении или чистовой обработке, если станок и отвод стружки это обеспечивают.
Эти числа обозначают группы, а не законы. Современная пятизубая фреза для алюминия и универсальная пятизубая фреза для стали имеют одинаковое число зубьев, но могут различаться наклоном канавок, сердцевиной, покрытием, формой канавок и допустимым контактом.
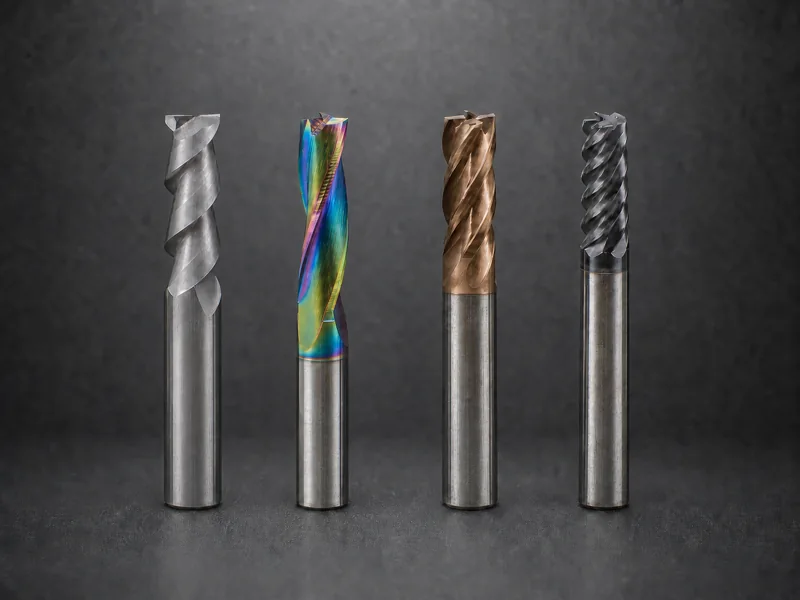
Главный компромисс: место для стружки и сердцевина
Спиральные канавки и режущие кромки формируют и выводят стружку. При заданном диаметре добавление зубьев обычно занимает окружность и сечение, которые иначе могли бы образовать более глубокие канавки. Обычно результат таков:
- меньше зубьев: больше места для каждой стружки, меньшая сердцевина и меньше контактов зубьев за оборот;
- больше зубьев: меньше места для каждой стружки, большая сердцевина и больше контактов за оборот.
Более вместительные канавки полезны при толстой или объёмной стружке, глубоком контакте фрезы либо затруднённой очистке СОЖ и воздухом. Большая сердцевина повышает прочность и сопротивление прогибу, особенно в твёрдых материалах или при большом вылете. Большее число кромок также позволяет увеличить минутную подачу при той же подаче на зуб, но только если это допускают мощность, управление, отвод стружки и данные конкретного инструмента.
Число зубьев меняет сразу несколько характеристик. Это не просто показатель производительности.
Для чего подходят 2, 3, 4 и 5 или более зубьев
Два зуба: максимум места для стружки
2-зубые концевые фрезы отводят значительную часть сечения канавкам. Это естественная отправная точка для пазов, допускающих осевое врезание операций и мягких или вязких материалов, дающих крупную стружку.
Традиционное правило двух зубьев для алюминия связано с объёмом стружечных канавок, а не только химией алюминия. При полном пазе обе стороны фрезы контактируют с материалом, а пути выхода стружки ограничены. Открытые канавки и интенсивная подача воздуха или СОЖ могут быть важнее дополнительной кромки.
Компромисс — меньше кромок и, во многих конструкциях, меньшая сердцевина, чем у сопоставимого многозубого инструмента. Это может ограничивать минутную подачу, жёсткость или производительность чистовой обработки при малом зацеплении.
Три зуба: баланс для цветных материалов
концевые фрезы с 3 зубьями часто объединяют преимущества вместимости двухзубых и частоты резания четырёхзубых фрез. Они распространены при боковом фрезеровании алюминия и подходят для пазов, если конкретная геометрия обеспечивает достаточный объём канавок.
Третья кромка повышает потенциальную минутную подачу при постоянных подаче на зуб и частоте вращения, а специальная трёхзубая конструкция может сохранять больше места для стружки, чем универсальная четырёхзубая. Не считайте любую трёхзубую фрезу предназначенной для алюминия. Проверяйте наклон канавок, полировку, покрытие, режущий центр и ограничения контакта поставщика.
Три зуба особенно полезны, когда двухзубая фреза надёжно выводит стружку, но нужна большая частота резов, а четырёхзубая забивается или требует подачи, которую система управления не обеспечивает устойчиво.
Четыре зуба: прочность и общая обработка чёрных металлов
концевые фрезы с 4 зубьями — распространённый исходный выбор для стали и многих боковых операций. По сравнению с подобным инструментом с меньшим числом зубьев большая сердцевина и дополнительные кромки обеспечивают прочность, распределение износа и производительную подачу в материалах, образующих менее объёмную стружку при предусмотренных режимах.
Четыре зуба не означают автоматически «для стали» и не обязательно отказывают в алюминии. Вопрос в соответствии канавок, геометрии и отвода объёму стружки. Четырёхзубая алюминиевая фреза для малого радиального зацепления существенно отличается от универсальной, работающей полным пазом.
При чистовой обработке дополнительные кромки повышают частоту контакта и позволяют производительную подачу при малом съёме каждой кромкой. Наладка всё равно должна контролировать биение; иначе один зуб выполняет больше работы и расчётное число кромок не используется равномерно.
Пять и более: производительность при контролируемом зацеплении
Многозубые фрезы имеют много кромок и прочную сердцевину, но меньше места для стружки на кромку. Они наиболее оправданны при контролируемых радиальном зацеплении и толщине стружки, достаточно мелкой удаляемой стружке и способности станка выполнять нужную подачу.
Этому подходу могут соответствовать высокоэффективное боковое фрезерование, чистовая обработка и твёрдые материалы. Ему соответствуют и специальные многозубые фрезы для алюминия, поэтому правило «много зубьев — только для стали» устарело. Конструкцию нужно оценивать как целый инструмент.
В пазу, широком черновом резании или любой операции, где стружка забивается быстрее, чем выходит, дополнительные зубья могут мешать. Когда стружка повторно режется или приваривается, рост частоты резов уже не повышает производительность.
Операция важнее общего правила по материалу
Начните с зацепления.
Полный паз наиболее требователен к месту для стружки. Выбирайте инструмент, объём канавок и режущий центр которого явно предназначены для операции. Снижение числа зубьев часто стоит проверить первым.
Отвод стружки нужно проверять по всей длине паза, а не только на входе. Глубокие стенки могут удерживать стружку, свободно выходившую при неглубоком испытании, а повторно срезаемая стружка занимает тот же ограниченный объём канавок.
Тяжёлая черновая обработка также создаёт большой объём стружки. Меньшее число зубьев может быть полезно даже в стали, если альтернативный инструмент забивается. Черновая геометрия, стружколомы и СОЖ могут значить не меньше числа зубьев.
Боковое фрезерование с малым радиальным контактом меняет баланс. Тонкая стружка и открытая сторона позволяют увеличить число зубьев, частоту контакта и сердцевину. Не копируйте подачу с менее зубой фрезы; используйте рекомендации конкретного инструмента по контакту и толщине стружки.
Здесь отвод может быть проще, поскольку резание открыто с одной стороны, но не автоматически. Длинные канавки, глубокие карманы и слабая подача воздуха или СОЖ всё ещё возвращают стружку в контакт.
Чистовая обработка снимает меньший припуск, поэтому объём канавок реже становится определяющим. Большее число зубьев может повышать производительность и качество поверхности, но биение, состояние кромок и разрешение подачи станка остаются ограничениями.
Где перестаёт работать старое правило «2 для алюминия, 4 для стали»
Старое правило остаётся полезной памяткой, отражающей типичный размер стружки и требования прочности. Оно перестаёт работать, когда его принимают за техническое условие.
Сегодня производители изменяют наклон канавок, профиль сердцевины, форму канавок, подготовку кромки, покрытие и форму стружечных впадин под узкие задачи. Многозубая алюминиевая фреза работает при контролируемом радиальном контакте, поскольку спроектирована для такого отвода стружки. Стальная черновая фреза с малым числом зубьев может быть уместна, когда для интенсивного съёма нужны глубокие канавки и стружколомы.
Важна и экономика. Для нескольких деталей удобна универсальная трёх- или четырёхзубая фреза. Большая серия оправдывает специальную фрезу для одного отверстия, стенки или торцевого прохода. Подтверждённый производственный случай по литому алюминию показывает реальный вопрос: выбирали не просто «три или пять», а балансировали операции, режущую длину, длину патрона, поверхность и цикл.
Выбор в шесть шагов
- Определите операцию и контакт. Зафиксируйте пазы, черновую, боковую или чистовую обработку, а также радиальный и осевой контакт.
- Оцените требуемый объём канавок. Учитывайте пластичность материала, размер стружки, длину канавок, глубину кармана и путь выхода стружки. Если главный риск — отвод, выбирайте меньше зубьев или более открытые канавки.
- Задайте требования прочности. Учитывайте твёрдость материала, диаметр, вылет, жёсткость патрона и прерывистую нагрузку. Если определяют прогиб или прочность кромки, а места для стружки хватает, рассматривайте больше зубьев или более прочную сердцевину.
- Проверьте конкретную серию фрез. Используйте цельнотвердосплавные концевые фрезы для сравнения серий. Затем проверьте геометрию канавок, наличие и пригодность по точным данным изделия.
- Согласуйте со станком. Проверьте частоту шпинделя, доступную подачу, ускорение, мощность, СОЖ или воздух и работу управления. Многозубая фреза неэффективна, если станок не достигает расчётной минутной подачи или не удаляет стружку.
- Выполните контролируемый пробный проход. Используйте исходные данные конкретного инструмента, наблюдайте стружкообразование, нагрузку, звук, нагрев и поверхность, меняя одну переменную за раз.
Пересчитывайте подачу при изменении числа зубьев
Минутная подача связана с подачей на зуб, числом зубьев и частотой вращения:
Минутная подача = подача на зуб × эффективное число зубьев × RPM
Если двухзубая и четырёхзубая фрезы работают при одинаковых частоте вращения и целевой подаче на зуб, четырёхзубой требуется вдвое большая минутная подача. Сохранение прежней минутной подачи уменьшит подачу на зуб вдвое. Это может перевести кромку к трению, а не дать более щадящий вариант того же резания.
Эта зависимость не разрешает слепо удваивать подачу. Целевая подача на зуб, рабочее число зубьев, зацепление и скорость должны соответствовать конкретному инструменту и операции. Станок также должен выполнять команду.
Распознавайте признаки неудачного выбора числа зубьев
Забивание, повторное резание, приваренный материал и рост нагрева указывают на недостаточный объём канавок, плохой отвод или избыточное зацепление. Сначала проверьте более открытый инструмент, улучшение вывода стружки или меньшее зацепление.
Трение, отполированные кромки или нагрев при очень мелкой стружке могут означать слишком малую подачу на зуб, в том числе после изменения числа зубьев без пересчёта минутной подачи.
Вибрация или погрешность стенки могут указывать на недостаточную прочность сердцевины, чрезмерный вылет, неустойчивое закрепление или возбуждающий систему контакт. Больше зубьев поможет только при улучшении нужного сочетания жёсткости и нагрузки без забивания стружкой.
Если дополнительные зубья не улучшают поверхность, причиной могут быть биение или работа одной кромкой. Измерьте инструментальную сборку, а не предполагайте равномерную нагрузку по номинальному числу зубьев.
Предел подачи станка может не позволить многозубой фрезе получить нужную нагрузку на зуб. Если управление не обеспечивает требуемую минутную подачу, выберите совместимый набор инструмента и режимов, а не работайте с недостаточной подачей.
Записывайте подтверждённый выбор
Записывайте идентификатор инструмента, число зубьев, диаметр, длину канавок, геометрию, покрытие, материал, операцию, контакт, частоту вращения, подачу на зуб, минутную подачу, способ подачи СОЖ или воздуха и результат пробы. Это полезнее правила «три зуба для алюминия», поскольку сохраняет условия успешного выбора.