










Сверло и развёртка: выбор по этапу обработки отверстия
При выборе сверла или развёртки учитывайте, что инструменты обычно относятся к разным этапам. Сверло создаёт отверстие и снимает основную массу материала. Развёртка нужна, когда подходящему существующему отверстию требуется контролируемый чистовой съём для достижения размера или качества поверхности. Если отверстие смещено или имеет геометрию, которую направляемый инструмент просто повторит, исправьте его до развёртывания — часто растачиванием или улучшением сверления.
Решение должно опираться на чертёж, функцию сборки и подтверждённые возможности процесса. Одно приемлемое отверстие не делает сверление в окончательный размер стабильным процессом. Развёртка не обязательна лишь потому, что допуск кажется узким. Измерьте результат сверления, определите оставшуюся ошибку и выберите операцию, способную её устранить.
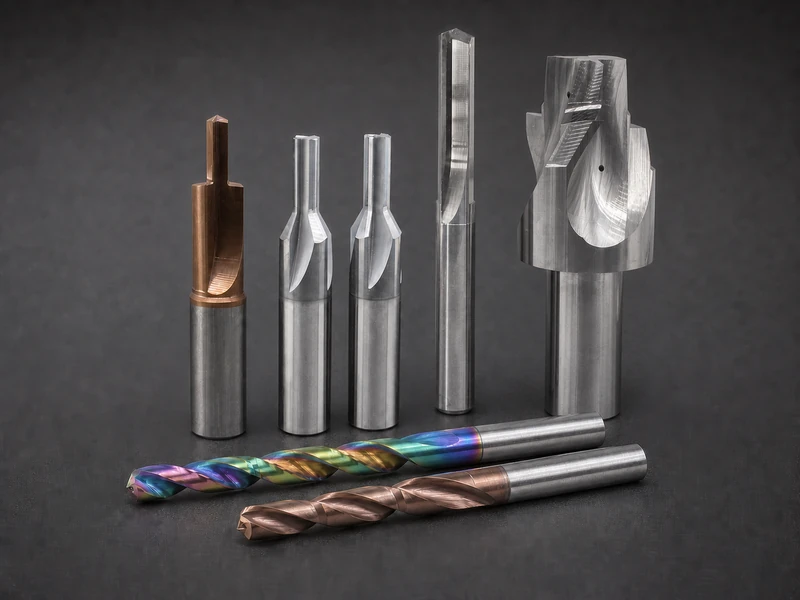
Одно отверстие, две разные задачи
Сверло создаёт отверстие. Его вершина начинает резание, главные кромки снимают материал, а канавки отводят стружку. В большинстве процессов «сверление–развёртывание» сверление задаёт направление отверстия и снимает почти весь припуск.
Развёртка — инструмент для чистовой обработки отверстий. Она входит в существующее отверстие и несколькими кромками снимает небольшой контролируемый припуск. Режущую работу выполняет заходная часть, а корпус и ленточки направляют инструмент. Это практическое различие также отражено в обзоре руководства MIT по сверлильному станку: сверление создаёт исходное отверстие, а развёртывание изменяет уже существующее.
Поэтому противопоставление развёртки сверлу неверно для многих задач. На деле выбирают между технологическими маршрутами:
- сверление сразу в окончательный размер;
- сверление уменьшенного диаметра с последующим развёртыванием;
- сверление, исправление отверстия растачиванием или иной операцией, затем необходимая чистовая обработка.
Третий маршрут важен, поскольку сверление, растачивание и развёртывание исправляют разные погрешности. Развёртка улучшает подходящее предварительное отверстие, но нельзя возлагать на неё все требования к размеру, геометрии и расположению лишь потому, что она ассоциируется с точными отверстиями.
Выбирайте по функциональному требованию, а не названию инструмента
Начните с назначения отверстия. Зазорное отверстие под неответственный крепёж, отверстие под штифт, гидравлический канал и направляющее отверстие могут иметь один номинальный диаметр, но совершенно разные требования к посадке, поверхности, круглости, прямолинейности и положению.
Преобразуйте требования в характеристики, которые процесс может подтвердить:
- допустимый окончательный размер по всей рабочей глубине;
- посадка или функциональная связь с сопрягаемой деталью;
- качество поверхности или герметичность, если это требуется;
- положение относительно баз или других элементов;
- прямолинейность, конусность, круглость или цилиндричность, если они нормированы чертежом;
- сквозное, глухое, прерывистое отверстие либо пересечение другого элемента;
- число годных отверстий до замены инструмента;
- способ измерения результата.
Затем установите возможности сверления в реальной наладке. Важны геометрия и материал инструмента, состояние станка, биение шпинделя и патрона, входная поверхность, жёсткость приспособления, отвод стружки, подача СОЖ, износ сверла и метод контроля. Производственный пример изменения допусков при сверлении напоминает: изношенные подшипники и обычное поведение спирального сверла могут давать увеличенное отверстие; номинальный диаметр инструмента не доказывает результат.
Ограничьтесь сверлением, если измеряемый результат устойчиво соответствует функциональным требованиям. Используйте сверление с развёртыванием, если сверление задаёт подходящую ось, но не обеспечивает требуемую стабильность конечного размера или поверхности. Добавьте корректирующий этап, если отверстие смещено, существенно искривлено или иначе непригодно для направляемого чистового инструмента.
Это решение о возможностях процесса, а не рейтинг престижности. В обсуждении, проверенном человеком, опытные специалисты разошлись во мнениях, может ли маленькое сверло выдержать заданный узкий допуск в указанных условиях. Именно это и важно: теоретическая возможность и надёжность серийного производства — разные вопросы.
Предварительное отверстие — часть операции развёртывания
Развёртка не начинает с готового диаметра. Её результат зависит от отверстия после предыдущей операции. Поэтому предварительное отверстие нужно задавать как входное условие развёртывания, а не случайный черновой элемент.
Первое условие — припуск: материал, специально оставленный для снятия развёрткой. Избыточный припуск перегружает режущую часть, увеличивает силу, ухудшает контроль стружки и способствует прогибу или вибрации. Недостаточный мешает чистому резанию и вызывает трение, нагрев, заглаживание или ускоренный износ. Правильный припуск нельзя выразить универсальным процентом или разницей диаметров. Он зависит от типа и диаметра развёртки, материала, глубины, прерывистости, станка, патрона, СОЖ и рекомендаций производителя.
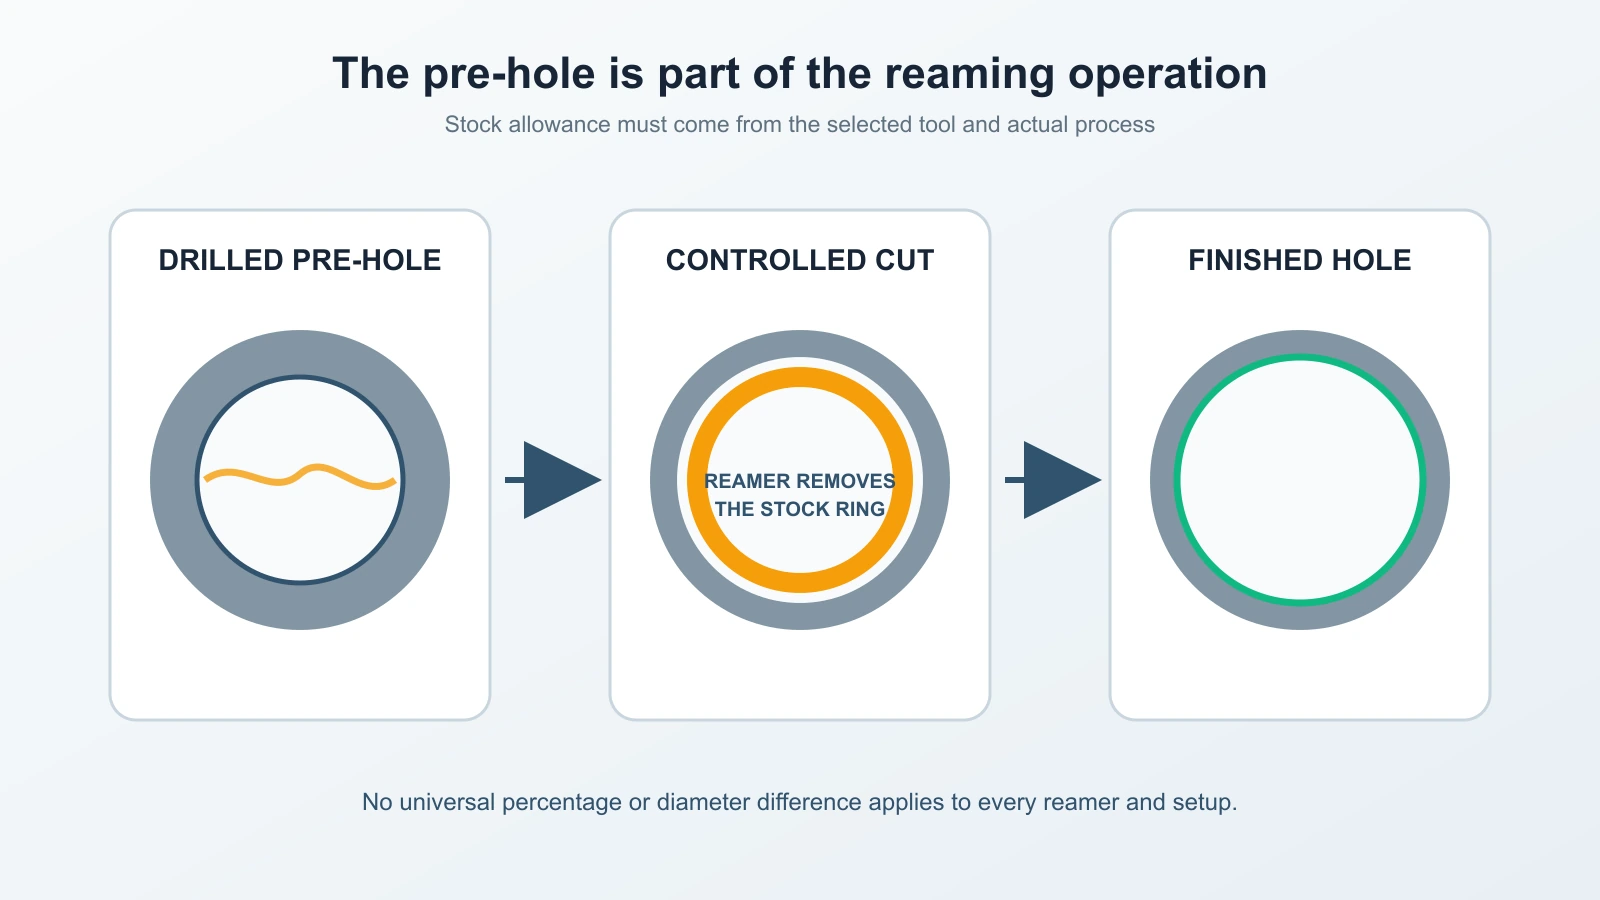
Предварительное отверстие должно также задавать подходящее направление. Проверьте:
- диаметр и его постоянство до развёртывания;
- положение и соосность с заданной осью;
- конусность, прямолинейность, огранку и повреждения от повторного резания стружки;
- состояние входа, включая фаску или заусенцы, где применимо;
- доступный зазор для заборной части у дна или выхода;
- пересечение пазов, шпоночных канавок или других прерываний;
- может ли стружка двигаться в предусмотренном направлении;
- сохранение взаимного положения закрепления между операциями.
Если предварительное отверстие существенно меняется по форме или размеру, развёртка получает непостоянную нагрузку. На одном участке она может резать интенсивно, на другом тереться или отклоняться в сторону по исходной оси. Окончательная проверка выявляет «проблему развёртывания», возникшую на самом деле при сверлении, закреплении или выверке инструмента.
Поэтому нельзя выбирать диаметр сверления простым вычитанием произвольного числа из окончательного. Используйте данные конкретной развёртки, проверяйте реальный результат сверла, а не только его маркировку, и контролируйте представительные отверстия до запуска комбинированного процесса.
Что развёртка может улучшить, а что она повторяет
При подходящем предварительном отверстии развёртка стабилизирует конечный диаметр и улучшает внутреннюю поверхность контролируемым чистовым съёмом. Несколько кромок делят нагрузку, а направляемый корпус стабилизирует инструмент внутри отверстия. Поэтому развёртывание часто выбирают для точных посадок и случаев, когда сверление оставляет неприемлемую поверхность.
Эта рекомендация задаёт и границу. Развёртка обычно следует существующему отверстию. Она не является универсальным средством смещения центра, исправления большого углового отклонения или удаления серьёзных погрешностей предварительной геометрии. Точная корректирующая способность зависит от конструкции и наладки, но при планировании ошибки положения предыдущего этапа следует устранять на предыдущем этапе.
Растачивание важно здесь потому, что однолезвийный расточной инструмент может целенаправленно задать или исправить ось и диаметр существующего отверстия. Это подходящий промежуточный этап, когда перед чистовой обработкой нужно выправить отверстие относительно оси станка или точнее расположить его. Растачивание не обязательно перед каждой развёрткой, а развёртывание — после каждого растачивания. Каждый этап должен устранять определённый недостаток возможностей процесса.
Определите, какое несоответствие осталось:
- Если положение и прямолинейность достаточны, но диаметр или поверхность нестабильны, развёртывание может устранить проблему.
- Если ось или положение неверны, исправьте геометрию или сверление до расчёта на помощь развёртки.
- При неравномерном припуске по окружности выясните, сможет ли развёртка войти без увода с оси.
- Если сверление уже выполняет все функциональные и контрольные требования, дополнительную операцию исключите.
Спланируйте переход от сверла к развёртке
Переход должен содержать контрольное решение, а не просто смену инструмента. Просверлите предварительное отверстие, проверьте характеристики, определяющие развёртывание, и направьте деталь по маршруту согласно результатам.
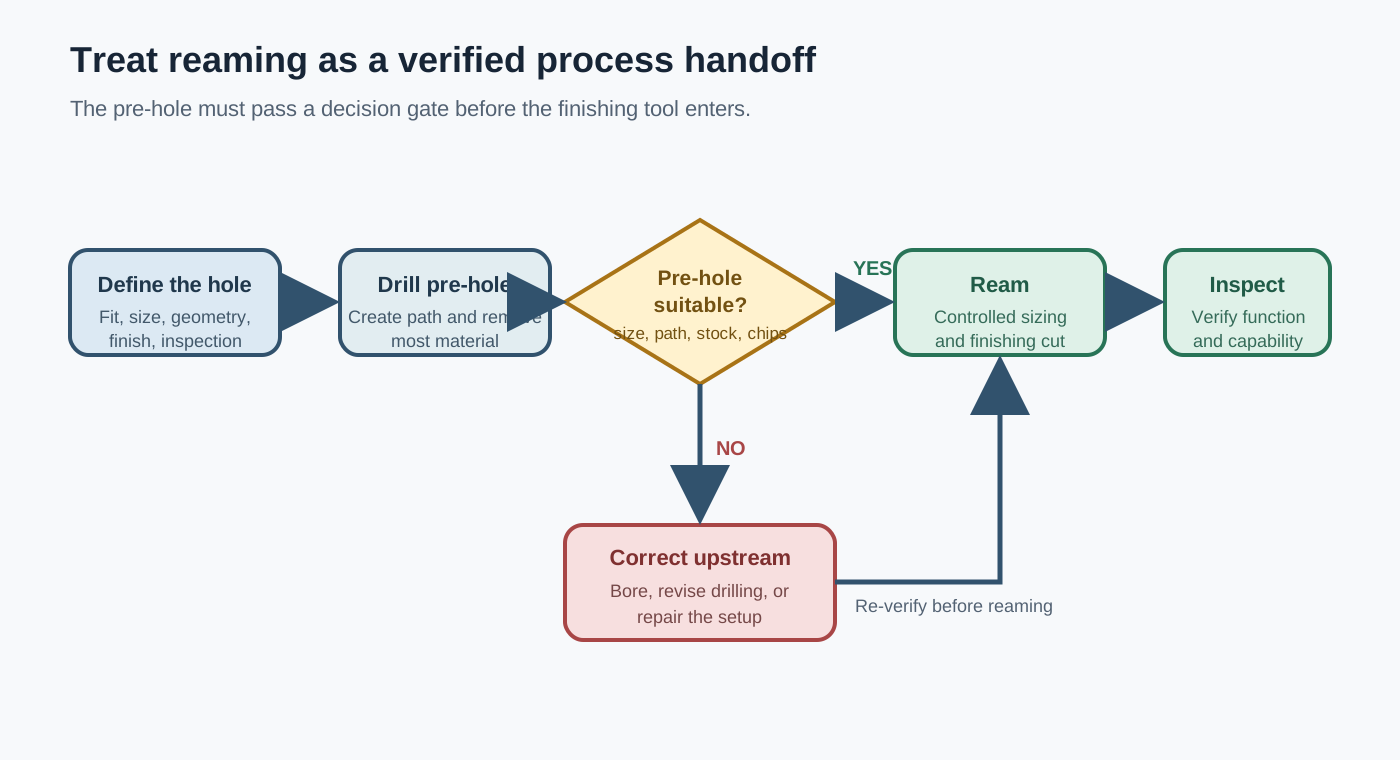
Практический технологический план фиксирует:
- окончательное требование и метод измерения;
- выбранное сверло и ожидаемый диапазон предварительного отверстия;
- припуск, необходимый выбранной развёртке в реальных условиях;
- проверки соосности и биения всей сборки шпиндель–патрон–инструмент;
- стратегию входа, подачи, СОЖ и отвода стружки;
- глубину развёртывания и безопасный способ вывода;
- точки промежуточного и окончательного контроля;
- действия при выходе предварительного отверстия за допустимые пределы.
Критерии допуска предварительного отверстия должны быть связаны с чистовым процессом. Приемлемое после сверления отверстие может не подходить для развёртывания из-за неправильного распределения припуска, недостаточного зазора у дна или проблем со стружкой.
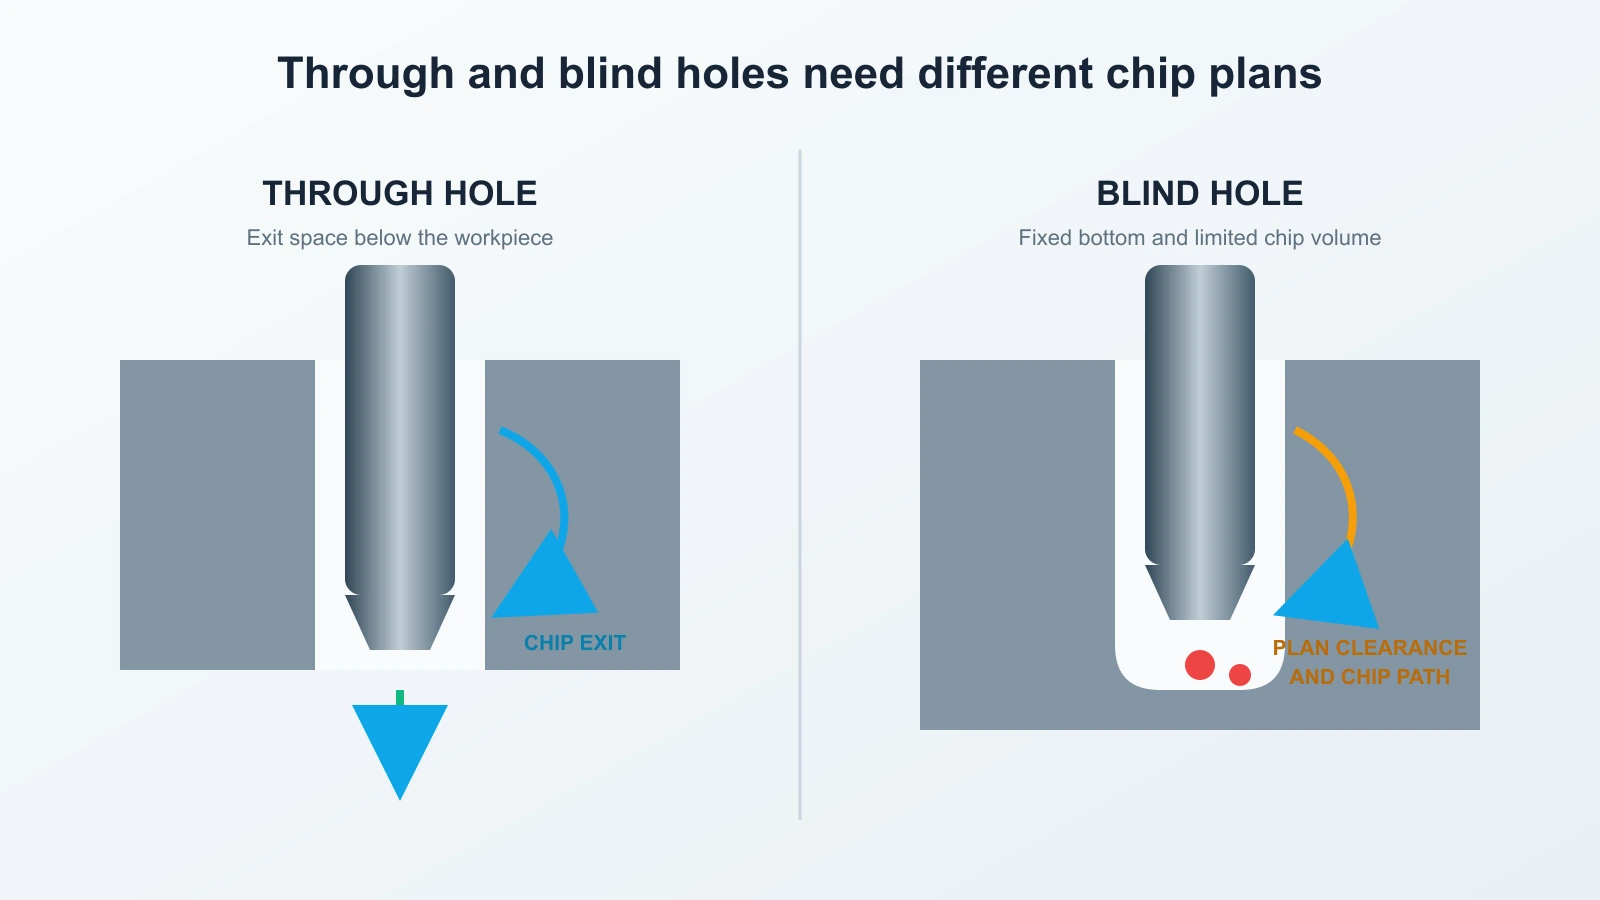
Сквозные отверстия
Сквозное отверстие даёт выход стружке, но за готовой поверхностью всё равно нужно место для заходной части развёртки и стружки. Убедитесь, что инструмент проходит достаточно далеко для завершения резания, не сталкиваясь с приспособлениями или подкладкой. Учитывайте выход: потеря опоры может влиять на заусенец и нагрузку.
Направление стружки важно. Канавки, путь СОЖ, материал и ориентация должны отводить стружку от готовой поверхности, а не протягивать обратно по отверстию. Если стружка собирается под деталью или у приспособления, «сквозное» не означает свободный отвод.
Глухие отверстия
Глухое отверстие имеет фиксированное дно и ограниченный объём для стружки. Различайте полную глубину сверления и полезную чистовую глубину. Вершина сверла, заходная часть развёртки, донный зазор и необработанная зона должны помещаться ниже заданной функциональной длины без неожиданного контакта с дном.
Определите путь стружки при резании и выводе. СОЖ должна доходить до кромок и поддерживать нужный отвод. Уплотнение стружки у дна повреждает поверхность, повышает нагрузку или мешает развёртке достичь глубины. Решение зависит от геометрии и способа подачи; цикл для сквозного отверстия нельзя автоматически копировать без изменений.
Выбирайте чистовой инструмент после определения предварительного отверстия
Не выбирайте развёртку только по конечному диаметру. Перед сравнением инструментов зафиксируйте:
- материал и состояние заготовки;
- окончательный диаметр, допуск, посадку и метод контроля;
- требуемую чистовую длину и полную глубину отверстия;
- сквозную, глухую или прерывистую геометрию;
- диаметр, геометрию предварительного отверстия и припуск;
- обеспечены ли уже положение и прямолинейность;
- тип станка, состояние шпинделя, патрон и доступные средства контроля биения;
- тип, концентрацию, давление и путь подачи СОЖ, где применимо;
- объём производства и критерии замены инструмента;
- ограничения входа и вывода.
Этот каталог твердосплавных развёрток служит отправной точкой выбора семейства после уточнения этих данных. Он не заменяет проверку реальной геометрии, размеров, ограничений применения и режимов выбранного инструмента.
Выбор также должен учитывать работу заходной части и направление движения стружки. Форма канавок, геометрия захода, конструкция ленточек, подача СОЖ и доступная длина могут менять процесс, но их нужно подтвердить документацией выбранного инструмента. Раздел «Ассортимент развёрток PCD» также служит справочником семейств после уточнения исходных данных; ни обозначение PCD, ни общее «твёрдый сплав» не подтверждает пригодность для глухого отверстия, прерывистого резания, конкретного материала или посадки.
Диагностируйте процесс на правильном этапе
При браке готового отверстия сохраняйте данные обоих этапов. На контрольном образце измерьте предварительное отверстие до развёртывания и сравните с конечным результатом. Одновременная замена сверла, развёртки, патрона, припуска, скорости, подачи и СОЖ не позволяет установить причину.
- Положение неверно до и после развёртывания: Проверьте засверливание, увод сверла, положение приспособления, соосность шпинделя и траекторию сверления. Для исправления положения используйте процесс, способный переместить ось отверстия, а не требуйте от развёртки иначе следовать прежнему отверстию.
- Конечный диаметр завышен или нестабилен: Сначала проверьте метод измерения, затем полное индикаторное биение, чистоту патрона, состояние развёртки, соосность, размер предварительного отверстия и распределение припуска, нагрузку и поведение материала. Полную диагностику завышенного диаметра смотрите на отдельной странице устранения неисправностей.
- Плохое качество поверхности: Сравните поверхность предварительного и развёрнутого отверстия. Проверьте кромки, фактический припуск, повторное резание стружки, подачу СОЖ, вибрации, поведение подачи и следы вывода, прежде чем считать семейство инструмента неподходящим.
- Отверстие конусное или имеет раструб: Проверьте выверку входа, направление инструмента, жёсткость приспособления, конусность предварительного отверстия, биение и изменение нагрузки с глубиной.
- Развёртка трётся или быстро изнашивается: Убедитесь, что она снимает достаточный контролируемый припуск, инструмент совместим с материалом, а СОЖ достигает рабочих кромок. Проверьте также контакт вне предусмотренной зоны резания.
- Повреждено дно или выход: Проверьте скопление стружки, зазор заходной части, опору при выходе, полезную глубину, контакт с дном и траекторию вывода.
После определения вероятного этапа меняйте по одной переменной. Если предварительное отверстие уже вне рабочего диапазона, стабилизируйте сверление или добавьте коррекцию до настройки развёртки. Если оно стабильно, а дефект возникает только после чистовой обработки, сосредоточьтесь на наладке и цикле развёртывания.
Когда достаточно одного сверла
Развёртывание добавляет инструмент, цикл, требования контроля и ещё один источник изменчивости. Оно должно устранять подтверждённый недостаток, а не автоматически назначаться каждому контролируемому отверстию.
Сверление в окончательный размер обоснованно, когда данные о возможностях процесса подтверждают функциональные требования при нужном темпе производства. Проверка должна охватывать больше, чем первую деталь новым инструментом: разные полости, глубины, станки или шпиндели, период стойкости, партии материала и условия среды. Система измерения должна различать оцениваемый допуск и требование к поверхности.
Также оцените последствия брака. Отверстие с зазором и широкими функциональными пределами может не требовать чистового этапа. Для точного установочного элемента развёртывание, растачивание, хонингование или другой процесс могут быть оправданы, даже если часть просверленных отверстий укладывается в допуск. Решение должно учитывать возможности, повторяемость, стоимость контроля, время цикла и риск.
Не рассматривайте цельные твердосплавные свёрла как гарантию конечного результата. Твёрдый сплав может давать преимущества по жёсткости и износу в подходящих условиях, но весь процесс также включает геометрию, станок и патрон, вход, отвод стружки, поведение материала и измерение. Проверяйте маршрут, а не полагайтесь на название инструмента.
Заключение: используйте развёртывание для устранения подтверждённого недостатка возможностей процесса
Сверло создаёт отверстие и удаляет основную часть материала. Развёртка выполняет чистовую обработку подготовленного отверстия, когда постоянство окончательного размера или качество поверхности требуют второго контролируемого резания. Предварительное отверстие, припуск, соосность, путь стружки и метод контроля — части этой чистовой операции.
Если проблема в положении, соосности или существенной геометрии, исправьте её до развёртывания. Если сверление стабильно выполняет чертёжные и функциональные требования, остановитесь на нём. Лучший процесс — кратчайший проверенный путь, контролирующий действительно значимые для детали погрешности.