










Broca o escariador: elegir según la etapa de mecanizado del agujero
Al comparar broca y escariador , las herramientas suelen corresponder a etapas distintas. Use la broca para crear el agujero y retirar la mayor parte del material. Añada un escariador cuando un agujero existente adecuado necesite un corte de acabado controlado para cumplir la medida o superficie final. Si el agujero está mal situado o tiene una geometría que una herramienta guiada simplemente seguiría, corríjalo antes de escariar, a menudo mediante mandrinado o mejorando el taladrado.
La decisión debe partir del plano, la función de montaje y la capacidad demostrada del proceso. Una broca que produce un agujero aceptable no garantiza un proceso estable de taladrado a medida. Tampoco hace falta un escariador solo porque la tolerancia parezca estrecha. Mida lo que produce el taladrado, identifique el error restante y elija la operación que pueda corregirlo.
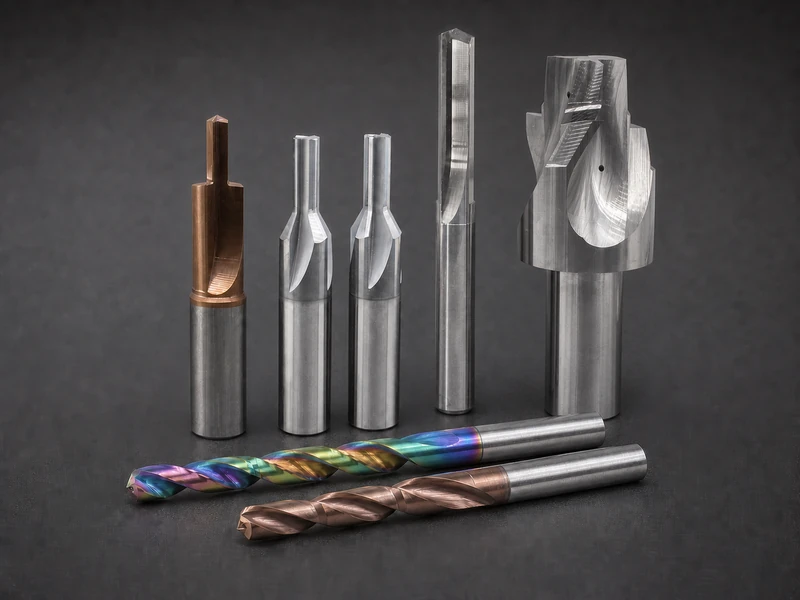
Un agujero, dos trabajos distintos
La broca crea agujeros. Su punta inicia el corte, sus labios retiran material y sus ranuras ofrecen salida a las virutas. En la mayoría de procesos de taladrado y escariado, el taladrado establece la trayectoria del agujero y elimina casi todo el material.
El escariador es una herramienta de acabado de agujeros. Entra en un agujero existente y retira una cantidad menor y controlada con varios filos. La entrada de corte mecaniza y el cuerpo y los márgenes ayudan a guiar. Esta distinción práctica también aparece en la guía MIT del taladro de columna: el taladrado crea el agujero inicial y el escariado modifica uno existente.
Por eso, «escariador frente a broca» es un enfoque equivocado para muchos trabajos. La elección real está entre rutas de proceso:
- taladrar directamente a medida final;
- taladrar por debajo de medida y escariar a medida final;
- taladrar, corregir por mandrinado u otra operación y acabar según se requiera.
La tercera ruta importa porque taladrado, mandrinado y escariado no controlan los mismos errores. Un escariador puede mejorar un agujero previo adecuado, pero no debe asumir todos los requisitos dimensionales, geométricos y de posición solo por asociarse a agujeros de precisión.
Decidir por el requisito funcional, no por la etiqueta de la herramienta
Empiece por la función del agujero. Un agujero de paso para una fijación no crítica, uno para pasador, un alojamiento hidráulico y un agujero guía pueden tener igual diámetro nominal y exigir controles muy distintos de ajuste, superficie, redondez, rectitud y posición.
Convierta el requisito en características verificables del proceso:
- medida final aceptable en toda la profundidad útil;
- ajuste o relación funcional con el componente acoplado;
- acabado superficial o estanqueidad cuando corresponda;
- posición respecto a referencias u otras características;
- rectitud, conicidad, redondez o cilindricidad cuando el plano las controle;
- si el agujero es pasante, ciego, interrumpido o cruza otra característica;
- cuántos agujeros conformes deben producirse antes de cambiar herramienta;
- cómo se medirá el resultado.
Determine después qué logra el taladrado por sí solo en el montaje real. Importan geometría y material de herramienta, pero también estado de máquina, descentramiento, superficie de entrada, rigidez, evacuación, refrigeración, desgaste e inspección. Un relato de taller sobre variación de tolerancias recuerda que rodamientos gastados y el comportamiento normal de brocas helicoidales pueden producir agujeros grandes; el diámetro nominal no demuestra el resultado final.
Use solo taladrado cuando el resultado medido cumpla repetidamente la función. Use taladrado y escariado cuando la trayectoria sea adecuada pero falten constancia dimensional o superficie. Añada una corrección si el agujero está mal situado, muy desalineado o no es apto para una herramienta de acabado guiada.
Es una decisión de capacidad, no de prestigio. En una discusión revisada por una persona sobre tolerancia estrecha con broca pequeña, mecanizadores expertos discrepaban sobre si podía alcanzarse el intervalo indicado. Esa discrepancia es la clave: posibilidad teórica y capacidad fiable de producción son preguntas distintas.
El agujero previo forma parte del escariado
El escariador no empieza su trabajo en el diámetro final. Su resultado depende del agujero recibido de la operación anterior. Por eso el agujero previo debe especificarse como entrada del escariado, no como una característica de desbaste secundaria.
La primera entrada es la demasía de mecanizado: el material dejado intencionadamente para que lo retire el escariador. Demasiado puede sobrecargar la entrada de corte, aumentar fuerzas, empeorar el control de virutas y favorecer flexión o chatter. Muy poco puede impedir un corte limpio y causar rozamiento, calor, bruñido por fricción o desgaste acelerado. La cantidad correcta no es un porcentaje ni diferencia de diámetro universales. Cambia con tipo y diámetro del escariador, material, profundidad, interrupciones, estado de máquina y portaherramientas, refrigerante y datos del fabricante.
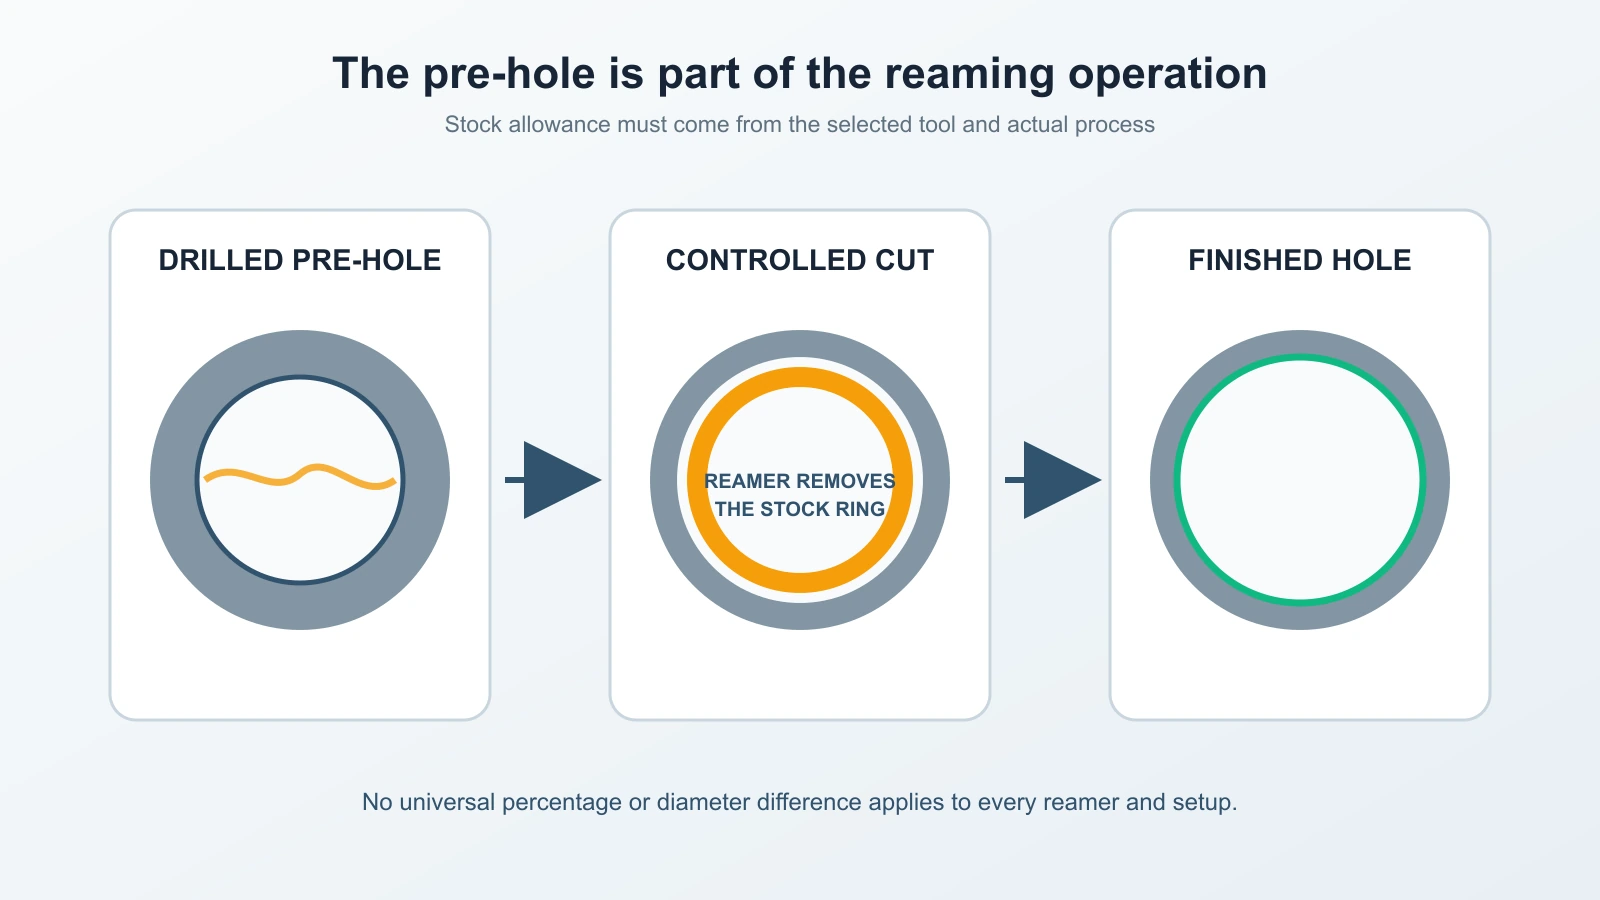
El agujero previo también debe ofrecer una trayectoria utilizable. Compruebe:
- diámetro y constancia antes de escariar;
- posición y alineación respecto al eje previsto;
- conicidad, rectitud, lobulado y daños por virutas recortadas;
- estado de entrada, incluidos chaflán o rebabas cuando corresponda;
- espacio disponible para la entrada de corte en fondo o salida;
- si el agujero cruza ranuras, chaveteros u otras interrupciones;
- si las virutas pueden moverse en la dirección prevista;
- si se mantiene la misma relación de sujeción entre operaciones.
Si el agujero previo varía mucho, el escariador no recibe carga constante. Puede cortar intensamente en una zona, rozar en otra o desviarse lateralmente por la trayectoria existente. La inspección final revela un «problema de escariado» cuyo origen era taladrado, sujeción o alineación.
No elija la medida taladrada restando un número arbitrario al diámetro final. Use los datos del escariador concreto, verifique lo que produce la broca en lugar de confiar solo en su diámetro marcado e inspeccione agujeros representativos antes de autorizar el proceso combinado.
Qué puede mejorar un escariador y qué geometría sigue
Con un agujero previo adecuado, el escariador puede uniformar el diámetro final y mejorar la superficie interior mediante acabado controlado. Varios filos comparten el corte y el cuerpo guiado estabiliza la herramienta. Por eso se utiliza a menudo en agujeros de ajuste crítico o cuando el taladrado deja un acabado inaceptable.
El guiado también es un límite. El escariador tiende a seguir la trayectoria recibida. No es una herramienta general para desplazar el centro, corregir gran error angular ni retirar suficiente material para borrar defectos geométricos importantes. La capacidad exacta depende del diseño y montaje, pero debe planificarse la corrección previa de errores de posición.
El mandrinado importa porque una operación de un solo filo puede establecer o corregir deliberadamente trayectoria y diámetro de un agujero existente. Puede ser el paso intermedio adecuado para alinear con el eje de máquina o posicionar mejor antes del acabado. No es obligatorio antes de todo escariado, ni escariar es obligatorio después de todo mandrinado. Cada etapa debe cerrar una carencia definida.
Identifique la no conformidad restante:
- Si el agujero está bien situado y suficientemente recto pero varían diámetro o superficie, el escariado puede resolverlo.
- Si eje o posición son incorrectos, corrija geometría o taladrado antes de esperar que ayude el escariado.
- Si la demasía varía alrededor de la circunferencia, determine si el escariador entra sin desviarse.
- Si taladrar ya cumple todos los requisitos funcionales y de inspección, omita la operación adicional.
Planificar el paso de broca a escariador
El paso debe incluir una comprobación de decisión, no solo un cambio de herramienta. Taladre el agujero previo, verifique lo que condiciona el escariado y encamine la pieza según el resultado.
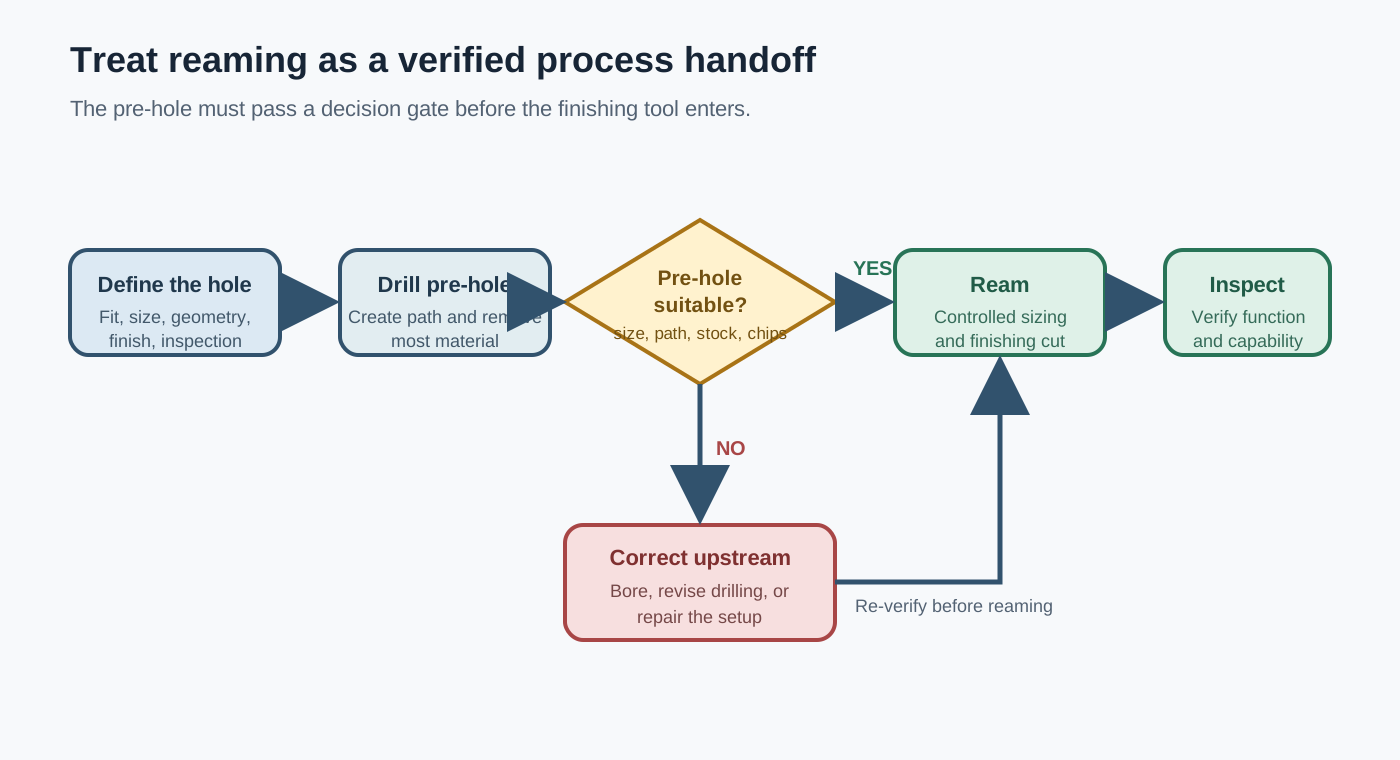
Un plan práctico de proceso registra:
- requisito final y método de medición;
- broca seleccionada e intervalo previsto del agujero previo;
- demasía requerida por el escariador en condiciones reales;
- comprobaciones de alineación y descentramiento del conjunto husillo–portaherramientas–herramienta;
- estrategia de entrada, avance, refrigerante y flujo de viruta;
- profundidad de escariado y retirada segura;
- puntos de inspección durante proceso y final;
- respuesta si el agujero previo queda fuera de límites de autorización.
El límite de autorización del agujero previo debe ligarse al acabado. Puede ser aceptable como agujero taladrado pero no para escariar si deja mala distribución de demasía, poco espacio al fondo o problemas de viruta.
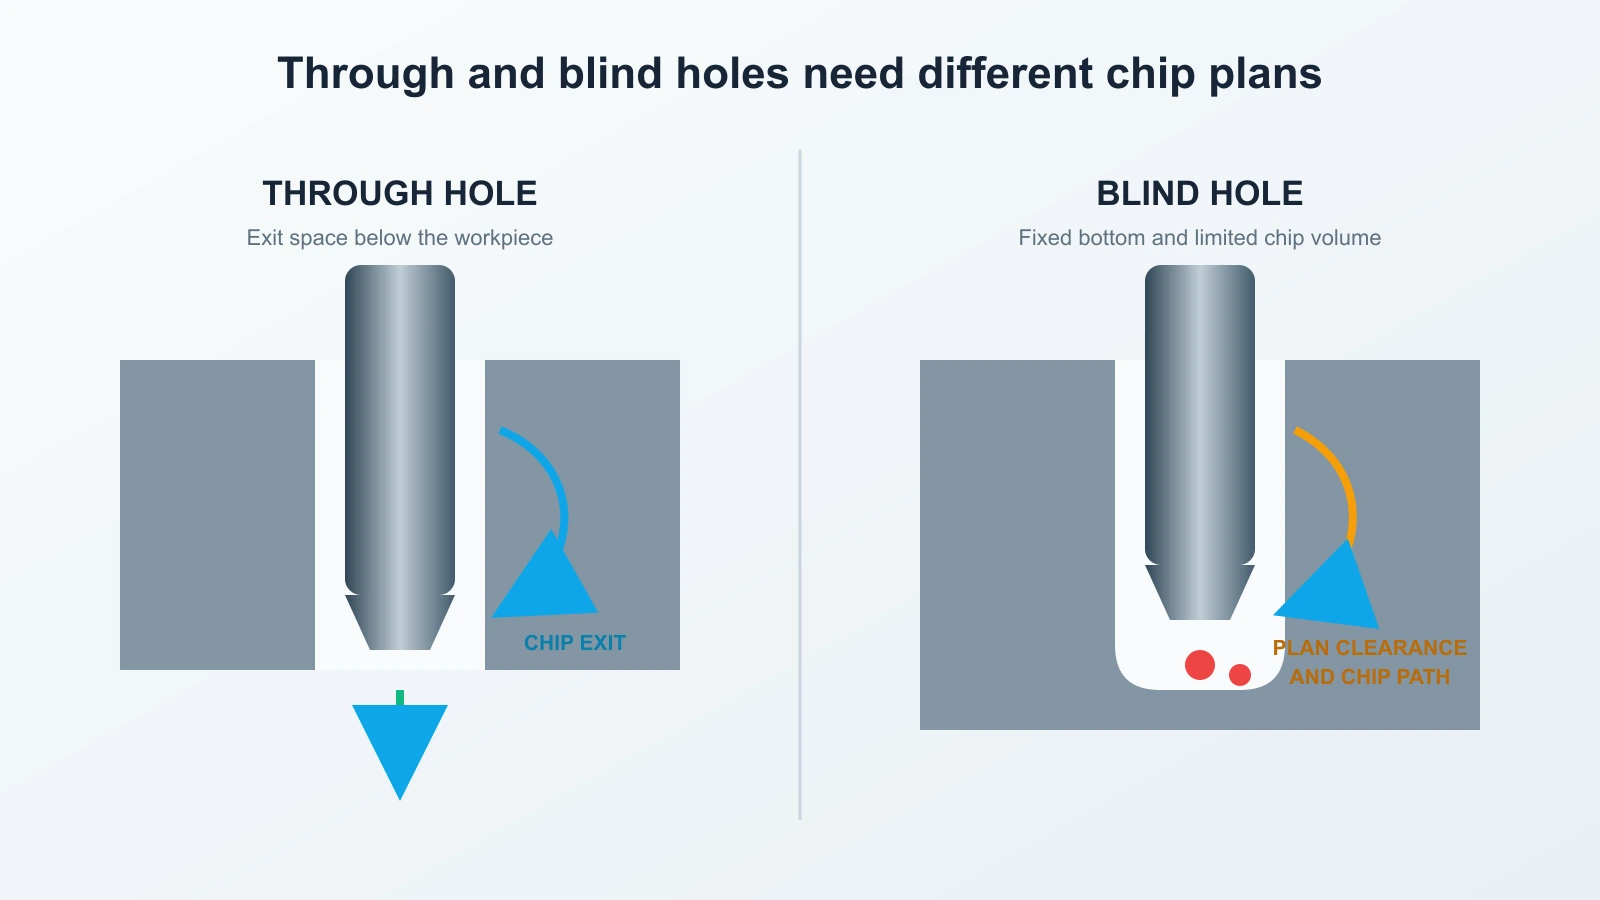
Agujeros pasantes
Los agujeros pasantes ofrecen salida, pero necesitan espacio más allá de la superficie final para entrada de corte y virutas. Confirme que la herramienta avance lo suficiente sin chocar con utillaje o material sacrificable. Planifique la salida: la pérdida de apoyo puede afectar rebabas y carga.
La dirección de la viruta importa. Ranuras, recorrido del refrigerante, material y orientación deben alejar las virutas de la superficie acabada, no arrastrarlas de vuelta por el agujero. Si se acumulan bajo la pieza o contra el utillaje, «pasante» no significa evacuación libre.
Agujeros ciegos
Un agujero ciego tiene fondo fijo y volumen limitado de viruta. Separe profundidad total taladrada y profundidad útil acabada. Punta de broca, entrada del escariador, holgura al fondo y zona sin cortar deben caber por debajo de la longitud funcional sin contacto inesperado con el fondo.
Determine adónde irán las virutas durante corte y retirada. El refrigerante debe llegar a los filos y apoyar la evacuación prevista. Virutas compactadas al fondo pueden dañar superficie, aumentar carga o impedir alcanzar profundidad. La solución depende de geometría y suministro; no copie sin cambios un ciclo de agujero pasante.
Especificar la herramienta de acabado después de definir el agujero previo
No elija el escariador solo por el diámetro final. Antes de comparar herramientas, registre:
- material de la pieza y estado;
- diámetro final, tolerancia, ajuste y método de inspección;
- longitud acabada requerida y profundidad total;
- geometría pasante, ciega o interrumpida;
- diámetro, geometría y demasía del agujero previo;
- si posición o rectitud ya están establecidas;
- tipo de máquina, estado del husillo, portaherramientas y control disponible de descentramiento;
- tipo, concentración, presión y recorrido del refrigerante cuando corresponda;
- volumen de producción y criterios de cambio de herramienta;
- restricciones de entrada y retirada.
La gama de escariadores de metal duro es un punto de navegación para identificar posibles familias una vez conocidas esas entradas. No sustituye la confirmación de geometría real, dimensiones, límites de aplicación y datos de corte de la herramienta seleccionada.
La selección también debe considerar lo que ocurre en la entrada de corte y por dónde viajan las virutas. Forma de ranuras, geometría de entrada, márgenes, refrigeración y alcance pueden cambiar el proceso, pero deben verificarse en la documentación. La gama de escariadores PCD es otra referencia de familia una vez definidos esos datos; ni la etiqueta PCD ni la genérica de metal duro establecen idoneidad para agujero ciego, corte interrumpido, material concreto o ajuste objetivo.
Diagnosticar el proceso en la etapa correcta
Si falla el agujero final, conserve evidencias de ambas etapas. Mida el agujero previo en una muestra controlada antes de escariar y compárelo con el resultado final. Cambiar a la vez broca, escariador, portaherramientas, demasía, velocidad, avance y refrigerante impide asignar la causa.
- Posición incorrecta antes y después de escariar: Inspeccione punteado, desviación de broca, relación del utillaje, alineación del husillo y trayectoria. Si hay que corregir posición, use un proceso capaz de desplazar la trayectoria en lugar de pedir al escariador que la siga de otra forma.
- Diámetro final sobredimensionado o irregular: Compruebe primero la medición y después descentramiento total indicado, limpieza del portaherramientas, estado del escariador, alineación, medida previa, distribución de demasía, carga y comportamiento del material. Mantenga el diagnóstico completo de sobredimensionado en su página específica.
- Acabado superficial deficiente: Compare superficie taladrada y escariada. Inspeccione filos, demasía real, recorte de viruta, refrigeración, chatter, avance y marcas de retirada antes de suponer que la familia es incorrecta.
- Agujero cónico o acampanado: Compruebe alineación de entrada, guiado, rigidez, conicidad previa, descentramiento y si la carga cambia con la profundidad.
- El escariador roza o se desgasta rápido: Verifique que retira suficiente material controlado para cortar, que herramienta y material son compatibles y que el refrigerante llega a los filos activos. Compruebe también contactos fuera de la zona prevista.
- Fondo o salida dañados: Inspeccione acumulación de virutas, holgura de entrada de corte, apoyo a la salida, profundidad útil, contacto con fondo y retirada.
Corrija una variable cada vez tras identificar la etapa probable. Si el agujero previo ya está fuera de ventana, estabilice taladrado o añada corrección antes de ajustar el escariador. Si es estable y el fallo aparece tras acabar, céntrese en montaje y ciclo de escariado.
Cuándo basta la broca
El escariado añade herramienta, ciclo, inspección y otra fuente de variación. Debe cerrar una carencia demostrada, no aparecer automáticamente en cada agujero controlado.
Taladrar directamente a medida es defendible si la capacidad demuestra que cumple la función al ritmo requerido. La evidencia debe ir más allá de la primera pieza con herramienta nueva. Muestree cavidades, profundidades, máquinas o husillos, vida de herramienta, lotes y ambiente relevantes. Use un sistema de medición capaz de resolver la tolerancia y superficie evaluadas.
Examine también las consecuencias del fallo. Un agujero de paso con margen funcional amplio puede no justificar acabado. Una localización de ajuste crítico puede justificar escariado, mandrinado, bruñido u otro proceso aunque algunos agujeros taladrados cumplan. La decisión equilibra capacidad, repetibilidad, coste de inspección, ciclo y riesgo.
No considere las brocas de metal duro integral como garantía del resultado final. El metal duro puede aportar rigidez y resistencia al desgaste en aplicaciones adecuadas, pero el proceso incluye geometría, estado de máquina y portaherramientas, entrada, evacuación, material y medición. Demuestre la ruta en lugar de confiar en la etiqueta.
Conclusión: usar el escariado para cerrar una carencia de capacidad verificada
La broca crea el agujero y retira la mayor parte del material. El escariador acaba un agujero preparado cuando la constancia dimensional o superficie requieren un segundo corte controlado. Agujero previo, demasía, alineación, recorrido de virutas e inspección forman parte del acabado.
Si la carencia restante es posición, alineación o geometría importante, corrija antes de escariar. Si taladrar cumple repetidamente plano y función, deténgase ahí. El mejor proceso es la ruta verificada más corta que controla los errores importantes para la pieza.