










Bohrer oder Reibahle: Nach Bearbeitungsstufe auswählen
Bei der Auswahl zwischen Bohrer und Reibahle gehören die Werkzeuge meist zu unterschiedlichen Bearbeitungsstufen. Ein Bohrer erzeugt die Bohrung und entfernt den größten Materialanteil. Eine Reibahle kommt hinzu, wenn eine geeignete vorhandene Bohrung noch einen kontrollierten Fertigschnitt für Endmaß oder Oberfläche benötigt. Liegt die Bohrung falsch oder weist sie eine Geometrie auf, der ein geführtes Werkzeug nur folgen würde, korrigieren Sie dies vor dem Reiben, häufig durch Ausbohren oder Verbesserung des Bohrprozesses.
Die Entscheidung muss aus Zeichnung, Montagefunktion und nachgewiesener Prozessfähigkeit folgen. Ein Bohrer, der eine akzeptable Bohrung erzeugt, bildet nicht automatisch einen stabilen Prozess zum direkten Fertigmaß. Eine Reibahle ist nicht allein deshalb nötig, weil eine Toleranz eng erscheint. Messen Sie das tatsächliche Bohrergebnis, bestimmen Sie den verbleibenden Fehler und wählen Sie die passende Operation.
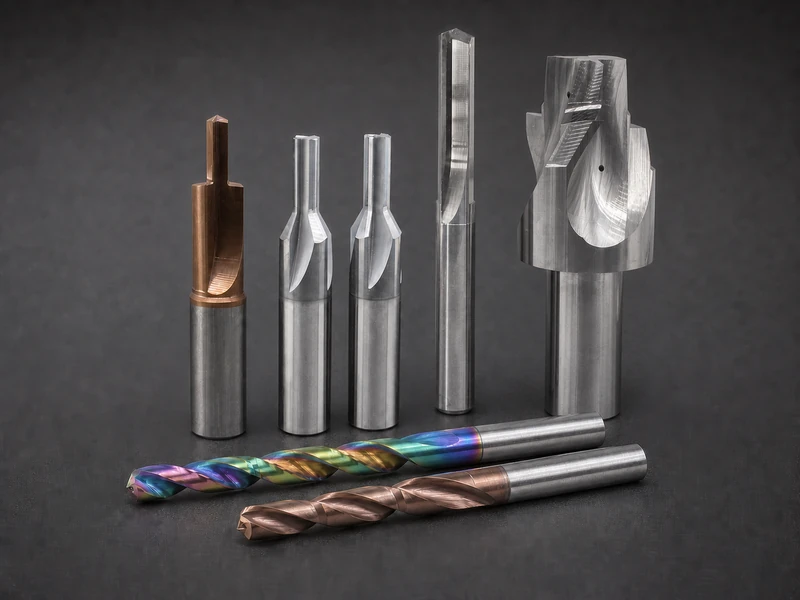
Eine Bohrung, zwei unterschiedliche Aufgaben
Ein Bohrer ist ein Werkzeug zum Erzeugen von Bohrungen. Seine Spitze leitet den Schnitt ein, die Hauptschneiden tragen Material ab und die Nuten bilden den Spanweg. In den meisten Bohr-Reib-Prozessen legt das Bohren den Verlauf fest und entfernt nahezu das gesamte Aufmaß.
Eine Reibahle ist ein Werkzeug zur Bohrungsfeinbearbeitung. Sie tritt in eine vorhandene Bohrung ein und entfernt mit mehreren Schneiden eine kleinere, kontrollierte Materialmenge. Der Anschnitt schneidet, während Körper und Führungsfasen das Werkzeug führen. Diese praktische Unterscheidung zeigt auch die Übersicht im MIT-Leitfaden für die Ständerbohrmaschine: Bohren erzeugt die Ausgangsbohrung, Reiben verändert eine vorhandene.
Damit ist „Reibahle gegen Bohrer“ für viele Aufgaben das falsche Denkmodell. Tatsächlich geht es um Prozesswege:
- direkt auf Fertigmaß bohren;
- untermaßig bohren, anschließend auf Fertigmaß reiben;
- bohren, durch Ausbohren oder eine andere Operation korrigieren und bedarfsgerecht fertigbearbeiten.
Der dritte Weg ist wichtig, weil Bohren, Ausbohren und Reiben nicht dieselben Fehler beherrschen. Eine Reibahle kann eine geeignete Vorbohrung verbessern; ihr sollten aber nicht allein wegen der Verbindung mit Präzisionsbohrungen sämtliche Maß-, Form- und Lageanforderungen zugewiesen werden.
Nach Funktionsanforderung entscheiden, nicht nach Werkzeugbezeichnung
Beginnen Sie mit der Bohrungsfunktion. Ein Durchgangsloch für ein unkritisches Verbindungselement, eine Passstiftbohrung, eine Hydraulikbohrung und eine Führungsbohrung können denselben Nenndurchmesser haben, aber sehr unterschiedliche Anforderungen an Passung, Oberfläche, Rundheit, Geradheit und Lage stellen.
Übersetzen Sie die Anforderung in prüfbare Prozessmerkmale:
- akzeptables Fertigmaß über die gesamte nutzbare Tiefe;
- Passung oder funktionale Beziehung zum Gegenbauteil;
- gegebenenfalls Oberflächengüte oder Dichtverhalten;
- Lage relativ zu Bezügen oder anderen Merkmalen;
- Geradheit, Konizität, Rundheit oder Zylindrizität, soweit zeichnungsseitig gefordert;
- ob die Bohrung durchgehend, blind, unterbrochen oder mit einem anderen Merkmal gekreuzt ist;
- wie viele konforme Bohrungen vor dem Werkzeugwechsel entstehen müssen;
- wie das Ergebnis gemessen wird.
Ermitteln Sie danach, was Bohren allein im tatsächlichen Aufbau leistet. Werkzeuggeometrie und -material sind wichtig, ebenso Maschinenzustand, Spindel- und Aufnahmerundlauf, Eintrittsfläche, Vorrichtungssteifigkeit, Spanabfuhr, Kühlschmierstoffzufuhr, Bohrerverschleiß und Prüfung. Ein Werkstattbericht zu Bohr- und Toleranzschwankungen erinnert daran, dass verschlissene Lager und das typische Verhalten von Spiralbohrern zu große Bohrungen erzeugen können; der Nenndurchmesser beweist kein fertiges Ergebnis.
Nutzen Sie allein Bohren, wenn die Messwerte die Funktionsanforderung wiederholt erfüllen. Wählen Sie Bohren und Reiben, wenn Bohren einen geeigneten Verlauf liefert, aber Maßkonstanz oder Oberfläche nicht genügen. Ergänzen Sie eine Korrekturstufe, wenn die Bohrung falsch liegt, erheblich von der Achse abweicht oder sonst für ein geführtes Feinbearbeitungswerkzeug ungeeignet ist.
Das ist eine Fähigkeitsentscheidung, keine Prestigerangfolge. In einer menschlich geprüften Diskussion über enge Toleranzen mit einem kleinen Bohrer waren erfahrene Zerspaner uneinig, ob der Bohrer unter den genannten Bedingungen den Bereich treffen könnte. Genau darum geht es: Theoretische Möglichkeit und verlässliche Produktionsfähigkeit sind verschiedene Fragen.
Die Vorbohrung ist Teil der Reiboperation
Eine Reibahle beginnt nicht am Fertigdurchmesser. Ihr Ergebnis hängt von der Bohrung aus der vorherigen Operation ab. Die Vorbohrung muss daher als definierter Eingang des Reibens spezifiziert werden, nicht als beiläufiges Rohmerkmal.
Die erste Eingangsgröße ist das Bearbeitungsaufmaß: das bewusst für die Reibahle belassene Material. Zu viel kann den Anschnitt überlasten, Kräfte erhöhen, Spanführung verschlechtern sowie Durchbiegung oder Rattern fördern. Zu wenig kann sauberen Schnitt verhindern und zu Reiben, Wärme, Glättung ohne wirksamen Schnitt oder beschleunigtem Verschleiß führen. Das richtige Aufmaß ist kein universeller Prozentsatz oder Durchmesserunterschied. Es hängt von Reibahlentyp und -durchmesser, Werkstoff, Bohrungstiefe, Unterbrechungen, Maschinen- und Aufnahmezustand, Kühlschmierstoff und Herstellerdaten ab.
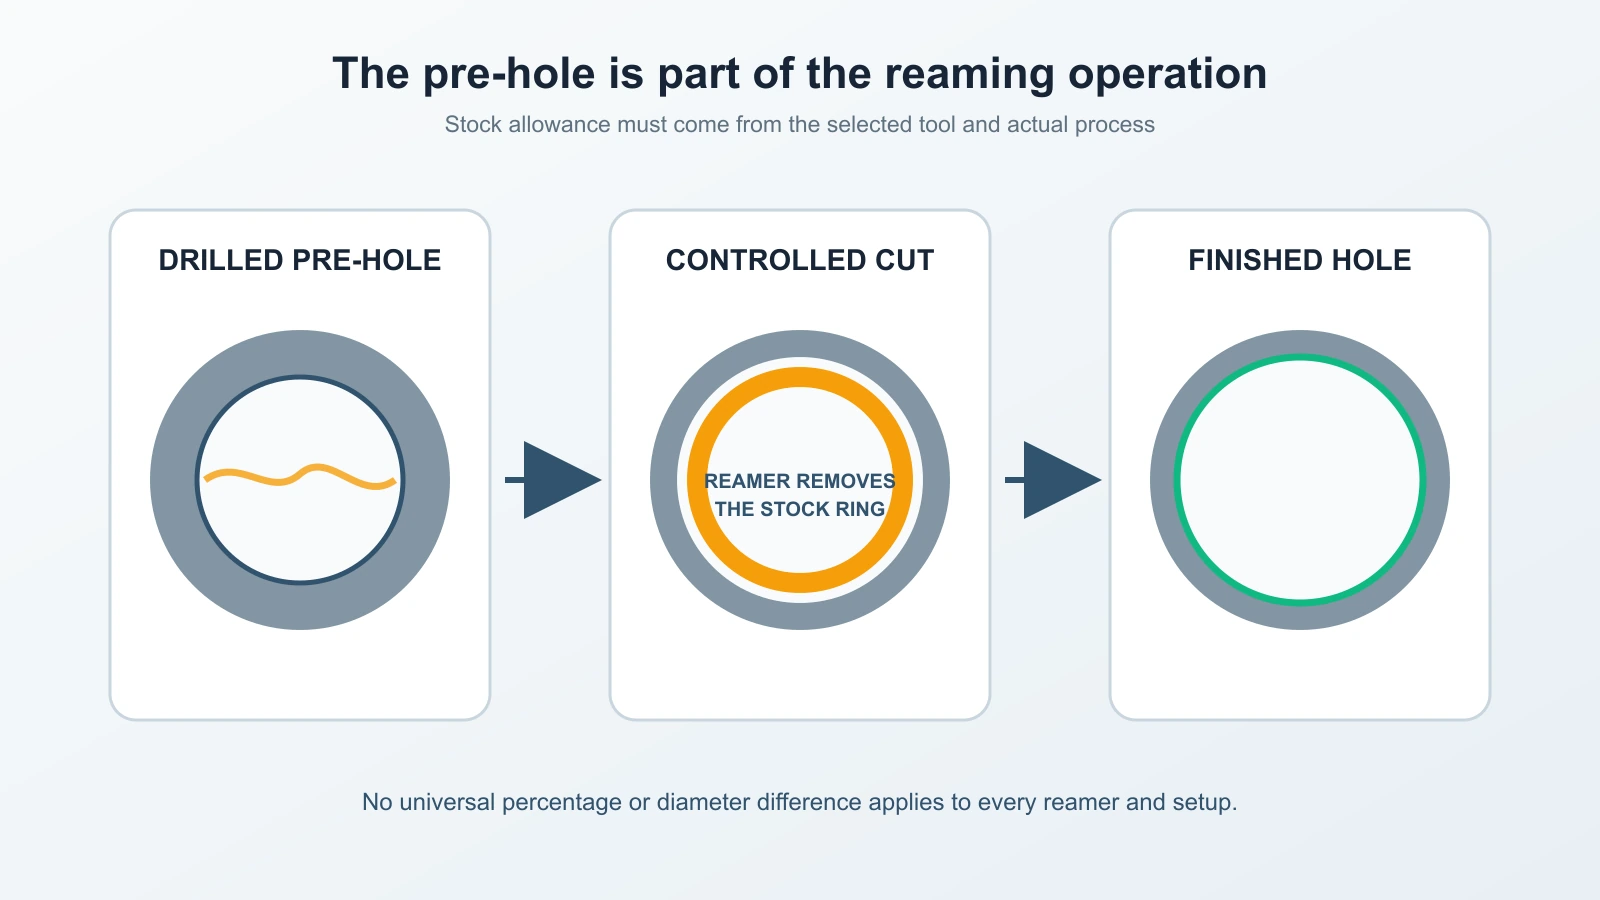
Die Vorbohrung muss auch einen nutzbaren Verlauf bieten. Prüfen Sie:
- Durchmesser und Durchmesserkonstanz vor dem Reiben;
- Lage und Ausrichtung zur vorgesehenen Achse;
- Konizität, Geradheit, Mehrkantigkeit und Schäden durch erneut geschnittene Späne;
- Eintrittszustand einschließlich Fase oder Graten, soweit vorhanden;
- verfügbaren Freiraum für den Anschnitt am Grund oder Austritt;
- ob die Bohrung Schlitze, Passfedernuten oder andere Unterbrechungen kreuzt;
- ob Späne in die vorgesehene Richtung abgeführt werden können;
- ob die Aufspannung ihre Lagebeziehung zwischen den Operationen beibehält.
Schwankt die Vorbohrung stark, erhält die Reibahle keine konstante Schnittlast. Sie kann örtlich stark schneiden, andernorts reiben oder durch den vorhandenen Verlauf seitlich abgedrängt werden. Die Endprüfung zeigt dann ein „Reibproblem“, dessen Ursprung tatsächlich im Bohren, Spannen oder Ausrichten lag.
Wählen Sie das Bohrmaß daher nicht durch bloßes Abziehen eines beliebigen Werts vom Fertigdurchmesser. Legen Sie es anhand der konkreten Reibahlendaten fest, prüfen Sie das tatsächliche Bohrergebnis statt nur die aufgedruckte Größe und messen Sie repräsentative Bohrungen vor der Freigabe des kombinierten Prozesses.
Was eine Reibahle verbessern kann und welcher Geometrie sie folgt
Mit geeigneter Vorbohrung kann eine Reibahle durch kontrollierten Fertigschnitt den Enddurchmesser vereinheitlichen und die Innenoberfläche verbessern. Mehrere Schneiden teilen den Schnitt, der geführte Körper stabilisiert das Werkzeug in der vorhandenen Bohrung. Deshalb wird Reiben oft für passungskritische Bohrungen oder unzureichende Bohrflächen gewählt.
Die Führung ist zugleich eine Grenze. Eine Reibahle folgt tendenziell dem vorgegebenen Verlauf. Sie ist kein Universalwerkzeug zum Versetzen einer Bohrungsmitte, Korrigieren großer Winkelfehler oder Abtragen schwerer Vorbohrungsfehler. Die genaue Korrekturfähigkeit hängt von Konstruktion und Aufbau ab; planen Sie jedoch, Lagefehler vorgelagert zu beheben.
Ausbohren gehört dazu, weil eine einschneidige Ausbohroperation Verlauf und Durchmesser einer vorhandenen Bohrung gezielt erzeugen oder korrigieren kann. Es kann der passende Zwischenschritt sein, wenn die Bohrung vor der Endbearbeitung zur Maschinenachse ausgerichtet oder genauer positioniert werden muss. Ausbohren ist nicht vor jeder Reibahle nötig, Reiben nicht nach jeder Ausbohroperation. Jede Stufe muss eine definierte Fähigkeitslücke schließen.
Fragen Sie nach der verbleibenden Abweichung:
- Ist die Bohrung richtig positioniert und ausreichend gerade, aber Durchmesser oder Oberfläche schwanken, kann Reiben die Lücke schließen.
- Sind Achse oder Lage falsch, korrigieren Sie Geometrie oder Bohrprozess, bevor Sie Hilfe vom Reiben erwarten.
- Bei über den Umfang wechselndem Aufmaß prüfen Sie, ob die Reibahle ohne seitliche Ablenkung eintreten kann.
- Erfüllt Bohren bereits alle Funktions- und Prüfanforderungen, entfällt die zusätzliche Operation.
Den Übergang vom Bohren zum Reiben planen
Der Übergang braucht eine Entscheidungsprüfung, nicht nur einen Werkzeugwechsel. Bohren Sie vor, prüfen Sie die für das Reiben maßgeblichen Merkmale und wählen Sie anhand des Befunds den weiteren Weg.
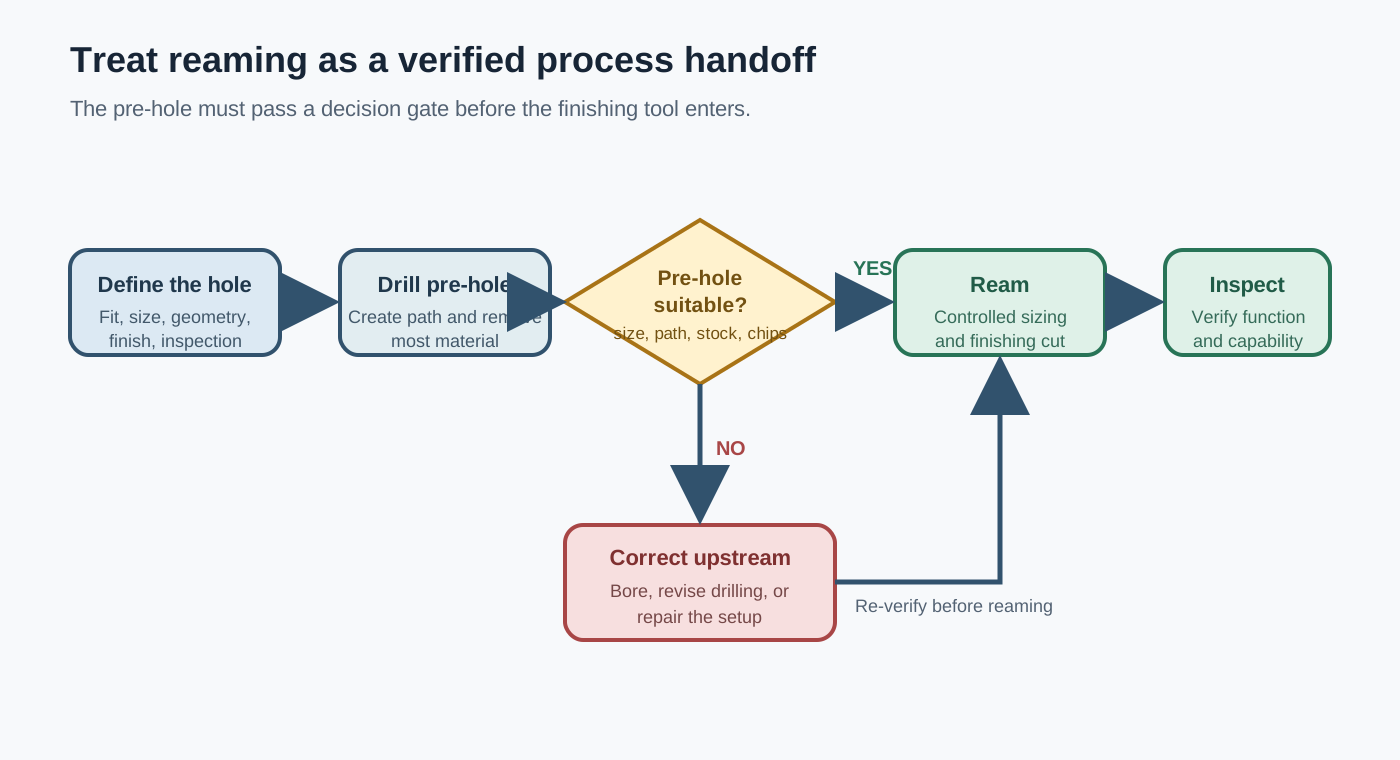
Ein praxisgerechter Prozessplan dokumentiert:
- Endanforderung und Messmethode;
- gewählten Bohrer und erwarteten Vorbohrungsbereich;
- erforderliches Aufmaß der gewählten Reibahle unter den tatsächlichen Bedingungen;
- Ausrichtungs- und Rundlaufprüfungen der vollständigen Spindel-Aufnahme-Werkzeug-Einheit;
- Strategie für Eintritt, Vorschub, Kühlschmierstoff und Spanfluss;
- Reibtiefe und sicheren Rückzug;
- prozessbegleitende und abschließende Prüfpunkte;
- Reaktion bei einer Vorbohrung außerhalb der Freigabegrenzen.
Die Freigabegrenze der Vorbohrung muss an den Fertigbearbeitungsprozess gebunden sein. Eine gebohrte Form kann als Bohrmerkmal akzeptabel, aber wegen falscher Aufmaßverteilung, fehlendem Grundfreiraum oder Spanproblemen zum Reiben ungeeignet sein.
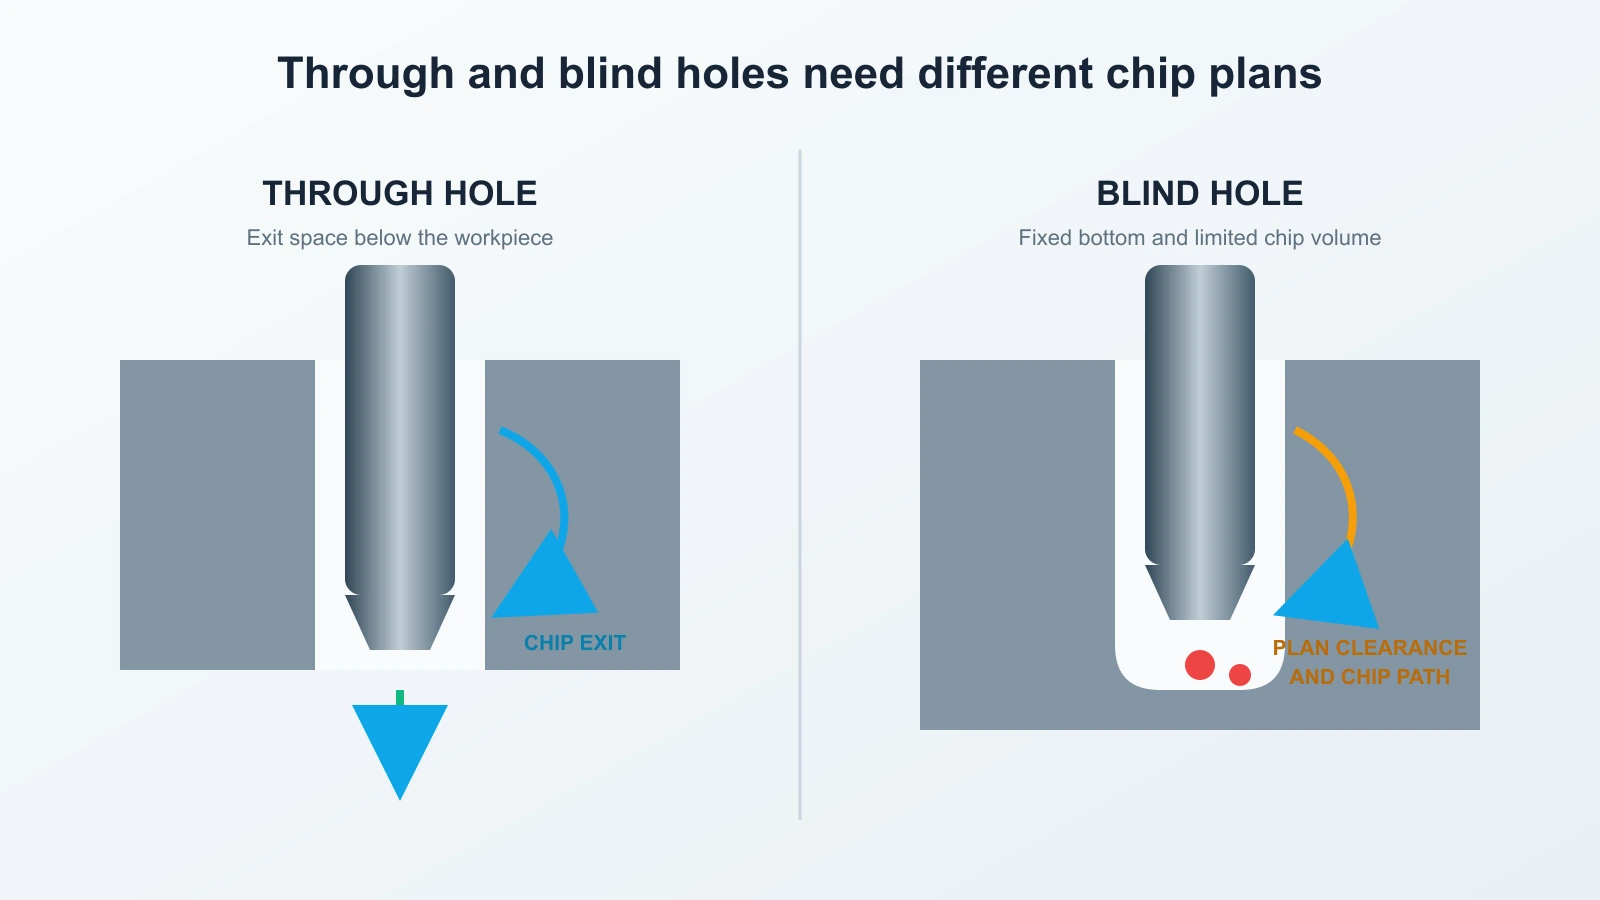
Durchgangsbohrungen
Durchgangsbohrungen bieten einen Austrittsweg, benötigen aber über die fertige Fläche hinaus Platz für Anschnitt und Späne. Prüfen Sie, dass das Werkzeug weit genug durchfahren kann, ohne Vorrichtung oder Opfermaterial zu berühren. Planen Sie den Durchbruch: Wegfallende Abstützung am Austritt kann Gratbildung und Schnittlast beeinflussen.
Die Spanrichtung ist wichtig. Nutenform, Kühlschmierweg, Werkstoff und Orientierung sollen Späne von der fertigen Fläche wegführen, statt sie erneut durch die Bohrung zu ziehen. Sammeln sich Späne unter dem Teil oder an einer Vorrichtung, bedeutet „durchgehend“ nicht automatisch freie Spanabfuhr.
Sacklochbohrungen
Ein Sackloch hat einen festen Grund und begrenzten Spanraum. Trennen Sie gesamte Bohrtiefe und nutzbare Fertigtiefe. Bohrerspitze, Reibahlenanschnitt, Grundfreiraum und ungeschnittener Bereich müssen unterhalb der geforderten Funktionslänge Platz finden, ohne unerwartet am Grund anzustoßen.
Bestimmen Sie den Spanweg beim Schnitt und Rückzug. Kühlschmierstoff muss die Schneiden erreichen und den vorgesehenen Abfuhrweg unterstützen. Verdichtete Späne am Grund können die Oberfläche schädigen, Last erhöhen oder die volle Reibtiefe verhindern. Die Lösung hängt von Geometrie und Zufuhr ab; übernehmen Sie keinen Durchgangslochzyklus ungeprüft.
Fertigbearbeitungswerkzeug erst nach Definition der Vorbohrung festlegen
Wählen Sie eine Reibahle nicht allein nach dem Fertigdurchmesser. Dokumentieren Sie vor dem Werkzeugvergleich:
- Werkstückwerkstoff und Zustand;
- Fertigdurchmesser, Toleranz, Passung und Prüfverfahren;
- geforderte Fertiglänge und gesamte Bohrtiefe;
- Durchgangs-, Sackloch- oder unterbrochene Geometrie;
- Vorbohrungsdurchmesser, Geometrie und Aufmaß;
- ob Lage oder Geradheit bereits hergestellt wurden;
- Maschinentyp, Spindelzustand, Aufnahme und mögliche Rundlaufkontrolle;
- gegebenenfalls Kühlschmierstofftyp, Konzentration, Druck und Zufuhrweg;
- Produktionsmenge und Werkzeugwechselkriterien;
- Beschränkungen bei Eintritt und Rückzug.
Die Hartmetall-Reibahlenübersicht ist nach Klärung dieser Eingaben ein Einstieg zur Identifikation möglicher Werkzeugfamilien. Sie ersetzt nicht die Prüfung der tatsächlichen Geometrie, Abmessungen, Anwendungsgrenzen und Schnittdaten des gewählten Werkzeugs.
Die Werkzeugwahl muss auch die Vorgänge am Anschnitt und den nötigen Spanweg berücksichtigen. Nutenform, Anschnittgeometrie, Führungsfasen, Kühlschmierstoffzufuhr und Gesamtreichweite können den Prozess verändern; sie müssen jedoch aus der Dokumentation des gewählten Werkzeugs bestätigt werden. Das PCD-Reibahlenprogramm ist nach Definition dieser Eingaben eine weitere Produktfamilienreferenz; weder die Bezeichnung PCD noch allgemein Hartmetall bestätigt die Eignung für Sackloch, unterbrochenen Schnitt, bestimmten Werkstoff oder Zielpassung.
Den Prozess an der richtigen Stufe diagnostizieren
Sichern Sie bei fehlerhafter Fertigbohrung Befunde aus beiden Stufen. Messen Sie an einer kontrollierten Probe die Vorbohrung vor dem Reiben und vergleichen Sie das Endergebnis. Gleichzeitiger Wechsel von Bohrer, Reibahle, Aufnahme, Aufmaß, Schnittgeschwindigkeit, Vorschub und Kühlschmierstoff verhindert die Ursachenzuordnung.
- Lage vor und nach dem Reiben falsch: Prüfen Sie Anbohren, Bohrerverlauf, Vorrichtungsbezug, Spindelausrichtung und Bohrbahn. Muss die Lage korrigiert werden, verwenden Sie ein Verfahren, das den Bohrungsverlauf versetzen kann, statt von der Reibahle einen anderen Verlauf zu erwarten.
- Fertigdurchmesser zu groß oder uneinheitlich: Prüfen Sie zuerst die Messmethode, dann Gesamtrundlauf, Aufnahmesauberkeit, Reibahlenzustand, Ausrichtung, Vorbohrungsmaß und Aufmaßverteilung, Schnittlast und Werkstoffverhalten. Die vollständige Übermaßdiagnose gehört auf die eigene Fehlerbehebungsseite.
- Schlechte Oberflächengüte: Vergleichen Sie Vorbohrungs- und Reibfläche. Prüfen Sie Schneiden, tatsächliches Aufmaß, Spanwiederzerspanung, Kühlschmierstoffzufuhr, Rattern, Vorschubverhalten und Rückzugsspuren, bevor Sie die Werkzeugfamilie als falsch ansehen.
- Konische Bohrung oder trichterförmig aufgeweitete Mündung: Prüfen Sie Eintrittsausrichtung, Werkzeugführung, Vorrichtungssteifigkeit, Vorbohrungskonizität, Rundlauf und tiefenabhängige Schnittlaständerungen.
- Die Reibahle reibt ohne ausreichenden Schnitt oder verschleißt schnell: Prüfen Sie, ob genügend kontrolliertes Material für einen echten Schnitt abgetragen wird, Werkzeug und Werkstoff zusammenpassen und Kühlschmierstoff die aktiven Schneiden erreicht. Prüfen Sie außerdem Kontakt außerhalb der vorgesehenen Schneidzone.
- Grund oder Austritt beschädigt: Prüfen Sie Spanansammlung, Anschnittfreiraum, Abstützung beim Durchbruch, nutzbare Tiefe, Grundkontakt und Rückzugsweg.
Korrigieren Sie nach Identifikation der wahrscheinlichen Stufe jeweils eine Einflussgröße. Liegt die Vorbohrung schon außerhalb des Prozessfensters, stabilisieren Sie Bohren oder ergänzen Korrektur, bevor Sie Reibparameter abstimmen. Ist die Vorbohrung stabil und tritt der Fehler erst nach der Feinbearbeitung auf, konzentrieren Sie sich auf Reibaufbau und Zyklus.
Wann allein der Bohrer genügt
Reiben ergänzt Werkzeug, Zyklus, Prüfanforderungen und eine weitere Schwankungsquelle. Es soll eine nachgewiesene Lücke schließen und nicht automatisch bei jeder kontrollierten Bohrung vorkommen.
Direktes Bohren auf Maß ist begründbar, wenn Fähigkeitsbelege zeigen, dass der Prozess die Funktion bei geforderter Produktionsrate erfüllt. Der Nachweis muss über das erste Teil mit neuem Werkzeug hinausgehen. Beproben Sie relevante Kavitäten, Tiefen, Maschinen oder Spindeln, Werkzeugstandzeiten, Werkstoffchargen und Umgebungsbedingungen. Nutzen Sie ein Messsystem, das die bewertete Toleranz und Oberflächenanforderung auflösen kann.
Betrachten Sie auch die Fehlerfolgen. Ein Durchgangsloch mit großzügigem Funktionsfenster rechtfertigt möglicherweise keinen Fertigschritt. Ein passungskritisches Positioniermerkmal kann Reiben, Ausbohren, Honen oder einen anderen Prozess rechtfertigen, auch wenn manche gebohrten Löcher innerhalb der Grenzen liegen. Die Entscheidung wägt Fähigkeit, Wiederholbarkeit, Prüfkosten, Zykluszeit und Risiko ab.
Betrachten Sie Vollhartmetallbohrer nicht als Garantie für das Endergebnis. Hartmetall kann in geeigneten Anwendungen Steifigkeits- und Verschleißvorteile bieten, doch zum Gesamtprozess gehören weiterhin Geometrie, Maschinen- und Aufnahmezustand, Eintritt, Spanabfuhr, Werkstoffverhalten und Messung. Weisen Sie den Prozessweg nach, statt der Werkzeugbezeichnung zu vertrauen.
Fazit: Mit Reiben eine nachgewiesene Fähigkeitslücke schließen
Ein Bohrer erzeugt die Bohrung und entfernt den größten Materialanteil. Eine Reibahle bearbeitet eine vorbereitete Bohrung fertig, wenn Maßkonstanz oder Oberfläche einen kontrollierten zweiten Schnitt verlangen. Vorbohrung, Aufmaß, Ausrichtung, Spanweg und Prüfverfahren gehören zu dieser Feinbearbeitung.
Betrifft die verbleibende Lücke Lage, Ausrichtung oder größere Geometriefehler, korrigieren Sie vor dem Reiben. Erfüllt Bohren Zeichnung und Funktion wiederholt, belassen Sie es dabei. Der beste Prozess ist der kürzeste nachgewiesene Weg, der die für das Teil entscheidenden Fehler beherrscht.