










Broca ou alargador: escolher pela etapa de execução do furo
Ao comparar broca e alargador , as ferramentas pertencem geralmente a etapas diferentes. Use a broca para criar o furo e remover a maior parte do material. Acrescente um alargador quando um furo existente adequado ainda precisar de um corte de acabamento controlado para cumprir a dimensão ou superfície final. Se o furo estiver mal localizado ou tiver uma geometria que uma ferramenta guiada apenas seguiria, corrija-o antes do alargamento, frequentemente por mandrilagem ou melhoria da furação.
A decisão deve partir do desenho, da função de montagem e da capacidade demonstrada do processo. Uma broca que produz um furo aceitável não garante um processo estável de furação à medida. Um alargador também não é necessário apenas porque a tolerância parece apertada. Meça o resultado real da furação, identifique o erro restante e escolha a operação capaz de o corrigir.
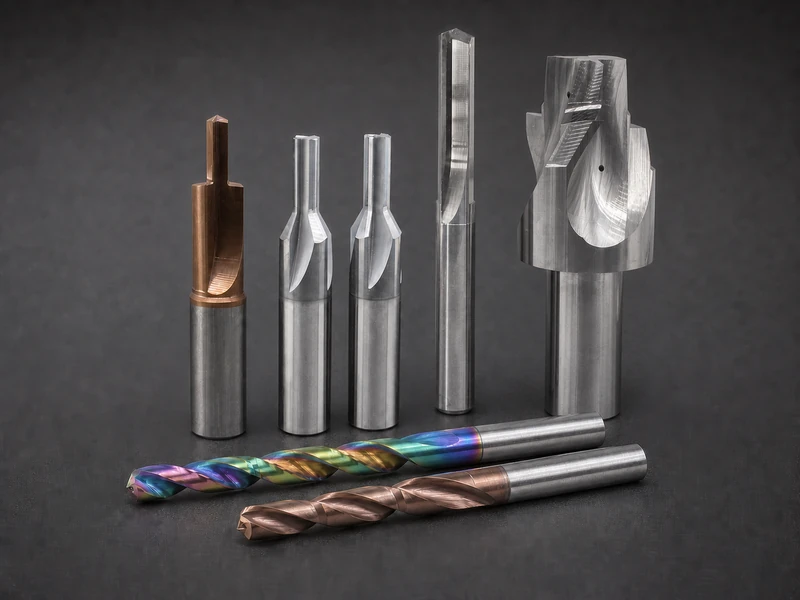
Um furo, duas funções diferentes
A broca cria furos. A ponta inicia o corte, os gumes removem material e os canais oferecem um percurso às aparas. Na maioria dos processos de furação e alargamento, a furação estabelece o percurso do furo e remove quase todo o material.
O alargador é uma ferramenta de acabamento de furos. Entra num furo existente e remove uma quantidade menor e controlada com várias arestas. A entrada de corte remove material, enquanto o corpo e as margens ajudam a guiar. Esta distinção prática também aparece no guia MIT do engenho de furar: a furação cria o furo inicial e o alargamento modifica um existente.
Por isso, «alargador contra broca» é uma abordagem errada para muitos trabalhos. A escolha real é entre vias de processo:
- furar diretamente à dimensão final;
- furar abaixo da dimensão e alargar à dimensão final;
- furar, corrigir por mandrilagem ou outra operação e acabar conforme necessário.
A terceira via importa porque furação, mandrilagem e alargamento não controlam os mesmos erros. Um alargador pode melhorar um pré-furo adequado, mas não deve assumir todos os requisitos dimensionais, geométricos e de posição apenas por estar associado a furos de precisão.
Decidir pelo requisito funcional, não pelo rótulo da ferramenta
Comece pela função do furo. Um furo de passagem para uma fixação não crítica, um alojamento de cavilha, um furo hidráulico e um furo de guia podem ter o mesmo diâmetro nominal e exigir controlos muito diferentes de ajuste, superfície, circularidade, retilineidade e posição.
Converta o requisito em características verificáveis do processo:
- dimensão final aceitável em toda a profundidade útil;
- ajuste ou relação funcional com o componente conjugado;
- acabamento superficial ou estanquidade quando relevante;
- posição relativamente a referências ou outros elementos;
- retilineidade, conicidade, circularidade ou cilindricidade quando especificadas no desenho;
- se o furo é passante, cego, interrompido ou cruza outro elemento;
- quantos furos conformes devem ser produzidos antes de trocar a ferramenta;
- como será medido o resultado.
Determine depois o que a furação isolada consegue na montagem real. Importam geometria e material da ferramenta, mas também estado da máquina, batimento, superfície de entrada, rigidez, evacuação, refrigeração, desgaste e inspeção. Um relato de oficina sobre variação de tolerâncias recorda que rolamentos gastos e o comportamento normal de brocas helicoidais podem produzir furos grandes; o diâmetro nominal não comprova o resultado final.
Use apenas furação quando o resultado medido cumprir repetidamente a função. Use furação e alargamento quando o percurso for adequado mas faltar consistência dimensional ou superfície. Acrescente correção se o furo estiver mal localizado, muito desalinhado ou inadequado a uma ferramenta de acabamento guiada.
É uma decisão de capacidade, não de prestígio. Numa discussão revista por uma pessoa sobre tolerância apertada com uma broca pequena, profissionais experientes discordavam sobre a possibilidade de atingir o intervalo indicado. Essa divergência é o ponto: possibilidade teórica e capacidade fiável de produção são questões diferentes.
O pré-furo faz parte da operação de alargamento
O alargador não começa o trabalho no diâmetro final. O resultado depende do furo recebido da operação anterior. Por isso, o pré-furo deve ser especificado como entrada do alargamento, não como um elemento de desbaste secundário.
A primeira entrada é a sobremedida de maquinagem: o material deixado intencionalmente para o alargador remover. Material excessivo pode sobrecarregar a entrada de corte, aumentar forças, piorar o controlo de aparas e favorecer flexão ou chatter. Material insuficiente pode impedir um corte limpo, causando atrito, calor, polimento por fricção ou desgaste acelerado. O valor correto não é uma percentagem nem uma diferença de diâmetro universal. Muda com tipo e diâmetro do alargador, material, profundidade, interrupções, estado da máquina e porta-ferramentas, fluido e dados do fabricante.
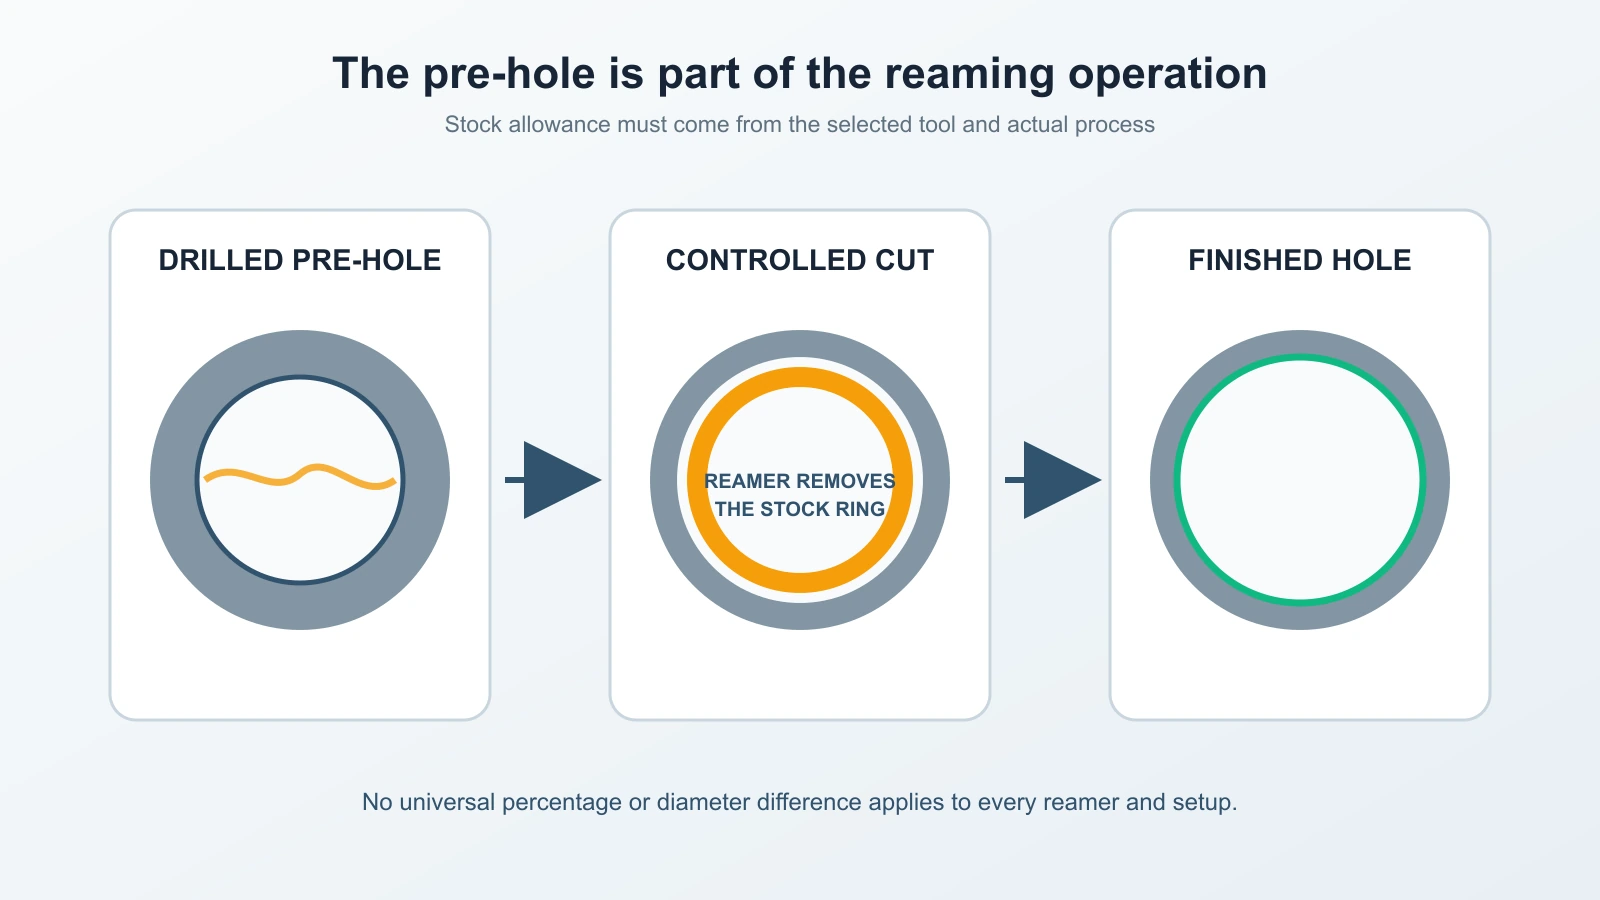
O pré-furo também deve oferecer um percurso utilizável. Verifique:
- diâmetro e consistência antes do alargamento;
- posição e alinhamento face ao eixo previsto;
- conicidade, retilineidade, forma lobulada e danos por aparas recortadas;
- estado da entrada, incluindo chanfro ou rebarbas quando aplicável;
- espaço disponível para a entrada de corte no fundo ou na saída;
- se o furo cruza ranhuras, escatéis ou outras interrupções;
- se as aparas podem deslocar-se no sentido previsto;
- se a montagem mantém a mesma relação de fixação entre operações.
Se o pré-furo variar muito, o alargador não recebe carga constante. Pode cortar intensamente numa zona, roçar noutra ou ser desviado lateralmente pelo percurso existente. A inspeção final revela um «problema de alargamento» cuja origem era furação, fixação ou alinhamento.
Não escolha a dimensão furada subtraindo um número arbitrário ao diâmetro final. Use os dados do alargador específico, verifique o que a broca produz em vez de confiar apenas no diâmetro marcado e inspecione furos representativos antes de aprovar o processo combinado.
O que um alargador pode melhorar e que geometria segue
Com um pré-furo adequado, o alargador pode tornar o diâmetro final mais consistente e melhorar a superfície interior por acabamento controlado. Várias arestas partilham o corte e o corpo guiado estabiliza a ferramenta. Por isso é frequentemente escolhido para ajustes críticos ou quando a furação deixa um acabamento inaceitável.
O guiamento também é um limite. O alargador tende a seguir o percurso recebido. Não é uma ferramenta geral para deslocar o centro, corrigir um grande erro angular ou remover material suficiente para apagar defeitos geométricos importantes. A capacidade exata depende da conceção e montagem, mas deve prever-se a correção prévia dos erros de posição.
A mandrilagem importa porque uma operação de uma só aresta pode estabelecer ou corrigir deliberadamente percurso e diâmetro de um furo existente. Pode ser a etapa intermédia adequada para alinhar com o eixo da máquina ou posicionar melhor antes do acabamento. Não é obrigatória antes de todo o alargamento, nem alargar é obrigatório depois de toda a mandrilagem. Cada etapa deve colmatar uma lacuna definida.
Identifique a não conformidade restante:
- Se o furo estiver bem localizado e suficientemente direito mas variar o diâmetro ou a superfície, o alargamento pode resolver a lacuna.
- Se o eixo ou a posição estiverem errados, corrija a geometria ou a furação antes de esperar ajuda do alargamento.
- Se a sobremedida variar na circunferência, determine se o alargador entra sem ser desviado.
- Se a furação já cumprir todos os requisitos funcionais e de inspeção, omita a operação adicional.
Planear a passagem da broca ao alargador
A passagem deve incluir uma verificação de decisão, não apenas troca de ferramenta. Execute o pré-furo, verifique as características que condicionam o alargamento e encaminhe a peça segundo o resultado.
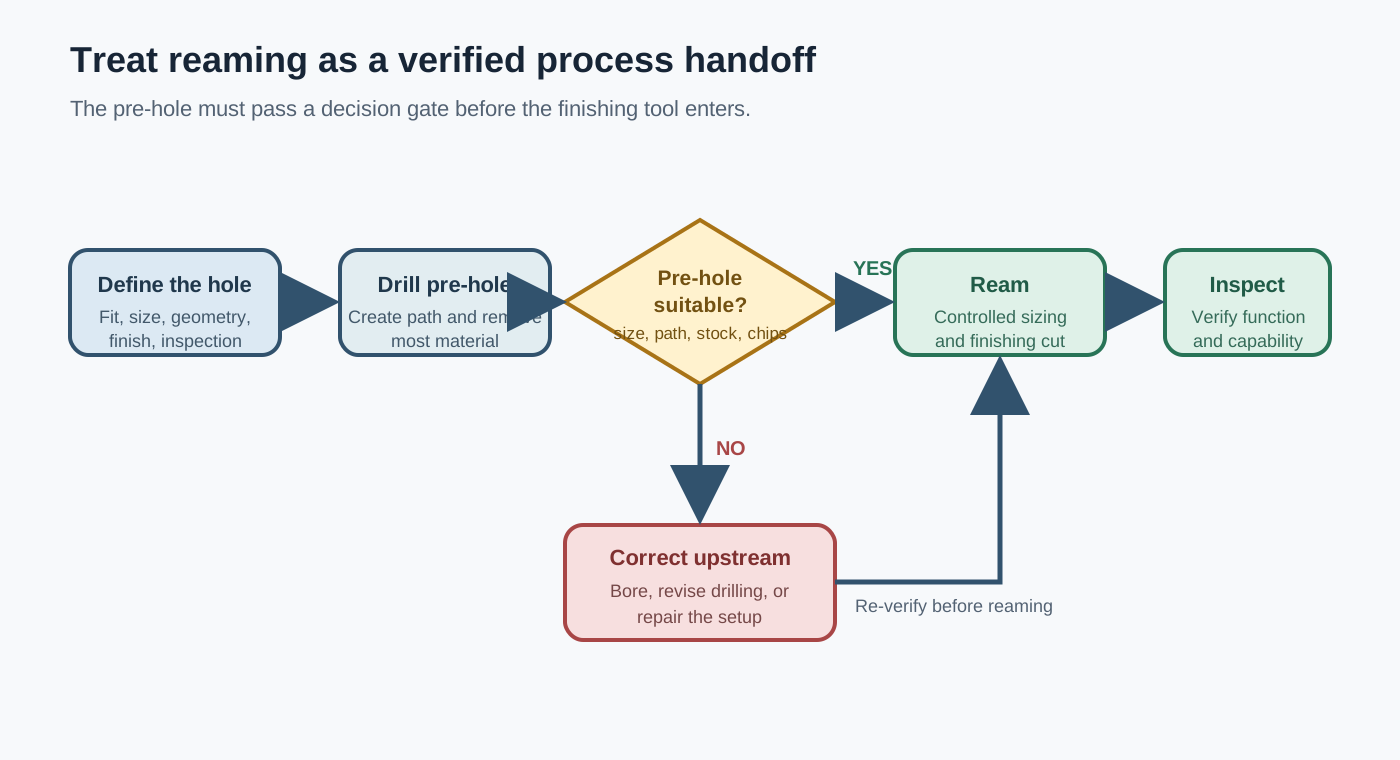
Um plano prático de processo regista:
- requisito final e método de medição;
- broca selecionada e intervalo previsto do pré-furo;
- sobremedida exigida pelo alargador nas condições reais;
- verificações de alinhamento e batimento do conjunto fuso–porta-ferramentas–ferramenta;
- estratégia de entrada, avanço, fluido e fluxo de aparas;
- profundidade de alargamento e retirada segura;
- pontos de inspeção durante o processo e final;
- resposta se o pré-furo ficar fora dos limites de aprovação.
O limite de aprovação do pré-furo deve ligar-se ao acabamento. Pode ser aceitável como furo executado por broca mas inadequado ao alargamento por má distribuição de sobremedida, pouco espaço no fundo ou problemas de aparas.
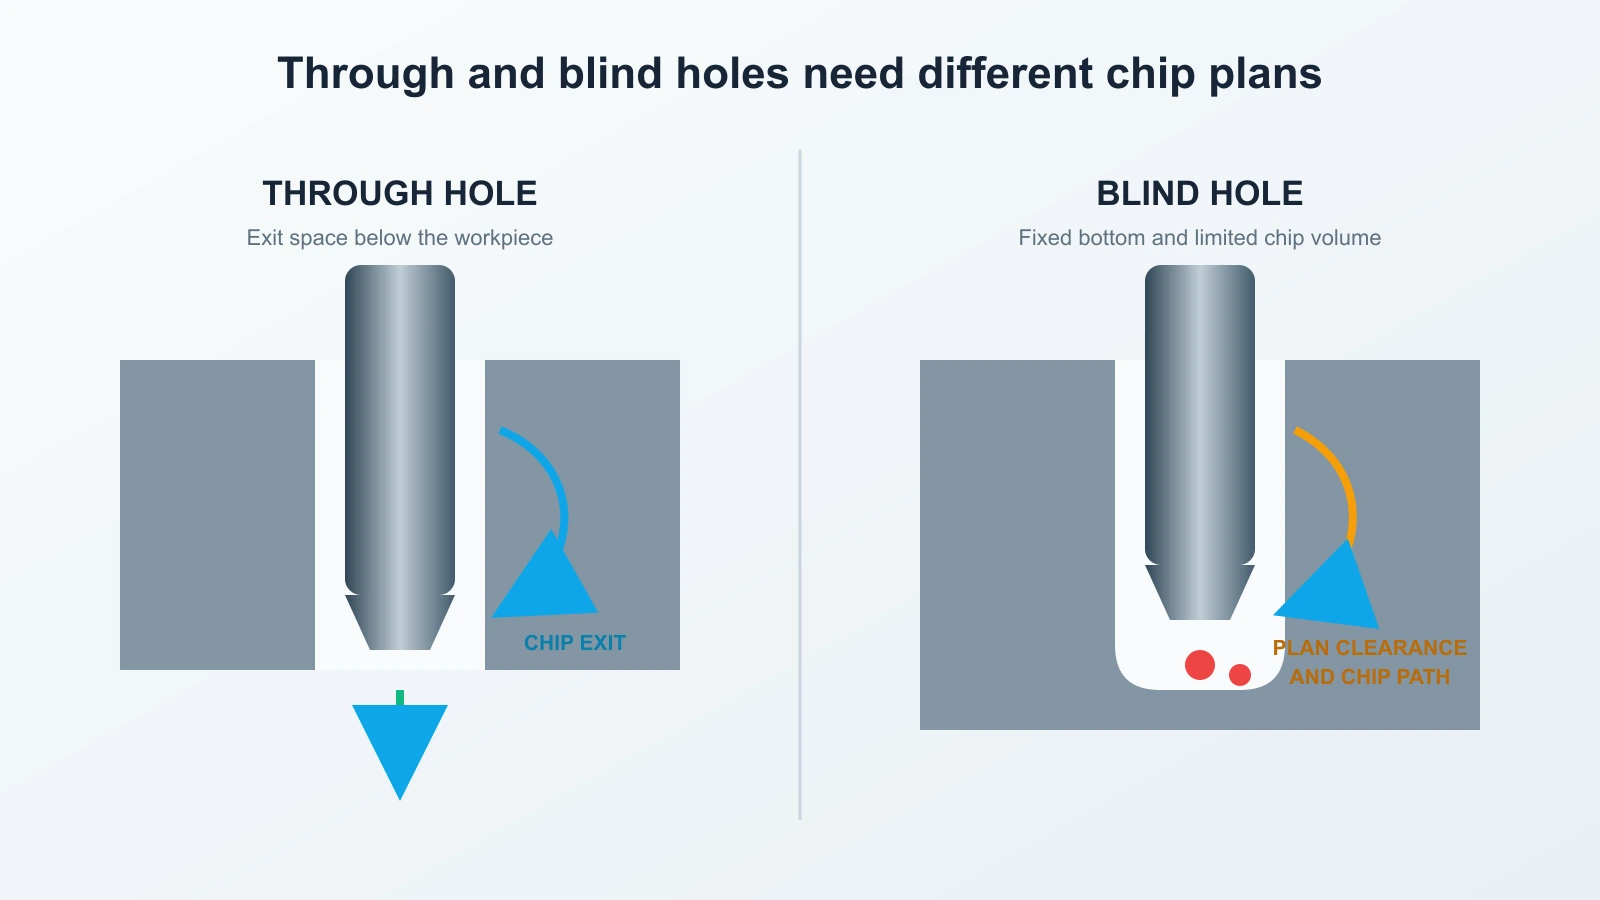
Furos passantes
Os furos passantes oferecem saída, mas precisam de espaço além da superfície final para a entrada de corte e aparas. Confirme que a ferramenta avance o suficiente sem colidir com dispositivo ou material sacrificável. Planeie a saída: a perda de apoio pode afetar rebarbas e carga.
O sentido das aparas importa. Canais, percurso do fluido, material e orientação devem afastar as aparas da superfície acabada, não puxá-las novamente pelo furo. Se se acumularem sob a peça ou contra o dispositivo, «passante» não significa evacuação livre.
Furos cegos
Um furo cego tem fundo fixo e volume limitado para aparas. Separe profundidade total furada e profundidade útil acabada. Ponta da broca, entrada do alargador, folga no fundo e zona não cortada devem caber abaixo do comprimento funcional sem contacto inesperado com o fundo.
Determine para onde vão as aparas durante corte e retirada. O fluido deve chegar às arestas e apoiar a evacuação prevista. Aparas compactadas no fundo podem danificar a superfície, aumentar carga ou impedir atingir profundidade. A solução depende da geometria e fornecimento; não copie sem alterações um ciclo de furo passante.
Especificar a ferramenta de acabamento após definir o pré-furo
Não escolha o alargador apenas pelo diâmetro final. Antes de comparar ferramentas, registe:
- material da peça e estado;
- diâmetro final, tolerância, ajuste e método de inspeção;
- comprimento acabado exigido e profundidade total;
- geometria passante, cega ou interrompida;
- diâmetro, geometria e sobremedida do pré-furo;
- se a posição ou retilineidade já foram estabelecidas;
- tipo de máquina, estado do fuso, porta-ferramentas e controlo disponível do batimento;
- tipo, concentração, pressão e percurso do fluido quando relevante;
- volume de produção e critérios de troca da ferramenta;
- restrições de entrada e retirada.
A gama de alargadores de metal duro é um ponto de navegação para identificar famílias candidatas depois de conhecer essas entradas. Não substitui a confirmação da geometria real, dimensões, limites de aplicação e dados de corte da ferramenta selecionada.
A seleção também deve considerar o que acontece na entrada de corte e por onde circulam as aparas. Forma dos canais, geometria de entrada, margens, refrigeração e alcance podem alterar o processo, mas devem ser verificados na documentação. A gama de alargadores PCD é outra referência de família depois de definir esses dados; nem a designação PCD nem a genérica de metal duro estabelecem adequação a furo cego, corte interrompido, material específico ou ajuste pretendido.
Diagnosticar o processo na etapa correta
Se o furo final falhar, preserve indícios das duas etapas. Meça o pré-furo numa amostra controlada antes de alargar e compare com o resultado final. Mudar simultaneamente broca, alargador, porta-ferramentas, sobremedida, velocidade, avanço e fluido impede atribuir a causa.
- Posição errada antes e depois de alargar: Inspecione centragem, desvio da broca, relação do dispositivo, alinhamento do fuso e trajetória. Se for necessário corrigir posição, use um processo capaz de deslocar o percurso em vez de pedir ao alargador que o siga de outra forma.
- Diâmetro final sobredimensionado ou irregular: Verifique primeiro a medição e depois batimento total indicado, limpeza do porta-ferramentas, estado do alargador, alinhamento, dimensão prévia, distribuição de sobremedida, carga e comportamento do material. Mantenha o diagnóstico completo de sobredimensionamento na página específica.
- Acabamento superficial deficiente: Compare a superfície furada e alargada. Inspecione arestas, sobremedida real, recorte de aparas, refrigeração, chatter, avanço e marcas de retirada antes de assumir que a família é errada.
- Furo cónico ou em boca de sino: Verifique alinhamento de entrada, guiamento, rigidez, conicidade prévia, batimento e se a carga muda com a profundidade.
- O alargador roça ou desgasta-se rapidamente: Verifique se remove material controlado suficiente para cortar, se ferramenta e material são compatíveis e se o fluido chega às arestas ativas. Verifique também contacto fora da zona prevista.
- Fundo ou saída danificados: Inspecione acumulação de aparas, folga de entrada de corte, apoio na saída, profundidade útil, contacto com o fundo e retirada.
Corrija uma variável de cada vez após identificar a etapa provável. Se o pré-furo já estiver fora da janela, estabilize a furação ou acrescente correção antes de afinar o alargador. Se for estável e a falha surgir após acabamento, concentre-se na montagem e ciclo de alargamento.
Quando basta a broca
O alargamento acrescenta ferramenta, ciclo, inspeção e outra fonte de variação. Deve colmatar uma lacuna demonstrada, não aparecer automaticamente em cada furo controlado.
Furar diretamente à medida é defensável se a capacidade demonstrar que cumpre a função ao ritmo exigido. A evidência deve ir além da primeira peça com ferramenta nova. Amostre cavidades, profundidades, máquinas ou fusos, vida da ferramenta, lotes e ambiente relevantes. Use um sistema de medição capaz de resolver a tolerância e superfície avaliadas.
Examine também as consequências da falha. Um furo de passagem com margem funcional ampla pode não justificar acabamento. Um elemento de posicionamento com ajuste crítico pode justificar alargamento, mandrilagem, brunimento ou outro processo mesmo que alguns furos cumpram. A decisão equilibra capacidade, repetibilidade, custo de inspeção, ciclo e risco.
Não considere as brocas de metal duro integral como garantia do resultado final. O metal duro pode oferecer rigidez e resistência ao desgaste em aplicações adequadas, mas o processo inclui geometria, estado da máquina e porta-ferramentas, entrada, evacuação, material e medição. Comprove a via em vez de confiar no rótulo.
Conclusão: usar o alargamento para colmatar uma lacuna de capacidade verificada
A broca cria o furo e remove a maior parte do material. O alargador acaba um furo preparado quando a consistência dimensional ou superfície exige um segundo corte controlado. Pré-furo, sobremedida, alinhamento, percurso das aparas e inspeção fazem parte do acabamento.
Se a lacuna restante for posição, alinhamento ou geometria importante, corrija antes de alargar. Se furar cumprir repetidamente desenho e função, termine aí. O melhor processo é a via verificada mais curta que controla os erros importantes para a peça.