










Foret ou alésoir : choisir selon l’étape de réalisation du trou
Dans le choix entre un foret et un alésoir , ces outils correspondent généralement à des étapes différentes. Utilisez le foret pour créer le trou et retirer l’essentiel de la matière. Ajoutez un alésoir lorsqu’un trou existant adapté exige encore une coupe de finition maîtrisée pour atteindre la cote ou l’état de surface final. Si le trou est mal placé ou présente une géométrie qu’un outil guidé ne ferait que suivre, corrigez-le avant le passage à l’alésoir, souvent par alésage à l’outil à aléser ou amélioration du perçage.
La décision doit découler du plan, de la fonction d’assemblage et de la capacité démontrée du procédé. Un foret produisant un trou acceptable ne constitue pas automatiquement un perçage à la cote stable. Un alésoir n’est pas indispensable simplement parce qu’une tolérance semble serrée. Mesurez ce que produit réellement le perçage, identifiez l’écart restant et choisissez l’opération capable de le traiter.
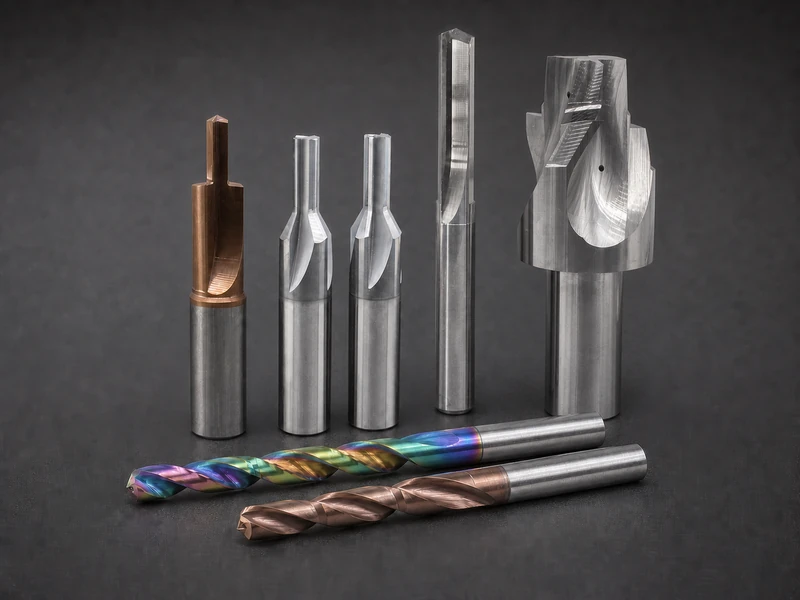
Un trou, deux fonctions différentes
Le foret sert à créer un trou. Sa pointe amorce la coupe, ses lèvres enlèvent la matière et ses goujures offrent une voie aux copeaux. Dans la plupart des procédés perçage–alésoir, le perçage définit le trajet du trou et retire presque toute la matière.
L’alésoir est un outil de finition des trous. Il entre dans un trou existant et retire une quantité plus faible et maîtrisée de matière avec plusieurs arêtes. Son entrée de coupe enlève la matière, tandis que le corps et les listels le guident. Cette distinction pratique figure aussi dans le guide MIT de la perceuse à colonne: le perçage crée le trou initial, tandis que l’alésoir modifie un trou existant.
L’opposition « alésoir contre foret » est donc trompeuse pour beaucoup de travaux. Le choix réel porte sur les gammes :
- percer directement à la cote finale ;
- percer sous la cote, puis passer l’alésoir à la cote finale ;
- percer, corriger par alésage à l’outil à aléser ou autre opération, puis finir selon le besoin.
La troisième gamme compte, car perçage, alésage à l’outil à aléser et passage à l’alésoir ne corrigent pas les mêmes erreurs. Un alésoir peut améliorer un avant-trou adapté, mais ne doit pas se voir attribuer toutes les exigences dimensionnelles, géométriques et de position simplement parce qu’il est associé aux trous de précision.
Décider selon l’exigence fonctionnelle, pas l’étiquette de l’outil
Commencez par la fonction du trou. Un trou de passage pour une fixation non critique, un logement de goupille, un alésage hydraulique et un trou de guidage peuvent avoir le même diamètre nominal tout en exigeant des contrôles très différents de l’ajustement, de la surface, de la circularité, de la rectitude et de la position.
Traduisez l’exigence en caractéristiques vérifiables par le procédé :
- cote finale acceptable sur toute la profondeur utile ;
- ajustement ou relation fonctionnelle avec la pièce associée ;
- état de surface ou comportement d’étanchéité si pertinent ;
- position par rapport aux références ou autres éléments ;
- rectitude, conicité, circularité ou cylindricité lorsqu’elles sont spécifiées ;
- trou débouchant, borgne, interrompu ou croisant un autre élément ;
- nombre de trous conformes à produire avant changement d’outil ;
- méthode de mesure du résultat.
Établissez ensuite ce que le perçage seul peut fournir dans le montage réel. Géométrie et matériau d’outil comptent, mais aussi état machine, faux-rond de broche et porte-outil, surface d’entrée, rigidité du montage, évacuation, arrosage, usure du foret et contrôle. Un retour d’atelier sur la variation des tolérances rappelle que des roulements usés et le comportement ordinaire des forets hélicoïdaux peuvent donner des trous trop grands ; le diamètre nominal de l’outil ne prouve pas le résultat final.
Utilisez le perçage seul lorsque les résultats mesurés satisfont régulièrement la fonction. Choisissez perçage et alésoir lorsque le trajet est adapté mais que la constance dimensionnelle ou la surface ne suffit pas. Ajoutez une correction si le trou est mal placé, fortement désaxé ou impropre à une finition guidée.
C’est une décision de capacité, pas un classement de prestige. Dans une discussion revue par une personne sur une tolérance serrée avec un petit foret, des usineurs expérimentés divergeaient sur la possibilité d’atteindre la plage donnée. C’est précisément le point : possibilité théorique et capacité de production fiable sont deux questions différentes.
L’avant-trou fait partie de l’opération à l’alésoir
L’alésoir ne commence pas son travail au diamètre final. Son résultat dépend du trou fourni par l’opération précédente. L’avant-trou doit donc être spécifié comme une entrée du procédé, et non comme une ébauche accessoire.
La première donnée est la surépaisseur d’usinage: la matière volontairement laissée à retirer par l’alésoir. Un excès peut surcharger l’entrée de coupe, augmenter les efforts, dégrader la maîtrise des copeaux et favoriser flexion ou broutement. Un manque peut empêcher une coupe nette et provoquer frottement, chaleur, glaçage ou usure accélérée. La bonne valeur n’est ni un pourcentage ni un écart de diamètre universel. Elle dépend du type et du diamètre d’alésoir, de la matière, de la profondeur, des interruptions, de la machine, du porte-outil, du liquide de coupe et des données du fabricant.
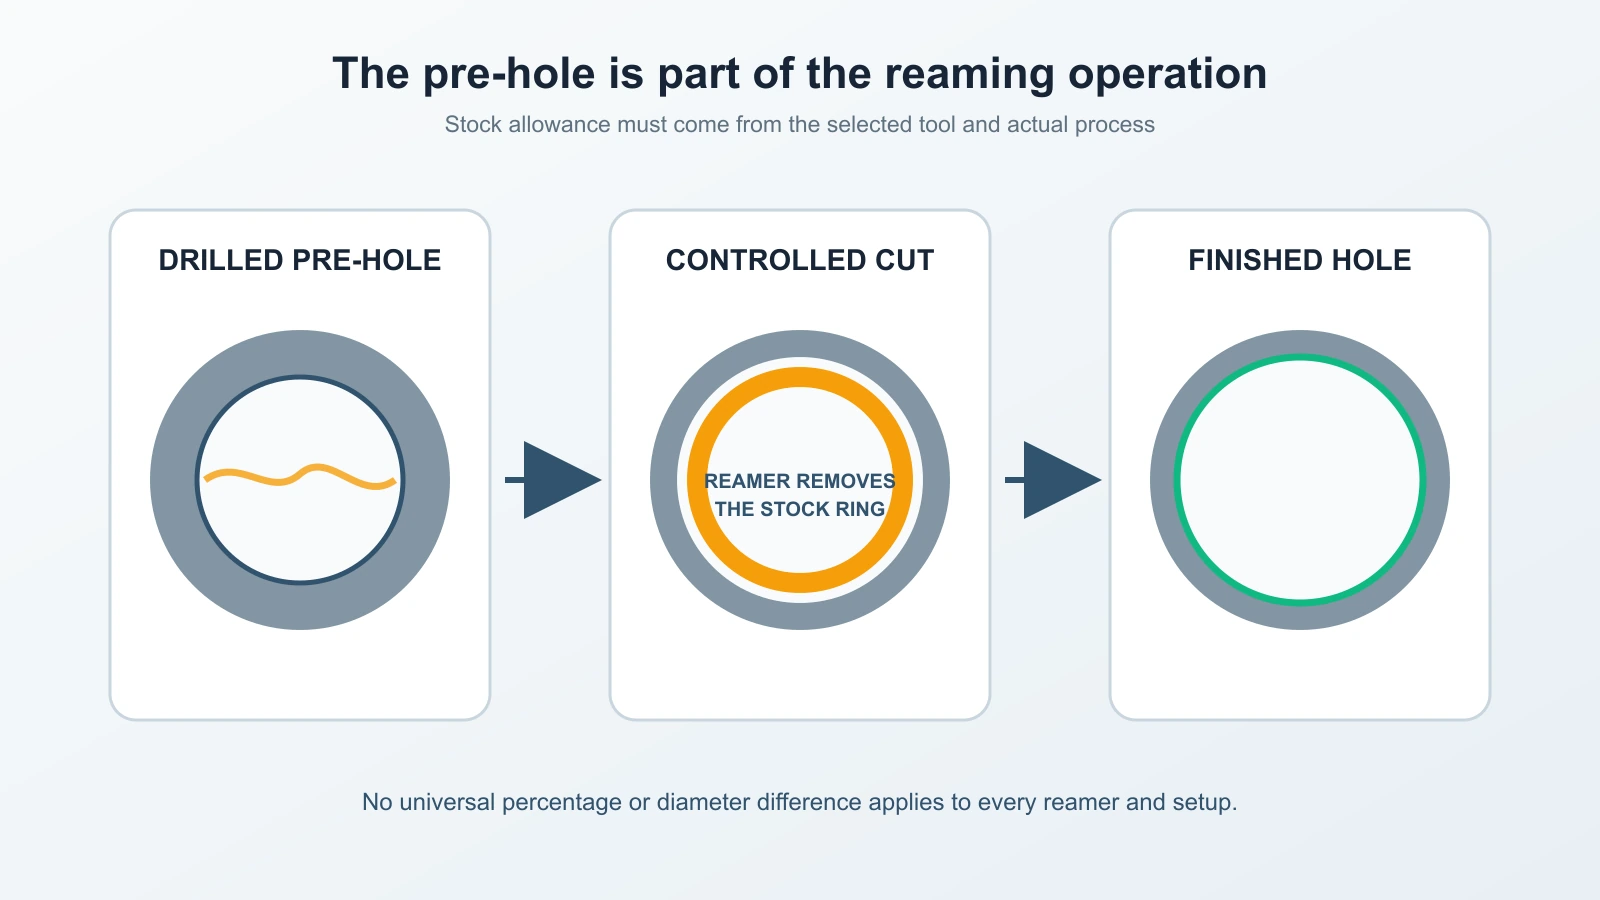
L’avant-trou doit aussi fournir un trajet exploitable. Vérifiez :
- diamètre et constance du diamètre avant alésoir ;
- position et alignement par rapport à l’axe prévu ;
- conicité, rectitude, forme lobée et dommages de copeaux recoupés ;
- état de l’entrée, y compris chanfrein ou bavures si présents ;
- dégagement disponible pour l’entrée de coupe au fond ou à la sortie ;
- présence de rainures, rainures de clavette ou autres interruptions traversées ;
- possibilité de déplacement des copeaux dans le sens prévu ;
- maintien de la même relation de bridage entre opérations.
Si l’avant-trou varie fortement, la charge de l’alésoir n’est pas constante. Il peut couper fortement à un endroit, frotter à un autre ou être repoussé latéralement par le trajet existant. Le contrôle final révèle alors un « problème d’alésoir » venant en réalité du perçage, du bridage ou de l’alignement.
Ne choisissez donc pas la cote percée en soustrayant simplement une valeur arbitraire au diamètre final. Appuyez-vous sur les données de l’alésoir, vérifiez le résultat réel du foret plutôt que son diamètre marqué et contrôlez des trous représentatifs avant de valider le procédé combiné.
Ce que l’alésoir peut améliorer et la géométrie qu’il suit
Avec un avant-trou adapté, l’alésoir peut rendre le diamètre final plus constant et améliorer la surface intérieure par une coupe de finition maîtrisée. Plusieurs arêtes partagent la coupe et le corps guidé stabilise l’outil dans le trou existant. Cela explique son choix fréquent pour les ajustements critiques ou lorsque le perçage seul laisse une surface inacceptable.
Le guidage constitue aussi une limite. L’alésoir tend à suivre le trajet reçu. Ce n’est pas un outil universel pour déplacer un centre, corriger un grand défaut angulaire ou enlever assez de matière pour effacer une géométrie fortement défectueuse. La capacité exacte dépend de l’outil et du montage, mais il faut prévoir de corriger les erreurs de position en amont.
L’alésage à l’outil à aléser a sa place, car une opération à arête unique peut établir ou corriger volontairement le trajet et le diamètre d’un trou existant. Elle peut constituer l’étape intermédiaire adaptée pour aligner le trou sur l’axe machine ou mieux le positionner avant finition. Elle n’est pas nécessaire avant chaque alésoir, et l’alésoir n’est pas nécessaire après chaque alésage. Chaque étape doit combler un écart de capacité défini.
Identifiez la non-conformité restante :
- Si le trou est bien placé et assez droit mais que diamètre ou surface varient, l’alésoir peut combler l’écart.
- Si l’axe ou la position est incorrect, corrigez la géométrie ou le perçage avant d’attendre une amélioration de l’alésoir.
- Si la surépaisseur varie sur la circonférence, déterminez si l’alésoir peut entrer sans être dévié.
- Si le perçage satisfait déjà toutes les exigences fonctionnelles et de contrôle, supprimez l’opération supplémentaire.
Planifier le passage du foret à l’alésoir
Le passage doit comporter un contrôle décisionnel, pas seulement un changement d’outil. Percez l’avant-trou, vérifiez les caractéristiques gouvernant la finition et orientez la pièce selon le résultat.
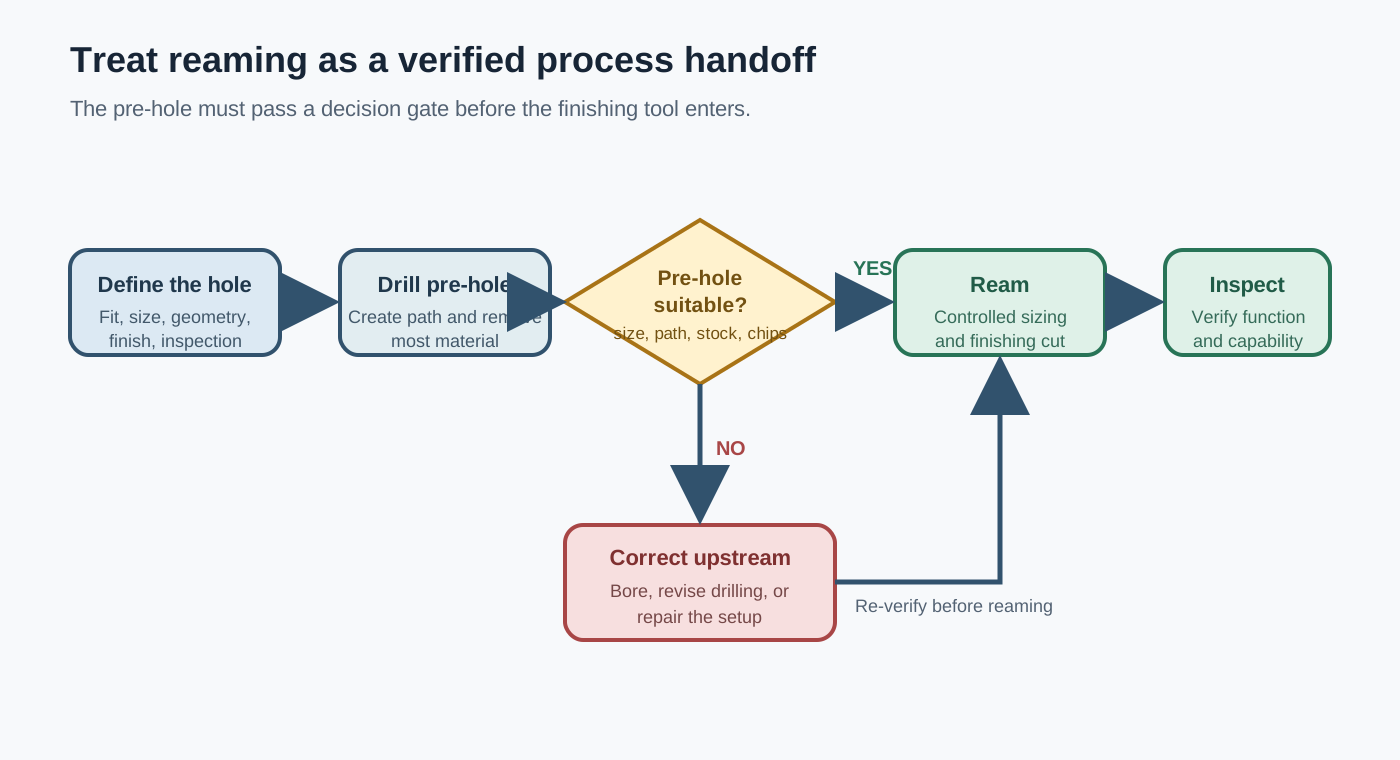
Une gamme pratique consigne :
- exigence finale et méthode de mesure ;
- foret choisi et plage attendue d’avant-trou ;
- surépaisseur exigée par l’alésoir choisi dans les conditions réelles ;
- contrôles d’alignement et de faux-rond de l’ensemble broche–porte-outil–outil ;
- stratégie d’entrée, d’avance, d’arrosage et de flux des copeaux ;
- profondeur à aléser et méthode de retrait sûre ;
- points de contrôle en cours et final ;
- réponse à un avant-trou hors limites de validation.
La limite de validation de l’avant-trou doit être liée à la finition. Un trou peut être acceptable comme élément percé mais impropre à l’alésoir à cause d’une mauvaise répartition de matière, d’un dégagement insuffisant au fond ou d’un problème de copeaux.
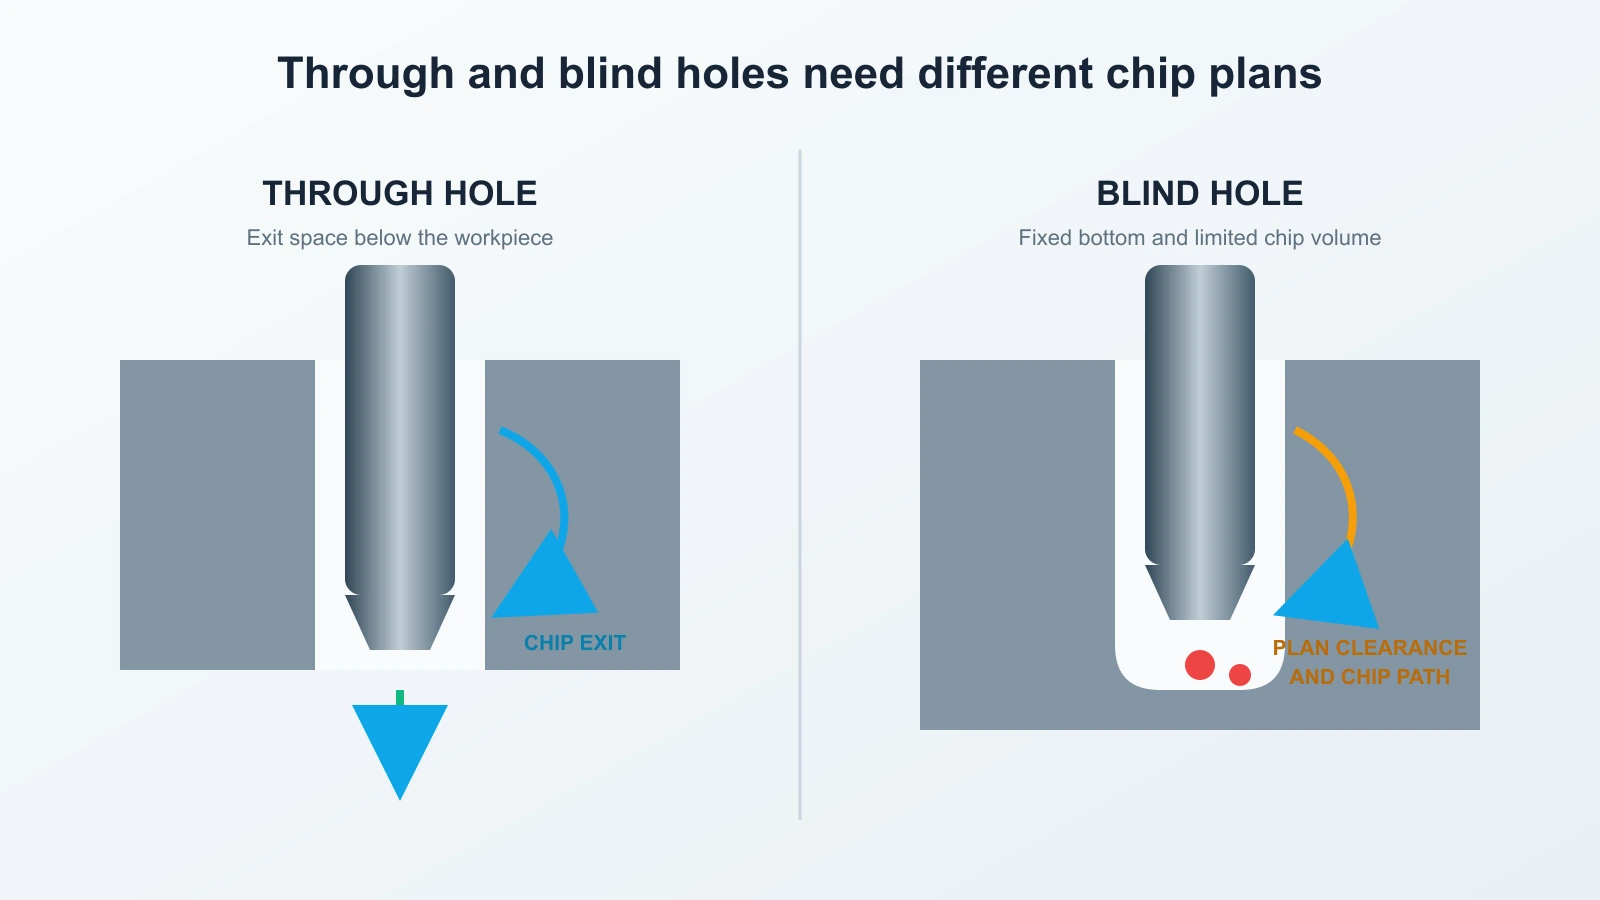
Trous débouchants
Un trou débouchant offre une sortie, mais il faut encore de la place au-delà de la surface finie pour l’entrée de coupe et les copeaux. Confirmez que l’outil peut avancer assez pour terminer sans heurter montage ou matériau sacrificiel. Prévoyez le débouchage : la perte de soutien à la sortie peut affecter bavures et charge.
Le sens des copeaux compte. Goujures, trajet du liquide, matière et orientation doivent éloigner les copeaux de la surface finie plutôt que les ramener à travers le trou. S’ils s’accumulent sous la pièce ou contre le montage, « débouchant » ne signifie pas nécessairement évacuation libre.
Trous borgnes
Un trou borgne impose un fond fixe et un volume limité de copeaux. Distinguez profondeur totale percée et profondeur finie utile. Pointe du foret, entrée de l’alésoir, dégagement au fond et zone non coupée doivent tenir sous la longueur fonctionnelle sans contact imprévu avec le fond.
Déterminez où vont les copeaux pendant coupe et retrait. Le liquide doit atteindre les arêtes et soutenir le trajet prévu. Des copeaux compactés au fond peuvent endommager la surface, augmenter la charge ou empêcher d’atteindre la profondeur. La solution dépend de la géométrie et de l’alimentation ; ne copiez pas sans changement un cycle de trou débouchant.
Spécifier l’outil de finition après avoir défini l’avant-trou
Ne choisissez pas l’alésoir sur le seul diamètre final. Avant de comparer les candidats, consignez :
- matière de la pièce et état ;
- diamètre final, tolérance, ajustement et méthode de contrôle ;
- longueur finie requise et profondeur totale ;
- géométrie débouchante, borgne ou interrompue ;
- diamètre, géométrie et surépaisseur de l’avant-trou ;
- position ou rectitude déjà établies ou non ;
- type de machine, état de broche, porte-outil et maîtrise disponible du faux-rond ;
- type, concentration, pression et trajet du liquide de coupe si pertinents ;
- volume de production et critères de changement d’outil ;
- contraintes d’entrée et de retrait.
La gamme d’alésoirs en carbure sert de point d’entrée pour identifier les familles candidates une fois ces données connues. Elle ne remplace pas la confirmation de la géométrie réelle, des dimensions, des limites et des données de coupe de l’outil choisi.
Le choix doit aussi tenir compte de l’entrée de coupe et du trajet des copeaux. Forme des goujures, géométrie d’entrée, listels, arrosage et portée globale peuvent modifier le procédé, mais doivent être vérifiés dans la documentation de l’outil. La gamme d’alésoirs PCD constitue une autre référence de famille après définition de ces données ; ni la mention PCD ni la seule mention carbure ne garantit l’adéquation à un trou borgne, une coupe interrompue, une matière ou un ajustement visé.
Diagnostiquer le procédé à la bonne étape
En cas de trou fini non conforme, préservez les indices des deux étapes. Mesurez l’avant-trou sur un échantillon maîtrisé avant alésoir, puis comparez le résultat final. Changer à la fois foret, alésoir, porte-outil, surépaisseur, vitesse, avance et liquide empêche d’attribuer la cause.
- Position incorrecte avant et après alésoir : Contrôlez pointage, déviation du foret, relation du montage, alignement de broche et trajectoire de perçage. Si la position doit être corrigée, utilisez un procédé capable de déplacer le trajet plutôt que de demander à l’alésoir de le suivre autrement.
- Diamètre final trop grand ou irrégulier : Vérifiez d’abord la mesure, puis le faux-rond total indiqué, la propreté du porte-outil, l’état de l’alésoir, l’alignement, la cote et la répartition de surépaisseur de l’avant-trou, la charge et le comportement matière. Le diagnostic complet de surdimensionnement reste sur sa page dédiée.
- Mauvais état de surface : Comparez surface percée et surface après alésoir. Examinez arêtes, surépaisseur réelle, recoupe de copeaux, arrosage, broutement, avance et traces de retrait avant d’accuser la famille d’outils.
- Trou conique ou entrée évasée : Vérifiez alignement d’entrée, guidage, rigidité du montage, conicité de l’avant-trou, faux-rond et variation de charge avec la profondeur.
- L’alésoir frotte ou s’use rapidement : Vérifiez qu’il retire assez de matière maîtrisée pour couper, que matière et outil sont compatibles et que le liquide atteint les arêtes actives. Recherchez aussi des contacts hors de la zone prévue.
- Fond ou sortie endommagés : Examinez accumulation de copeaux, dégagement d’entrée de coupe, soutien au débouchage, profondeur utile, contact au fond et trajet de retrait.
Après identification de l’étape probable, corrigez une variable à la fois. Si l’avant-trou est déjà hors fenêtre, stabilisez le perçage ou ajoutez une correction avant de régler l’alésoir. S’il est stable et que le défaut apparaît seulement après finition, concentrez-vous sur le montage et le cycle de l’alésoir.
Quand le foret seul suffit
L’alésoir ajoute un outil, un cycle, des contrôles et une source de variation. Il doit combler un écart démontré, pas figurer automatiquement sur chaque trou contrôlé.
Le perçage direct à la cote est défendable si la capacité prouve le respect de la fonction à la cadence requise. Les preuves doivent dépasser la première pièce avec outil neuf. Échantillonnez les cavités, profondeurs, machines ou broches, durée de vie, lots matière et conditions ambiantes pertinents. Utilisez un système de mesure capable de distinguer la tolérance et l’exigence de surface évaluées.
Examinez aussi les conséquences d’un défaut. Un trou de passage à large fenêtre fonctionnelle peut ne pas justifier une finition. Un élément de positionnement à ajustement critique peut justifier alésoir, alésage à l’outil à aléser, honage ou autre procédé même si certains trous percés sont conformes. La décision équilibre capacité, répétabilité, coût de contrôle, cycle et risque.
Ne considérez pas les forets monobloc en carbure comme une garantie du résultat final. Le carbure peut apporter rigidité et résistance à l’usure dans des applications adaptées, mais le procédé comprend toujours géométrie, état machine et porte-outil, entrée, évacuation, comportement matière et mesure. Prouvez la gamme au lieu de compter sur l’étiquette.
Conclusion : utiliser l’alésoir pour combler un écart de capacité vérifié
Le foret crée le trou et enlève l’essentiel de la matière. L’alésoir finit un trou préparé lorsque constance dimensionnelle ou surface exigent une seconde coupe maîtrisée. Avant-trou, surépaisseur, alignement, trajet des copeaux et contrôle font partie de cette finition.
Si l’écart restant concerne position, alignement ou géométrie majeure, corrigez avant l’alésoir. Si le perçage satisfait régulièrement plan et fonction, arrêtez-vous là. Le meilleur procédé est la voie vérifiée la plus courte maîtrisant les erreurs importantes pour la pièce.