










Вибрации при фрезеровании: определите причину до изменения резания
Вибрация при фрезеровании — не одна плохая настройка. Это неустойчивое взаимодействие станка, шпинделя, патрона, фрезы, детали, приспособления и режимов. Изменение трёх параметров сразу может убрать шум, но не покажет ответственное звено и повторится ли вибрация на следующем элементе.
Если вибрация усиливается, инструмент явно повреждён, деталь или приспособление движется либо нагрузка шпинделя приближается к опасной, остановите резание по утверждённой процедуре. В остальных случаях сохраните данные: запишите точные условия, проверьте механическую цепь, выберите вероятную причину и проведите опровергающее её испытание. Лишь затем меняйте подачу, скорость или зацепление.
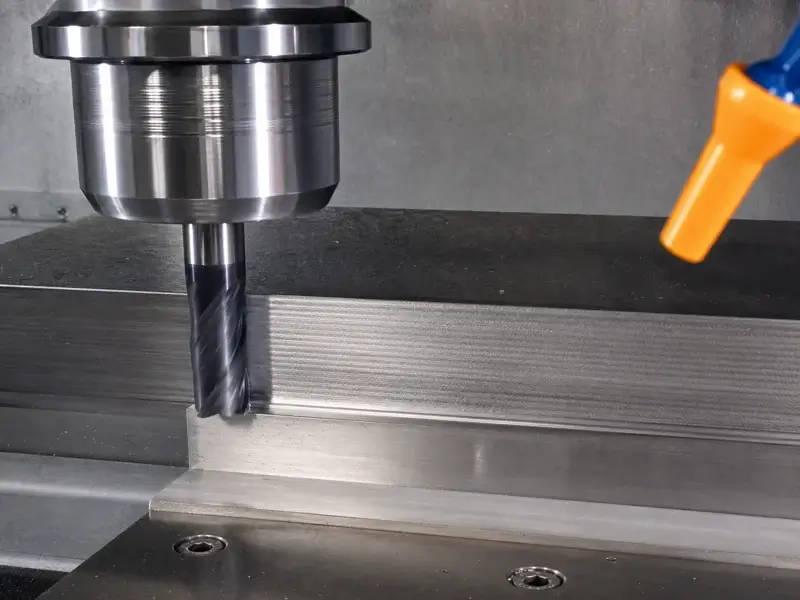
Подтвердите, что рисунок вызван автоколебаниями при резании
Вибрации обычно проявляются не только звуком. На поверхности возникают повторяющиеся волны или грани, шаг и угол которых меняются с частотой, числом зубьев или направлением. Звук становится тональным или пульсирует на конкретном элементе. Нагрузка колеблется, а не просто растёт. Свежая кромка может изнашиваться неравномерно, если один зуб работает больше остальных.
Механизм часто регенеративный. Зуб отклоняет систему инструмента и детали, оставляя волнистую поверхность. Следующий зуб встречает стружку переменной толщины из-за этой волнистости. Меняющаяся сила добавляет энергию упругой форме колебаний. При неблагоприятном сочетании жёсткости, демпфирования, контакта и периодичности зубьев вибрация сохраняется или растёт.
Не любая вибрация — регенеративные автоколебания. Несбалансированные патрон или инструмент вибрируют в воздухе. Повреждённый подшипник, незакреплённая головка, загрязнённый конус или плохая посадка шумят до резания. Повторная стружка нерегулярно царапает стенку. Сколотый зуб оставляет след раз в оборот. Прерывистое резание естественно создаёт удары. Смещение детали — отказ закрепления, а не проблема окна устойчивости.
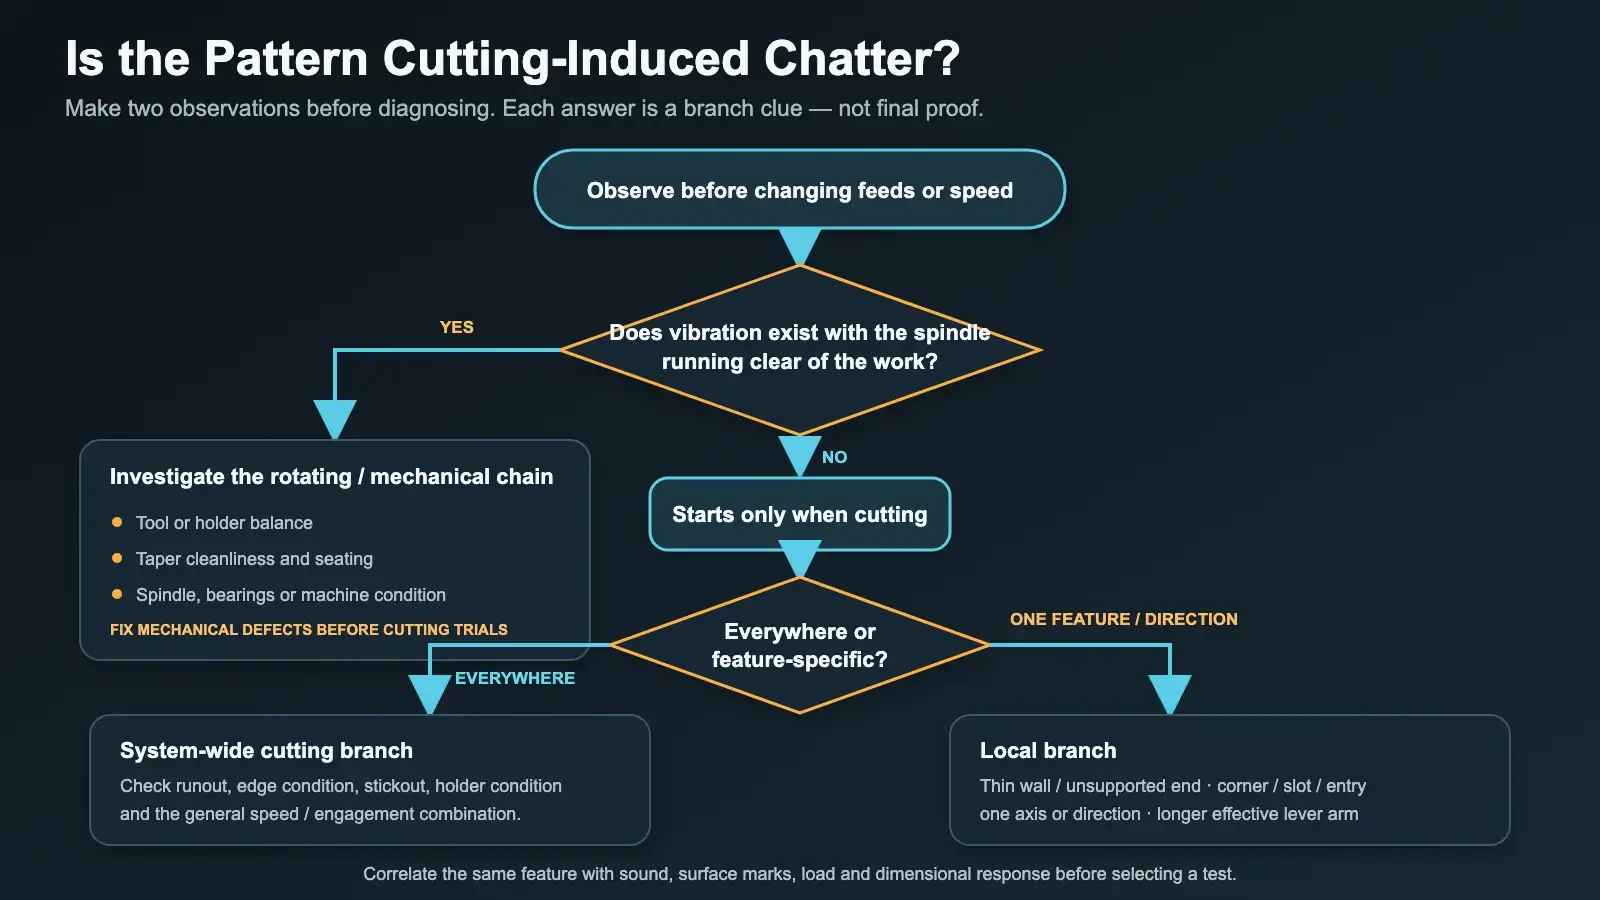
До диагностики выполните два наблюдения:
- Есть ли вибрация при вращении вне детали или она начинается только при контакте кромки?
- Возникает ли она везде или лишь на определённой глубине, в углу, у стенки, в одном направлении или неподдержанном месте?
Вибрация вхолостую направляет проверку к шпинделю, патрону, балансу, посадке и станку. Привязка к элементу — к местной опоре, зацеплению или траектории. Возникновение лишь при увеличенном эффективном плече указывает на жёсткость. Это направления поиска, а не окончательные доказательства.
Читайте поверхность как запись во времени. Равномерные волны при постоянном контакте поддерживают версию периодического взаимодействия; след только при реверсе может указывать на люфт, выдержку или траекторию. Одна глубокая линия может быть застрявшей стружкой или повреждённой кромкой. Сопоставьте направление следов с движением и проверьте изменение длины волны после контролируемого испытания частоты. Не вычисляйте точную частоту вибрации по виду без известных подачи, траектории и измерения, но используйте рисунок для выбора следующих данных.
Со звуком поступайте так же. Высокий тон сопровождает автоколебания, но тихое низкочастотное движение конструкции тоже портит размер и поверхность. И наоборот, некоторые прерывистые операции громкие, но управляемые. Ищите повторяемую связь контакта, звука, следов, нагрузки и размеров, а не субъективный порог «плохого» звука.
Зафиксируйте признаки до изменения резания
Незаписанное «плохое резание» нельзя сравнить со следующим испытанием. Сохраните версию программы и запишите:
- станок и шпиндель;
- производителя, артикул, диаметр, число зубьев и состояние кромок;
- патрон, цангу или сопряжение, длину сборки и измеренный вылет;
- индикаторное биение и место измерения;
- материал, состояние и расположение элемента;
- точки контакта приспособления, места зажимов и неподдержанный пролёт;
- частоту шпинделя, подачу на зуб или программную подачу и реальные коррекции;
- радиальное и осевое зацепление, вход, выход и направление;
- подачу СОЖ или воздуха и наблюдаемый отвод стружки;
- момент начала вибраций, звук, направление следов и поведение нагрузки.
Сфотографируйте наладку и поверхность, если правила цеха позволяют. Отметьте точную зону в программе или карте контроля. Если следующая проба меняет и вылет, и частоту, результат не покажет влияние каждого. Возвращайтесь к исходной базе при неубедительном испытании.
Не считайте меньшее число более мягким и стабильным резанием. Очень малая нагрузка на зуб вызывает трение вместо срезания. Малая осевая глубина может перенести контакт на неблагоприятный участок кромки или конструкции. Малое изменение частоты может оставить возбуждение зубьями возле того же структурного отклика. Исходная запись не даёт такой догадке стать цеховым правилом.
Проверьте силовую цепь от шпинделя до заготовки
До правки программы проследите силу через физическую систему: конструкция станка, шпиндель и конус, патрон, фреза, деталь, приспособление и стол. Все соединения должны быть чистыми, правильно посаженными, зажатыми и поддержанными.
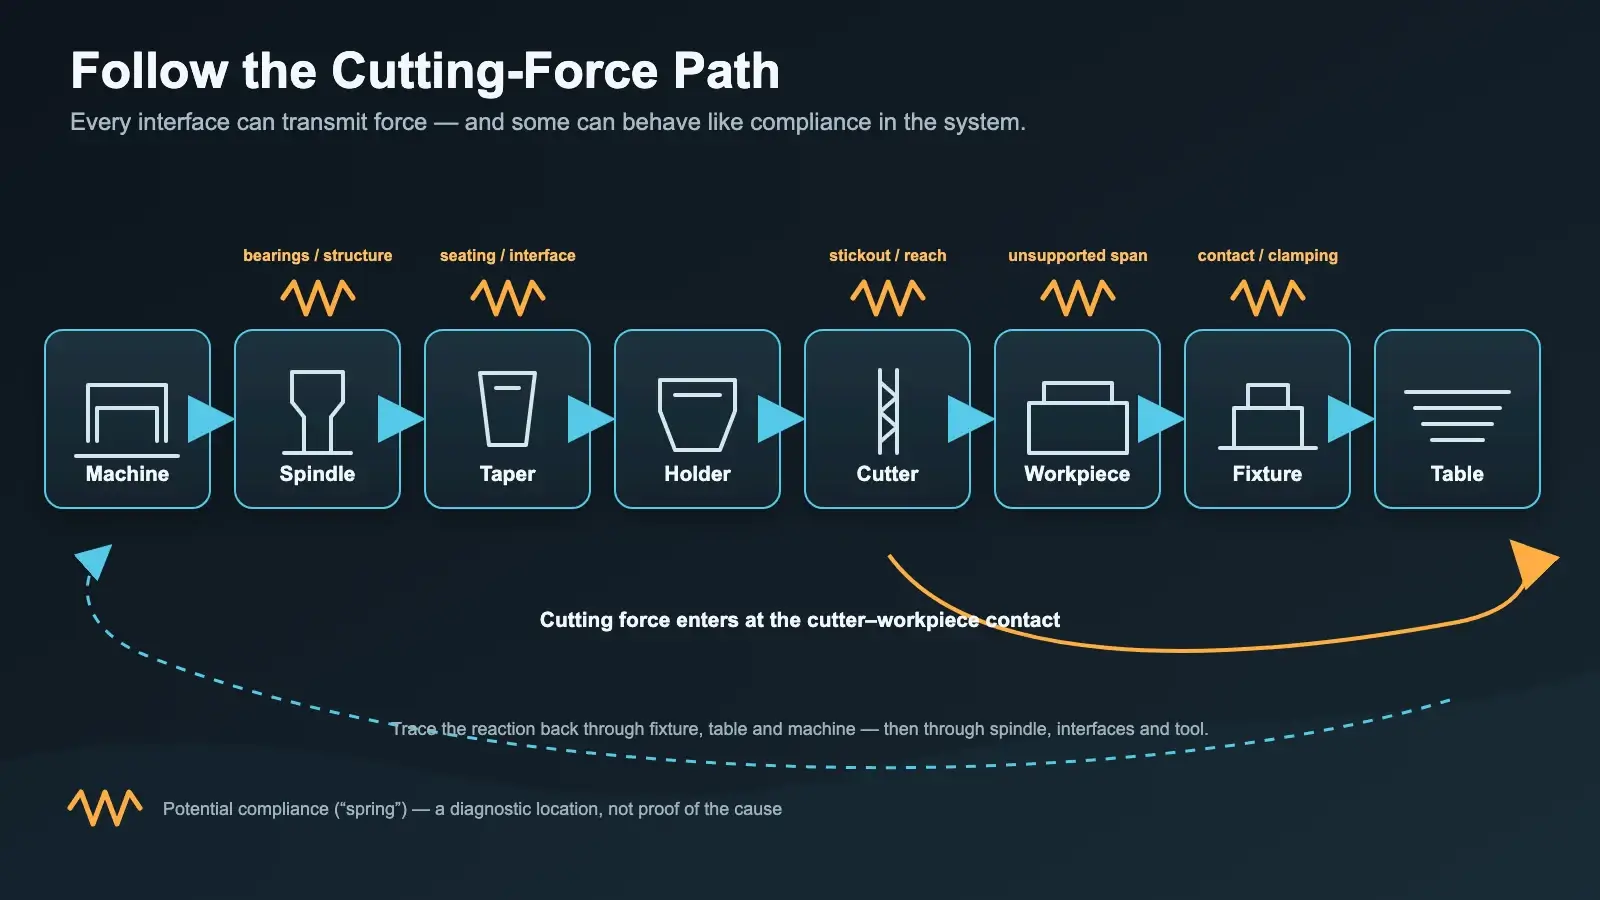
Переведя станок в безопасное состояние осмотра, проверьте загрязнение и повреждение конуса и соединения патрона. Подтвердите удержание или состояние тяги по процедуре станка. Осмотрите патрон, гайку, цангу и хвостовик на фреттинг, грязь, заусенцы и неверную посадку. Не компенсируйте повреждение затяжкой сверх процедуры производителя.
Ищите люфты станка: смещение головы или ползуна под резанием, излишний зазор оси, ослабленную планку направляющих, ненормальный люфт шпинделя, изношенные подшипники или неполную посадку приспособления на стол. Проверки зависят от модели и могут требовать ремонтного персонала. Советы против вибраций не разрешают регулировать подшипники или геометрию без правильной процедуры.
На детали определите кратчайший путь от зоны резания к жёсткой опоре. Сильный зажим может оставлять длинный податливый участок. Тонкая стенка прогибается между опорами. Губки тисков держат заготовку, но элемент может сильно выступать над ними. Приближение опоры к силе, смена её направления или последовательности обработки эффективнее простого увеличения момента зажима.
Направление силы важно. Наладка может быть стабильной, когда фреза тянет заготовку к опоре, и нестабильной при обратном направлении. На станках с люфтом или низкой жёсткостью попутное и встречное движения по-разному взаимодействуют с механизмом. Не назначайте одно направление всем: сравнивайте силовую цепь, станок и разрешённую практику.
Проверьте инструмент, патрон и эффективный вылет
Измеряйте биение, а не оценивайте на глаз. Выберите подходящую для патрона и фрезы точку, запишите её и поверните сборку на полный оборот. При чрезмерном биении выясните, связано ли оно с фрезой, цангой, патроном или шпинделем, очищая и переустанавливая детали по утверждённой процедуре либо заменяя их заведомо исправными.
Биение меняет распределение нагрузки. Один зуб снимает большую часть стружки, другой трётся. Средняя заданная подача на зуб скрывает значительно большую нагрузку ведущей кромки. Неравномерный износ, следы раз за оборот и перенос признака вместе со сборкой подтверждают это направление проверки.
Осмотрите кромки на сколы, налипание и неравномерный износ. Подтвердите соответствие геометрии и длины резания операции. Минимизируйте вылет с сохранением зазоров: жёсткость тонкой фрезы быстро падает при удалении от опоры. Уменьшите и лишнее выступание патрона. Если большой вылет обязателен, устойчивые контакт и траектория могут отличаться от короткой сборки.
Каталог цельных твердосплавных концевых фрез помогает выбрать семейства и размеры, но не заменяет чертёж и данные конкретного инструмента. Статья не утверждает, что одна геометрия устраняет вибрации на любом станке и материале.
Число зубьев, спираль, шаг, сердцевина и кромка влияют на силы и возбуждение, но связаны с местом для стружки, материалом, зацеплением и жёсткостью патрона. Больше зубьев меняет частоту прохождения и объём канавок, а не автоматически повышает устойчивость. Переменный шаг или спираль нарушают периодическое возбуждение в подходящих условиях, но не исправляют слабый патрон или неподдержанную деталь.
Определите, являются ли деталь или приспособление упругим звеном
Если вибрация возникает у свободного края стенки, конца длинной плиты или после уменьшения сечения, проверьте ветвь детали и приспособления. Сравните одинаковую траекторию в местах с разной опорой. Явная зависимость от места убедительнее ощущения, что зажим «кажется тугим».
В безопасном неподвижном состоянии проверьте, выявляет ли небольшое ручное усилие или разрешённое измерение индикатором движение в зоне резания. Сравнение отклика на лёгкое постукивание помогает найти гибкую панель, но качественная оценка не заменяет размерные или инженерные проверки безопасности. Подтвердите реальный контакт опор и параллелей: зажим может отогнуть тонкую деталь от опоры, создавая пружину даже при большой силе.
Возможные меры: приблизить опору, сократить неподдерживаемый пролёт, изменить последовательность для сохранения большего припуска во время неустойчивого резания, уменьшить силу через контакт или подавать силу в опору. Измените одно условие и повторите элемент. Если симптом перемещается вместе с опорой, ветвь найдена.
Улучшенное закрепление не доказывает, что приспособление было единственной причиной. Рассмотренные цеховые случаи показывают сохранение симптомов после усиления наладки из-за вылета, патрона, контакта или отклика станка. Считайте неудачную коррекцию информацией: восстановите базу, уточните гипотезу и проверьте следующую ветвь.
Изучите траекторию на скачки зацепления
Сопоставьте начало вибраций с зацеплением. Полный паз, тесные внутренние углы, резкий вход, большой угол охвата, контакт противоположных поверхностей и скачок глубины повышают силу и затрудняют выход стружки. Даже чистовой проход вибрирует при трении, повторном входе в волнистую поверхность или большем контакте, чем предусмотрено программой.
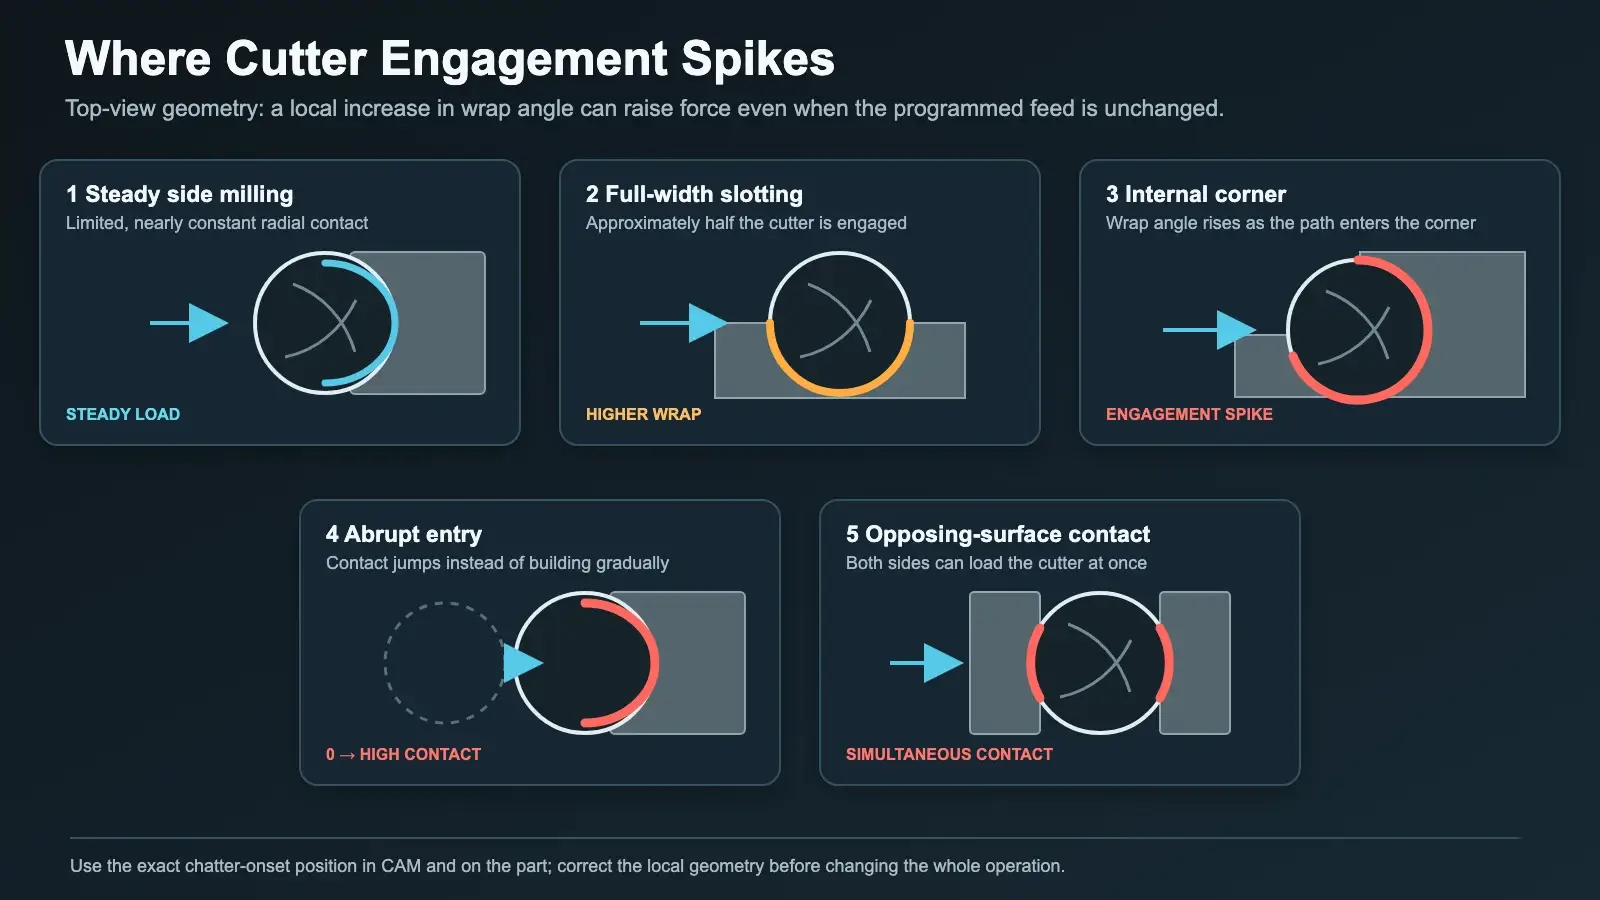
Проверьте вместе симуляцию CAM и реальный элемент. Входит ли фреза сразу в полный контакт? Растёт ли радиальное зацепление в углу? Работает ли сферический или фасонный инструмент на диаметре, отличном от номинального? Контактируют ли обе стороны фасонной фрезы? Оставляет ли выход выдержку или повторный проход по нестабильной поверхности? Собирается ли стружка в кармане и возвращается ли в резание?
Если симптом возникает только при скачке контакта, исправьте траекторию до изменения всей операции. Можно сгладить вход, локально уменьшить радиальный контакт, оставить плановый припуск, разделить черновую и чистовую обработку, избежать противоположного контакта, улучшить отвод или поддерживать более постоянную нагрузку. Сохраняйте режимы связанными с условиями производителя и повторяйте проверку после изменения геометрии.
Не уменьшайте автоматически обе глубины. Это снижает силу, но также меняет рабочую часть зуба, цикл, толщину стружки и возбуждение конструкции. Выберите переменную зацепления, прямо связанную со скачком, и предскажите отклик до испытания.
Меняйте частоту шпинделя как проверку частотного взаимодействия
После устранения опасной слабины, посадки, биения, повреждения инструмента и очевидных проблем опор диагностическим рычагом становится частота шпинделя. Она меняет время прохождения зубьев относительно упругой системы. Цель — не привычно «замедлиться», а уйти от неустойчивого взаимодействия в пределах инструмента, материала, станка и процесса.
Внесите значимое документированное изменение, разрешённое данными инструмента и станка. При смене частоты шпинделя, если подача на зуб не исследуется, пересчитайте минутную подачу для примерно постоянной нагрузки:
минутная подача = частота вращения × эффективное число зубьев × подача на зуб
Иначе проба меняет одновременно частоту возбуждения и нагрузку на зуб, не позволяя различить их. Подтвердите эффективное число зубьев и не используйте линейную подачу, рассчитанную для старой частоты.
Сравните тот же элемент. Предсказуемое смещение, ослабление или исчезновение зоны вибраций при неизменных остальных условиях поддерживает гипотезу частотного взаимодействия. Если ничего не меняется, вернитесь к исходному режиму и другой ветви либо проведите другое разрешённое испытание частоты. Одни удачные RPM не универсальны: устойчивость зависит от этой сборки, вылета, контакта, материала и конструкции.
При наличии модальных испытаний или проверенных диаграмм лепестков устойчивости , используйте ответственный инженерный метод или метод поставщика. В этом наборе данных нет модальных характеристик конкретного станка, поэтому таблица устойчивых частот здесь не приводится.
Проверяйте подачу на зуб, контакт или траекторию по одной переменной
Подача на зуб — отдельная гипотеза. Признаки трения: полированные или размазанные поверхности, нагрев без соответствующего съёма, визг при очень малом контакте, нарост и ухудшение при повторных выхаживающих проходах. Признаки перегрузки: рост нагрузки шпинделя, повреждение кромки, сильный прогиб, крупные заусенцы или потеря размера. Ни один диагноз нельзя ставить только по звуку.
При вероятном трении и исправной механике испытайте контролируемое изменение подачи на зуб в пределах данных инструмента, сохраняя частоту и зацепление. Ожидайте более чистую стружку и уменьшение признаков трения. При вероятной перегрузке так же дисциплинированно уменьшите непосредственно связанную нагрузку и осмотрите кромку и поверхность.
Если гипотеза — контакт, сохраняйте частоту и подачу на зуб, меняя нужный радиальный или осевой контакт либо локальную траекторию. Если вылет — используйте более короткую разрешённую сборку, максимально сохраняя режимы и геометрию. Если отвод стружки — исправьте подачу среды или путь выхода без одновременной смены фрезы и скорости.
Не накапливайте изменения. Более короткий инструмент, меньшие RPM, другая подача, меньший шаг и новый патрон могут дать тишину, но цех не воспроизведёт логику при последующем изменении одной из переменных.
Используйте матрицу «признак–испытание» только после осмотра
| Характер симптома | Вероятная ветвь | Проверка, различающая причины | Первое контролируемое действие |
|---|---|---|---|
| Вибрация или тональный шум до резания | Шпиндель, патрон, баланс инструмента, посадка или состояние станка | Вращайте вхолостую только по разрешённой процедуре; осмотрите, переустановите или замените заведомо исправными компонентами | Исправьте механическое состояние до проб резания |
| Следы раз в оборот и неравномерный износ зубьев | Биение, повреждённая кромка или неравномерная нагрузка | Измерьте биение в записанной точке; осмотрите все зубья | Очистите, переустановите или замените выявленный компонент и повторите исходный режим |
| Вибрация только у тонкой стенки или неподдерживаемого конца | Гибкость детали или приспособления | Сравните зоны с опорой и без неё; измените одну опору | Сократите силовую цепь или измените последовательность либо направление |
| Вибрации начинаются в углах, пазах, на входе или при одновременном контакте | Скачок контакта или траектории | Сопоставьте контакт CAM с точным местом начала | Сгладьте или уменьшите выявленное местное зацепление, сохранив остальные переменные |
| Вибрация сильно меняется при контролируемом испытании частоты | Взаимодействие частоты зубьев и конструкции | Измените частоту в пределах и пересчитайте подачу для сохранения нагрузки на зуб | Подтвердите стабильные условия именно этой сборки и контакта |
Матрица помогает направить проверку, но не заменяет осмотр. Несколько причин могут сосуществовать: биение усиливает чувствительность длинного инструмента к углу, податливая стенка — зависимую от скорости неустойчивость. Сначала устраните опасность и механические дефекты, затем выделите оставшееся взаимодействие резания.
Подтвердите исправление на том же элементе
Более тихий проход обнадёживает, но запуск требует сопоставимых данных. Повторите геометрию, материал, сборку и контроль. Сравните звук, шаг и направление волн, нагрузку шпинделя, размеры, заусенцы, стружку, допустимые температурные признаки и кромки. Когда важна серийная повторяемость, проверьте больше одного элемента или цикла.
Запишите неудачную базу, гипотезу, единственное изменение, ожидаемый и реальный отклик и решение. Сохраните инструмент и патрон, биение, вылет, схему опор, частоту, подачу на зуб, контакт, редакцию траектории и коррекции. Определите допустимый диапазон и признак остановки или повторной проверки.
Если исправление работает только при крайней коррекции, не повторяется или ухудшает размер и инструмент, процесс ещё нестабилен. Вернитесь к дереву причин. Результат диагностики — не просто отсутствие шума, а документированная причина нестабильности и исправление, действительное для заданной наладки.
Для производства добавьте основания повторной проверки. Другой патрон, заменённый шпиндель, больший вылет, изменённое приспособление, материал, переточенный инструмент или контакт могут вывести систему из проверенных условий. Утверждённая запись должна указывать, какие изменения требуют нового сравнения с базой, а не считать вчерашний тихий проход действительным бессрочно.