










Chatter na fresagem: diagnosticar a causa antes de alterar o corte
O chatter na fresagem não é um único ajuste errado. É uma interação instável entre máquina, fuso, porta-ferramentas, fresa, peça, dispositivo e condições de corte. Alterar três parâmetros ao mesmo tempo pode eliminar o ruído, mas não mostra que parte do sistema era responsável nem se a zona seguinte voltará a vibrar.
Se a vibração aumentar, a ferramenta estiver visivelmente danificada, a peça ou o dispositivo se mover, ou a carga do fuso se aproximar de um nível inseguro, pare o corte segundo o procedimento aprovado da oficina. Caso contrário, preserve os indícios. Registe a condição exata que produziu o sintoma, inspecione a cadeia mecânica, escolha uma causa plausível e execute um ensaio capaz de a refutar. Só depois se devem alterar avanços, velocidades ou envolvimento.
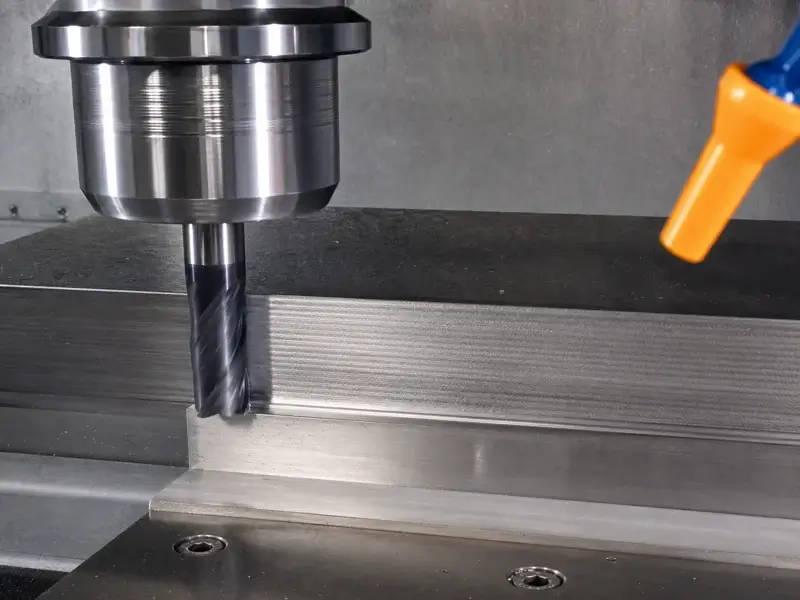
Confirmar que o padrão é chatter induzido pelo corte
O chatter manifesta-se geralmente para além do som. Surgem ondas ou facetas repetidas na superfície. O passo ou ângulo das marcas pode mudar com a velocidade do fuso, o número de canais ou a direção. O som torna-se tonal ou pulsante ao atravessar uma zona específica. A carga pode oscilar em vez de apenas aumentar. Uma aresta nova pode mostrar desgaste desigual porque um dente trabalha mais do que os restantes.
O mecanismo é frequentemente regenerativo. Um dente deforma o sistema ferramenta–peça e deixa uma superfície ondulada. O dente seguinte encontra uma apara cuja espessura varia com essa ondulação. A força de corte varia e acrescenta energia a um modo estrutural flexível. Com uma combinação desfavorável de rigidez, amortecimento, envolvimento e sincronização da passagem dos dentes, a vibração mantém-se ou cresce.
Nem toda a vibração é chatter regenerativo. Um porta-ferramentas ou ferramenta desequilibrados podem vibrar em vazio. Um rolamento danificado, uma cabeça solta, um cone contaminado ou um porta-ferramentas mal assente podem produzir ruído antes do contacto. Aparas recortadas podem riscar a parede irregularmente. Um dente lascado pode deixar uma marca por rotação. Um corte interrompido produz impactos naturalmente. Uma peça que se desloca indica falha de fixação, não um problema de janela de estabilidade.
Faça duas observações antes do diagnóstico:
- A vibração existe com o fuso a rodar fora da peça ou começa apenas quando a aresta entra em contacto?
- Ocorre em todo o lado ou apenas numa profundidade, canto, parede, direção ou zona sem apoio?
A vibração em vazio orienta para fuso, porta-ferramentas, equilíbrio, assentamento ou estado da máquina. Um sintoma ligado a uma zona aponta para apoio local, envolvimento ou trajetória. Se aparecer apenas quando aumenta o braço de alavanca efetivo, implica a rigidez. São pistas de investigação, não provas finais.
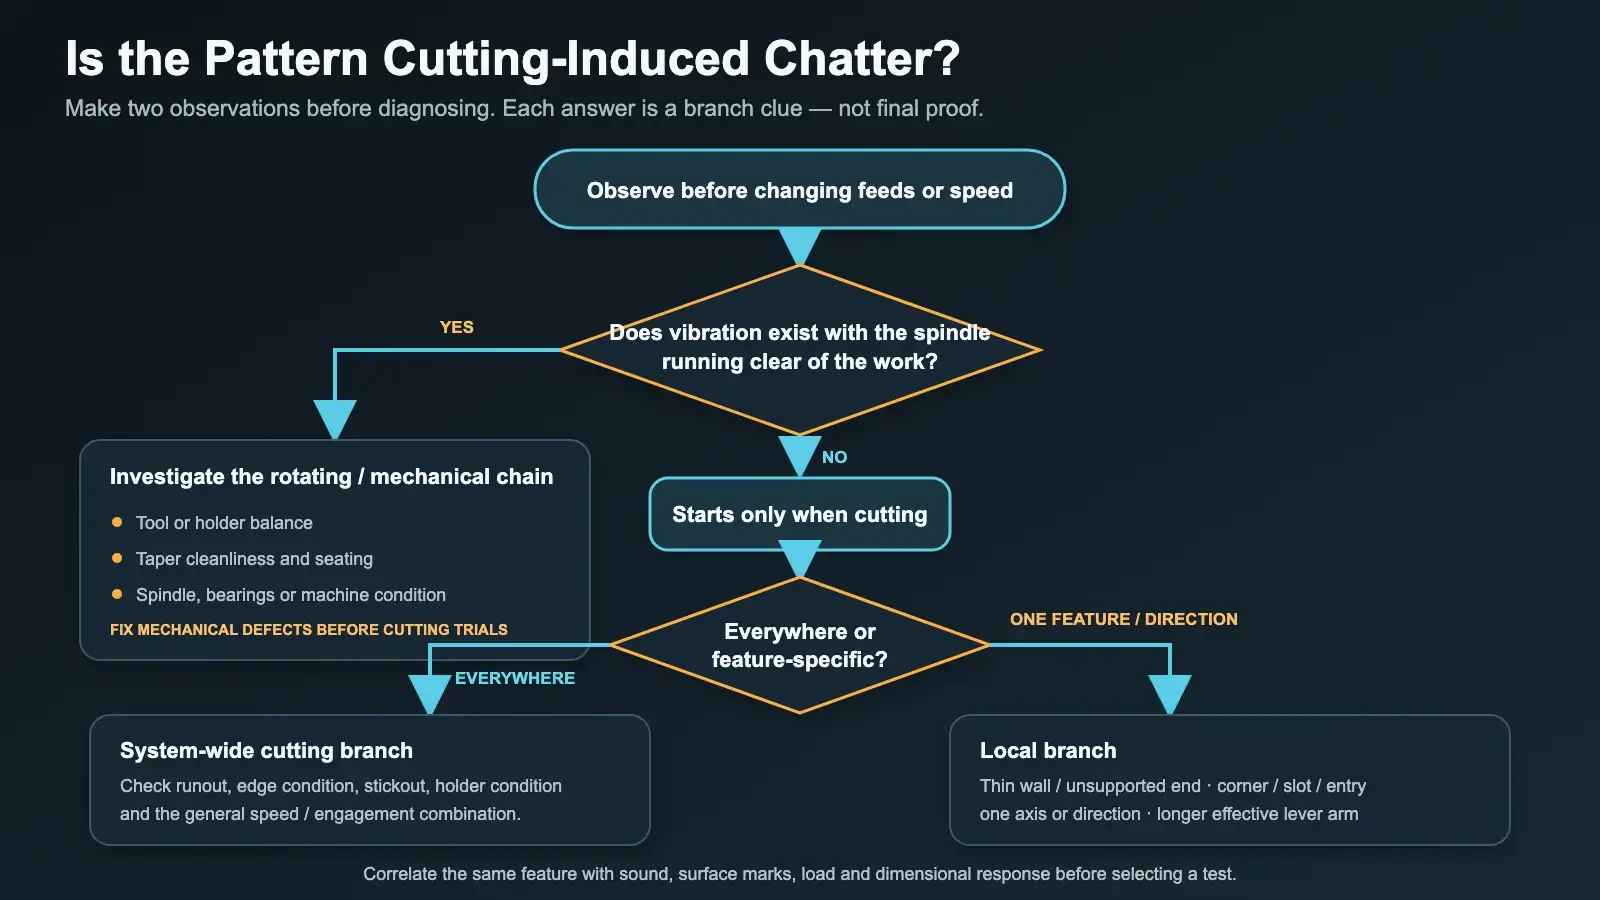
Leia o acabamento como um registo temporal. Ondas regularmente espaçadas numa zona de envolvimento constante sustentam uma interação periódica; uma marca apenas na inversão de direção pode indicar folga, pausa ou trajetória. Uma linha profunda isolada pode ser uma apara presa ou uma aresta danificada. Compare a direção das marcas com o movimento e verifique se o comprimento de onda muda após um ensaio controlado de RPM. Não deduza uma frequência precisa do espaçamento visual sem conhecer avanço, trajetória e método de medição; use o padrão para decidir que indícios recolher a seguir.
Trate o som da mesma forma. Um tom agudo pode acompanhar o chatter, mas um movimento estrutural silencioso de baixa frequência também pode prejudicar dimensões e acabamento. Inversamente, algumas operações interrompidas são ruidosas e continuam controladas. O objetivo é uma correlação repetível entre envolvimento, som, marcas, carga e resposta dimensional, não um limiar subjetivo de som «mau».
Preservar os indícios antes de alterar o corte
Um «mau corte» não documentado não pode ser comparado com o ensaio seguinte. Guarde a revisão do programa e registe:
- máquina e fuso;
- fabricante, referência, diâmetro, número de canais e estado das arestas;
- porta-ferramentas, pinça ou interface, comprimento do conjunto e balanço medido;
- batimento medido e local de medição;
- material, estado e posição do elemento;
- pontos de contacto do dispositivo, posições de aperto e vão sem apoio;
- velocidade do fuso, avanço por dente ou programado e percentagens de correção reais;
- envolvimento radial e axial, entrada, saída e direção de corte;
- fornecimento de fluido de corte ou ar e evacuação observada;
- momento em que começa o chatter, som, direção visível das marcas e comportamento da carga.
Fotografe a montagem e a superfície se as regras da oficina o permitirem. Marque a zona exata no programa ou registo. Se o ensaio seguinte alterar simultaneamente balanço e velocidade do fuso, não será possível saber que alteração importou. Volte à referência quando um ensaio for inconclusivo.
Não pressuponha que um valor menor significa um corte mais suave e estável. Uma carga de apara muito baixa pode fazer a aresta roçar em vez de cortar de forma limpa. Uma passagem axial pouco profunda pode deslocar o contacto para uma zona menos favorável do dente ou da estrutura. Uma alteração mínima da velocidade pode manter a excitação da passagem dos dentes perto da mesma resposta estrutural. O registo inicial evita que estas suposições se tornem crenças de oficina.
Inspecionar o percurso das forças do fuso à peça
Antes de editar o programa, siga a força de corte pelo sistema físico: estrutura da máquina, fuso e cone, porta-ferramentas, fresa, peça, dispositivo e mesa. Cada interface deve estar limpa, assente, apertada e apoiada conforme previsto.
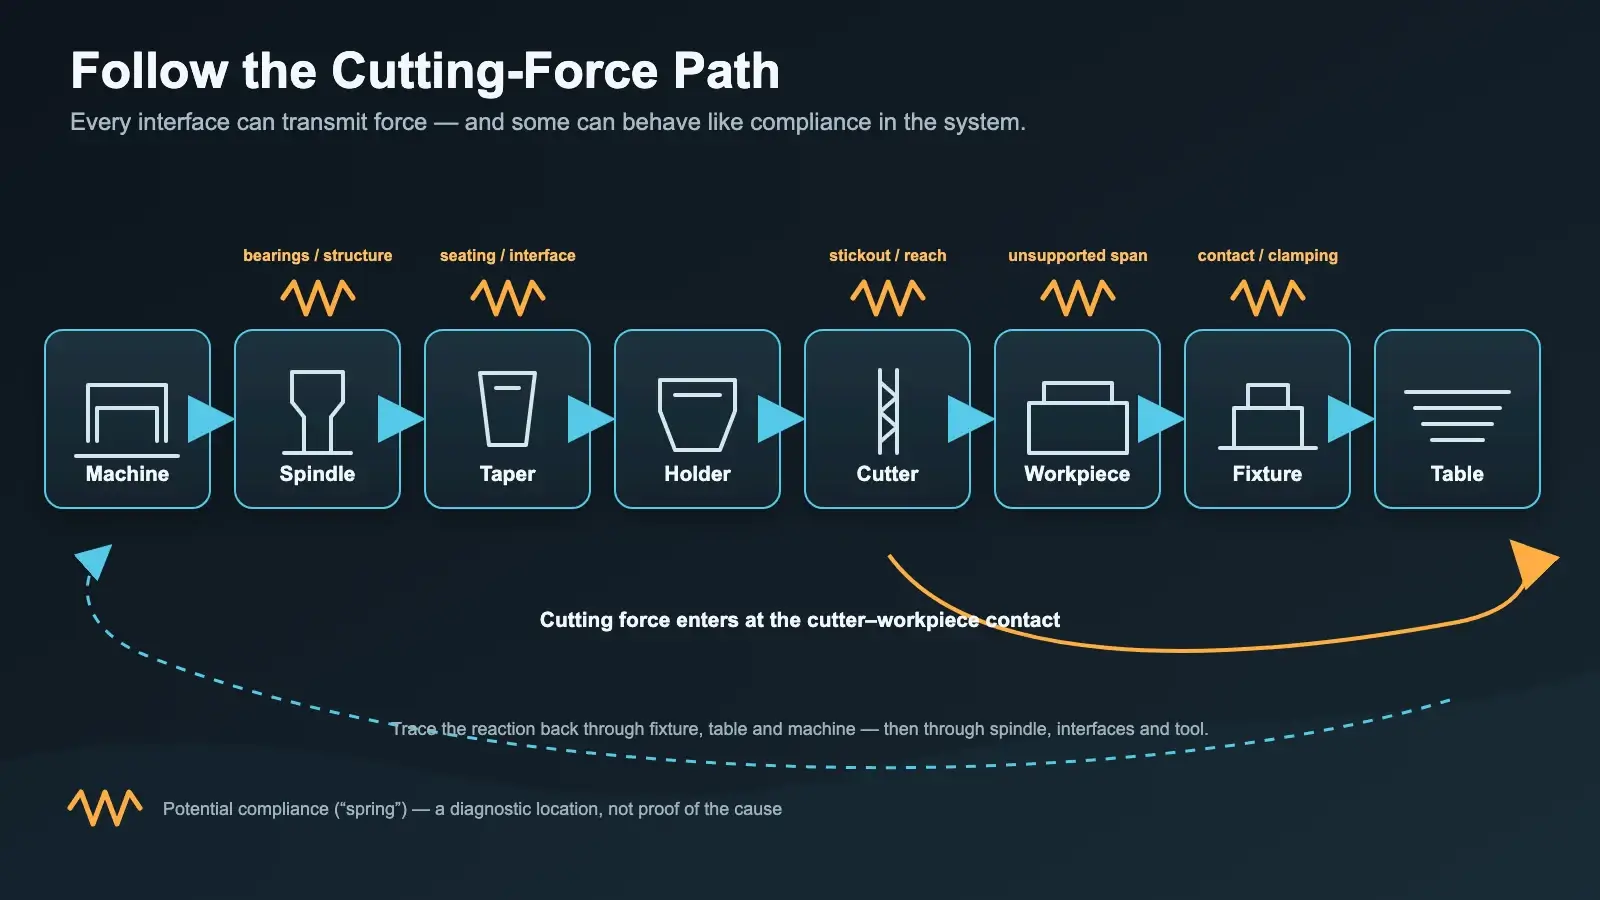
Com a máquina num estado seguro para inspeção, verifique contaminação ou danos no cone e na interface do porta-ferramentas. Confirme a retenção ou o tirante segundo os procedimentos da máquina. Inspecione porta-ferramentas, porca, pinça e haste quanto a desgaste por micromovimentos, sujidade, rebarbas ou mau assentamento. Não compense uma interface danificada com aperto excessivo fora do procedimento do fabricante.
Procure folgas na máquina: cabeça ou carro móvel que se desloca sob o corte, folga excessiva nos eixos, régua de ajuste solta, folga anormal do fuso, rolamentos degradados ou interface mesa–dispositivo mal assente. Estas verificações são específicas e podem exigir manutenção. Conselhos sobre chatter não autorizam ajustes dos rolamentos do fuso ou da geometria sem o procedimento correto.
Na peça, identifique o percurso mais curto da zona de corte até um apoio rígido. Os grampos podem aplicar muita força e ainda deixar um vão longo e flexível. Uma parede fina pode fletir entre apoios. Uma maxila pode segurar o bruto enquanto a zona maquinada sobressai muito. Aproximar o apoio da força, mudar a sua direção ou a sequência pode ser mais eficaz do que aumentar simplesmente o binário de aperto.
A direção da força importa. Uma montagem pode ser estável quando a fresa puxa a peça para uma face apoiada e instável no sentido inverso. Em máquinas com folga ou arquitetura menos rígida, fresagem concordante e discordante podem interagir de forma diferente com o mecanismo. Não prescreva uma direção universal; compare o percurso real das forças, o estado da máquina e a prática aprovada.
Verificar ferramenta, porta-ferramentas e alcance efetivo
Meça o batimento em vez de o avaliar a olho. Verifique num local adequado ao porta-ferramentas e à fresa, registe-o e rode o conjunto uma volta completa. Se for excessivo, isole se acompanha a fresa, a pinça, o porta-ferramentas ou a interface do fuso por limpeza e reassentamento aprovados ou substituição por um componente comprovadamente bom.
O batimento altera a distribuição da carga. Um dente pode remover a maior parte da apara enquanto outro roça. O avanço médio programado por dente pode esconder uma carga efetiva muito maior na aresta mais saliente. Desgaste desigual, marcas uma vez por rotação e um sintoma que acompanha o conjunto sustentam este ramo.
Inspecione lascamento, material aderente e desgaste desigual. Confirme que a geometria e o comprimento de corte correspondem à operação. Minimize o balanço mantendo a folga necessária; a rigidez de uma fresa esbelta cai rapidamente ao afastar-se do apoio. Minimize também a projeção desnecessária do porta-ferramentas. Se for indispensável maior alcance, o envolvimento e a trajetória estáveis podem diferir de um conjunto curto.
A página fresas de metal duro integral pode ser usada para identificar famílias e dimensões candidatas. Não substitui o desenho e os dados de aplicação da ferramenta selecionada, e este artigo não afirma que uma geometria específica elimine o chatter em qualquer máquina ou material.
Número de canais, hélice, passo, núcleo e preparação da aresta afetam forças e excitação, mas não se separam do espaço para aparas, material, envolvimento radial e rigidez do porta-ferramentas. Mais dentes alteram a frequência de passagem e o espaço disponível; não são automaticamente mais estáveis. Um passo ou hélice variáveis podem perturbar a excitação periódica numa aplicação adequada, mas não corrigem um porta-ferramentas solto ou uma peça sem apoio.
Determinar se a peça ou o dispositivo funcionam como uma mola
Se o chatter surgir perto da extremidade livre de uma parede, no fim de uma placa longa ou após reduzir a espessura por remoção de material, suspeite da peça e do dispositivo. Compare a mesma trajetória em locais com apoio diferente. Uma dependência clara da posição é mais forte do que a impressão de que o dispositivo «parece bem apertado».
Em condições estáticas seguras, observe se uma força manual moderada ou um ensaio permitido com comparador revela movimento na zona de corte. Uma comparação por toque ou resposta pode localizar um painel flexível, mas é qualitativa e não substitui verificações dimensionais ou de engenharia quando a segurança importa. Confirme o contacto real sob apoios e paralelas. Um grampo pode curvar uma peça fina para longe do apoio, criando uma mola apesar da elevada força de aperto.
As correções possíveis incluem aproximar o apoio, encurtar o vão livre, mudar a sequência para manter mais material durante o corte instável, reduzir a força pelo envolvimento ou aproximar numa direção que carregue a peça contra o apoio. Aplique uma alteração e repita o mesmo elemento. Se o sintoma se deslocar com o apoio, o resultado identifica o ramo.
Melhorar a fixação não prova que o dispositivo fosse a única causa. Casos de oficina analisados mostram sintomas persistentes após rigidificar a montagem porque permaneciam alcance, estado do porta-ferramentas, envolvimento ou resposta da máquina. Trate cada correção sem êxito como informação: restabeleça a referência, atualize a hipótese e teste o ramo seguinte.
Procurar picos de envolvimento na trajetória
Relacione o início do chatter com o envolvimento da fresa. Abertura de ranhura à largura total, cantos internos apertados, entrada brusca, grande ângulo de envolvimento, contacto simultâneo em superfícies opostas e aumentos súbitos do envolvimento axial ou radial podem elevar a força e reduzir a saída de aparas. Uma passagem de acabamento também pode vibrar se roçar, voltar a entrar numa superfície ondulada ou tocar mais geometria do que o previsto.
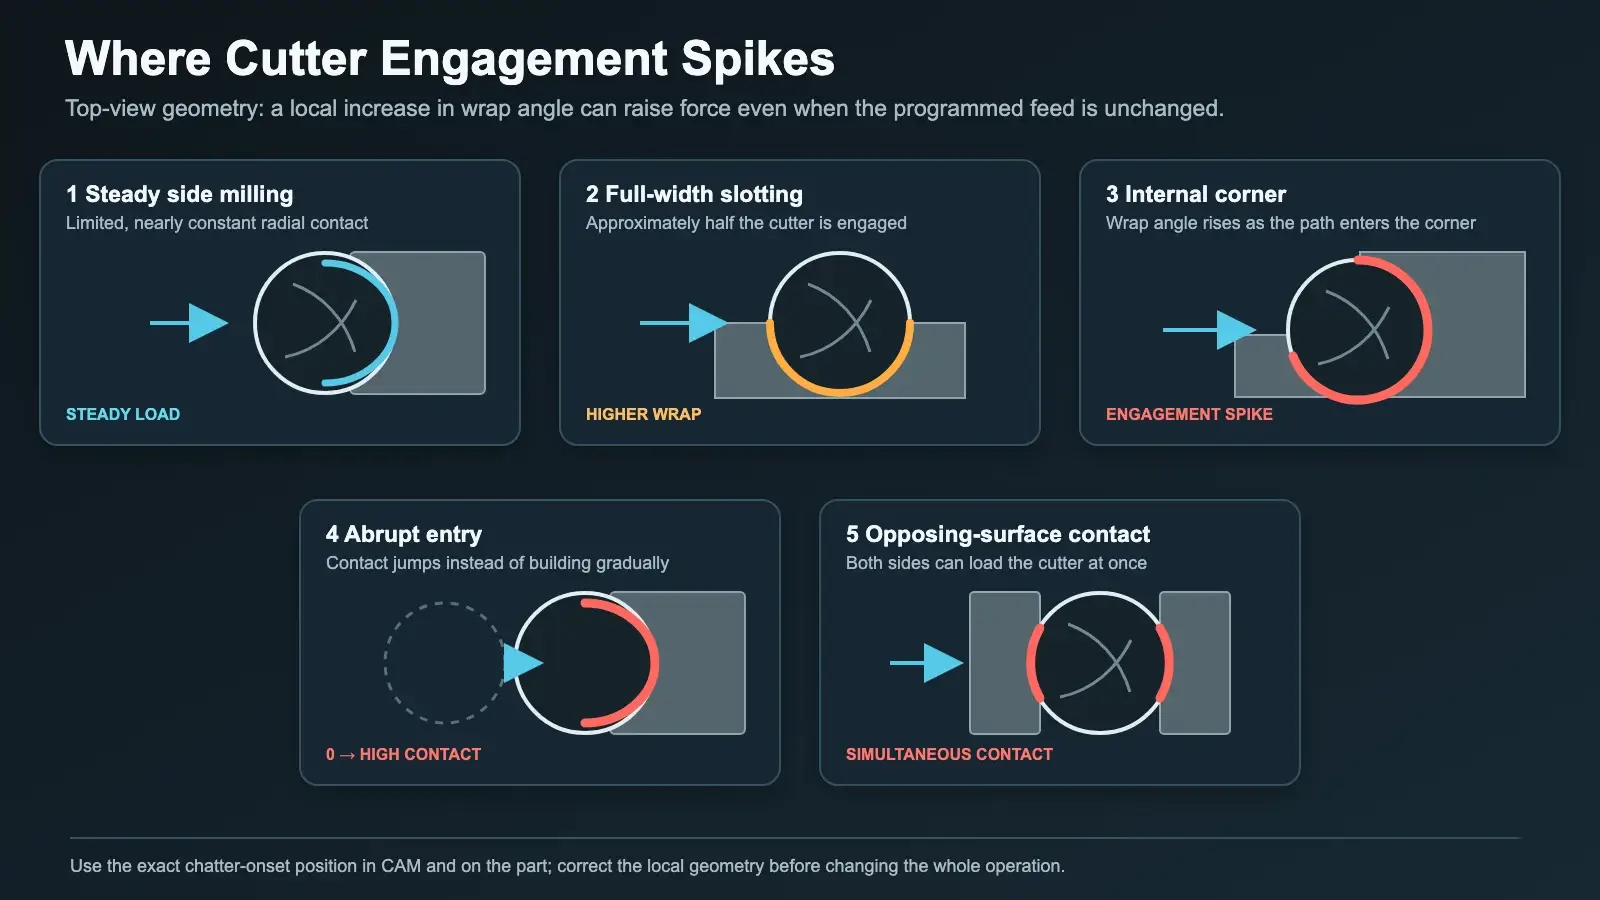
Verifique em conjunto a simulação CAM e o elemento real. A fresa entra com envolvimento total? O contacto radial aumenta num canto? Uma ferramenta esférica ou de forma corta com diâmetro efetivo diferente do nominal? Ambos os lados de uma ferramenta de perfil estão em contacto? A saída deixa uma pausa ou passagem sem nova penetração sobre uma superfície já instável? As aparas acumulam-se numa cavidade e regressam ao corte?
Se o sintoma surgir apenas num pico de envolvimento, corrija a trajetória antes de alterar toda a operação. Uma resposta controlada pode suavizar a entrada, reduzir o envolvimento radial local, deixar sobremedida planeada, separar desbaste e acabamento, evitar contacto oposto simultâneo, melhorar a evacuação ou manter carga mais uniforme. Mantenha os dados ligados às condições reais do fabricante e volte a qualificar após mudar a geometria.
Não reduza automaticamente o envolvimento axial e radial em simultâneo. Pode baixar a força, mas também altera a parte do dente que corta, o ciclo, a espessura da apara e a excitação estrutural. Escolha a variável mais ligada ao pico observado e preveja a resposta antes do ensaio.
Alterar a velocidade do fuso como ensaio de frequência
Depois de resolver folgas inseguras, assentamento, batimento, danos e problemas evidentes de apoio, a velocidade do fuso torna-se um recurso de diagnóstico. Altera a sincronização da passagem dos dentes face ao sistema flexível. O objetivo não é «andar mais devagar» por hábito, mas afastar a excitação de uma interação instável respeitando os limites da ferramenta, material, máquina e processo.
Faça uma alteração significativa e documentada permitida pelos dados da ferramenta e pela máquina. Se mudar a velocidade do fuso e o avanço por dente não for a variável em ensaio, recalcule o avanço da mesa para manter a carga de apara aproximadamente constante:
avanço da mesa = RPM × número efetivo de dentes × avanço por dente
Caso contrário, o ensaio altera frequência de excitação e carga de apara ao mesmo tempo, sem permitir distingui-las. Verifique o número efetivo de dentes e não reutilize um avanço linear calculado para as RPM anteriores.
Compare o mesmo elemento. Se a faixa de chatter se deslocar, enfraquecer ou desaparecer de forma previsível mantendo o restante fixo, a interação com a velocidade fica sustentada. Se nada mudar, volte à referência e investigue outro ramo ou faça outro ensaio controlado dentro dos limites aprovados. Um valor de RPM bem-sucedido não é uma recomendação universal; a estabilidade depende deste conjunto, alcance, envolvimento, material e estrutura.
Quando existem ensaios modais ou dados verificados de lóbulos de estabilidade , use o método da engenharia responsável ou do fornecedor. Este conjunto de evidências não contém dados modais específicos da máquina, pelo que não é fornecido aqui um gráfico de velocidades estáveis.
Testar carga de apara, envolvimento ou trajetória uma variável de cada vez
A carga de apara é uma hipótese separada. O atrito pode mostrar superfícies polidas ou arrastadas, calor sem remoção proporcional, chiado com contacto muito ligeiro, aresta postiça e deterioração em passagens repetidas sem nova penetração. A sobrecarga pode mostrar aumento da carga do fuso, danos na aresta, flexão excessiva, rebarbas grandes ou perda de dimensão. Nenhum diagnóstico pode ser feito apenas pelo som.
Se o atrito for plausível e a mecânica estiver verificada, teste uma alteração controlada do avanço por dente dentro dos dados da ferramenta mantendo velocidade e envolvimento fixos. Preveja uma apara mais limpa e menos sinais de atrito. Se a sobrecarga for plausível, reduza a variável de carga diretamente implicada com a mesma disciplina e examine a resposta da aresta e da superfície.
Se a hipótese for o envolvimento, mantenha RPM e carga de apara constantes ao alterar o contacto radial ou axial relevante ou a trajetória local. Se for o alcance, use um conjunto mais curto aprovado mantendo tanto quanto possível condições e geometria. Se for a evacuação, corrija o fornecimento ou a saída sem mudar simultaneamente fresa e velocidade.
Não acumule alterações. Uma ferramenta mais curta, menos RPM, outro avanço, menor passo lateral e um novo porta-ferramentas podem produzir um corte silencioso, mas a oficina não poderá reproduzir o raciocínio quando depois mudar apenas uma variável.
Usar a matriz de sintomas e ensaios apenas após inspeção
| Padrão de sintomas | Ramo provável | Ensaio discriminante | Primeira ação controlada |
|---|---|---|---|
| Vibração ou ruído tonal antes de cortar | Fuso, porta-ferramentas, equilíbrio, assentamento ou estado da máquina | Rodar em vazio apenas segundo procedimento aprovado; inspecionar e reassentar ou substituir por componentes comprovadamente bons | Corrigir o estado mecânico antes de ensaios de corte |
| Marcas uma vez por rotação e desgaste desigual dos dentes | Batimento, aresta danificada ou má distribuição da carga | Medir batimento num local registado; inspecionar cada dente | Limpar/reassentar ou substituir o componente identificado e repetir a referência |
| Chatter apenas perto de parede fina ou extremidade sem apoio | Flexibilidade da peça ou do dispositivo | Comparar zonas apoiadas e livres; alterar um ponto de apoio | Encurtar o percurso da força ou rever sequência/direção |
| Chatter ao iniciar cantos, ranhuras, entrada ou contacto simultâneo | Pico de envolvimento ou trajetória | Relacionar o envolvimento CAM com a posição exata de início | Suavizar ou reduzir o envolvimento local implicado mantendo as outras variáveis |
| O chatter muda muito num ensaio controlado de RPM | Interação entre passagem dos dentes e estrutura | Alterar velocidade dentro dos limites e recalcular avanço para conservar carga de apara | Qualificar a condição estável para este conjunto e envolvimento exatos |
A matriz orienta, mas não substitui a inspeção. Podem coexistir vários ramos. Um batimento excessivo pode tornar uma ferramenta longa mais sensível a um canto; uma parede flexível pode amplificar uma instabilidade ligada à velocidade. Resolva primeiro defeitos mecânicos e de segurança e depois isole a interação de corte restante.
Comprovar a correção no mesmo elemento maquinado
Uma passagem mais silenciosa é encorajadora, mas a aprovação exige indícios comparáveis. Repita geometria, estado do material, conjunto da ferramenta e método de inspeção. Compare som, comprimento e direção das ondas, tendência de carga, dimensões, rebarbas, forma das aparas, indicadores térmicos permitidos e estado das arestas. Verifique mais de um elemento ou ciclo quando a repetibilidade de produção importar.
Registe referência falhada, hipótese, alteração única, resposta prevista, resposta real e decisão. Preserve identificação da ferramenta e porta-ferramentas, batimento medido, balanço, apoios, RPM, avanço por dente, envolvimento, revisão da trajetória e correções. Defina o intervalo aceite e que observação exige paragem ou requalificação.
Se uma correção só funcionar com uma percentagem de ajuste extrema, não se repetir ou degradar dimensão ou ferramenta, ainda não existe um processo estável. Volte à árvore de causas. O resultado útil não é apenas ausência de ruído, mas uma explicação documentada do ramo instável e uma correção válida na montagem definida.
Na produção, acrescente um critério de requalificação. Mudar porta-ferramentas, fuso, alcance, dispositivo, estado do material, usar ferramenta reafiada ou alterar envolvimento pode retirar o sistema da condição comprovada. O registo aprovado deve indicar que mudanças exigem nova comparação de referência, sem assumir que o corte silencioso de ontem continua válido indefinidamente.