










Chatter en fresado: diagnosticar la causa antes de cambiar el corte
El chatter en fresado no es un único ajuste incorrecto. Es una interacción inestable entre máquina, husillo, portaherramientas, fresa, pieza, utillaje y condiciones de corte. Cambiar tres parámetros a la vez puede eliminar el ruido, pero no identifica qué parte del sistema era responsable ni si la siguiente zona volverá a vibrar.
Si aumenta la vibración, la herramienta está visiblemente dañada, se mueve la pieza o el utillaje, o la carga del husillo se acerca a un nivel inseguro, detenga el corte según el procedimiento aprobado del taller. En caso contrario, conserve las evidencias. Registre la condición exacta que produjo el síntoma, inspeccione la cadena mecánica, elija una causa plausible y realice una prueba que pueda refutarla. Solo después deben cambiarse avances, velocidades o contacto.
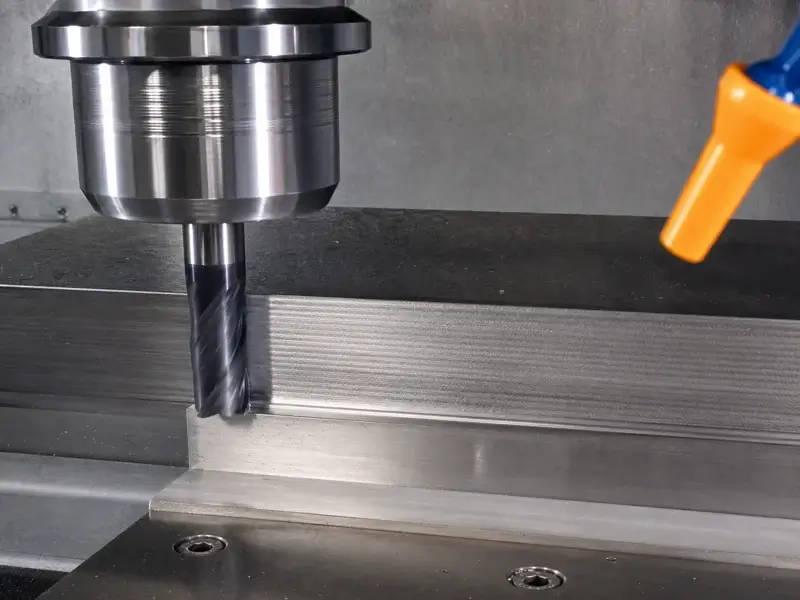
Confirmar que el patrón es chatter inducido por el corte
El chatter suele manifestarse con algo más que sonido. En la superficie aparece un patrón repetido de ondas o facetas. El paso o ángulo de las marcas puede cambiar con la velocidad del husillo, el número de labios o la dirección. El sonido se vuelve tonal o pulsante al atravesar una zona concreta. La carga puede oscilar en lugar de solo aumentar. Un filo nuevo puede presentar desgaste desigual porque un labio trabaja más que los demás.
El mecanismo suele ser regenerativo. Un diente flexiona el sistema herramienta–pieza y deja una superficie ondulada. El siguiente encuentra una viruta cuyo espesor varía con esa ondulación. La fuerza de corte cambia y añade energía a un modo estructural flexible. Con una combinación desfavorable de rigidez, amortiguación, contacto y sincronización del paso de dientes, la vibración se mantiene o crece.
No toda vibración es chatter regenerativo. Un portaherramientas o herramienta desequilibrados pueden vibrar en vacío. Un rodamiento dañado, un cabezal flojo, un cono contaminado o un portaherramientas mal asentado pueden hacer ruido antes del contacto. Las virutas recortadas pueden rayar irregularmente la pared. Un labio mellado puede dejar una marca por revolución. Un corte interrumpido genera impactos de forma natural. Una pieza que se desplaza indica fallo de sujeción, no un problema de ventana de estabilidad.
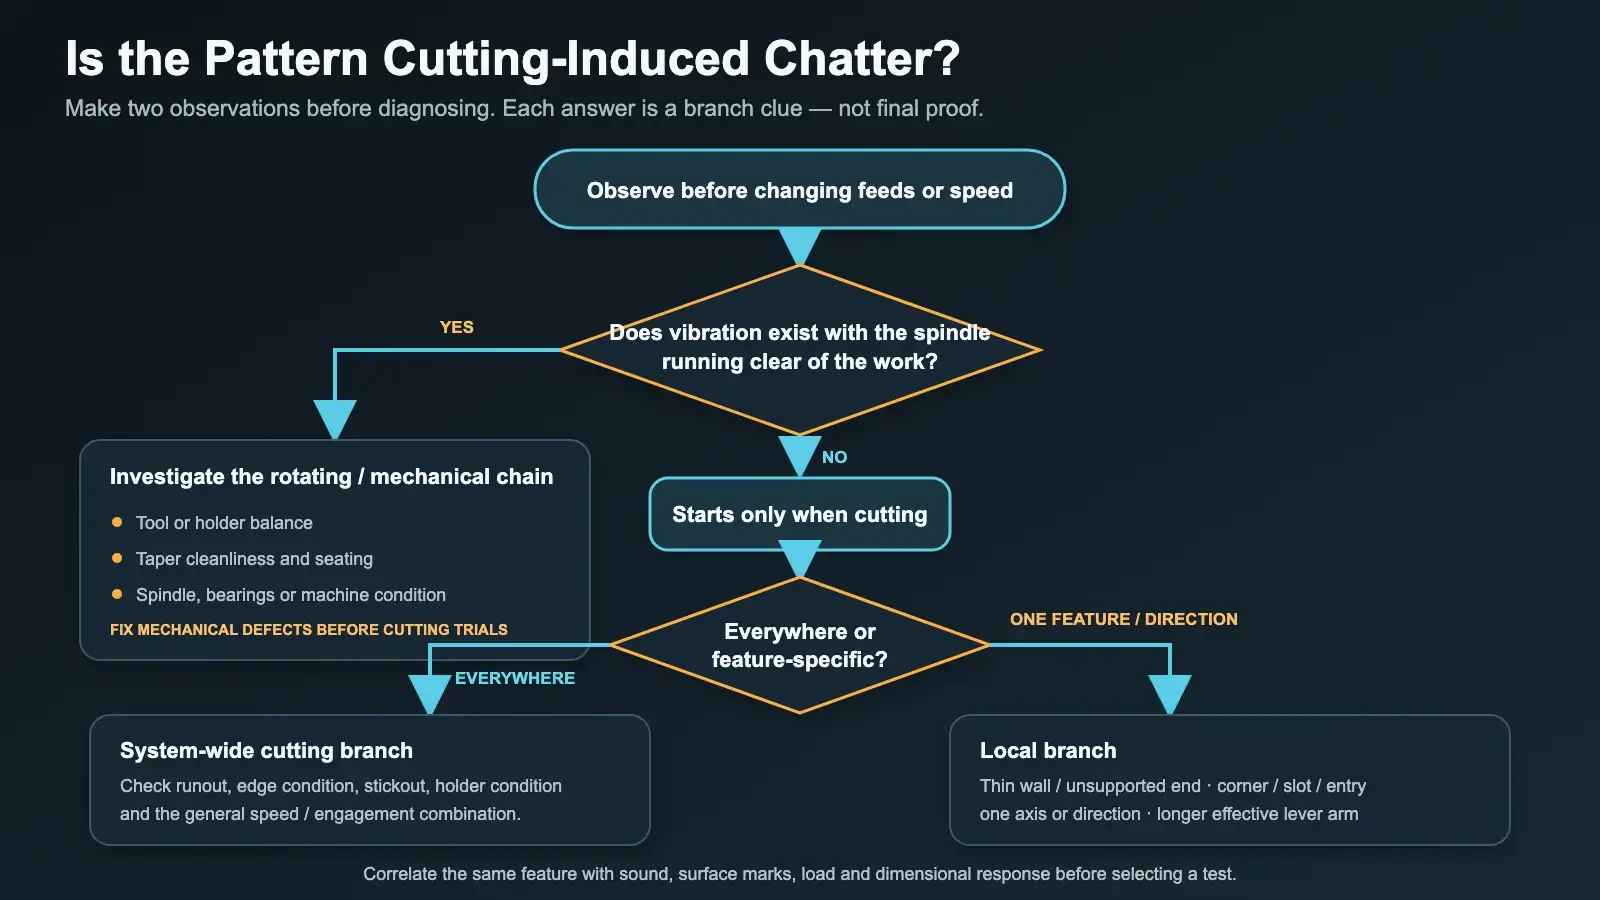
Realice dos observaciones antes de diagnosticar:
- ¿Existe vibración con el husillo girando fuera de la pieza o empieza solo al entrar el filo?
- ¿Ocurre en todas partes o solo en una profundidad, esquina, pared, dirección o zona sin apoyo?
La vibración en vacío orienta hacia husillo, portaherramientas, equilibrado, asiento o estado de máquina. Un síntoma ligado a una zona apunta al apoyo local, contacto o trayectoria. Si aparece solo al aumentar el brazo de palanca efectivo, implica la rigidez. Son pistas de investigación, no pruebas definitivas.
Lea el acabado como un registro temporal. Ondas equidistantes a través de una zona de contacto constante respaldan una interacción periódica; una marca solo al invertir dirección puede apuntar a holgura, pausa o trayectoria. Una línea profunda aislada puede ser una viruta atrapada o un filo dañado. Compare la dirección de las marcas con el movimiento y compruebe si cambia la longitud de onda tras una prueba controlada de RPM. No deduzca una frecuencia precisa del espaciado visual sin conocer avance, trayectoria y método de medición; use el patrón para decidir qué evidencias recoger después.
Trate el sonido del mismo modo. Un tono agudo puede acompañar al chatter, pero un movimiento estructural silencioso de baja frecuencia también puede dañar medidas y acabado. Por el contrario, algunas operaciones interrumpidas son ruidosas y permanecen controladas. El objetivo es una correlación repetible entre contacto, sonido, marcas, carga y respuesta dimensional, no un umbral subjetivo de sonido «malo».
Conservar las evidencias antes de cambiar el corte
Un «mal corte» sin documentar no puede compararse con la siguiente prueba. Guarde la revisión del programa y registre:
- máquina y husillo;
- fabricante, referencia, diámetro, número de labios y estado de los filos;
- portaherramientas, pinza o interfaz, longitud del conjunto y voladizo medido;
- descentramiento medido y punto de medición;
- material, estado y posición de la zona;
- puntos de contacto del utillaje, posiciones de apriete y tramo sin apoyo;
- velocidad del husillo, avance por diente o programado y porcentajes de corrección reales;
- contacto radial y axial, entrada, salida y dirección de corte;
- suministro de refrigerante o aire y evacuación observada;
- momento en que empieza el chatter, sonido, dirección visible de marcas y comportamiento de carga.
Fotografíe montaje y superficie si las normas del taller lo permiten. Marque la zona exacta en el programa o registro. Si la siguiente prueba cambia voladizo y velocidad del husillo a la vez, no podrá saberse qué cambio importó. Vuelva a la referencia cuando una prueba no sea concluyente.
No suponga que un valor menor significa un corte más suave y estable. Una carga de viruta muy baja puede hacer que el filo roce en vez de cortar limpiamente. Una pasada axial poco profunda puede desplazar el contacto a una zona menos favorable del labio o la estructura. Un cambio mínimo de velocidad puede mantener la excitación del paso de dientes cerca de la misma respuesta estructural. El registro inicial evita que estas conjeturas se conviertan en creencias de taller.
Inspeccionar la transmisión de fuerzas desde el husillo hasta la pieza
Antes de editar el programa, siga la fuerza de corte por el sistema físico: estructura de máquina, husillo y cono, portaherramientas, fresa, pieza, utillaje y mesa. Cada interfaz debe estar limpia, asentada, apretada y apoyada como corresponde.
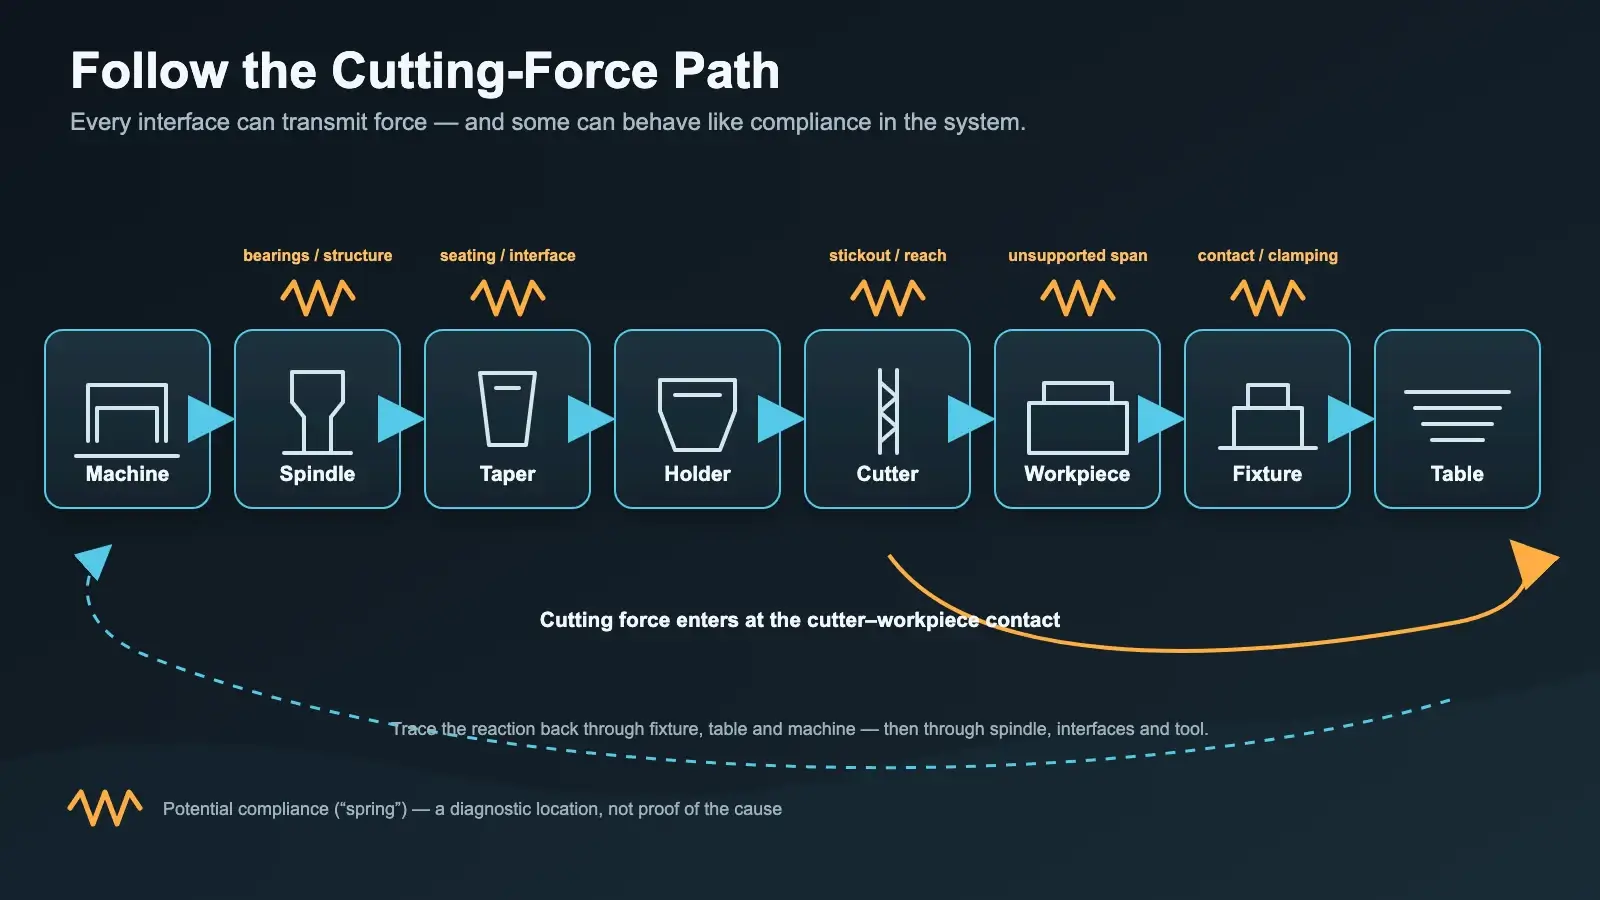
Con la máquina en un estado seguro de inspección, compruebe contaminación o daños en el cono y la interfaz del portaherramientas. Confirme el estado de retención o tirante según los procedimientos de la máquina. Inspeccione portaherramientas, tuerca, pinza y mango por desgaste de micromovimientos, suciedad, rebabas o mal asiento. No compense una interfaz dañada apretando por encima de lo indicado por el fabricante.
Busque holguras de máquina: cabezal o carnero que se desplaza bajo carga, juego excesivo de ejes, regleta de ajuste floja, juego anormal del husillo, rodamientos deteriorados o interfaz mesa–utillaje mal asentada. Estas comprobaciones son específicas y pueden requerir mantenimiento. Los consejos sobre chatter no autorizan a ajustar rodamientos del husillo ni geometría de máquina sin el procedimiento correcto.
En la pieza, identifique el recorrido más corto desde la zona de corte hasta un apoyo rígido. Las mordazas pueden aplicar mucha fuerza y dejar un tramo largo y flexible. Una pared fina puede flexionar entre apoyos. Una mordaza puede sujetar el bruto mientras la zona mecanizada sobresale mucho. Acercar el apoyo a la fuerza, cambiar su dirección o la secuencia puede ser más eficaz que aumentar el par de apriete.
La dirección de la fuerza importa. Un montaje puede ser estable cuando la fresa tira de la pieza hacia una cara apoyada e inestable en sentido contrario. En máquinas con holgura o menor rigidez, fresado en concordancia y oposición pueden interactuar de forma distinta con el mecanismo. No prescriba una dirección universal; compare la transmisión real de fuerzas, el estado de máquina y la práctica aprobada.
Comprobar herramienta, portaherramientas y alcance efectivo
Mida el descentramiento en lugar de juzgarlo a ojo. Compruebe un punto adecuado al portaherramientas y la fresa, anótelo y gire el conjunto una vuelta completa. Si es excesivo, determine si sigue a la fresa, pinza, portaherramientas o interfaz del husillo mediante limpieza y reasentamiento aprobados o sustitución por un componente conocido en buen estado.
El descentramiento modifica el reparto de carga. Un labio puede retirar la mayor parte de la viruta mientras otro roza. El avance medio programado por diente puede ocultar una carga efectiva mucho mayor en el filo sobresaliente. Desgaste desigual, marcas una vez por revolución y un síntoma que sigue al conjunto respaldan esta rama.
Inspeccione melladuras, material adherido y desgaste desigual. Confirme que geometría y longitud de corte corresponden a la operación. Minimice el voladizo conservando la holgura necesaria; la rigidez de una fresa esbelta cae rápidamente al alejarla del apoyo. Minimice también la proyección innecesaria del portaherramientas. Si hace falta más alcance, el contacto y la trayectoria estables pueden diferir de un conjunto corto.
La página fresas de metal duro integral puede utilizarse para identificar posibles familias y dimensiones. No sustituye el plano ni los datos de aplicación de la herramienta seleccionada, y este artículo no afirma que una geometría concreta elimine el chatter en cualquier máquina o material.
Número de labios, hélice, paso, núcleo y preparación del filo afectan a fuerzas y excitación, pero no se separan del espacio de viruta, material, contacto radial y rigidez del portaherramientas. Más labios cambian la frecuencia de paso y el espacio disponible; no son automáticamente más estables. Un paso o hélice variables pueden perturbar la excitación periódica en una aplicación adecuada, pero no arreglan un portaherramientas flojo ni una pieza sin apoyo.
Determinar si la pieza o el utillaje actúan como un muelle
Si el chatter aparece cerca del extremo libre de una pared, al final de una placa larga o después de reducir el espesor al retirar material, sospeche de pieza y utillaje. Compare la misma trayectoria en puntos con distinto apoyo. Una dependencia clara de la posición es más sólida que la impresión de que el utillaje «parece bien apretado».
En condiciones estáticas seguras, observe si una fuerza manual moderada o una prueba permitida con comparador revela movimiento en la zona de corte. Una comparación de respuesta o golpeteo puede localizar un panel flexible, pero es cualitativa y no sustituye comprobaciones dimensionales o de ingeniería cuando importa la seguridad. Confirme el contacto real bajo apoyos y paralelas. Una mordaza puede arquear una pieza fina alejándola del apoyo y crear un muelle pese a la gran fuerza de apriete.
Las correcciones posibles son acercar el apoyo, acortar el tramo libre, cambiar la secuencia para conservar más material durante el corte inestable, reducir fuerza mediante contacto o aproximarse en una dirección que cargue la pieza contra el apoyo. Aplique un cambio y repita la misma zona. Si el síntoma se mueve con el apoyo, el resultado identifica la rama.
Mejorar la sujeción no demuestra que el utillaje fuera la única causa. Casos de taller revisados muestran síntomas persistentes tras rigidizar el montaje porque quedaban alcance, estado del portaherramientas, contacto o respuesta de máquina. Trate cada corrección fallida como información: restaure la referencia, actualice la hipótesis y pruebe la siguiente rama.
Revisar picos de contacto en la trayectoria
Relacione el inicio del chatter con el contacto de la fresa. Ranurado a ancho completo, esquinas internas cerradas, entrada brusca, gran ángulo envolvente, contacto simultáneo en superficies opuestas y aumentos repentinos de contacto axial o radial pueden elevar la fuerza y reducir la salida de viruta. Una pasada de acabado también puede vibrar si roza, vuelve a entrar en una superficie ondulada o toca más geometría de la prevista.
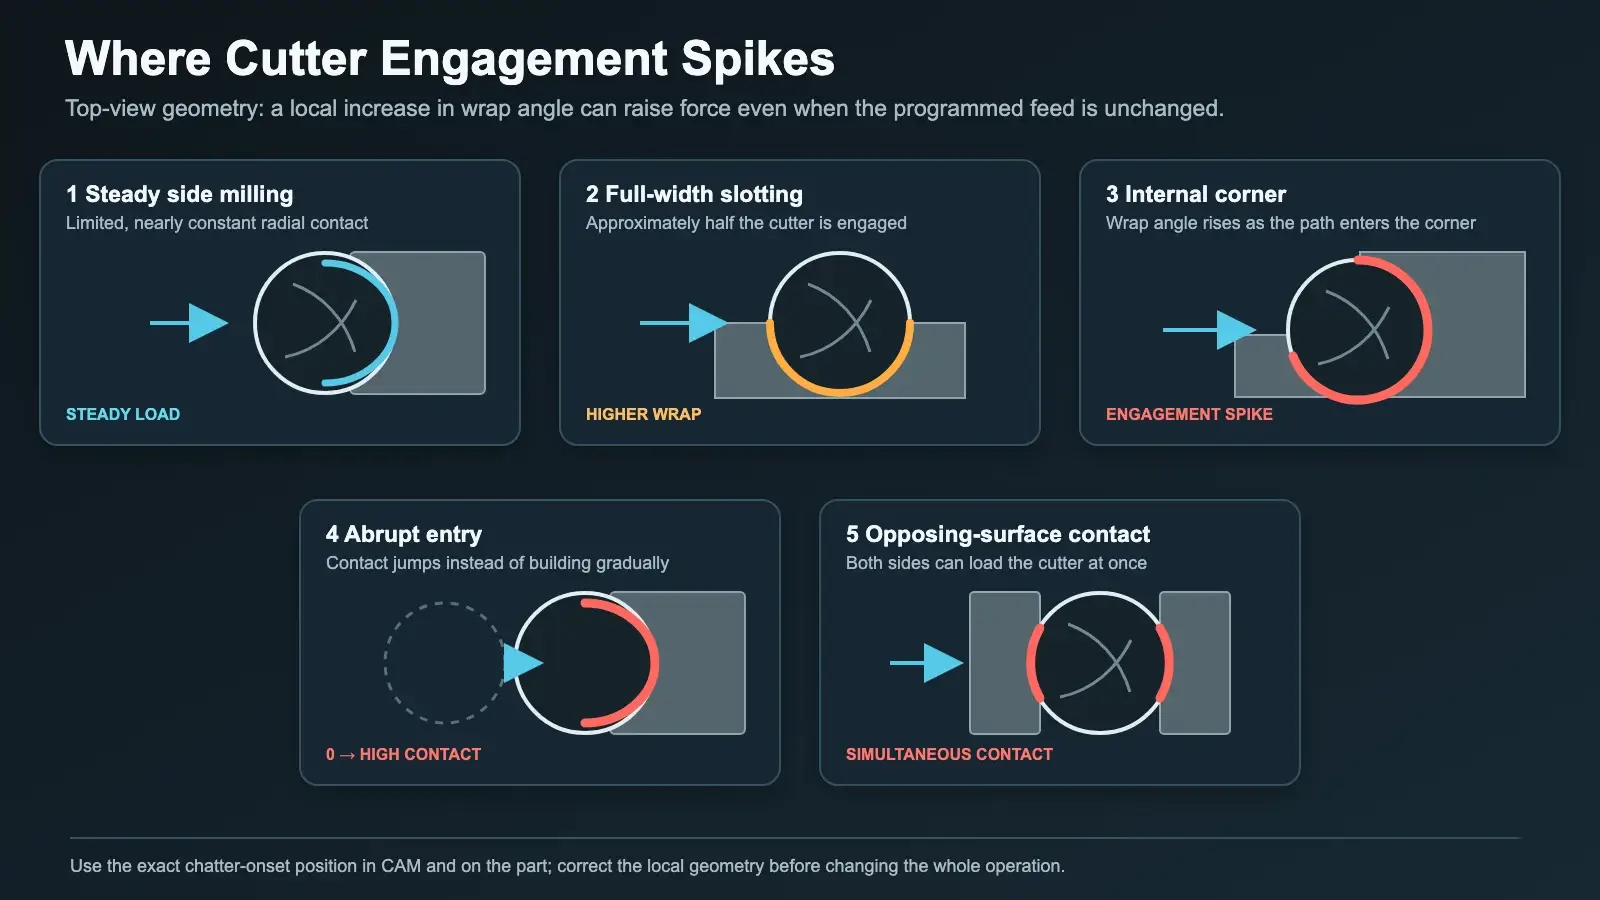
Compruebe conjuntamente la simulación CAM y la zona real. ¿Entra la fresa a contacto completo? ¿Aumenta el contacto radial en una esquina? ¿Una herramienta esférica o de forma corta a un diámetro efectivo distinto del nominal? ¿Están en contacto ambos lados de una herramienta de perfil? ¿La salida deja una pausa o pasada de resorte sobre una superficie ya inestable? ¿Se acumulan virutas en una cavidad y vuelven al corte?
Si el síntoma aparece solo en un pico de contacto, corrija la trayectoria antes de cambiar toda la operación. Una respuesta controlada puede suavizar entrada, reducir contacto radial local, dejar demasía planificada, separar desbaste y acabado, evitar contacto opuesto simultáneo, mejorar evacuación o mantener carga más uniforme. Mantenga los datos ligados a las condiciones reales del fabricante y vuelva a validar tras cambiar la geometría.
No reduzca automáticamente contacto axial y radial a la vez. Puede bajar la fuerza, pero también cambia la parte del labio que corta, el ciclo, el espesor de viruta y la excitación estructural. Elija la variable más ligada al pico observado y prediga la respuesta antes de probar.
Cambiar la velocidad del husillo como prueba de frecuencia
Una vez resueltas holguras inseguras, asiento, descentramiento, daños y problemas evidentes de apoyo, la velocidad del husillo sirve como herramienta de diagnóstico. Cambia la sincronización del paso de dientes respecto al sistema flexible. El objetivo no es «ir más despacio» por costumbre, sino alejar la excitación de una interacción inestable respetando límites de herramienta, material, máquina y proceso.
Realice un cambio significativo y documentado permitido por los datos de la herramienta y la máquina. Si cambia la velocidad del husillo y no se está probando el avance por diente, recalcule el avance de mesa para mantener aproximadamente constante la carga de viruta:
avance de mesa = RPM × número efectivo de labios × avance por diente
En caso contrario, la prueba cambia frecuencia de excitación y carga de viruta a la vez y no permite distinguirlas. Verifique el número efectivo de labios y no reutilice un avance lineal calculado para las RPM anteriores.
Compare la misma zona. Si la banda de chatter se desplaza, debilita o desaparece de forma previsible manteniendo lo demás fijo, se respalda la interacción con la velocidad. Si nada cambia, vuelva a la referencia y examine otra rama o haga otra prueba controlada dentro de límites aprobados. Un valor de RPM exitoso no es una recomendación universal; la estabilidad depende de este conjunto, alcance, contacto, material y estructura.
Cuando se dispone de ensayos modales o de datos verificados de lóbulos de estabilidad , utilice el método del responsable de ingeniería o del proveedor. Este conjunto de evidencias no contiene datos modales específicos de la máquina, por lo que aquí no se proporciona un gráfico de velocidades estables.
Probar la carga de viruta, el contacto o la trayectoria, cambiando una sola variable cada vez
La carga de viruta es una hipótesis aparte. El rozamiento puede mostrar superficies pulidas o embadurnadas, calor sin retirada proporcional, chirrido con contacto muy ligero, filo recrecido y deterioro en pasadas de resorte repetidas. La sobrecarga puede mostrar aumento de carga del husillo, daño de filo, flexión excesiva, rebabas grandes o pérdida de medida. Ningún diagnóstico puede hacerse solo por el sonido.
Si el rozamiento es plausible y la mecánica está comprobada, pruebe un cambio controlado del avance por diente dentro de los datos de la herramienta manteniendo velocidad y contacto fijos. Espere una viruta más limpia y menos signos de rozamiento. Si la sobrecarga es plausible, reduzca la variable de carga directamente implicada con la misma disciplina y examine la respuesta del filo y la superficie.
Si la hipótesis es el contacto, mantenga RPM y carga de viruta constantes mientras modifica el contacto radial o axial relevante o la trayectoria local. Si es el alcance, use un conjunto más corto aprobado manteniendo lo más posible condiciones y geometría. Si es la evacuación, corrija el suministro o la salida sin cambiar a la vez fresa y velocidad.
No acumule cambios. Una herramienta más corta, menos RPM, otro avance, menor paso lateral y un nuevo portaherramientas pueden producir un corte silencioso, pero el taller no podrá reproducir el razonamiento cuando después cambie una sola variable.
Usar la matriz de síntomas y pruebas solo después de inspeccionar
| Patrón de síntomas | Rama probable | Prueba discriminante | Primera respuesta controlada |
|---|---|---|---|
| Vibración o ruido tonal antes de cortar | Husillo, portaherramientas, equilibrado, asiento o estado de máquina | Girar en vacío solo según procedimiento aprobado; inspeccionar y reasentar o sustituir por componentes en buen estado | Corregir el estado mecánico antes de probar el corte |
| Marcas una vez por revolución y desgaste desigual de labios | Descentramiento, filo dañado o mal reparto de carga | Medir descentramiento en un punto registrado; inspeccionar cada labio | Limpiar/reasentar o sustituir el componente identificado y repetir la referencia |
| Chatter solo cerca de pared fina o extremo sin apoyo | Flexibilidad de pieza o utillaje | Comparar zonas apoyadas y libres; cambiar un punto de apoyo | Acortar la transmisión de fuerza o revisar secuencia/dirección |
| Chatter al empezar esquinas, ranuras, entrada o contacto simultáneo | Pico de contacto o trayectoria | Relacionar el contacto CAM con la posición exacta de inicio | Suavizar o reducir el contacto local implicado conservando las demás variables |
| El chatter cambia mucho en una prueba controlada de RPM | Interacción entre paso de dientes y estructura | Cambiar velocidad dentro de límites y recalcular avance para conservar carga de viruta | Validar la condición estable para este conjunto y contacto exactos |
La matriz orienta, pero no sustituye la inspección. Pueden coexistir varias ramas. Un descentramiento excesivo puede hacer que una herramienta larga sea más sensible a una esquina; una pared flexible puede amplificar una inestabilidad ligada a la velocidad. Resuelva primero defectos mecánicos y de seguridad, y después aísle la interacción de corte restante.
Demostrar la corrección en la misma zona mecanizada
Una pasada más silenciosa anima, pero la autorización exige evidencias comparables. Repita geometría, estado del material, conjunto de herramienta y método de inspección. Compare sonido, longitud y dirección de ondas, tendencia de carga, dimensiones, rebabas, forma de viruta, indicadores térmicos permitidos y estado del filo. Verifique más de una zona o ciclo cuando importe la repetibilidad de producción.
Registre referencia fallida, hipótesis, cambio único, respuesta prevista, respuesta real y decisión. Conserve identificación de herramienta y portaherramientas, descentramiento medido, voladizo, apoyos, RPM, avance por diente, contacto, revisión de trayectoria y correcciones. Defina el intervalo aceptado y qué observación exige parar o volver a validar.
Si una corrección solo funciona con un porcentaje de ajuste extremo, no se repite o deteriora medida o herramienta, aún no hay un proceso estable. Vuelva al árbol de causas. El resultado útil no es solo ausencia de ruido, sino una explicación documentada de la rama inestable y una corrección válida bajo el montaje definido.
En producción, añada un criterio de revalidación. Cambiar portaherramientas, husillo, alcance, utillaje, estado del material, usar una herramienta reafilada o modificar contacto puede sacar al sistema de la condición demostrada. El registro aprobado debe indicar qué cambios exigen otra comparación de referencia, sin suponer que el corte silencioso de ayer sigue siendo válido indefinidamente.