










Broutement en fraisage : diagnostiquer la cause avant de modifier la coupe
Le broutement en fraisage ne résulte pas d’un seul mauvais réglage. Il s’agit d’une interaction instable entre machine, broche, porte-outil, fraise, pièce, montage et conditions de coupe. Modifier trois paramètres simultanément peut supprimer le bruit, sans révéler quel élément était responsable ni si le prochain usinage broutera à nouveau.
Si les vibrations augmentent, si l’outil est visiblement endommagé, si la pièce ou le montage bouge, ou si la charge de broche approche un niveau dangereux, arrêtez la coupe selon la procédure approuvée de l’atelier. Sinon, préservez les indices. Notez la condition exacte ayant produit le symptôme, contrôlez la chaîne mécanique, choisissez une cause plausible et réalisez un essai capable de l’infirmer. Ce n’est qu’ensuite qu’il faut modifier avances, vitesses ou engagement.
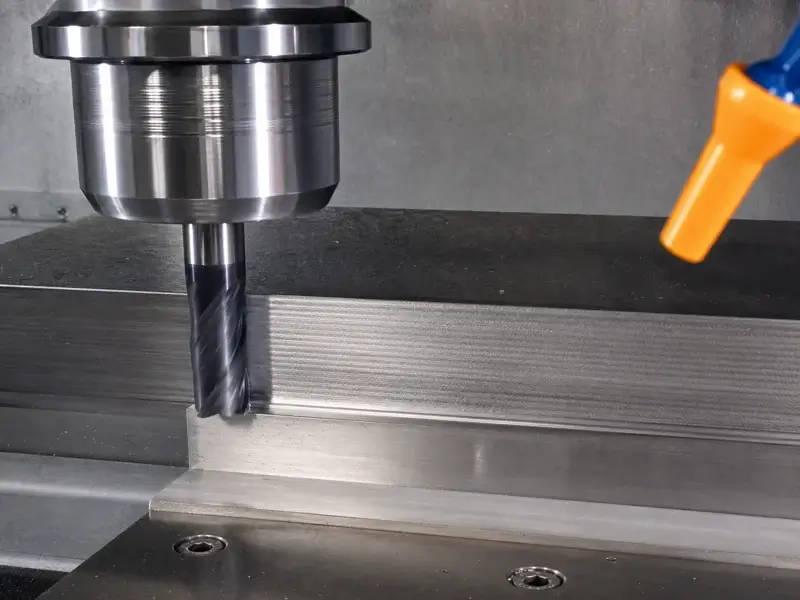
Confirmer que le motif provient d’un broutement induit par la coupe
Le broutement se manifeste généralement autrement que par le son. Des ondulations ou facettes répétées apparaissent sur la surface. Le pas ou l’angle des marques peut varier avec la vitesse de broche, le nombre de goujures ou la direction. Le bruit devient tonal ou pulsé lors du passage dans une zone précise. La charge peut osciller au lieu de simplement augmenter. Une arête neuve peut présenter une usure inégale parce qu’une dent travaille plus que les autres.
Le mécanisme est souvent régénératif. Une dent déforme le système outil–pièce et laisse une surface ondulée. La dent suivante rencontre un copeau dont l’épaisseur varie avec cette ondulation. L’effort de coupe varie en réponse et apporte de l’énergie à un mode structural flexible. Avec une mauvaise combinaison de rigidité, d’amortissement, d’engagement et de synchronisation du passage des dents, la vibration se maintient ou augmente.
Toute vibration n’est pas un broutement régénératif. Un porte-outil ou un outil déséquilibré peut vibrer à vide. Un roulement endommagé, une tête desserrée, un cône sale ou un porte-outil mal assis peuvent produire du bruit avant l’engagement. Des copeaux recoupés peuvent rayer irrégulièrement une paroi. Une dent ébréchée peut laisser une marque par tour. Une coupe interrompue produit naturellement des chocs. Une pièce qui se déplace révèle un défaut de bridage, pas un problème de plage de stabilité.
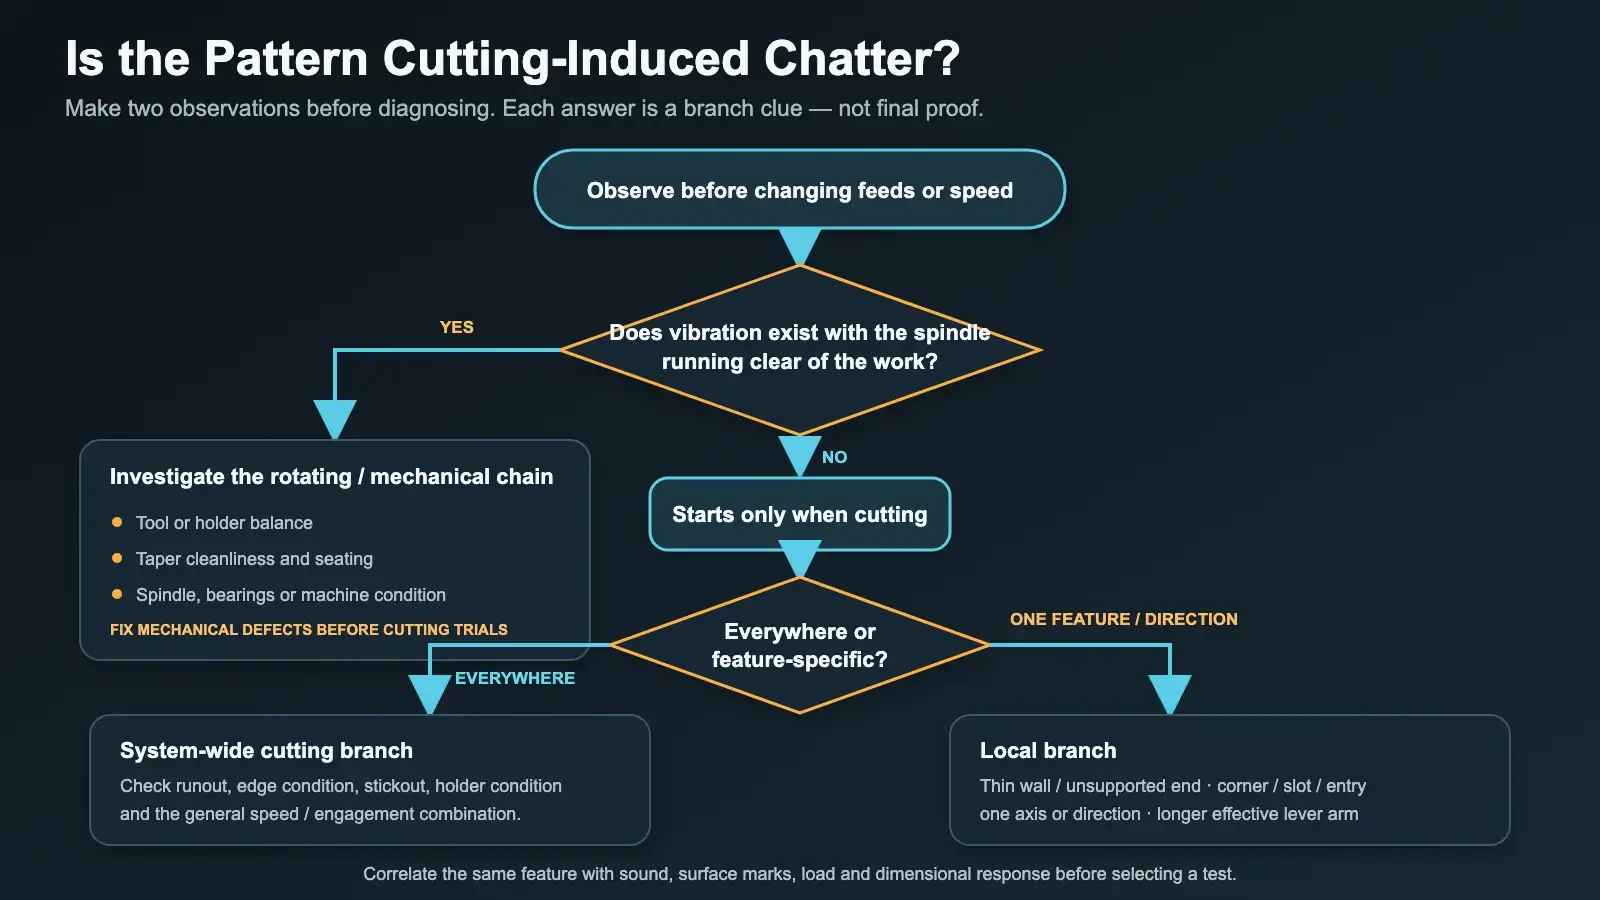
Faire deux observations avant le diagnostic :
- La vibration existe-t-elle lorsque la broche tourne hors matière, ou commence-t-elle seulement à l’engagement de l’arête ?
- Se produit-elle partout, ou seulement à une profondeur, un angle, une paroi, une direction ou une zone non soutenue ?
Une vibration à vide oriente vers la broche, le porte-outil, l’équilibrage, l’appui ou l’état machine. Un symptôme lié à une zone oriente vers le soutien local, l’engagement ou la trajectoire. Un symptôme qui n’apparaît qu’avec un bras de levier effectif plus long implique la rigidité. Ce sont des indices d’orientation, pas des preuves définitives.
Lisez l’état de surface comme un historique temporel. Des ondes régulièrement espacées dans une zone d’engagement constant soutiennent l’hypothèse d’une interaction périodique ; une marque uniquement au changement de direction peut plutôt indiquer du jeu, une temporisation ou un comportement de trajectoire. Une ligne profonde isolée peut venir d’un copeau coincé ou d’une arête endommagée. Comparez la direction des marques au déplacement et observez si la longueur d’onde change après un essai RPM contrôlé. Ne déduisez pas une fréquence précise de l’espacement visuel sans connaître avance, trajectoire et méthode de mesure ; utilisez le motif pour choisir les prochains indices à recueillir.
Traitez le son de la même façon. Un son aigu tonal peut accompagner le broutement, mais un mouvement structural discret à basse fréquence peut aussi dégrader les dimensions et la finition. À l’inverse, certaines opérations interrompues restent maîtrisées malgré leur bruit. Le diagnostic vise une corrélation répétable entre engagement, son, marques, charge et réponse dimensionnelle, pas un seuil subjectif de « mauvais » bruit.
Figer les indices avant de modifier la coupe
Une « mauvaise coupe » non documentée ne peut être comparée à l’essai suivant. Sauvegardez la révision du programme et consignez :
- machine et broche ;
- fabricant, référence, diamètre, nombre de goujures et état des arêtes ;
- porte-outil, pince ou interface, longueur d’ensemble et sortie mesurée ;
- faux-rond mesuré et position de mesure ;
- matière, état et position de l’élément ;
- points de contact du montage, positions de serrage et portée non soutenue ;
- vitesse de broche, avance par dent ou avance programmée et corrections actives ;
- engagement radial et axial, entrée, sortie et sens de coupe ;
- alimentation en liquide de coupe ou en air et évacuation observée ;
- moment d’apparition du broutement, son, direction visible des marques et comportement de charge.
Photographiez le montage et la surface si les règles de l’atelier le permettent. Repérez la zone exacte dans le programme ou le relevé de contrôle. Si l’essai suivant change à la fois sortie d’outil et vitesse de broche, le résultat ne révèle pas quelle modification a compté. Revenez à la référence lorsqu’un essai n’est pas concluant.
Ne supposez pas qu’un nombre plus faible signifie une coupe plus douce et stable. Une charge de copeau très faible peut faire frotter l’arête plutôt que cisailler proprement. Une faible profondeur axiale peut déplacer le contact vers une partie moins favorable de la goujure ou de la structure. Une variation minime de vitesse peut laisser l’excitation du passage des dents près de la même réponse structurale. Le relevé initial évite que ces suppositions deviennent des croyances d’atelier.
Contrôler le chemin des efforts de la broche à la pièce
Avant de modifier le programme, suivez l’effort de coupe dans le système physique : structure machine, broche et cône, porte-outil, fraise, pièce, montage et table. Chaque interface doit être propre, correctement assise, serrée et soutenue.
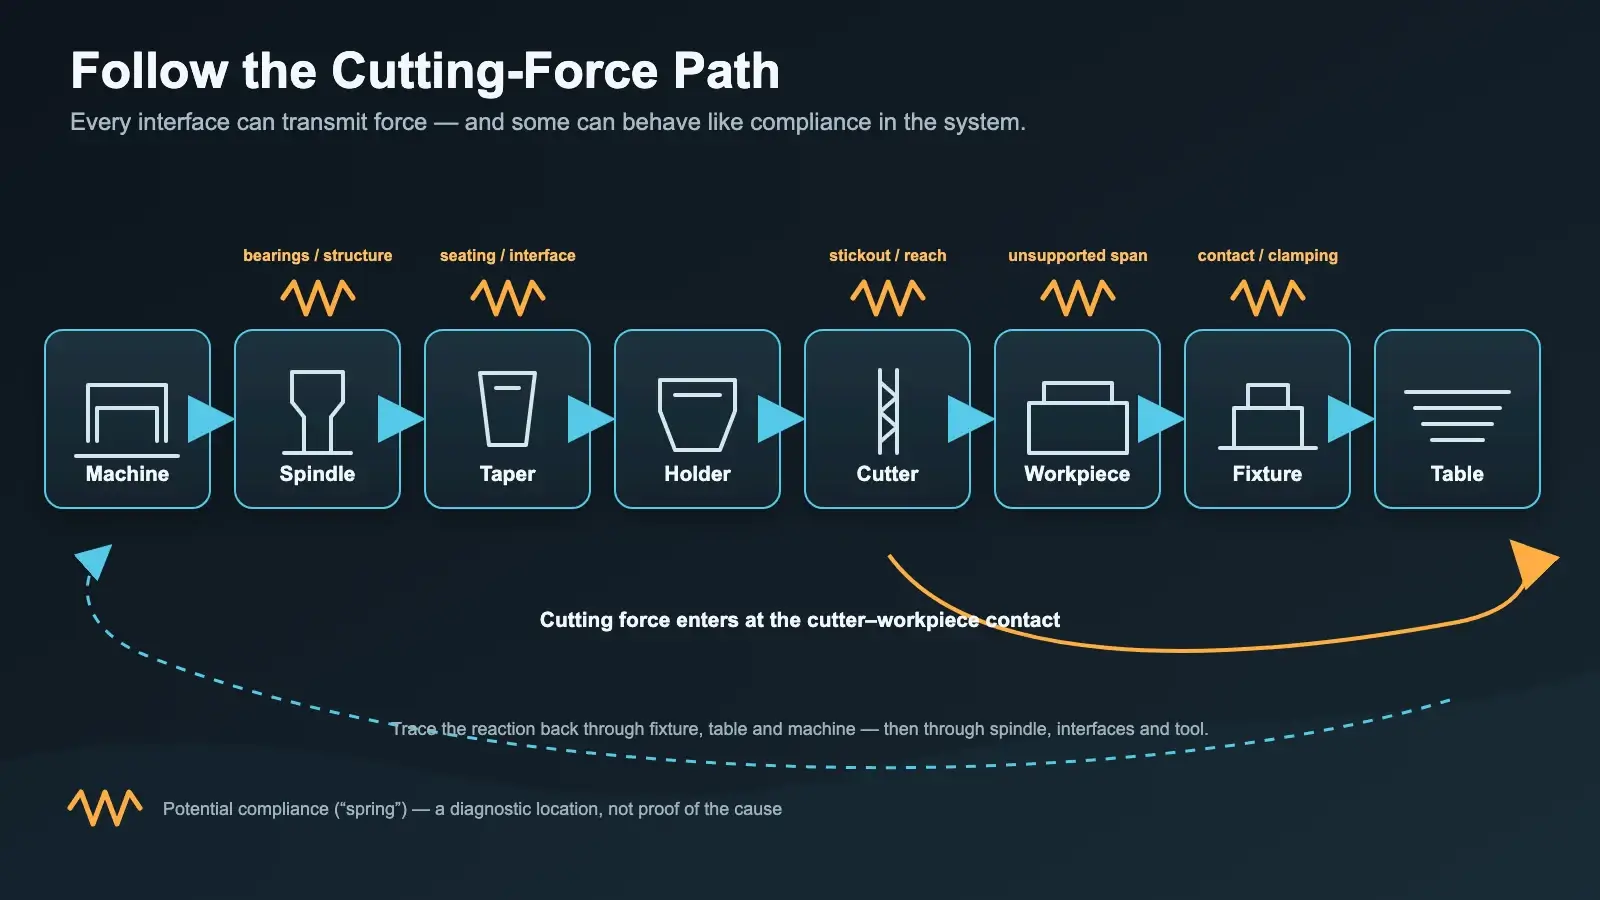
Machine placée dans un état sûr pour l’inspection, recherchez saleté ou dommages au cône de broche et à l’interface du porte-outil. Vérifiez la retenue ou le tirant selon les procédures machine. Inspectez porte-outil, écrou, pince et queue pour déceler usure par micro-mouvements, saleté, bavures ou mauvais appui. Ne compensez pas une interface endommagée par un serrage excessif hors procédure fabricant.
Recherchez les signes de jeu machine : tête ou coulisse pouvant bouger sous la coupe, jeu excessif d’axe, lardon desserré, jeu anormal de broche, roulements dégradés ou interface table–montage mal assise. Ces contrôles dépendent de la machine et peuvent nécessiter la maintenance. Des conseils contre le broutement n’autorisent pas à régler les roulements de broche ou la géométrie sans procédure appropriée.
Sur la pièce, identifiez le trajet le plus court entre zone de coupe et soutien rigide. Un serrage puissant peut laisser une longue portée flexible. Une paroi mince peut fléchir entre appuis. Un mors peut tenir le brut alors que la zone usinée dépasse largement. Rapprocher le soutien de l’effort, changer sa direction ou modifier la séquence peut être plus efficace qu’augmenter simplement le couple de serrage.
La direction de l’effort compte. Un montage peut être stable quand la fraise tire la pièce vers une face soutenue, et instable en sens inverse. Sur une machine avec jeu ou structure moins rigide, fraisage en avalant et en opposition peuvent interagir différemment avec la mécanique. Ne prescrivez pas universellement un sens ; comparez le chemin réel des efforts, l’état machine et les pratiques approuvées.
Vérifier l’outil, le porte-outil et la portée effective
Mesurez le faux-rond plutôt que de le juger à l’œil. Contrôlez à une position adaptée au porte-outil et à la fraise, notez-la et faites tourner l’ensemble sur un tour complet. Si le faux-rond est excessif, isolez s’il suit la fraise, la pince, le porte-outil ou l’interface broche par nettoyage et remontage selon la procédure approuvée, ou par substitution d’un élément connu comme bon.
Le faux-rond modifie le partage de charge. Une dent peut retirer l’essentiel du copeau tandis qu’une autre frotte. L’avance moyenne programmée par dent peut donc masquer une charge effective bien supérieure sur l’arête la plus saillante. Usure inégale, marques une fois par tour et symptôme suivant l’ensemble sont des indices pour cette branche.
Inspectez les arêtes pour déceler ébréchures, matière rapportée et usure inégale. Confirmez l’adéquation de la géométrie et de la longueur coupante. Minimisez la sortie tout en gardant le dégagement nécessaire ; la rigidité d’une fraise élancée chute rapidement lorsqu’elle s’éloigne du soutien. Minimisez aussi la projection inutile du porte-outil. Si une grande portée est indispensable, l’engagement et la trajectoire stables peuvent différer d’un montage court.
La page fraises monobloc en carbure peut servir à identifier des familles et dimensions candidates. Elle ne remplace pas le plan et les données d’application de l’outil choisi, et cet article ne prétend pas qu’une géométrie particulière élimine le broutement dans toute machine ou matière.
Nombre de goujures, hélice, pas, noyau et préparation d’arête influencent efforts et excitation, mais restent liés au volume de copeaux, à la matière, à l’engagement radial et à la rigidité du porte-outil. Plus de dents modifient fréquence de passage et espace disponible ; cela n’est pas automatiquement plus stable. Un pas ou une hélice variable peut perturber l’excitation périodique dans une application adaptée, mais ne répare pas un porte-outil desserré ou une pièce non soutenue.
Déterminer si la pièce ou le montage fait ressort
Si le broutement apparaît près du bord libre d’une paroi, au bout d’une longue plaque ou après réduction d’épaisseur par usinage, suspectez la branche pièce–montage. Comparez la même trajectoire à des endroits soutenus différemment. Une dépendance nette à la position est plus probante que l’impression générale d’un montage « bien serré ».
En conditions statiques sûres, observez si une force manuelle modérée ou un contrôle autorisé au comparateur révèle un mouvement dans la zone de coupe. Une comparaison par tapotement ou réponse peut localiser un panneau flexible, mais reste qualitative et ne remplace pas les contrôles dimensionnels ou techniques nécessaires à la sécurité. Confirmez le contact réel sous les appuis et cales parallèles. Un serrage peut cintrer une pièce mince en l’écartant de son soutien, créant un ressort malgré la force élevée.
Les corrections possibles sont rapprocher le soutien, raccourcir la portée libre, modifier la séquence pour garder davantage de matière pendant la coupe instable, réduire l’effort par l’engagement ou approcher dans un sens qui charge la pièce vers l’appui. Appliquez un changement et répétez le même élément. Si le symptôme se déplace avec le soutien, le résultat identifie cette branche.
Un meilleur bridage ne prouve pas que le montage était l’unique cause. Des cas d’atelier examinés montrent des symptômes persistants après rigidification, car portée, porte-outil, engagement ou réponse machine restaient en cause. Traitez chaque correction infructueuse comme une information : rétablissez la référence, actualisez l’hypothèse et testez la branche suivante.
Rechercher les pics d’engagement dans la trajectoire
Mettez en relation le début du broutement et l’engagement. Rainurage pleine largeur, angles internes serrés, entrée brusque, grand angle d’enveloppement, contact simultané sur faces opposées et hausse soudaine d’engagement axial ou radial peuvent accroître l’effort et réduire l’évacuation. Une finition peut aussi brouter si l’outil frotte, réattaque une surface ondulée ou touche plus de géométrie que prévu.
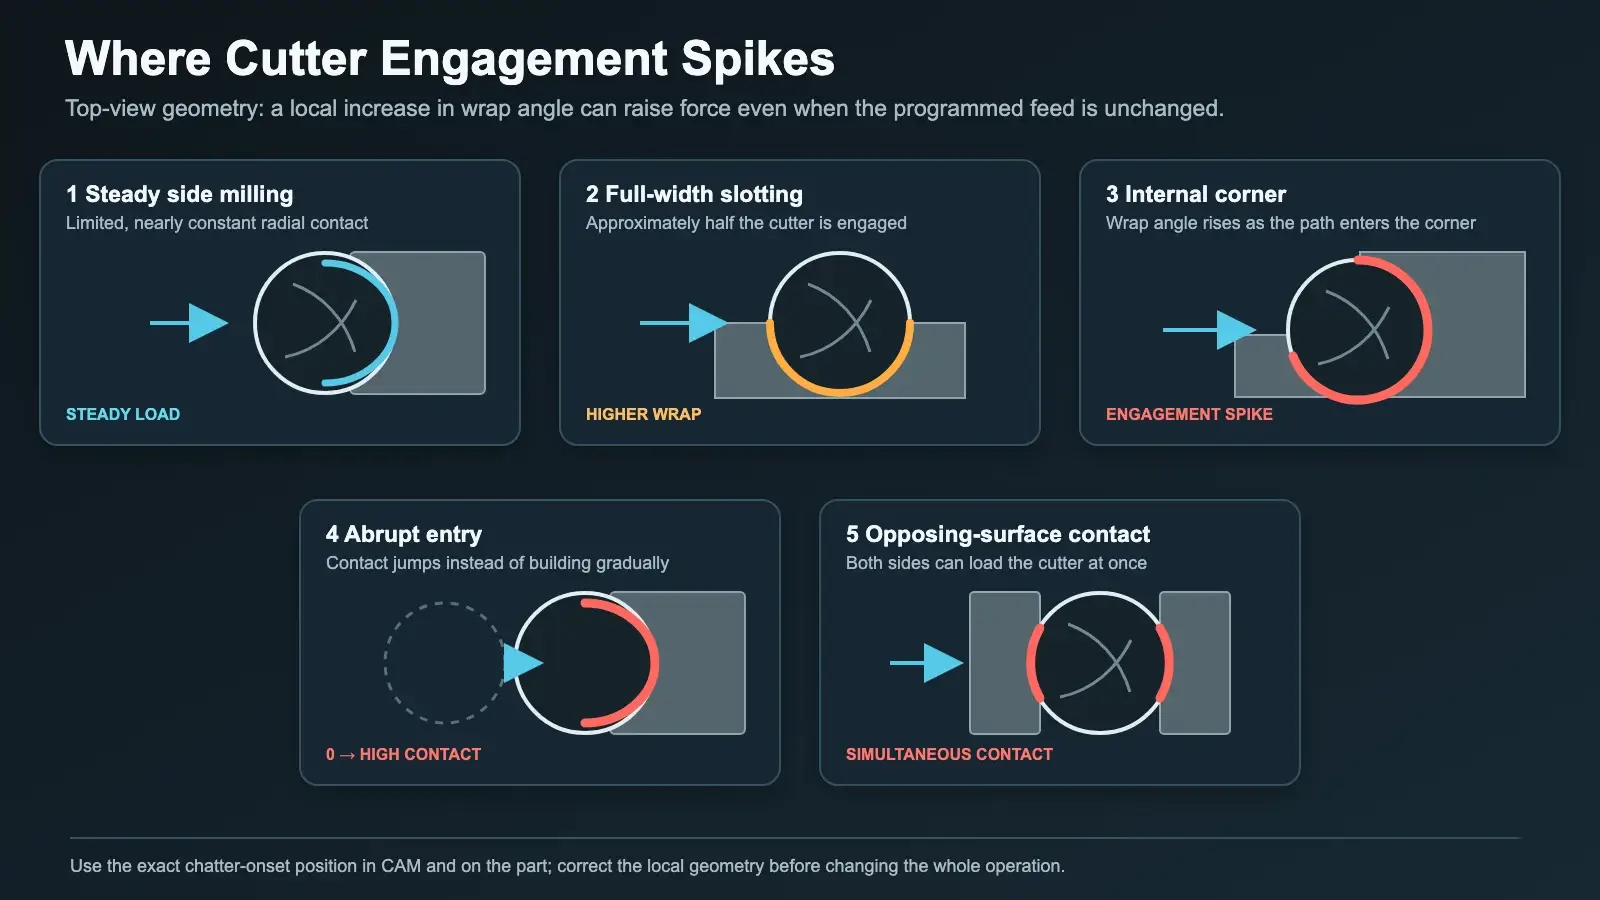
Vérifiez ensemble la simulation CAM et l’élément réel. La fraise entre-t-elle à plein engagement ? Le contact radial augmente-t-il dans un angle ? Une fraise boule ou de forme coupe-t-elle à un diamètre effectif différent du nominal ? Les deux côtés d’un outil de profil sont-ils engagés ? La sortie laisse-t-elle une temporisation ou une passe à vide sur une surface déjà instable ? Des copeaux s’accumulent-ils dans une poche puis retournent-ils dans la coupe ?
Si le symptôme n’apparaît qu’au pic d’engagement, corrigez la trajectoire avant toute l’opération. Une réponse maîtrisée peut adoucir l’entrée, réduire localement l’engagement radial, garder une surépaisseur prévue, séparer ébauche et finition, éviter le double contact opposé, améliorer l’évacuation ou stabiliser la charge par la trajectoire. Gardez les données liées aux conditions réelles du fabricant et requalifiez après modification géométrique.
Ne réduisez pas automatiquement les engagements axial et radial ensemble. Cela peut diminuer l’effort, mais change aussi la partie coupante, le cycle, l’épaisseur de copeau et l’excitation structurale. Choisissez la variable directement liée au pic observé et prévoyez la réponse avant l’essai.
Modifier la vitesse de broche comme essai de fréquence
Après correction des jeux dangereux, des défauts d’appui, du faux-rond, des dommages d’outil et des problèmes évidents de soutien, la vitesse de broche devient un levier de diagnostic. Elle modifie le rythme de passage des dents par rapport au système flexible. Le but n’est pas de « ralentir » par habitude, mais d’éloigner l’excitation d’une interaction instable tout en respectant les limites de l’outil, de la matière, de la machine et du procédé.
Effectuez une modification significative et documentée, autorisée par les données de l’outil et la machine. Si la vitesse de broche change sans que l’avance par dent soit la variable testée, recalculez l’avance de table pour garder une charge de copeau approximativement constante :
avance de table = RPM × nombre effectif de dents × avance par dent
Sinon, l’essai change à la fois fréquence d’excitation et charge de copeau, sans permettre de les distinguer. Vérifiez le nombre effectif de dents et ne réutilisez pas une avance linéaire calculée pour les anciens RPM.
Comparez le même élément. Si la bande de broutement se déplace, s’atténue ou disparaît de façon prévisible à conditions constantes, l’interaction avec la vitesse est étayée. Si rien ne change, revenez à la référence et examinez une autre branche ou un autre essai contrôlé dans les limites approuvées. Un régime RPM réussi n’est pas une recommandation universelle ; la stabilité dépend de cet ensemble, de la portée, de l’engagement, de la matière et de la structure.
Lorsque des essais modaux ou des données vérifiées de lobes de stabilité sont disponibles, utilisez la méthode du service d’ingénierie responsable ou du fournisseur. Ce dossier ne contient pas de données modales propres à une machine ; aucun diagramme de vitesses stables n’est donc fourni ici.
Tester charge de copeau, engagement ou trajectoire une variable à la fois
La charge de copeau constitue une hypothèse distincte. Le frottement peut se manifester par surfaces polies ou étalées, chaleur sans enlèvement proportionnel, sifflement à très faible engagement, arête rapportée et dégradation lors de passes répétées sans nouvelle prise de matière. Une surcharge peut se manifester par hausse de charge de broche, dommages d’arête, flexion excessive, fortes bavures ou perte dimensionnelle. Aucun de ces diagnostics ne peut reposer sur le seul son.
Si le frottement est plausible et les contrôles matériels satisfaisants, testez une modification maîtrisée de l’avance par dent dans les données de l’outil exact, en gardant vitesse et engagement fixes. Prévoyez un copeau plus net et moins de traces de frottement. Si la surcharge est plausible, réduisez la variable de charge directement impliquée avec la même discipline et examinez la réponse des arêtes et de la surface.
Si l’hypothèse porte sur l’engagement, gardez RPM et charge de copeau constants en modifiant le contact radial ou axial concerné ou la trajectoire locale. Si elle porte sur la portée, utilisez un ensemble plus court approuvé en conservant au mieux conditions de coupe et géométrie. Si elle porte sur l’évacuation, corrigez l’alimentation ou la sortie sans changer simultanément fraise et vitesse.
Cessez d’empiler les modifications. Un outil plus court, moins de RPM, une autre avance, un pas latéral réduit et un nouveau porte-outil peuvent rendre la coupe silencieuse, mais l’atelier ne pourra reproduire le raisonnement lorsqu’une seule variable changera ensuite.
Utiliser la matrice symptôme–essai uniquement après inspection
| Profil du symptôme | Branche probable | Essai discriminant | Première action contrôlée |
|---|---|---|---|
| Vibration ou bruit tonal avant la coupe | Broche, porte-outil, équilibrage, appui ou état machine | Tourner à vide uniquement selon la procédure approuvée ; contrôler et remonter ou substituer des éléments connus comme bons | Corriger l’état mécanique avant les essais de coupe |
| Marques une fois par tour et usure inégale des dents | Faux-rond, arête endommagée ou mauvaise répartition de charge | Mesurer le faux-rond à une position consignée ; inspecter chaque dent | Nettoyer/remonter ou remplacer l’élément identifié, puis répéter l’essai de référence |
| Broutement seulement près d’une paroi mince ou d’une extrémité libre | Flexibilité de la pièce ou du montage | Comparer les zones soutenues et libres ; modifier un point d’appui | Raccourcir le chemin d’effort ou revoir séquence/direction |
| Broutement débutant aux angles, rainures, entrées ou contacts simultanés | Pic d’engagement ou de trajectoire | Corréler l’engagement CAM à la position exacte d’apparition | Adoucir ou réduire l’engagement local impliqué en conservant les autres variables |
| Broutement variant fortement lors d’un essai RPM contrôlé | Interaction entre passage des dents et structure | Modifier la vitesse dans les limites et recalculer l’avance pour conserver la charge de copeau | Qualifier la condition stable pour cet ensemble et cet engagement précis |
La matrice guide le diagnostic sans remplacer l’inspection. Plusieurs branches peuvent coexister. Un faux-rond excessif peut rendre un outil long plus sensible à un angle ; une paroi flexible peut amplifier une instabilité liée à la vitesse. Corrigez d’abord les défauts mécaniques et de sécurité, puis isolez l’interaction de coupe restante.
Prouver la correction sur le même élément usiné
Une passe plus silencieuse est encourageante, mais la validation exige des éléments comparables. Répétez la même géométrie, le même état matière, le même ensemble outil et la même méthode de contrôle. Comparez son, longueur et direction des ondulations, tendance de charge, dimensions, bavures, forme des copeaux, indicateurs thermiques autorisés et état des arêtes. Vérifiez plusieurs éléments ou cycles lorsque la répétabilité de production compte.
Consignez la référence défaillante, l’hypothèse, la modification unique, la réponse prévue, la réponse réelle et la décision. Conservez identité de l’outil et du porte-outil, faux-rond mesuré, sortie, disposition des appuis, RPM, avance par dent, engagement, révision de trajectoire et corrections. Définissez la plage acceptée et les observations déclenchant arrêt ou requalification.
Si une correction ne fonctionne qu’avec une correction de commande extrême, ne se répète pas ou dégrade dimensions ou outil, le procédé n’est pas encore stable. Revenez à l’arbre des causes. Le résultat utile n’est pas seulement l’absence de bruit, mais l’explication documentée de la branche instable et une correction valable dans le montage défini.
En production, ajoutez un déclencheur de requalification. Un changement de porte-outil, de broche, de portée, de montage, d’état matière, un outil réaffûté ou un engagement modifié peuvent sortir le système de sa condition prouvée. Le dossier validé doit préciser quels changements imposent une nouvelle comparaison de référence, sans supposer que la coupe silencieuse d’hier reste valable indéfiniment.