










Rattern beim Fräsen: Die Ursache vor einer Schnittänderung ermitteln
Rattern beim Fräsen ist nicht einfach eine einzelne falsche Einstellung. Es ist eine instabile Wechselwirkung zwischen Maschine, Spindel, Aufnahme, Fräser, Werkstück, Vorrichtung und Schnittbedingungen. Drei gleichzeitige Parameteränderungen können das Geräusch beseitigen, zeigen aber nicht, welcher Systemteil verantwortlich war oder ob das nächste Merkmal erneut rattern wird.
Nimmt die Schwingung zu, ist das Werkzeug sichtbar beschädigt, bewegen sich Werkstück oder Vorrichtung oder nähert sich die Spindellast einem unsicheren Bereich, stoppen Sie den Schnitt nach dem freigegebenen Betriebsverfahren. Andernfalls sichern Sie die Befunde. Dokumentieren Sie genau die Bedingung, die das Symptom ausgelöst hat, prüfen Sie die mechanische Kette, wählen Sie eine plausible Ursache und führen Sie einen Versuch durch, der sie widerlegen kann. Erst danach sollten Vorschub, Schnittgeschwindigkeit oder Eingriff geändert werden.
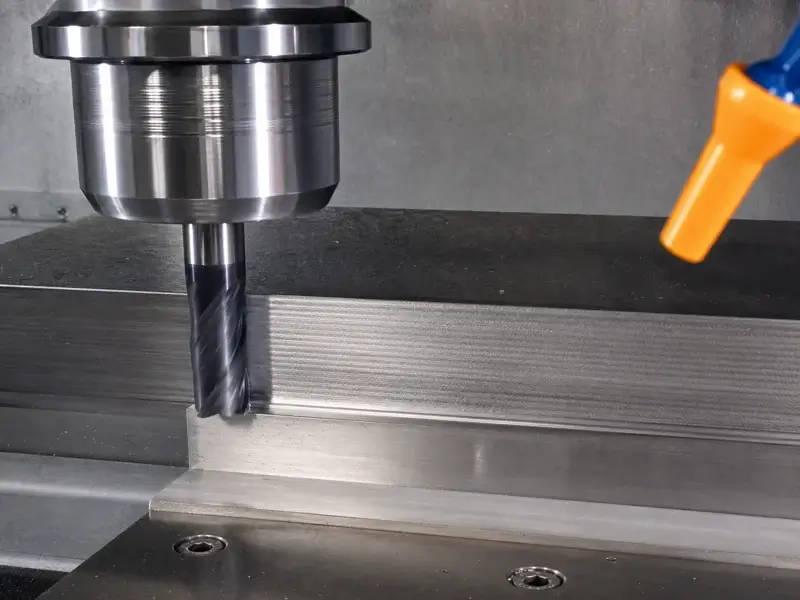
Bestätigen, dass das Muster durch schnittbedingtes Rattern entsteht
Rattern zeigt sich gewöhnlich nicht nur akustisch. Auf der bearbeiteten Oberfläche entstehen wiederholte Wellen oder Facetten. Abstand oder Winkel der Marken können sich mit Spindeldrehzahl, Schneidenzahl oder Richtung ändern. Das Schnittgeräusch wird tonal oder pulsiert beim Durchfahren eines bestimmten Merkmals. Die Last kann schwingen, statt nur anzusteigen. Eine neue Schneide kann ungleichmäßigen Verschleiß zeigen, weil eine Schneide mehr Arbeit übernimmt als die anderen.
Der Mechanismus ist häufig regenerativ. Ein Zahn verformt das Werkzeug-Werkstück-System und hinterlässt eine wellige Oberfläche. Der nächste Zahn trifft auf einen Span, dessen Dicke durch diese Welligkeit variiert. Die Schnittkraft verändert sich entsprechend und führt einer nachgiebigen Strukturschwingungsform Energie zu. Bei ungünstiger Kombination aus Steifigkeit, Dämpfung, Eingriff und Zahneingriffszeitpunkt hält sich die Schwingung oder wächst.
Nicht jede Schwingung ist regeneratives Rattern. Eine unwuchtige Aufnahme oder ein unwuchtiges Werkzeug kann im Leerlauf schwingen. Ein beschädigtes Lager, lockerer Kopf, verschmutzter Kegel oder schlecht sitzende Aufnahme können schon vor dem Schneideneingriff Geräusche erzeugen. Wiederzerspante Späne können unregelmäßige Riefen verursachen. Eine ausgebrochene Schneide kann einmal pro Umdrehung eine Marke hinterlassen. Unterbrochene Schnitte erzeugen naturgemäß Stöße. Ein verrutschendes Werkstück ist ein Spannungsfehler, kein Problem des Stabilitätsfensters.
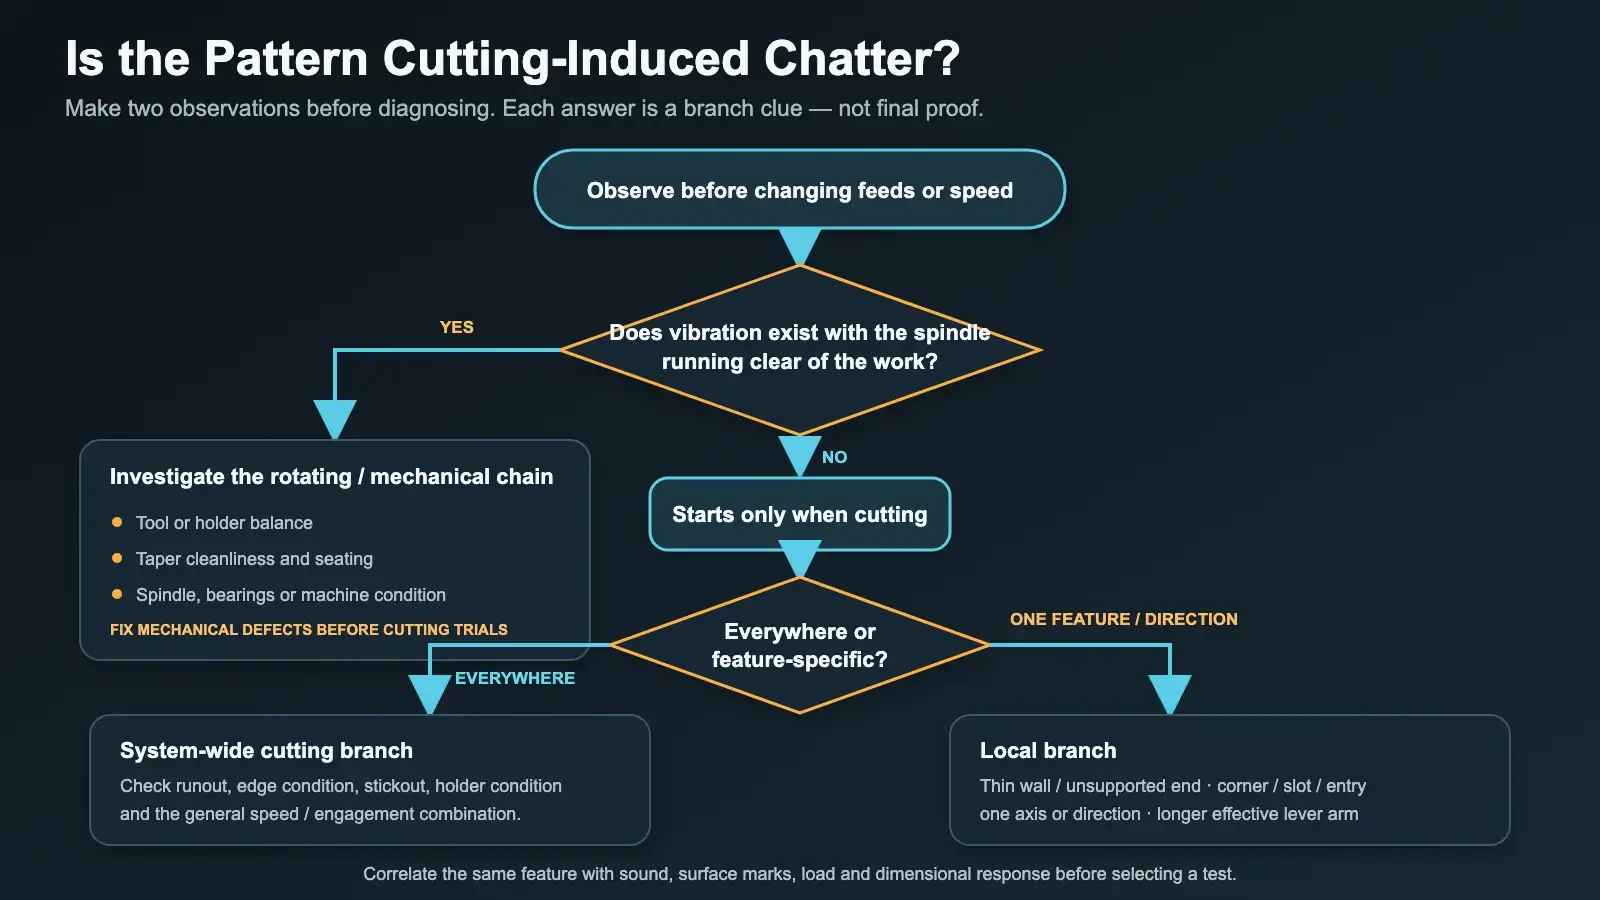
Vor der Diagnose zwei Beobachtungen festhalten:
- Besteht die Schwingung bereits bei frei laufender Spindel oder beginnt sie erst beim Schneideneingriff?
- Tritt sie überall auf oder nur bei einer bestimmten Tiefe, Ecke, Wand, Richtung oder ungestützten Zone?
Schwingung im Leerlauf lenkt die Untersuchung auf Spindel, Aufnahme, Werkzeugwuchtung, Sitz oder Maschinenzustand. Ein an ein Merkmal gebundenes Symptom führt zu örtlicher Abstützung, Eingriff oder Werkzeugweg. Tritt es erst bei größerem wirksamem Hebelarm auf, deutet dies auf Steifigkeit hin. Das sind Hinweise für den Prüfpfad, keine endgültigen Beweise.
Lesen Sie die Oberfläche als zeitliche Aufzeichnung. Gleichmäßig verteilte Wellen durch einen Bereich konstanten Eingriffs stützen eine periodische Wechselwirkung; eine Marke nur am Richtungswechsel kann dagegen auf Umkehrspiel, Verweilen oder Bahnverhalten hinweisen. Eine einzelne tiefe Linie kann von einem eingeklemmten Span oder einer beschädigten Schneide stammen. Vergleichen Sie Markenrichtung und Werkzeugbewegung und prüfen Sie, ob sich die Wellenlänge nach einem kontrollierten RPM-Versuch ändert. Leiten Sie ohne bekannte Vorschub-, Bahn- und Messbedingungen keine genaue Schwingfrequenz aus sichtbaren Abständen ab; nutzen Sie das Muster zur Wahl der nächsten Befunde.
Behandeln Sie Geräusche ebenso. Ein hoher tonaler Klang kann Rattern begleiten; auch eine leise niederfrequente Strukturbewegung kann jedoch Maß und Oberfläche schädigen. Umgekehrt können unterbrochene Operationen laut und dennoch beherrscht sein. Ziel ist eine wiederholbare Beziehung zwischen Eingriff, Geräusch, Marken, Last und Maßreaktion, nicht eine subjektive Schwelle für einen „schlechten“ Klang.
Befunde vor der Schnittänderung sichern
Ein nicht dokumentierter „schlechter Schnitt“ lässt sich nicht mit dem nächsten Versuch vergleichen. Sichern Sie den Programmstand und dokumentieren Sie:
- Maschine und Spindel;
- Werkzeughersteller, Artikelnummer, Durchmesser, Schneidenzahl und Schneidenzustand;
- Aufnahme, Spannzange oder Schnittstelle, Montagelänge und gemessene Werkzeugauskragung;
- gemessenen Rundlauf und Messstelle;
- Werkstoff, Zustand und Merkmalslage;
- Kontaktpunkte der Vorrichtung, Spannstellen und ungestützte Spannweite;
- Spindeldrehzahl, Zahnvorschub oder programmierter Vorschub und tatsächliche Override-Werte;
- radialen und axialen Eingriff, Eintritt, Austritt und Schnittrichtung;
- Kühlmittel- oder Luftzufuhr und beobachtete Spanabfuhr;
- Beginn des Ratterns, Geräusch, sichtbare Markenrichtung und Lastverhalten.
Fotografieren Sie Rüstzustand und Oberfläche, soweit die Betriebsregeln dies erlauben. Markieren Sie den genauen Bereich im Programm oder Prüfprotokoll. Ändert der nächste Versuch sowohl Auskraglänge als auch Spindeldrehzahl, zeigt das Ergebnis nicht, welche Änderung entscheidend war. Kehren Sie bei einem uneindeutigen Versuch zum Ausgangszustand zurück.
Nehmen Sie nicht an, dass eine kleinere Zahl einen sanfteren, stabileren Schnitt bedeutet. Sehr geringe Spanbelastung kann Reiben statt sauberes Abscheren verursachen. Eine geringe axiale Zustellung kann den Eingriff in einen ungünstigeren Bereich der Schneide oder Struktur verschieben. Eine winzige Drehzahländerung kann die Zahneingriffsanregung nahe derselben Strukturantwort belassen. Die Ausgangsdokumentation verhindert, dass solche Vermutungen zu Werkstattmythen werden.
Den Kraftfluss von der Spindel zum Werkstück prüfen
Verfolgen Sie vor der Programmänderung die Schnittkraft durch das physische System: Maschinenstruktur, Spindel und Kegel, Aufnahme, Fräser, Werkstück, Vorrichtung und Tisch. Jede Schnittstelle muss wie vorgesehen sauber, eingesetzt, gespannt und abgestützt sein.
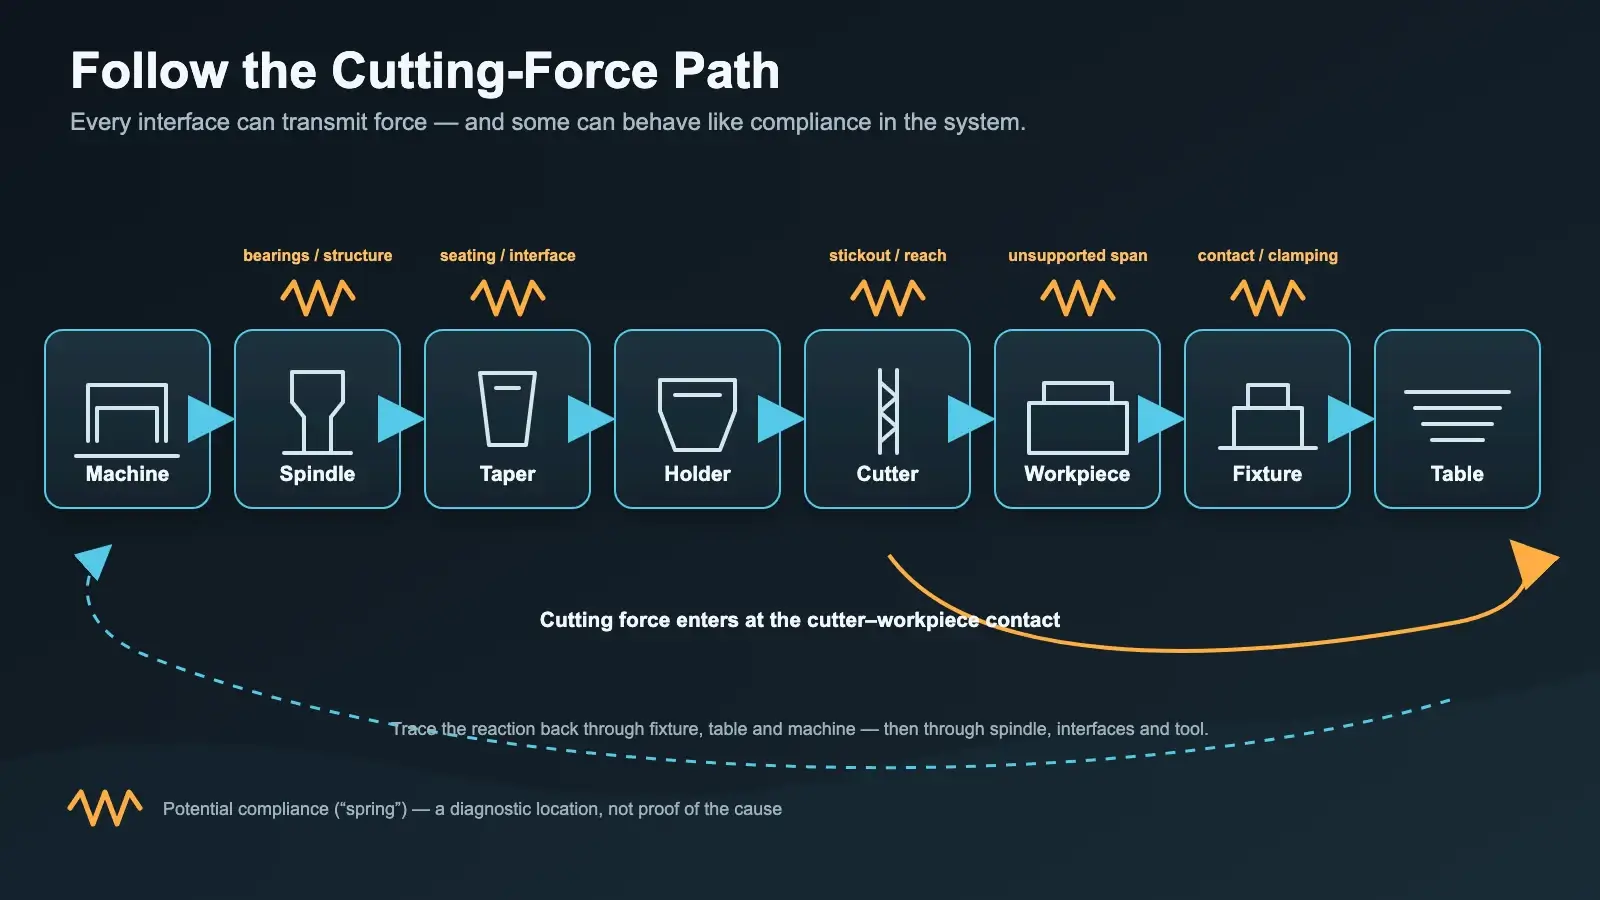
Prüfen Sie bei sicher zur Inspektion stillgesetzter Maschine Spindelkegel und Aufnahmeschnittstelle auf Verschmutzung oder Schäden. Bestätigen Sie Halte- beziehungsweise Zugstangenzustand nach den Maschinenverfahren. Prüfen Sie Aufnahme, Mutter, Spannzange und Fräserschaft auf Passungsrost, Schmutz, Grate oder falschen Sitz. Kompensieren Sie eine beschädigte Schnittstelle nicht durch übermäßiges Anziehen außerhalb der Herstellervorgaben.
Suchen Sie nach Maschinenlockerheit: ein unter Schnittlast verschiebbarer Kopf oder Schieber, übermäßiges Achsspiel, eine lose Führungsleiste, ungewöhnliches Spindelspiel, verschlissene Lager oder eine nicht vollständig sitzende Tisch-Vorrichtungs-Schnittstelle. Diese Prüfungen sind maschinenspezifisch und können Instandhaltungspersonal erfordern. Ratterhinweise sind keine Erlaubnis, Spindellager oder Maschinengeometrie ohne das richtige Verfahren einzustellen.
Bestimmen Sie am Werkstück den kürzesten Weg von der Schneidzone zu einer steifen Abstützung. Spanner können hohe Kräfte aufbringen und dennoch eine lange nachgiebige Strecke belassen. Eine dünne Wand kann sich zwischen Stützpunkten biegen. Eine Schraubstockbacke kann das Rohteil halten, während das bearbeitete Merkmal weit darüber hinausragt. Eine kraftnahe Abstützung, andere Kraftrichtung oder geänderte Bearbeitungsfolge können wirksamer sein als einfach mehr Anzugsmoment.
Die Kraftrichtung ist wichtig. Ein Aufbau kann stabil sein, wenn der Fräser das Werkstück gegen eine abgestützte Fläche zieht, und in Gegenrichtung instabil. Bei Maschinen mit Umkehrspiel oder geringerer Steifigkeit können Gleich- und Gegenlauffräsen unterschiedlich mit der Mechanik wechselwirken. Schreiben Sie keine Richtung pauschal vor; vergleichen Sie tatsächlichen Kraftfluss, Maschinenzustand und freigegebene Betriebspraxis.
Werkzeug, Aufnahme und wirksame Auskraglänge prüfen
Messen Sie den Rundlauf, statt ihn nach Augenmaß zu beurteilen. Prüfen und dokumentieren Sie eine für Aufnahme und Fräser geeignete Messstelle und drehen Sie die Einheit vollständig durch. Ist der Rundlauf zu groß, grenzen Sie ab, ob der Fehler Fräser, Spannzange, Aufnahme oder Spindelschnittstelle folgt: durch freigegebenes Reinigen und erneutes Einsetzen oder Austausch gegen eine nachweislich intakte Komponente.
Rundlaufabweichung verändert die Lastverteilung. Eine Schneide kann den größten Spananteil abtragen, während eine andere reibt. Der programmierte mittlere Zahnvorschub kann daher eine deutlich höhere wirksame Last an der vorstehenden Schneide verdecken. Ungleichmäßiger Schneidenverschleiß, Marken einmal je Umdrehung und ein mit der Einheit wanderndes Symptom stützen diesen Prüfzweig.
Prüfen Sie Schneiden auf Ausbrüche, anhaftenden Werkstoff und ungleichmäßigen Verschleiß. Bestätigen Sie, dass Geometrie und Schneidenlänge zur Operation passen. Minimieren Sie die Werkzeugauskragung bei notwendiger Freigängigkeit; die Steifigkeit eines schlanken Fräsers fällt mit wachsendem Abstand von der Abstützung rasch ab. Vermeiden Sie auch unnötigen Aufnahmeüberstand. Ist zusätzliche Reichweite erforderlich, können stabiler Eingriff und Werkzeugweg von einer kurzen Einheit abweichen.
Die Seite Vollhartmetall-Schaftfräser kann zur Identifikation möglicher Werkzeugfamilien und Abmessungen dienen. Sie ersetzt nicht Zeichnung und Anwendungsdaten des gewählten Werkzeugs; dieser Artikel behauptet nicht, dass eine bestimmte Geometrie Rattern in jeder Maschine oder jedem Werkstoff beseitigt.
Schneidenzahl, Drall, Teilung, Kern und Schneidenpräparation beeinflussen Schnittkräfte und Anregung, lassen sich aber nicht von Spanraum, Werkstoff, radialem Eingriff und Aufnahmesteifigkeit trennen. Mehr Schneiden verändern Zahneingriffsfrequenz und verfügbaren Spanraum; sie sind nicht automatisch stabiler. Ungleiche Teilung oder variabler Drall können in einer passenden Anwendung periodische Anregung stören, aber keine lose Aufnahme oder ungestütztes Werkstück reparieren.
Prüfen, ob Werkstück oder Vorrichtung nachgeben
Tritt Rattern nahe einem freien Wandende, am Ende einer langen Platte oder nach einer Querschnittsverringerung durch Materialabtrag auf, prüfen Sie Werkstück und Vorrichtung. Vergleichen Sie denselben Werkzeugweg an unterschiedlich abgestützten Stellen. Eine klare Ortsabhängigkeit ist aussagekräftiger als der allgemeine Eindruck, die Vorrichtung „fühle sich fest an“.
Beobachten Sie unter sicheren statischen Bedingungen, ob mäßige Handkraft oder eine zulässige Messuhrprüfung Bewegung an der Schneidzone zeigt. Ein Klopf- oder Reaktionsvergleich kann eine nachgiebige Fläche lokalisieren, ist aber qualitativ und ersetzt bei Sicherheitsrelevanz keine Maß- oder technischen Prüfungen. Bestätigen Sie tatsächlichen Kontakt an Stützen und Parallelunterlagen. Ein Spanner kann ein dünnes Teil von der Stütze wegbiegen und trotz hoher Spannkraft eine Federwirkung erzeugen.
Mögliche Korrekturen sind kraftnähere Abstützung, kürzere ungestützte Spannweite, eine Bearbeitungsfolge mit mehr verbleibendem Material während des instabilen Schnitts, geringere Kraft durch Eingriffsänderung oder eine Anfahrrichtung, die das Teil gegen die Stütze belastet. Ändern Sie einen Punkt und wiederholen Sie dasselbe Merkmal. Wandert das Symptom mit der Abstützung, ist dieser Prüfzweig identifiziert.
Bessere Werkstückspannung beweist nicht, dass die Vorrichtung die einzige Ursache war. Ausgewertete Werkstattfälle zeigen fortbestehende Symptome trotz steiferem Aufbau, weil Werkzeugreichweite, Aufnahmezustand, Eingriff oder Maschinenantwort unverändert blieben. Werten Sie jede erfolglose Korrektur als Information: Ausgangszustand wiederherstellen, Hypothese aktualisieren und nächsten Zweig prüfen.
Werkzeugweg auf Eingriffsspitzen untersuchen
Ordnen Sie den Beginn des Ratterns dem Fräsereingriff zu. Vollnutfräsen, enge Innenecken, abrupter Eintritt, großer Umschlingungswinkel, gleichzeitiger Kontakt an gegenüberliegenden Flächen und plötzlicher Anstieg des axialen oder radialen Eingriffs können die Schnittkraft erhöhen und die Spanabfuhr einschränken. Auch Schlichten kann rattern, wenn das Werkzeug reibt, erneut eine wellige Oberfläche schneidet oder mehr Geometrie berührt als programmiert vorgesehen.
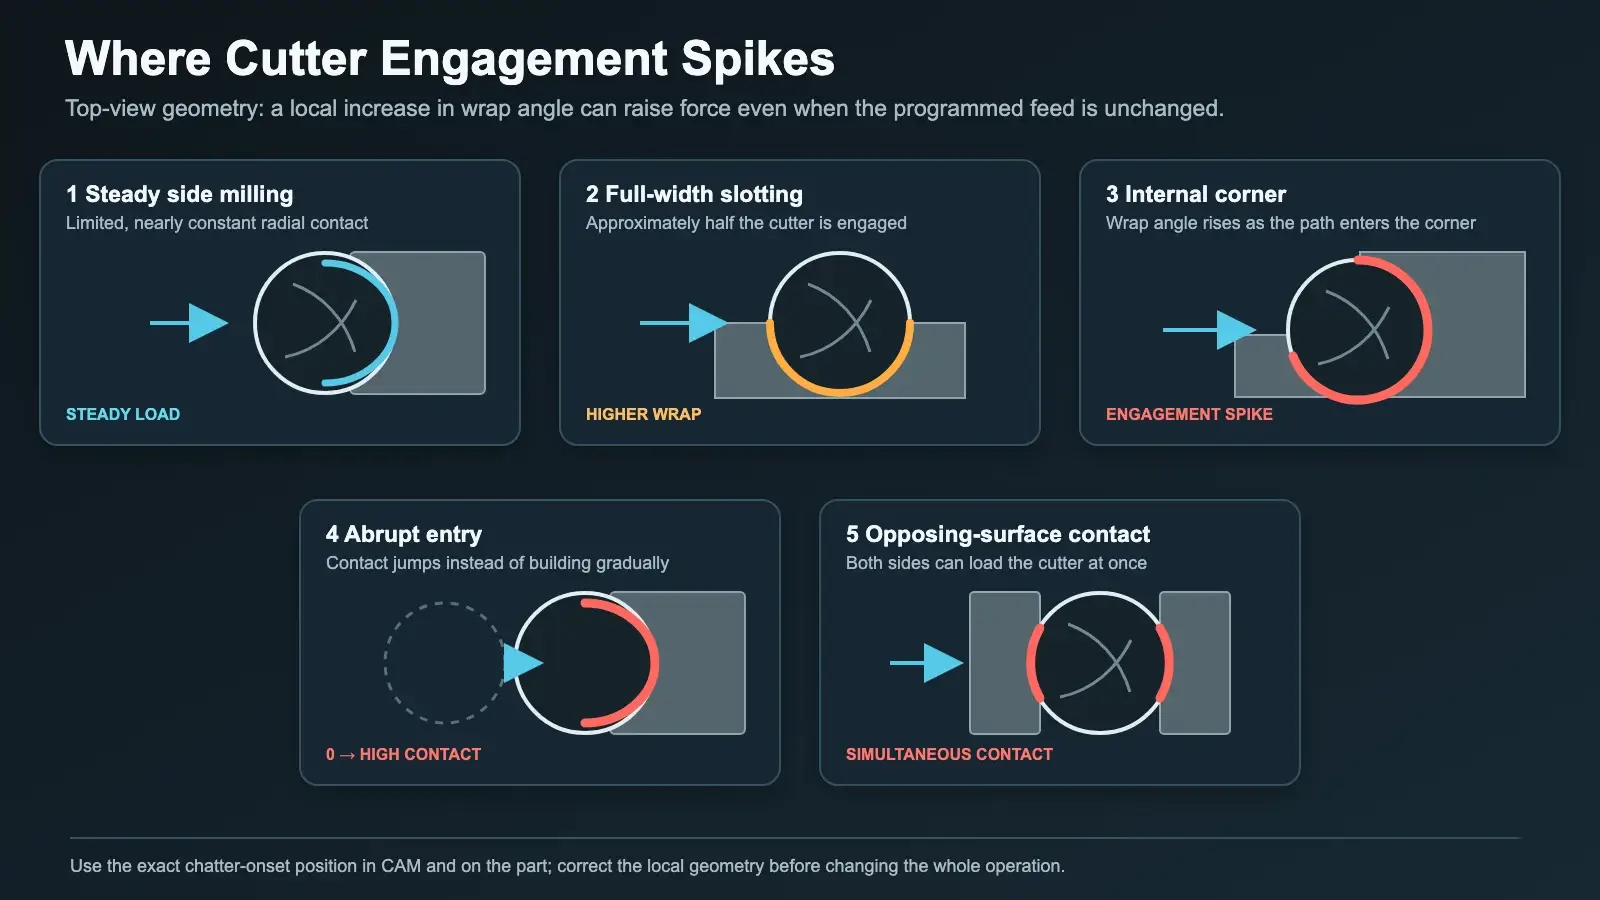
Prüfen Sie CAM-Simulation und reales Merkmal gemeinsam. Tritt der Fräser sofort voll ein? Steigt der radiale Kontakt in einer Ecke? Schneidet ein Kugel- oder Formwerkzeug mit einem vom Nenndurchmesser abweichenden wirksamen Durchmesser? Sind beide Seiten eines Profilwerkzeugs im Eingriff? Bleibt beim Austritt eine Verweilzeit oder ein Leer-Schlichtdurchgang auf bereits instabiler Oberfläche? Sammeln sich Späne in einer Tasche und gelangen erneut in den Schnitt?
Tritt das Symptom nur bei einer Eingriffsspitze auf, korrigieren Sie zuerst die Bahn statt der gesamten Operation. Eine kontrollierte Maßnahme kann den Eintritt glätten, örtlich radialen Eingriff senken, geplantes Schruppaufmaß belassen, Schruppen und Schlichten trennen, gegenüberliegenden gleichzeitigen Kontakt vermeiden, Spanabfuhr verbessern oder die Last durch den Werkzeugweg gleichmäßiger halten. Binden Sie die Schnittdaten an die tatsächlichen Herstellerbedingungen und qualifizieren Sie nach Geometrieänderungen erneut.
Verringern Sie axialen und radialen Eingriff nicht automatisch gleichzeitig. Das kann die Kraft senken, verändert aber auch schneidenden Nutbereich, Zykluszeit, Spandicke und Strukturanregung. Wählen Sie die unmittelbar mit der beobachteten Spitze verbundene Eingriffsgröße und formulieren Sie vor dem Versuch die erwartete Reaktion.
Spindeldrehzahl als Frequenztest verändern
Sind gefährliche Lockerheit, Sitzfehler, Rundlaufabweichung, Werkzeugschäden und offensichtliche Abstützprobleme behoben, wird die Spindeldrehzahl zum Diagnosehebel. Sie verändert die Zahneingriffszeitpunkte relativ zum nachgiebigen System. Ziel ist nicht gewohnheitsmäßig „langsamer fahren“, sondern die Anregung aus einer instabilen Wechselwirkung zu verschieben, unter Einhaltung der Werkzeug-, Werkstoff-, Maschinen- und Prozessgrenzen.
Nehmen Sie eine deutliche, dokumentierte Änderung vor, die Werkzeugdaten und Maschine erlauben. Wird die Spindeldrehzahl verändert, ohne den Zahnvorschub testen zu wollen, berechnen Sie den Tischvorschub neu, damit die Spanbelastung annähernd konstant bleibt:
Tischvorschub = RPM × wirksame Schneidenzahl × Zahnvorschub
Andernfalls verändert der Versuch Anregungsfrequenz und Spanbelastung zugleich, sodass das Ergebnis sie nicht unterscheiden kann. Prüfen Sie die wirksame Schneidenzahl und verwenden Sie nicht den für die alten RPM berechneten linearen Vorschub.
Vergleichen Sie dasselbe Merkmal. Verschiebt sich das Ratterband, wird es schwächer oder verschwindet vorhersehbar bei sonst konstanten Bedingungen, stützt dies eine Drehzahlwechselwirkung. Ändert sich nichts, kehren Sie zur Basis zurück und prüfen einen anderen Zweig oder eine andere kontrollierte Drehzahl innerhalb der Freigabegrenzen. Erfolgreiche RPM sind keine universelle stabile Drehzahlempfehlung; Stabilität hängt von Einheit, Reichweite, Eingriff, Werkstoff und Struktur ab.
Wenn Modaltests oder verifizierte Stabilitätslobendaten vorliegen, nutzen Sie das zuständige Engineering- oder Lieferantenverfahren. Dieses Evidenzpaket enthält keine maschinenspezifischen Modaldaten, daher wird hier kein Diagramm stabiler Drehzahlen bereitgestellt.
Spanbelastung, Eingriff oder Werkzeugweg jeweils einzeln testen
Spanbelastung ist eine eigene Hypothese. Hinweise auf Reiben sind polierte oder verschmierte Oberflächen, Wärme ohne entsprechenden Materialabtrag, Quietschen bei sehr geringem Eingriff, Aufbauschneiden und Verschlechterung bei wiederholten Leer-Schlichtdurchgängen. Überlastung zeigt sich etwa durch steigende Spindellast, Schneidenschäden, starke Durchbiegung, große Grate oder Maßverlust. Keine Diagnose lässt sich allein aus dem Geräusch stellen.
Ist Reiben plausibel und die Mechanik geprüft, testen Sie eine kontrollierte Zahnvorschubänderung innerhalb der werkzeugspezifischen Daten bei konstanter Drehzahl und konstantem Eingriff. Erwarten Sie sauberere Späne und geringere Reibmerkmale. Ist Überlastung plausibel, senken Sie nach demselben Prinzip die unmittelbar betroffene Lastgröße und prüfen Sie die Reaktion von Schneide und Oberfläche.
Ist der Eingriff die Hypothese, halten Sie RPM und Spanbelastung konstant und ändern den relevanten radialen oder axialen Kontakt beziehungsweise den lokalen Werkzeugweg. Ist die Reichweite die Hypothese, verwenden Sie eine kürzere freigegebene Einheit bei möglichst gleichen Schnittbedingungen und Merkmalsgeometrien. Geht es um Spanabfuhr, korrigieren Sie Zufuhr oder Austrittsweg, ohne zugleich Fräser und Drehzahl zu ändern.
Häufen Sie Änderungen nicht an. Ein kürzeres Werkzeug, niedrigere RPM, anderer Vorschub, kleinere seitliche Zustellung und neue Aufnahme können einen ruhigen Schnitt ergeben; die Werkstatt kann die Ursache aber nicht nachvollziehen, wenn später nur eine dieser Größen verändert wird.
Die Symptom-Prüfmatrix erst nach der Inspektion verwenden
| Symptommuster | Wahrscheinlicher Prüfzweig | Unterscheidender Test | Erste kontrollierte Maßnahme |
|---|---|---|---|
| Schwingung oder tonales Geräusch bereits vor dem Schnitt | Spindel, Aufnahme, Werkzeugwuchtung, Sitz oder Maschinenzustand | Leerlauf nur nach freigegebenem Verfahren; prüfen und neu einsetzen oder nachweislich intakte Komponenten verwenden | Mechanischen Zustand vor Schnittversuchen korrigieren |
| Marken einmal je Umdrehung und ungleichmäßiger Schneidenverschleiß | Rundlaufabweichung, beschädigte Schneide oder schlechte Lastverteilung | Rundlauf an dokumentierter Stelle messen; jede Schneide prüfen | Identifizierte Komponente reinigen/neu einsetzen oder ersetzen, dann Ausgangsversuch wiederholen |
| Rattern nur nahe dünner Wand oder ungestütztem Ende | Nachgiebigkeit von Werkstück oder Vorrichtung | Gestützte und ungestützte Stellen vergleichen; einen Stützpunkt ändern | Kraftweg verkürzen oder Reihenfolge/Richtung anpassen |
| Rattern beginnt in Ecken, Nuten, beim Eintritt oder gleichzeitigen Kontakt | Eingriffs- oder Werkzeugwegspitze | CAM-Eingriff mit genauer Beginnposition abgleichen | Betroffenen lokalen Eingriff glätten oder reduzieren, übrige Größen beibehalten |
| Rattern verändert sich stark bei kontrolliertem RPM-Versuch | Wechselwirkung zwischen Zahneingriff und Struktur | Spindeldrehzahl innerhalb der Grenzen ändern und Vorschub zur Erhaltung der Spanbelastung neu berechnen | Stabile Bedingung für genau diese Einheit und diesen Eingriff qualifizieren |
Die Matrix ist eine Orientierungshilfe, kein Inspektionsersatz. Mehrere Zweige können zusammenwirken. Übermäßige Rundlaufabweichung kann ein langes Werkzeug in einer Ecke empfindlicher machen; eine nachgiebige Wand kann drehzahlabhängige Instabilität verstärken. Beheben Sie zuerst Sicherheits- und mechanische Mängel, dann isolieren Sie die verbleibende Schnittwechselwirkung.
Die Korrektur am selben Merkmal nachweisen
Ein ruhigerer Schnitt ist ermutigend, die Freigabe benötigt jedoch vergleichbare Belege. Wiederholen Sie dieselbe Geometrie, denselben Werkstoffzustand, Werkzeugaufbau und dieselbe Messmethode. Vergleichen Sie Geräusch, Wellenlänge und -richtung, Spindellastverlauf, Maße, Grate, Spanform, prozesszulässige Temperaturindikatoren und Schneidenzustand. Prüfen Sie mehr als ein Merkmal oder einen Zyklus, wenn Produktionswiederholbarkeit wichtig ist.
Dokumentieren Sie fehlerhafte Basis, Hypothese, einzelne Änderung, erwartete und tatsächliche Reaktion sowie Entscheidung. Bewahren Sie Werkzeug- und Aufnahmeidentität, gemessenen Rundlauf, Auskragung, Abstützplan, RPM, Zahnvorschub, Eingriff, Bahnrevision und Overrides. Definieren Sie den akzeptierten Bereich und welche Beobachtung einen Stopp oder eine Neuqualifizierung auslöst.
Wirkt eine Korrektur nur mit extremem Override, ist sie nicht wiederholbar oder verschlechtert sie Maß oder Werkzeugzustand, liegt noch kein stabiler Prozess vor. Kehren Sie zum Ursachenbaum zurück. Ein sinnvolles Ergebnis der Ratterdiagnose ist nicht bloß Ruhe, sondern eine dokumentierte Erklärung des instabilen Zweigs und eine unter dem definierten Aufbau gültige Korrektur.
Legen Sie für die Produktion einen Neuqualifizierungsauslöser fest. Eine andere Aufnahme, Ersatzspindel, größere Reichweite, geänderte Vorrichtung, anderer Werkstoffzustand, nachgeschliffenes Werkzeug oder veränderter Eingriff können das System aus dem nachgewiesenen Zustand bringen. Die Freigabedokumentation sollte festlegen, welche Änderungen einen neuen Basisvergleich erfordern, statt den ruhigen Schnitt von gestern unbegrenzt als gültig anzusehen.