










Шероховатость Ra: что значения 1.6, 0.4 и 0.2 µm означают для механической обработки
В практической работе Sunditools значение Ra 1.6 µm ставит вопрос о процессе: может ли существующая операция стабильно обеспечивать такую поверхность или нужен чистовой переход? При значениях около Ra 0.4 µm необходимо выяснить, доказана ли такая возможность для всей технологической системы. При Ra 0.2 µm уточните требуемый результат и допустимый маршрут окончательной обработки, а не предполагайте, что достаточно более блестящей поверхности или другого инструмента.
Это практические контрольные точки из нашего опыта, а не нормативные границы между возможной и невозможной обработкой. Хорошая поверхность, полученная новым инструментом, отличается от процесса, который продолжает выполнять требования чертежа по мере износа кромки.
Изучите требование до выбора процесса
Ra характеризует среднюю шероховатость измеренного профиля поверхности. Меньшее значение означает меньшее среднее отклонение от средней линии профиля. Само по себе оно не определяет, какой инструмент купить и будет ли деталь выглядеть как зеркало.
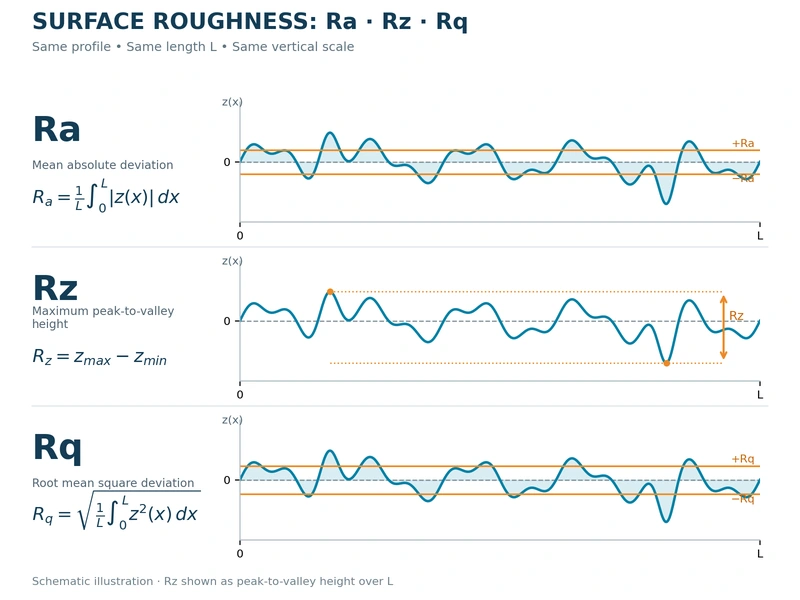
Уточните параметр и единицу измерения на чертеже. Ra, Rz и Rq описывают разные свойства поверхности; нельзя подменять один параметр другим. В этой статье Ra указан в микрометрах, обозначенных µm. Такое же числовое значение в микродюймах означает другое требование.
В справочнике NIST по параметрам поверхности Ra определяется через среднее абсолютное отклонение высоты профиля. Это определение объясняет пользу Ra для указания шероховатости, но не делает его полным описанием поверхности.
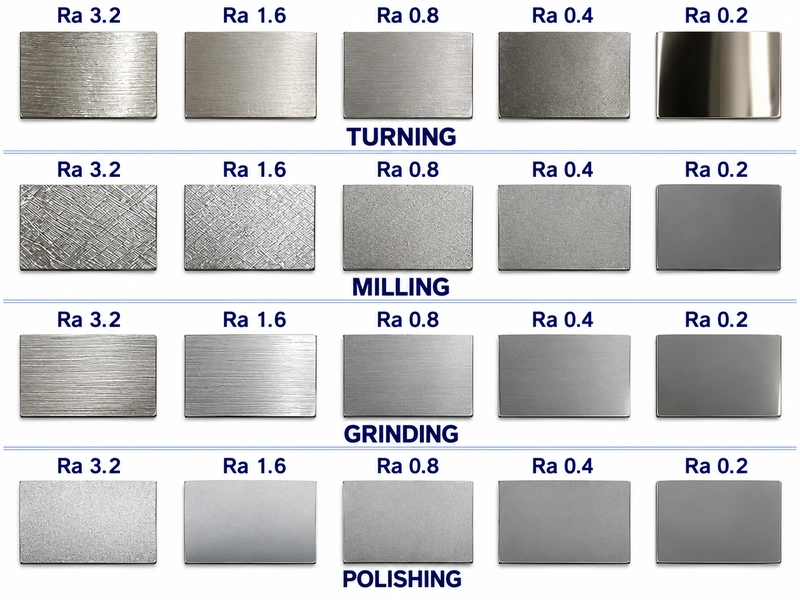
Определите поверхность, к которой относится требование. Стенка отверстия, фрезерованная уплотнительная плоскость и доступный точеный диаметр могут иметь одинаковое обозначение Ra, но требовать разных инструментов и схем контроля. Также установите, должна ли поверхность получаться непосредственно резанием или разрешена последующая операция, например хонингование либо полирование.
Следующая таблица помогает планированию и не является таблицей гарантированных возможностей инструментов.
| Заданная шероховатость | Что нужно решить до принятия заказа |
|---|---|
| Ra 3.2 µm | Может ли предложенная операция обеспечить это требование на фактическом материале, элементе детали и установе? Не следует считать, что любая просверленная или фрезерованная поверхность пройдет контроль. |
| Ra 1.6 µm | Достаточно ли стабилен существующий процесс или необходимо предусмотреть контролируемый чистовой проход либо чистовой инструмент? |
| Ra 0.8 µm | Какие изменения геометрии, опоры, состояния кромки и управления процессом нужны относительно подтвержденного исходного варианта? |
| Ra 0.4 µm | Какие измерения доказывают, что вся технологическая система может стабильно обеспечивать такую поверхность? |
| Ra 0.2 µm | Можно ли подтвердить предложенный процесс непосредственного резания или нужен другой допустимый маршрут окончательной обработки? |
Рассматривайте остальные требования чертежа вместе с Ra. Низкая шероховатость не подтверждает размер отверстия, круглость, цилиндричность или плоскостность. Это отдельные требования приемки.
При Ra 1.6 µm пересмотрите чистовую операцию
Сначала решите, подходит ли операция, выбранная для снятия материала, также для получения окончательной поверхности. Однократное достижение Ra 1.6 µm не отвечает на этот вопрос.
В нашем внутреннем обучении различие показывается на обработке отверстий в алюминии. При сверлении значение около Ra 3.2 µm рассматривается как знакомый исходный ориентир для некоторых применений; особенно острое новое сверло иногда дает Ra 1.6 µm на первых отверстиях. Также обсуждаются результаты развертывания в приблизительном диапазоне Ra 0.4–1.6 µm. Это наблюдения по применению, а не спецификация для любого алюминиевого сплава, сверла или развертки. Они полезны при сравнении маршрутов, но не устанавливают гарантированную паспортную возможность инструмента.
Сравнивайте производственные маршруты, а не только их лучшие образцы. Если сверло выполняет требование по поверхности лишь в новом состоянии, постоянное снижение подачи или преждевременная смена инструмента могут оказаться неверной производственной стратегией. Сравните этот маршрут с чистовой операцией, учитывая дополнительное время цикла, инструмент и контроль.
Для фрезерованной поверхности рассматривайте чистовой проход как процесс: поступающий припуск, опору детали, состояние кромки и способность инструмента стабильно снимать предусмотренный материал. В нашем руководстве по чистовому фрезерованию эти технологические решения рассмотрены подробнее.
Само числовое значение не требует отдельного чистового инструмента. Подтвержденного существующего процесса может быть достаточно. Контрольная точка Ra 1.6 предлагает проверить доказательства, прежде чем считать, что черновая обработка или сверление обеспечат также окончательную поверхность.
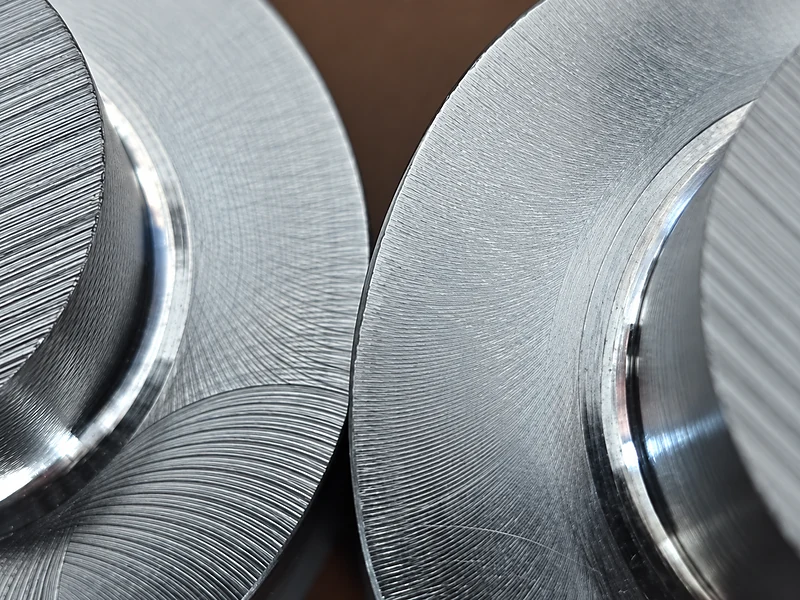
При Ra 0.4 µm подтвердите возможности до принятия обязательств
На этом этапе инструмент нужно выбирать вместе со станком, держателем, закреплением детали, вылетом, материалом и подачей СОЖ. Замена инструмента при сохранении нестабильной установки не доказывает технологические возможности.
Начните с фактической марки и состояния материала. В нашем обучении различаются алюминий, чугун и сталь либо нержавеющая сталь, поскольку процесс, дающий чистую поверхность на одном материале, нельзя просто перенести на другой. Для чистых поверхностей в чугуне рекомендуется внимательно проверить чистовую геометрию и жесткость. Также не рекомендуется обещать очень чистую поверхность в стали при обычной фрезерной установке без испытаний. Достижимый результат по-прежнему зависит от выбранного процесса и его подтвержденных характеристик.
Для отверстия оцените взаимодействие режущей кромки и направляющих элементов с предварительным отверстием. В подходящих условиях специально спроектированная развертка PCD может сочетать резание с контролируемым направлением или выглаживанием. Это решение для конкретного инструмента и применения: оно зависит от совместимости материала, геометрии, припуска и требуемого качества отверстия. Одно указание PCD не доказывает возможность получения Ra 0.4 µm.
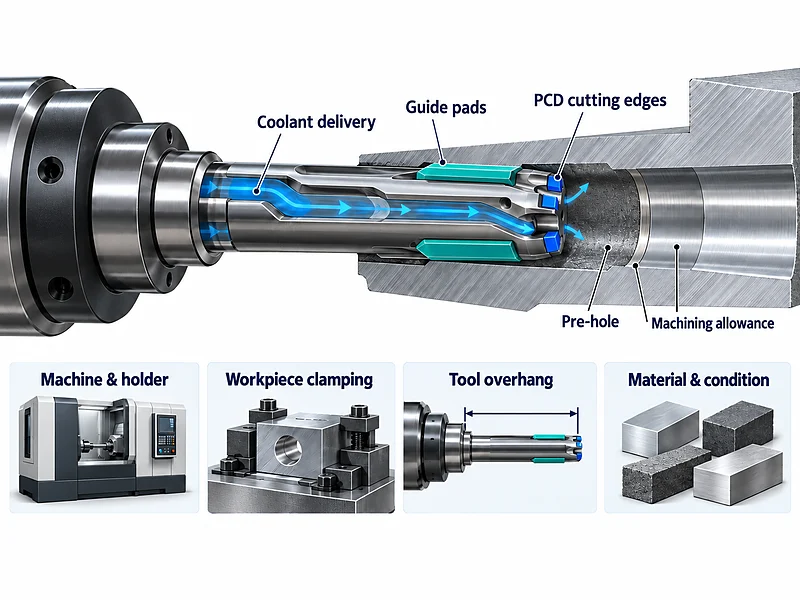
Проверьте весь комплект и припуск после предыдущей операции, прежде чем связывать неудачный опыт с инструментальным материалом. Если уже наблюдаются вибрации, трение или нарост, используйте соответствующую диагностику дефектов поверхности при развертывании для поиска причины. На этапе планирования требуется понять, готов ли предложенный маршрут обеспечить производственное обязательство.
Запишите условия, при которых была получена приемлемая поверхность. Если результат зависит от короткой жесткой установки и определенного состояния материала, эти условия должны сопровождать результат. Образец с удобным доступом не доказывает возможности для такого же диаметра при существенно большем вылете.
Ra 0.2 µm и зеркальная поверхность — разные требования
По мере снижения требуемого Ra все важнее отделять числовое требование к поверхности от требования к внешнему виду. Под зеркалом заказчик может понимать яркий отблеск, четкое отражение или оптический компонент с определенными характеристиками. Эти требования не взаимозаменяемы.
В нашем внутреннем обсуждении видимо отражающая поверхность некоторых применений PCD сопоставляется с более требовательной оптической поверхностью, получаемой в подходящих системах обработки монокристаллическим алмазом. PCD означает поликристаллический алмаз; MCD здесь означает монокристаллический алмаз. Эти обозначения инструмента не являются классами зеркального качества.
Специализированное алмазное точение использует прецизионную систему для производства оптики. Это не то же самое, что установить алмазную кромку на обычный станок. Поэтому требования очень низкого Ra требуют анализа предлагаемой установки и процесса, а не предположения об общей нижней границе для всех режущих инструментов.
Для Ra 0.2 µm установите, что действительно нужно детали и какой маршрут разрешен. Если предложенный процесс еще не доказал нужный результат, не представляйте хонингование или полирование как автоматическое решение. Подтвердите допустимость дополнительной операции и оцените ее влияние на остальные требования чертежа. Если нужна непосредственная обработка резанием, испытание должно подтвердить именно этот маршрут.
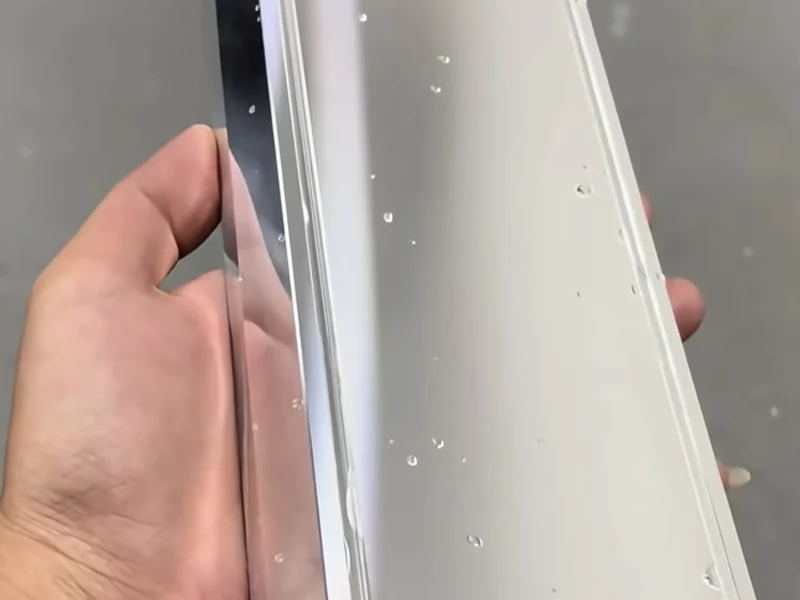
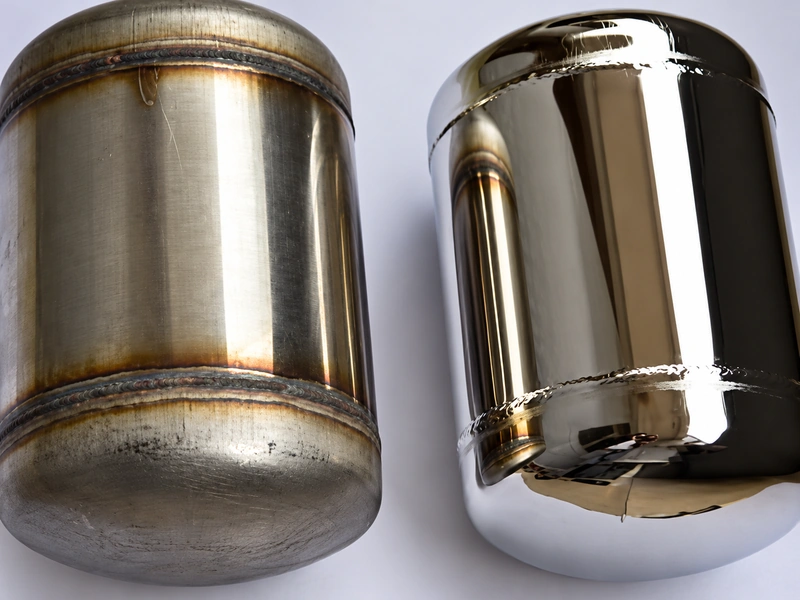
Блестящая поверхность дает полезную визуальную информацию, но не является измерением Ra. Аналогично низкое показание Ra не доказывает оптическое качество.
Проверяйте поверхность на протяжении запланированной серии
Согласуйте метод измерения поверхности до сравнения испытаний. Запишите прибор и существенные настройки, включая длину отсечки и длину оценки, а также направление и точки измерения. Соблюдайте чертеж и применимую методику. Направление измерения относительно следов обработки влияет на результат; руководство NPL по измерению поверхности щуповыми приборами объясняет это и причины, по которым поверхности с близким Ra могут иметь разные функциональные характеристики. Это метрологический источник, а не таблица возможностей обработки.
Визуальный контроль помогает обнаружить царапины, вырывы или повторяющиеся следы, требующие проверки. На ощупь нельзя надежно определить числовое значение Ra. Не принимайте поверхность только потому, что она блестит или кажется гладкой.
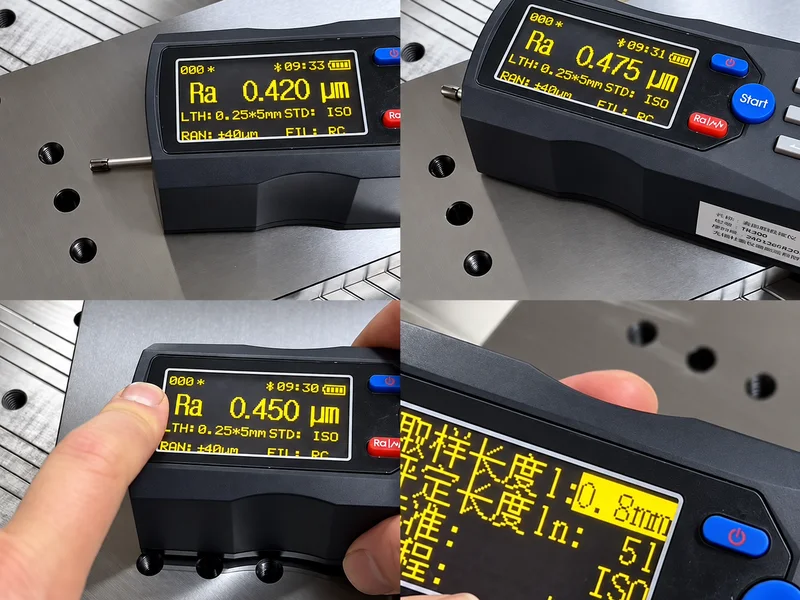
Затем проверьте производственное утверждение, которое намерены сделать. Измеряйте представительные детали на протяжении запланированного использования инструмента, а не сообщайте только о лучшем образце с новым инструментом. Обеспечьте прослеживаемость материала, геометрии, установки и условий измерения. Фиксируйте и приемлемые результаты, и отклонения от требования с указанием их положения на элементе детали.
Определите план выборки и приемки с учетом требований и рисков детали. Выберите объем испытаний, подтверждающий производственное утверждение и согласованный план приемки. Если данные относятся только к короткой серии, так и описывайте результат. При необходимости изменить процесс сравните доработанный маршрут в контролируемых условиях, прежде чем расширять заявляемые возможности.
Обещайте только подтвержденный процесс
Прежде чем обещать поверхность, свяжите три вещи: требование чертежа, разрешенный технологический маршрут и результаты на протяжении запланированной серии. Контрольные точки 1.6 и 0.4 µm помогают выбрать направление проверки, но не заменяют доказательства. Отделяйте требования к размеру, форме и оптике от результата Ra.
Если первые детали имеют приемлемую поверхность, но затем результат ухудшается, обсудите применение с нашей инженерной командой на основании этих измерений, а не только лучшего образца. Укажите материал, элемент детали, вылет инструмента и допустимость дополнительной окончательной операции. Эти сведения позволят Sunditools оценить геометрию, инструментальный материал и режимы резания в рамках действительно необходимого процесса.
Для рассматриваемых семейств инструмента ознакомьтесь с нашими твердосплавными развертками и твердосплавными развертками по индивидуальному заказу. Выбор инструмента по-прежнему требует данных о детали, геометрии и измеренных условиях испытаний.