










Ra-Oberflächengüte: Was 1.6, 0.4 und 0.2 µm für die Zerspanung bedeuten
In der Anwendungspraxis von Sunditools wirft Ra 1.6 µm eine Prozessfrage auf: Kann die bestehende Bearbeitung die Oberflächengüte halten, oder ist ein Schlichtschritt erforderlich? Bei etwa Ra 0.4 µm geht es darum, ob die gesamte Aufspannung diese Fähigkeit nachgewiesen hat. Bei Ra 0.2 µm müssen das geforderte Ergebnis und der zulässige Feinbearbeitungsweg geklärt werden, statt anzunehmen, eine glänzendere Oberfläche oder ein anderes Werkzeug reiche aus.
Dies sind praktische Prüfpunkte aus unserer Erfahrung, keine normativen Grenzen zwischen möglicher und unmöglicher Zerspanung. Eine gute Oberfläche mit einem neuen Werkzeug ist etwas anderes als ein Prozess, der die Zeichnung auch bei fortschreitendem Schneidenverschleiß weiterhin erfüllt.
Die Anforderung vor der Prozesswahl verstehen
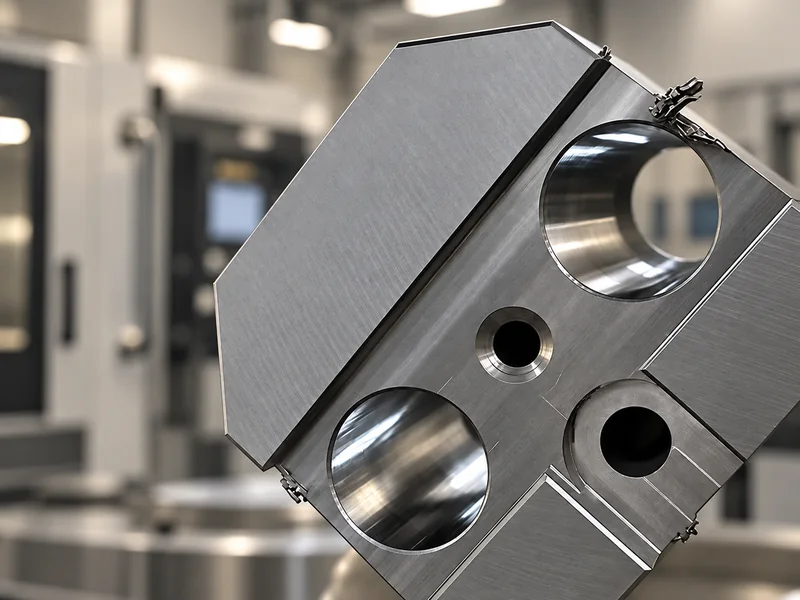
Ra beschreibt die mittlere Rauheit eines gemessenen Oberflächenprofils. Ein kleinerer Wert bedeutet eine geringere mittlere Abweichung von der Mittellinie des Profils. Daraus allein ergibt sich weder die Werkzeugwahl noch, ob ein Bauteil spiegelnd aussehen wird.
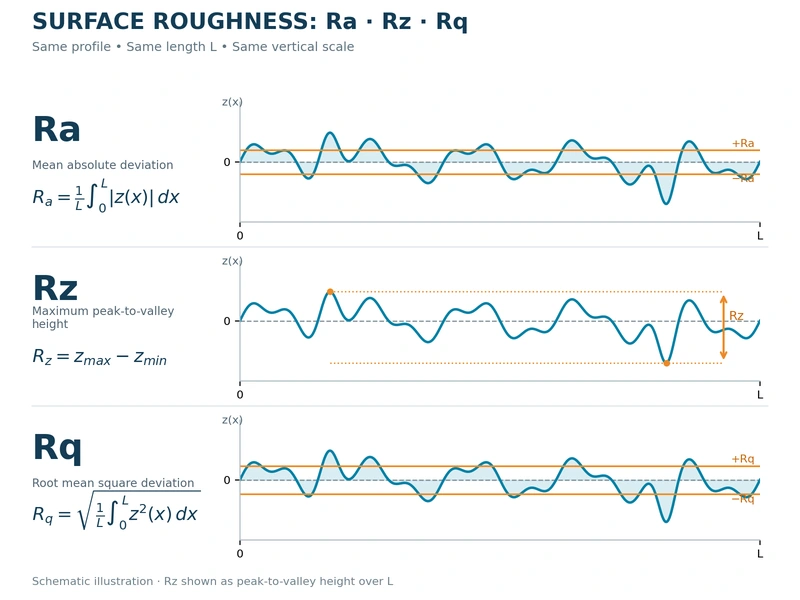
Prüfen Sie den Parameter und die Einheit auf der Zeichnung. Ra, Rz und Rq beschreiben unterschiedliche Oberflächeneigenschaften und dürfen nicht gegeneinander ausgetauscht werden. Die Werte in diesem Artikel sind Ra in Mikrometern, geschrieben µm. Eine Angabe in Mikroinch stellt bei gleichem Zahlenwert eine andere Anforderung dar.
Die NIST-Referenz zu Oberflächenparametern definiert Ra über den Mittelwert der absoluten Profilhöhenabweichung. Diese Definition erklärt den Nutzen von Ra zur Angabe der Rauheit, macht Ra aber nicht zu einer vollständigen Beschreibung der Oberfläche.
Bestimmen Sie, für welche Fläche die Anforderung gilt. Eine Bohrungswand, eine gefräste Dichtfläche und ein gut zugänglicher gedrehter Durchmesser können denselben Ra-Wert verlangen und dennoch unterschiedliche Werkzeuge und Messanordnungen erfordern. Klären Sie außerdem, ob die Oberfläche unmittelbar durch Zerspanung entstehen muss oder eine nachfolgende Bearbeitung wie Honen oder Polieren zulässig ist.
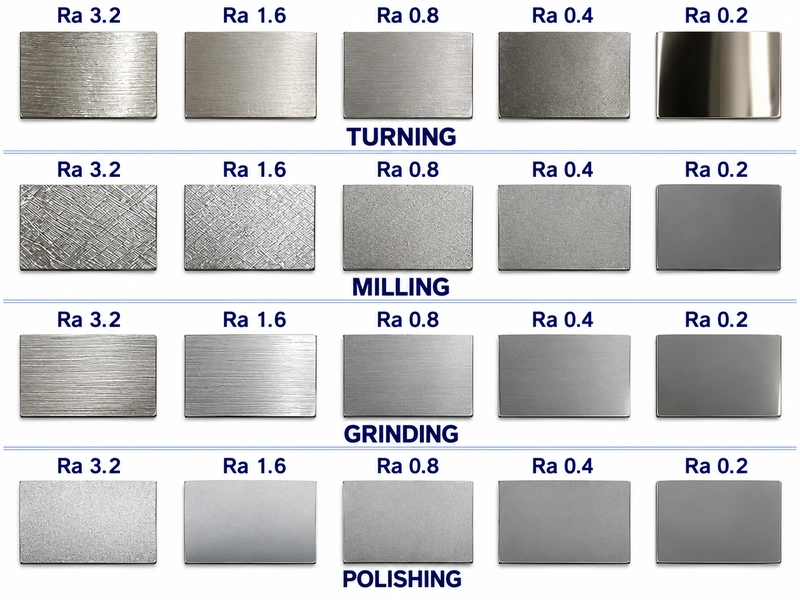
Die folgende Tabelle dient der Planung und ist keine Übersicht garantierter Werkzeugfähigkeiten.
| Geforderte Oberflächengüte | Vor der Auftragszusage zu klärende Frage |
|---|---|
| Ra 3.2 µm | Kann die geplante Bearbeitung diese Anforderung am tatsächlichen Werkstoff, Merkmal und Aufbau erfüllen? Gehen Sie nicht davon aus, dass jede gebohrte oder gefräste Fläche die Prüfung besteht. |
| Ra 1.6 µm | Ist die vorhandene Bearbeitung dauerhaft ausreichend, oder sollte der Prozess einen kontrollierten Schlichtschnitt beziehungsweise ein Schlichtwerkzeug enthalten? |
| Ra 0.8 µm | Welche Änderungen an Geometrie, Abstützung, Schneidenzustand und Prozessführung sind gegenüber dem nachgewiesenen Ausgangszustand erforderlich? |
| Ra 0.4 µm | Welche Messdaten belegen, dass das gesamte Bearbeitungssystem diese Oberflächengüte dauerhaft halten kann? |
| Ra 0.2 µm | Lässt sich der vorgeschlagene direkte Zerspanungsprozess validieren, oder wird ein anderer zulässiger Feinbearbeitungsweg benötigt? |
Berücksichtigen Sie neben Ra auch alle anderen Zeichnungsanforderungen. Eine geringe Rauheit belegt weder Bohrungsmaß noch Rundheit, Zylindrizität oder Ebenheit. Dafür gelten eigene Abnahmeanforderungen.
Bei Ra 1.6 µm die Schlichtbearbeitung überdenken
Zunächst ist zu entscheiden, ob die für den Materialabtrag gewählte Bearbeitung auch für die endgültige Oberfläche geeignet ist. Ein einmaliges Erreichen von Ra 1.6 µm beantwortet diese Frage nicht.
Unsere interne Schulung verdeutlicht den Unterschied anhand der Bohrungsbearbeitung in Aluminium. Sie nennt beim Bohren etwa Ra 3.2 µm als vertrauten Ausgangswert in manchen Anwendungen; ein besonders scharfer neuer Bohrer kann bei den ersten Bohrungen manchmal Ra 1.6 µm erzeugen. Außerdem werden Reibergebnisse im ungefähren Bereich Ra 0.4 bis 1.6 µm besprochen. Dies sind Anwendungsbeobachtungen, keine Spezifikationen für jede Aluminiumlegierung, jeden Bohrer oder jede Reibahle. Sie helfen beim Vergleich von Prozesswegen, begründen jedoch keine zugesicherte Werkzeugfähigkeit.
Vergleichen Sie Fertigungswege, nicht nur deren beste Muster. Erfüllt ein Bohrer die Oberflächenanforderung nur im Neuzustand, kann wiederholtes Senken des Vorschubs oder ein vorzeitiger Werkzeugwechsel die falsche Fertigungsstrategie sein. Vergleichen Sie diesen Weg mit einer Schlichtoperation einschließlich zusätzlicher Taktzeit, Werkzeuge und Prüfanforderungen.
Betrachten Sie bei einer gefrästen Fläche den Schlichtschnitt als Prozess: das ankommende Aufmaß, die Werkstückabstützung, den Schneidenzustand und die Frage, ob das Werkzeug das vorgesehene Aufmaß gleichmäßig abnehmen kann. Unser Leitfaden zum Schlichtfräsen behandelt diese betrieblichen Entscheidungen ausführlicher.
Der Zahlenwert allein verlangt kein separates Schlichtwerkzeug. Ein nachgewiesener vorhandener Prozess kann bereits genügen. Der Prüfpunkt Ra 1.6 soll dazu anregen, diese Nachweise zu prüfen, bevor man annimmt, die Schrupp- oder Bohroperation werde auch die endgültige Oberfläche liefern.
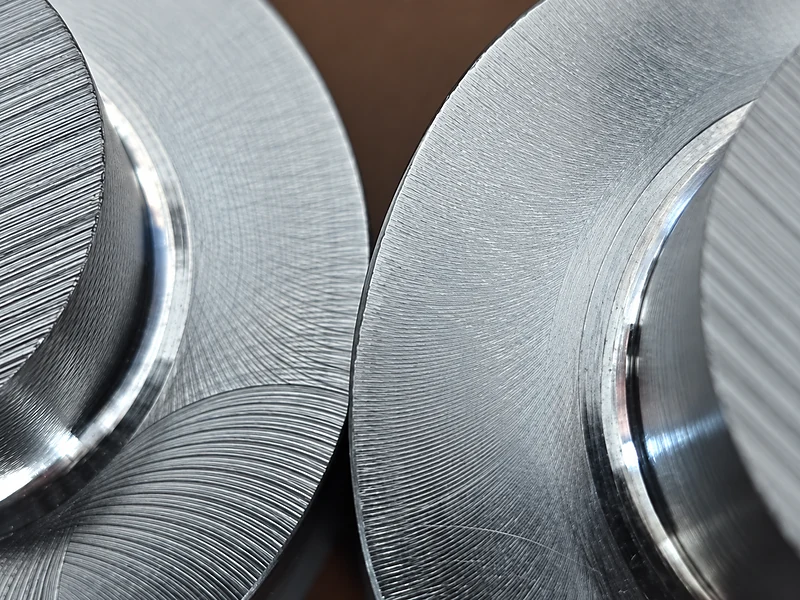
Bei Ra 0.4 µm die Prozessfähigkeit vor der Zusage nachweisen
Hier muss die Werkzeugwahl zusammen mit Maschine, Aufnahme, Werkstückspannung, Auskragung, Werkstoff und Kühlschmierstoffzufuhr betrachtet werden. Ein Werkzeugwechsel bei weiterhin instabilem Aufbau ist kein Nachweis der Prozessfähigkeit.
Beginnen Sie mit der tatsächlichen Werkstoffsorte und ihrem Zustand. Unsere Schulung unterscheidet Aluminium, Gusseisen sowie Stahl oder Edelstahl, weil ein Prozess mit feiner Oberfläche in einem Werkstoff nicht einfach auf einen anderen übertragbar ist. Bei feinen Oberflächen in Gusseisen empfiehlt sie eine genaue Prüfung der Schlichtgeometrie und Steifigkeit. Ebenso warnt sie davor, ohne Versuche eine sehr feine Oberfläche aus einer gewöhnlichen Fräsaufspannung in Stahl zu versprechen. Das erreichbare Ergebnis hängt weiterhin vom gewählten Prozess und seiner nachgewiesenen Leistung ab.
Prüfen Sie bei einer Bohrung, wie Schneide und Führungselemente mit der Vorbohrung zusammenwirken. In geeigneten Anwendungen kann eine speziell ausgelegte PCD-Reibahle das Schneiden mit einer kontrollierten Führungs- oder Glättwirkung verbinden. Das ist eine werkzeug- und anwendungsspezifische Entscheidung und hängt von Werkstoffverträglichkeit, Geometrie, Aufmaß und geforderter Bohrungsqualität ab. PCD allein nach Spezifikation belegt keine Fähigkeit für Ra 0.4 µm.
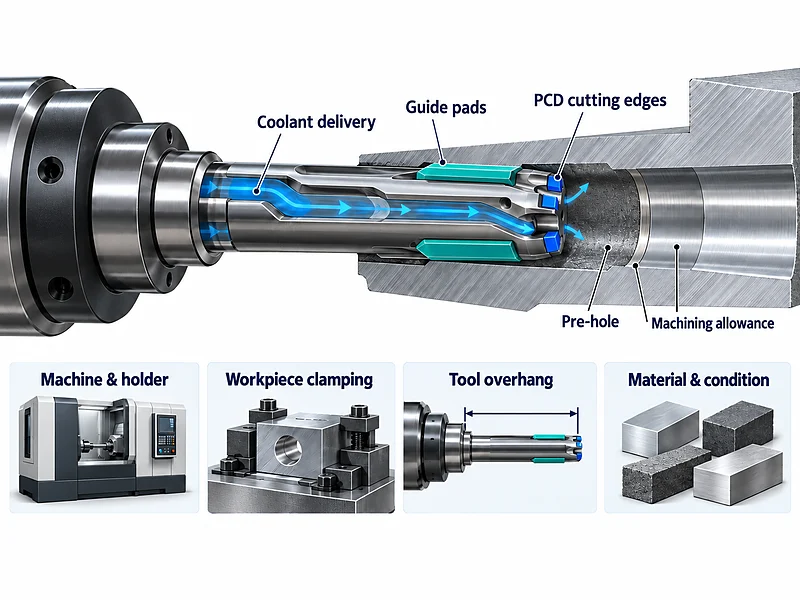
Prüfen Sie die gesamte Baugruppe und das Aufmaß aus der Vorbearbeitung, bevor Sie einen erfolglosen Versuch dem Schneidstoff zuschreiben. Zeigt der Versuch bereits Rattern, Reiben oder Aufbauschneiden, untersuchen Sie den Fehler mit der passenden Diagnose von Oberflächenproblemen beim Reiben. Hier geht es in der Planung darum, ob der vorgeschlagene Prozessweg eine Fertigungszusage tragen kann.
Dokumentieren Sie, unter welchen Bedingungen die akzeptable Oberflächengüte erreicht wurde. Hängt das Ergebnis von einem kurzen, steifen Aufbau und einem bestimmten Werkstoffzustand ab, gehören diese Bedingungen zum Ergebnis. Ein Muster mit einfacher Zugänglichkeit belegt keine Fähigkeit für denselben Durchmesser bei deutlich größerer Auskragung.
Ra 0.2 µm und Spiegelglanz sind unterschiedliche Anforderungen
Mit sinkendem gefordertem Ra wird es wichtiger, numerische Oberflächenanforderungen von optischen Anforderungen zu trennen. Mit einem Spiegel kann ein Kunde eine helle Reflexion, ein klares Spiegelbild oder ein optisches Bauteil mit definierter Leistung meinen. Diese Spezifikationen sind nicht austauschbar.
Unsere interne Diskussion stellt den sichtbar reflektierenden Oberflächen mancher PCD-Anwendungen die anspruchsvollere optische Oberfläche geeigneter Systeme zur Bearbeitung mit Einkristalldiamant gegenüber. PCD bedeutet polykristalliner Diamant; MCD steht hier für monokristallinen beziehungsweise Einkristalldiamant. Diese Werkzeugbezeichnungen sind keine Abstufungen der Spiegelqualität.
Spezialisiertes Diamantdrehen verwendet ein Präzisionssystem für die Herstellung optischer Bauteile. Das entspricht nicht dem Einsetzen einer Diamantschneide in eine gewöhnliche Maschine. Sehr niedrige Ra-Anforderungen verlangen daher eine Prüfung des vorgesehenen Aufbaus und Prozesses statt einer angenommenen allgemeinen Untergrenze für alle Zerspanungswerkzeuge.
Klären Sie bei Ra 0.2 µm, was das Bauteil tatsächlich benötigt und welcher Prozessweg zulässig ist. Hat der vorgeschlagene Bearbeitungsprozess das Ergebnis nicht nachgewiesen, darf Honen oder Polieren nicht als automatische Lösung dargestellt werden. Prüfen Sie, ob eine Nachbearbeitung erlaubt ist und wie sie andere Zeichnungsanforderungen beeinflusst. Ist direkte Zerspanung vorgeschrieben, muss der Versuch genau diesen Weg nachweisen.
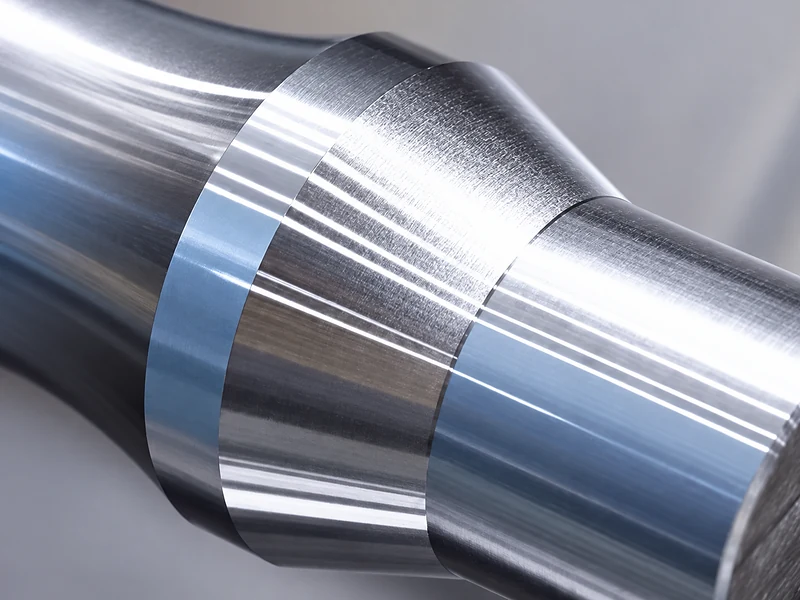
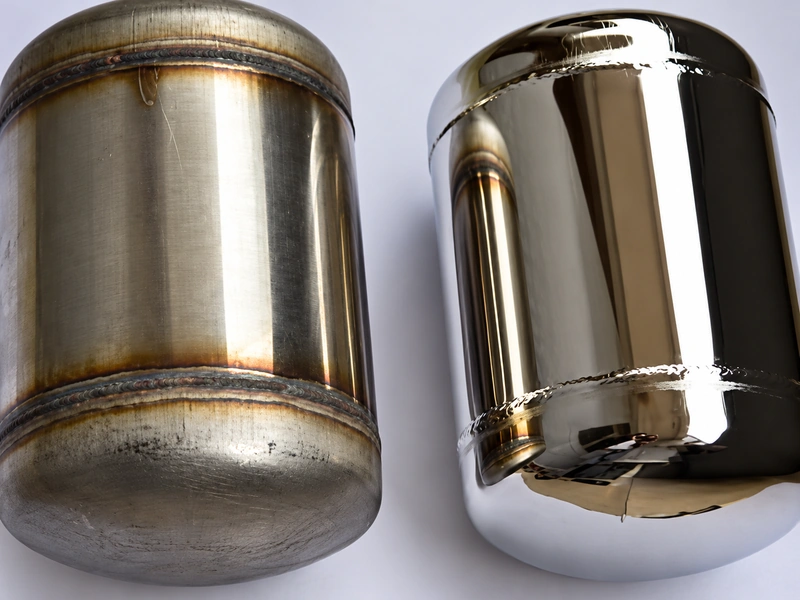
Eine glänzende Oberfläche ist ein nützlicher visueller Hinweis, aber keine Ra-Messung. Ebenso belegt ein niedriger Ra-Messwert keine optische Qualität.
Die Oberflächengüte über den vorgesehenen Fertigungslauf prüfen
Vereinbaren Sie vor dem Versuchsvergleich, wie die Oberfläche gemessen wird. Dokumentieren Sie das Gerät und die relevanten Einstellungen einschließlich Grenzwellenlänge und Auswertelänge sowie Messrichtung und Messstellen. Befolgen Sie die Zeichnung und das maßgebliche Messverfahren. Die Messrichtung relativ zur Riefenrichtung beeinflusst das Ergebnis; der NPL-Leitfaden zur taktilen Oberflächenmessung erläutert dies und erklärt, warum Oberflächen mit ähnlichem Ra dennoch unterschiedliche funktionale Eigenschaften haben können. Er ist eine messtechnische Referenz, keine Tabelle der Bearbeitungsfähigkeit.
Eine Sichtprüfung kann Kratzer, Ausbrüche oder wiederkehrende Spuren aufzeigen, die untersucht werden sollten. Durch Tasten lässt sich kein zuverlässiger numerischer Ra-Wert bestimmen. Akzeptieren Sie eine Fläche nicht allein deshalb, weil sie glänzt oder sich glatt anfühlt.
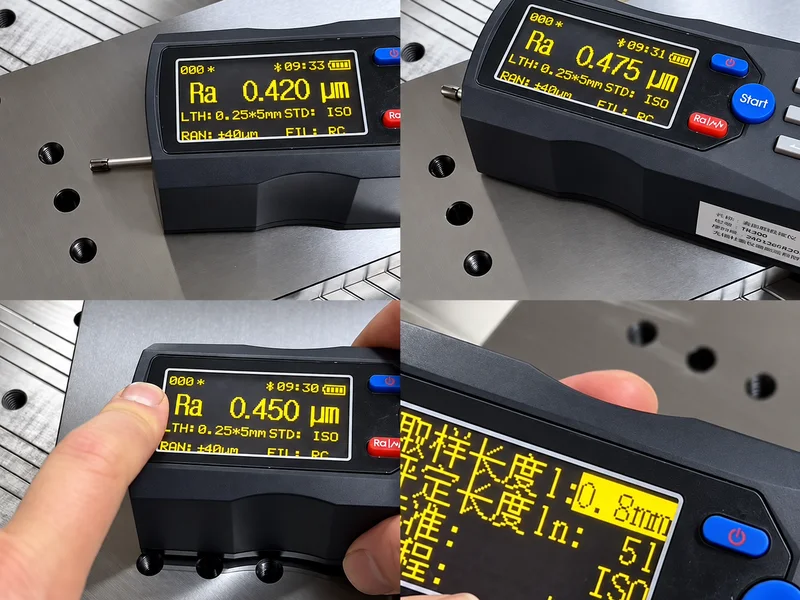
Prüfen Sie anschließend die Fertigungsaussage, die Sie tatsächlich treffen wollen. Messen Sie repräsentative Teile über den vorgesehenen Werkzeugeinsatz hinweg, statt nur das beste Muster mit neuem Werkzeug zu melden. Halten Sie Werkstoff, Geometrie, Aufbau und Messbedingungen nachvollziehbar fest. Dokumentieren Sie sowohl akzeptable Ergebnisse als auch Abweichungen von der Anforderung samt ihrer Position am Merkmal.
Legen Sie den Stichproben- und Abnahmeplan anhand der Bauteilanforderungen und des Risikos fest. Wählen Sie Versuchsmengen so, dass sie die Fertigungsaussage und den vereinbarten Abnahmeplan stützen. Decken die Nachweise nur eine kurze Serie ab, beschreiben Sie sie als Ergebnis einer kurzen Serie. Ist eine Prozessänderung nötig, vergleichen Sie den überarbeiteten Weg unter kontrollierten Bedingungen, bevor Sie die Aussage ausweiten.
Nur einen nachgewiesenen Prozess zusagen
Verbinden Sie vor der Zusage einer Oberflächengüte drei Punkte: die Zeichnungsanforderung, den zulässigen Prozessweg und die Ergebnisse über den vorgesehenen Fertigungslauf. Die Prüfpunkte 1.6 und 0.4 µm zeigen, wo eine Untersuchung sinnvoll ist, ersetzen aber keine Nachweise. Trennen Sie Maß-, Form- und mögliche optische Anforderungen vom Ra-Ergebnis.
Ist die Oberflächengüte bei den ersten Teilen akzeptabel und driftet später ab, besprechen Sie die Anwendung mit unserem Engineering-Team anhand dieser Messungen und nicht nur des besten Musters. Nennen Sie Werkstoff, Merkmal, Werkzeugauskragung und die Zulässigkeit einer zusätzlichen Feinbearbeitung. Mit diesen Angaben kann Sunditools Werkzeuggeometrie, Schneidstoff und Schnittwerte innerhalb des tatsächlich benötigten Prozesses bewerten.
Entdecken Sie für die hier besprochenen Werkzeugfamilien unsere Vollhartmetall-Reibahlen und kundenspezifischen Vollhartmetall-Reibahlen. Die Werkzeugwahl erfordert weiterhin Angaben zu Werkstück, Geometrie und gemessenen Versuchsbedingungen.