










Acabado superficial Ra: qué significan 1.6, 0.4 y 0.2 µm en el mecanizado
En la experiencia de aplicación de Sunditools, Ra 1.6 µm plantea una pregunta de proceso: ¿puede la operación actual mantener ese acabado o necesita una etapa de acabado? Alrededor de Ra 0.4 µm, la cuestión es si el montaje completo ha demostrado esa capacidad. Con Ra 0.2 µm, aclare el resultado requerido y la ruta de acabado permitida, en vez de suponer que bastará una superficie más brillante u otra herramienta.
Son puntos de revisión prácticos basados en nuestra experiencia, no límites normativos entre un mecanizado posible e imposible. Una buena superficie obtenida con una herramienta nueva no equivale a un proceso que sigue cumpliendo el plano a medida que se desgasta el filo.
Leer el requisito antes de elegir el proceso
Ra describe la rugosidad media de un perfil superficial medido. Un valor menor significa una desviación media menor respecto a la línea media del perfil. Por sí solo no indica qué herramienta comprar ni si la pieza tendrá aspecto de espejo.
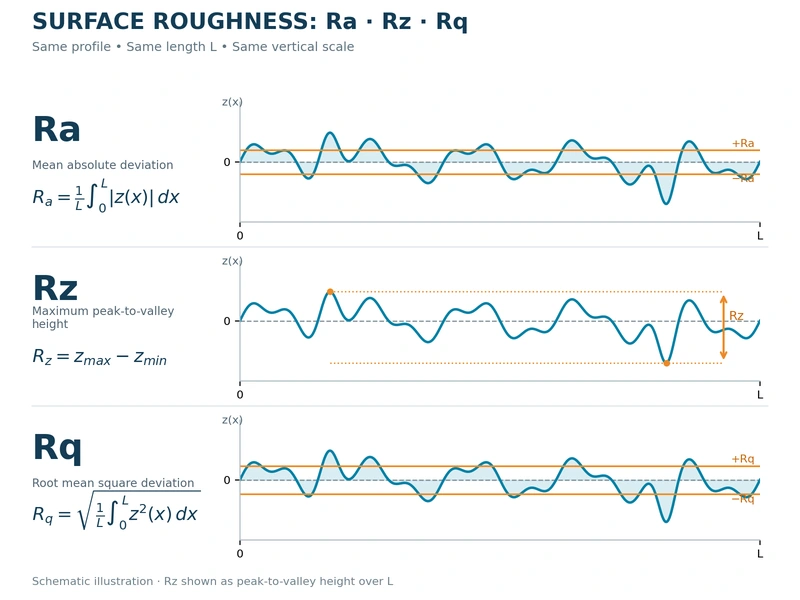
Confirme el parámetro y la unidad del plano. Ra, Rz y Rq describen aspectos diferentes de una superficie y no deben sustituirse entre sí. Los valores de este artículo son Ra en micrómetros, escritos µm. Un valor expresado en micropulgadas no representa el mismo requisito numérico.
La referencia del NIST sobre parámetros superficiales define Ra mediante el promedio de la desviación absoluta de altura del perfil. Esta definición explica por qué Ra resulta útil para indicar la rugosidad, pero no lo convierte en una descripción completa de la superficie.
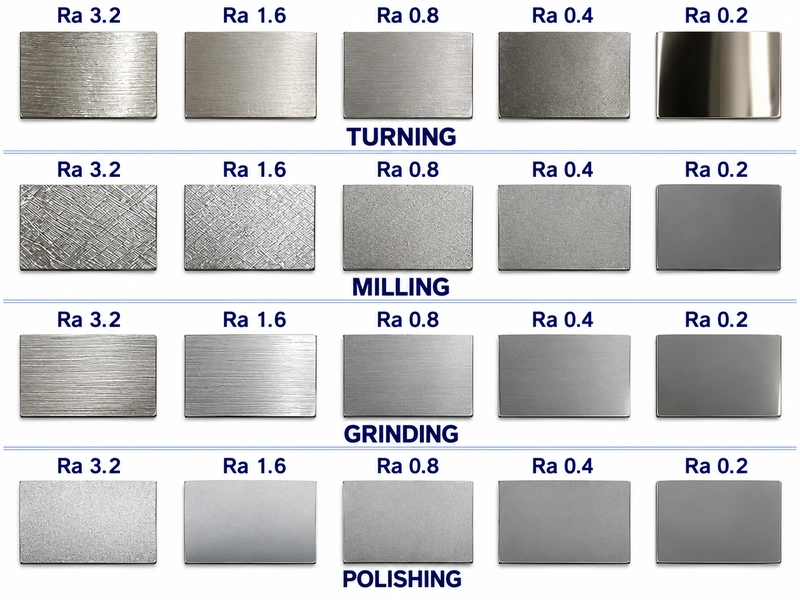
Identifique la superficie a la que se aplica el requisito. La pared de un orificio, una cara de sellado fresada y un diámetro torneado accesible pueden tener la misma indicación Ra y requerir herramientas y disposiciones de inspección diferentes. Determine también si la superficie debe obtenerse directamente por corte o si se permite una operación posterior, como el bruñido abrasivo o el pulido.
La siguiente tabla es una guía de planificación, no una tabla de capacidades garantizadas de las herramientas.
| Acabado especificado | Qué resolver antes de aceptar el trabajo |
|---|---|
| Ra 3.2 µm | ¿Puede la operación propuesta cumplir este requisito en el material, la geometría y el montaje reales? No dé por hecho que cualquier superficie taladrada o fresada será conforme. |
| Ra 1.6 µm | ¿La operación actual es suficientemente buena de forma constante o debe incluirse una pasada o herramienta de acabado controlada? |
| Ra 0.8 µm | ¿Qué cambios de geometría, apoyo, estado del filo y control del proceso hacen falta respecto a la referencia establecida? |
| Ra 0.4 µm | ¿Qué mediciones demuestran que el sistema de mecanizado completo puede mantener ese acabado? |
| Ra 0.2 µm | ¿Puede validarse el proceso de corte directo propuesto o hace falta otra ruta de acabado que además esté permitida? |
Revise los demás requisitos del plano junto con Ra. Una rugosidad baja no demuestra el tamaño del orificio, su redondez, cilindricidad o la planitud. Son requisitos de aceptación independientes.
Con Ra 1.6 µm, reconsiderar la operación de acabado
La primera decisión es si la operación elegida para retirar material también sirve para producir la superficie final. Alcanzar Ra 1.6 µm una vez no resuelve esa cuestión.
Nuestra formación interna utiliza el mecanizado de agujeros en aluminio para ilustrar la diferencia. Describe un taladrado alrededor de Ra 3.2 µm como una expectativa inicial habitual en algunas aplicaciones, mientras que una broca nueva especialmente afilada puede producir Ra 1.6 µm en los primeros agujeros. También trata resultados de escariado aproximadamente entre Ra 0.4 y 1.6 µm. Son observaciones de aplicación, no una especificación para cualquier aleación de aluminio, broca o escariador. Sirven para comparar rutas de proceso, pero no establecen una capacidad nominal garantizada de la herramienta.
Compare las rutas de producción, no solo sus mejores muestras. Si una broca solo cumple el acabado cuando está nueva, reducir repetidamente el avance o cambiarla antes de tiempo puede ser una estrategia de producción equivocada. Compare esa ruta con una operación de acabado, incluyendo tiempo de ciclo adicional, herramientas e inspección.
En una superficie fresada, examine la pasada de acabado como un proceso: el sobrematerial recibido, el apoyo de la pieza, el estado del filo y si la herramienta puede cortar de forma constante la cantidad prevista. Nuestra guía de fresado de acabado desarrolla estas decisiones de operación.
El número por sí solo no exige una herramienta de acabado separada. Un proceso existente y demostrado puede ser suficiente. El punto de revisión Ra 1.6 invita a comprobar las pruebas antes de suponer que el desbaste o taladrado también proporcionará la superficie final.
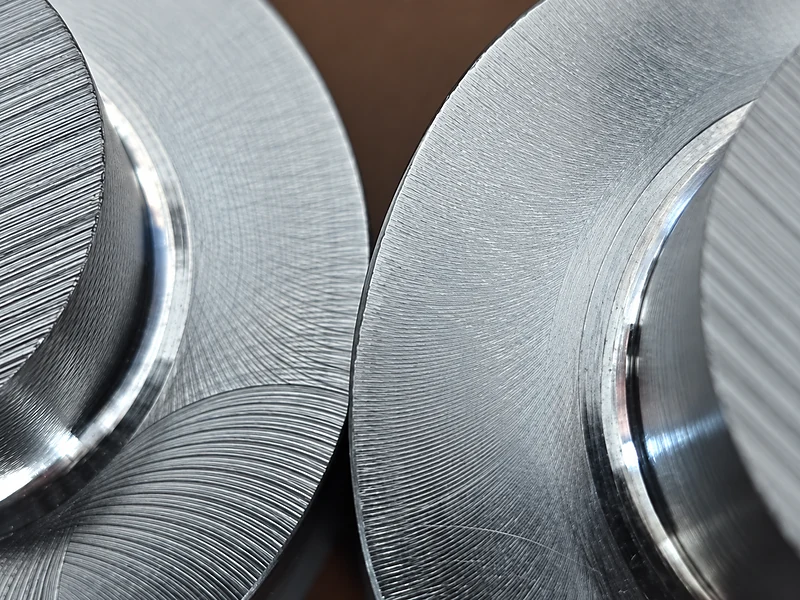
Con Ra 0.4 µm, demostrar la capacidad antes de comprometerse
En esta fase, la selección de la herramienta debe considerarse junto con la máquina, el portaherramientas, la sujeción, el voladizo, el material y el suministro de refrigerante. Cambiar la herramienta manteniendo un montaje inestable no demuestra capacidad.
Empiece por el grado y estado reales del material. Nuestra formación distingue aluminio, fundición y acero o acero inoxidable, porque un proceso que produce un acabado fino en uno no puede trasladarse sin más a otro. En fundición, los acabados finos motivan una revisión cuidadosa de la geometría de acabado y la rigidez. También advierte de no prometer un acabado muy fino en acero con un montaje de fresado ordinario sin ensayarlo. El resultado alcanzable sigue dependiendo del proceso seleccionado y de su comportamiento demostrado.
En un orificio, considere cómo interactúan el filo y los elementos de guiado con el agujero previo. En aplicaciones adecuadas, un escariador PCD diseñado específicamente puede combinar el corte con una acción controlada de guiado o alisado por bruñido. Es una decisión de herramienta y aplicación: depende de la compatibilidad del material, la geometría, el sobrematerial y la calidad requerida del agujero. Especificar PCD por sí solo no demuestra capacidad para Ra 0.4 µm.
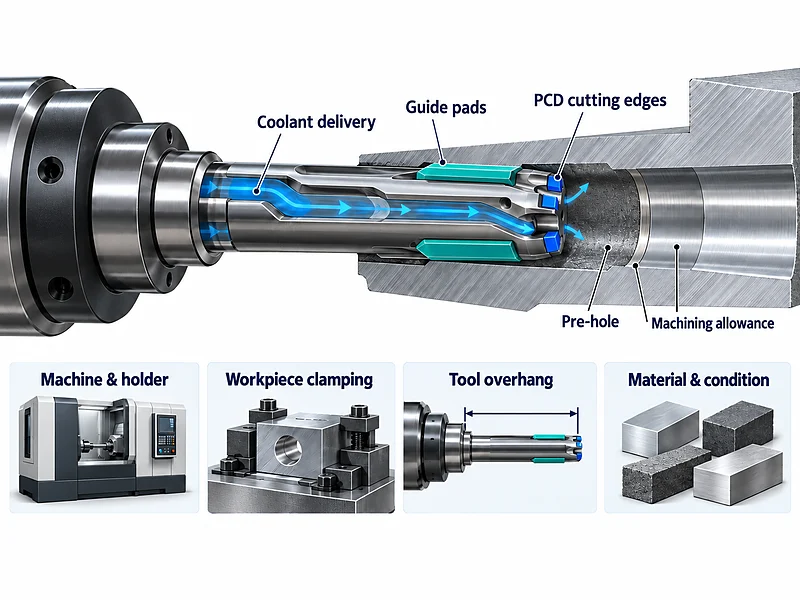
Compruebe el conjunto completo y el material dejado por la operación anterior antes de atribuir un ensayo fallido al material de corte. Si ya aparecen vibraciones, rozamiento o filo recrecido, utilice el diagnóstico de problemas de acabado en escariado para investigar el defecto. La decisión de planificación es si la ruta propuesta está preparada para respaldar un compromiso de producción.
Registre las condiciones que produjeron el acabado aceptable. Si el resultado depende de un montaje corto y rígido y de un estado específico del material, esas condiciones forman parte del resultado. Una muestra realizada con acceso fácil no demuestra capacidad para el mismo diámetro con un voladizo mucho mayor.
Ra 0.2 µm y el acabado espejo son requisitos diferentes
Cuanto menor es el Ra solicitado, más importante resulta distinguir un requisito superficial numérico de uno de apariencia. Un cliente que pide un espejo puede referirse a un reflejo brillante, una imagen reflejada nítida o un componente óptico de prestaciones definidas. Esas especificaciones no son intercambiables.
Nuestra discusión interna contrasta el acabado visiblemente reflectante de algunas aplicaciones PCD con el acabado óptico más exigente de sistemas adecuados de mecanizado con diamante monocristalino. PCD significa diamante policristalino; MCD se utiliza aquí para diamante monocristalino. Estas descripciones de herramientas no son grados de calidad de espejo.
El torneado especializado con diamante utiliza un sistema de precisión diseñado para fabricación óptica. No equivale a montar un filo de diamante en una máquina ordinaria. Por tanto, los requisitos de Ra muy bajos exigen revisar el montaje y el proceso propuestos, en lugar de suponer un límite inferior común para todas las herramientas de corte.
Para Ra 0.2 µm, establezca qué necesita realmente la pieza y qué ruta está permitida. Si el proceso de mecanizado propuesto no ha demostrado el resultado, no presente el bruñido abrasivo ni el pulido como soluciones automáticas. Confirme que se permite un proceso secundario y evalúe su efecto sobre los demás requisitos del plano. Si se exige mecanizado directo, el ensayo debe demostrar esa ruta.
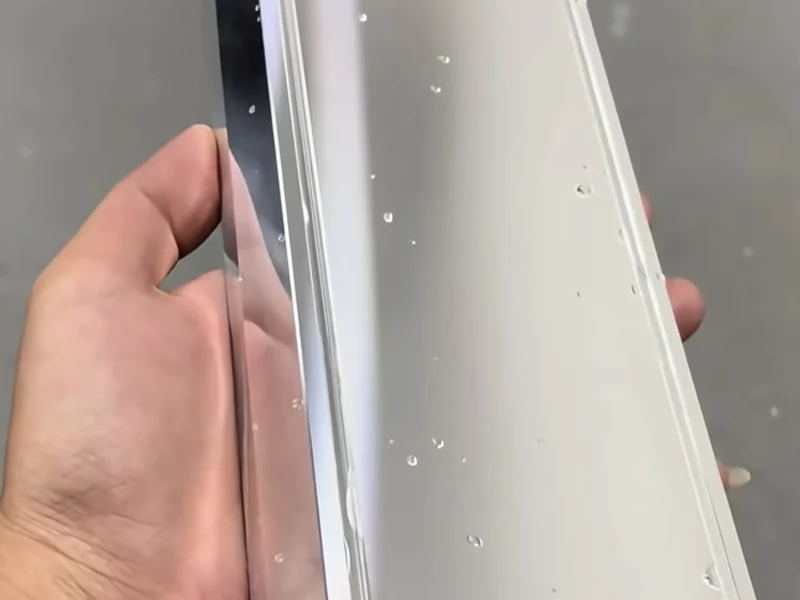
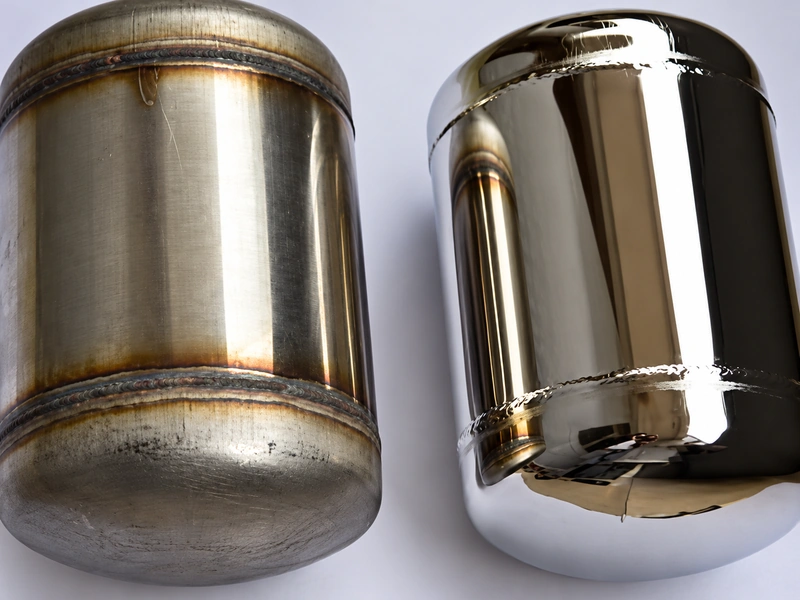
Una superficie brillante aporta información visual útil, pero no es una medición de Ra. Del mismo modo, una lectura baja de Ra no demuestra calidad óptica.
Verificar el acabado durante la serie de producción prevista
Acuerde cómo se medirá la superficie antes de comparar ensayos. Registre el instrumento y los ajustes pertinentes, incluidos la longitud de corte y la de evaluación, junto con la dirección y los lugares de medición. Siga el plano y el procedimiento aplicable. La dirección de medición respecto a las estrías influye en el resultado; la guía del NPL sobre medición superficial con palpador lo explica y señala por qué superficies de Ra similar pueden tener características funcionales distintas. Es una referencia metrológica, no una tabla de capacidad de mecanizado.
La inspección visual puede localizar rayas, zonas desgarradas o marcas repetidas que deban investigarse. El tacto no permite asignar un valor numérico fiable de Ra. No acepte una superficie solo porque brille o se sienta lisa.
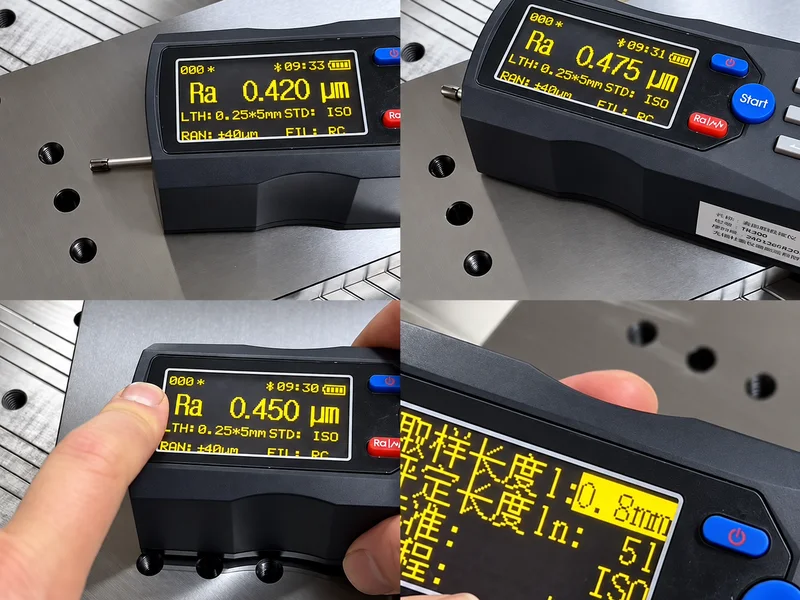
Después compruebe el compromiso de producción que pretende asumir. Mida piezas representativas durante la vida de uso prevista de la herramienta, en lugar de informar solo de la mejor muestra con herramienta nueva. Mantenga trazables el material, la geometría, el montaje y las condiciones de medición. Registre resultados aceptables y desviaciones respecto al requisito, incluyendo dónde se produjeron en la característica.
Establezca el plan de muestreo y aceptación según los requisitos y el riesgo de la pieza. Elija cantidades de ensayo que respalden el compromiso de producción y el plan acordado. Si las pruebas solo cubren una serie corta, descríbalo como resultado de una serie corta. Si hace falta un cambio de proceso, compare la ruta revisada en condiciones controladas antes de ampliar lo prometido.
Comprometerse solo con el proceso demostrado
Antes de prometer el acabado, conecte tres elementos: el requisito del plano, la ruta de proceso permitida y los resultados durante la serie prevista. Los puntos de revisión 1.6 y 0.4 µm ayudan a decidir dónde investigar, pero no sustituyen esas pruebas. Separe los requisitos dimensionales, de forma y los ópticos del resultado Ra.
Si el acabado es aceptable en las primeras piezas pero después deriva, consulte la aplicación con nuestro equipo de ingeniería utilizando esas mediciones, no solo la mejor muestra. Incluya material, geometría, voladizo y si se permite una operación secundaria de acabado. Así Sunditools puede evaluar geometría de herramienta, material de corte y parámetros dentro del proceso que realmente necesita ejecutar.
Para las familias de herramientas tratadas aquí, consulte nuestros escariadores de metal duro y escariadores de metal duro a medida. La selección sigue requiriendo la pieza, la geometría y las condiciones de ensayo medidas.