










Acabamento superficial Ra: o que 1.6, 0.4 e 0.2 µm significam para a usinagem
Na prática de aplicações da Sunditools, Ra 1.6 µm levanta uma questão de processo: a operação existente consegue manter o acabamento ou precisa de uma etapa de acabamento? Em torno de Ra 0.4 µm, a pergunta passa a ser se o conjunto completo demonstrou essa capacidade. Em Ra 0.2 µm, esclareça o resultado exigido e a rota de acabamento permitida, em vez de supor que uma superfície mais brilhante ou outra ferramenta será suficiente.
Esses são pontos de análise práticos baseados em nossa experiência, não limites normativos entre usinagem possível e impossível. Uma superfície boa obtida com uma ferramenta nova é diferente de um processo que continua atendendo ao desenho à medida que a aresta se desgasta.
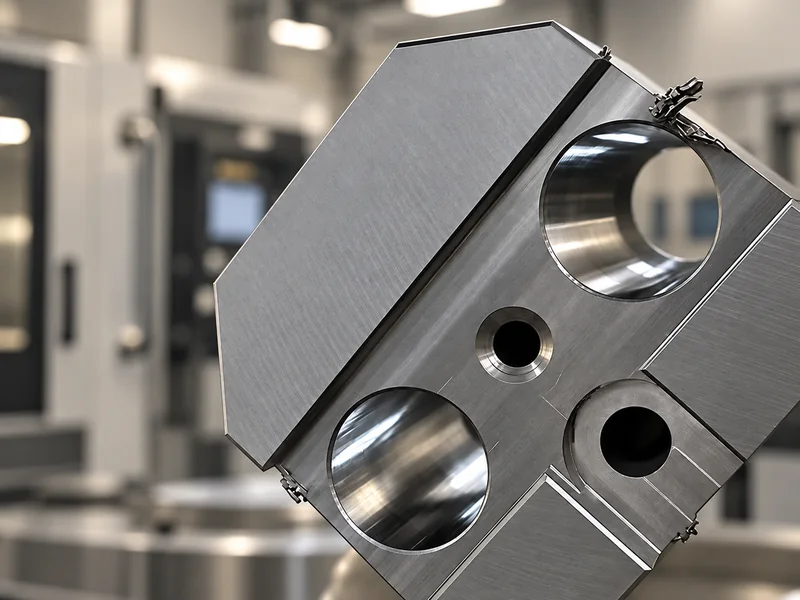
Leia o requisito antes de escolher o processo
Ra descreve a rugosidade média de um perfil de superfície medido. Um valor menor significa um desvio médio menor em relação à linha média do perfil. Isoladamente, ele não informa qual ferramenta comprar nem se uma peça terá aparência de espelho.
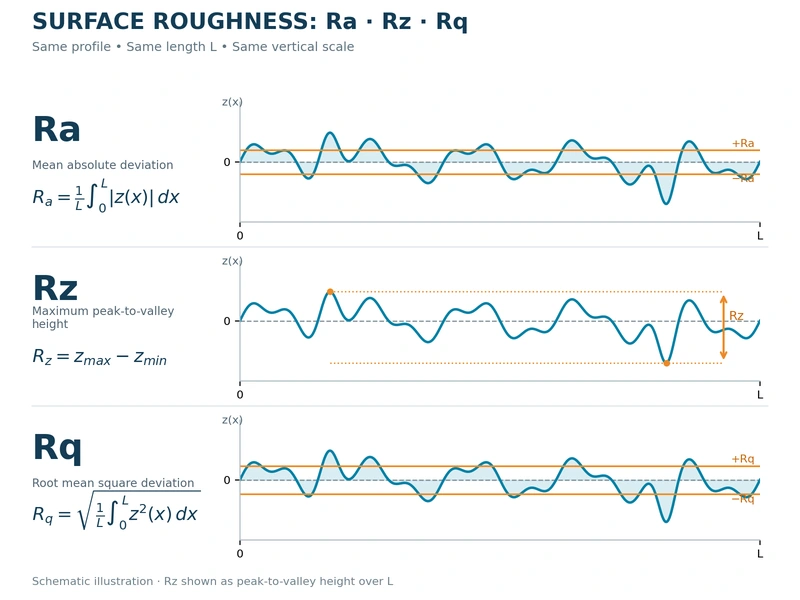
Confirme o parâmetro e a unidade no desenho. Ra, Rz e Rq descrevem aspectos diferentes de uma superfície; não substitua um pelo outro. Os valores deste artigo são Ra em micrômetros, indicados por µm. Um valor especificado em micropolegadas não representa a mesma exigência numérica.
A referência do NIST sobre parâmetros de superfície define Ra pela média dos desvios absolutos de altura do perfil. Essa definição explica a utilidade de Ra para indicar rugosidade, mas não faz dele uma descrição completa da superfície.
Identifique a superfície à qual o requisito se aplica. A parede de um furo, uma face de vedação fresada e um diâmetro torneado acessível podem ter a mesma indicação Ra, mas exigir ferramentas e arranjos de inspeção diferentes. Estabeleça também se a superfície deve ser produzida diretamente por corte ou se é permitida uma operação posterior, como brunimento ou polimento.
A tabela a seguir é um guia de planejamento, não uma tabela de capacidades garantidas de ferramentas.
| Acabamento especificado | O que resolver antes de assumir o trabalho |
|---|---|
| Ra 3.2 µm | A operação proposta consegue atender a esse requisito no material, na geometria e na montagem reais? Não suponha que toda superfície furada ou fresada será aprovada. |
| Ra 1.6 µm | A operação existente é consistentemente boa o suficiente ou o processo deve incluir um passe ou uma ferramenta de acabamento controlados? |
| Ra 0.8 µm | Quais mudanças de geometria, apoio, condição da aresta e controle de processo são necessárias em relação à referência estabelecida? |
| Ra 0.4 µm | Quais evidências medidas demonstram que o sistema completo de usinagem consegue manter esse acabamento? |
| Ra 0.2 µm | O processo proposto de corte direto pode ser validado ou outra rota de acabamento é necessária e permitida? |
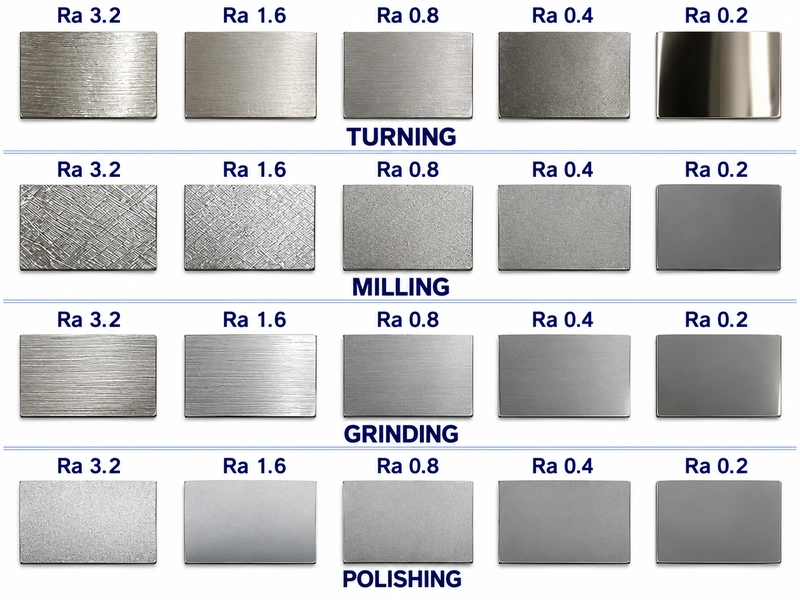
Leia os demais requisitos do desenho junto com Ra. Um resultado de baixa rugosidade não comprova dimensão do furo, circularidade, cilindricidade ou planicidade. Esses continuam sendo requisitos de aceitação separados.
Em Ra 1.6 µm, reavalie a operação de acabamento
A primeira decisão é se a operação escolhida para remover material também é adequada à superfície final. Atingir Ra 1.6 µm uma única vez não responde a essa pergunta.
Nosso treinamento interno usa a furação e o acabamento de furos em alumínio para ilustrar a diferença. Ele descreve a furação em torno de Ra 3.2 µm como uma expectativa inicial conhecida em algumas aplicações, com uma broca nova especialmente afiada às vezes produzindo Ra 1.6 µm nos primeiros furos. Também aborda resultados de alargamento na faixa aproximada de Ra 0.4 a 1.6 µm. São observações de aplicação, não uma especificação para toda liga de alumínio, broca ou alargador. Elas servem para comparar rotas de processo, mas não estabelecem uma capacidade nominal garantida da ferramenta.
Compare as rotas de produção, não apenas suas melhores amostras. Se uma broca só atende ao acabamento quando nova, reduzir repetidamente o avanço ou trocar a ferramenta antecipadamente pode ser a estratégia de produção errada. Compare essa rota com uma operação de acabamento, incluindo tempo de ciclo adicional, ferramentas e inspeção.
Para uma superfície fresada, examine o passe de acabamento como um processo: o sobremetal recebido, o apoio da peça, a condição da aresta e a capacidade da ferramenta de cortar consistentemente a quantidade prevista. Nosso guia de fresamento de acabamento detalha essas decisões operacionais.
O número, por si só, não exige uma ferramenta de acabamento separada. Um processo existente e comprovado pode ser suficiente. O ponto de análise Ra 1.6 é um convite a conferir as evidências antes de supor que o desbaste ou a furação também produzirá a superfície final.
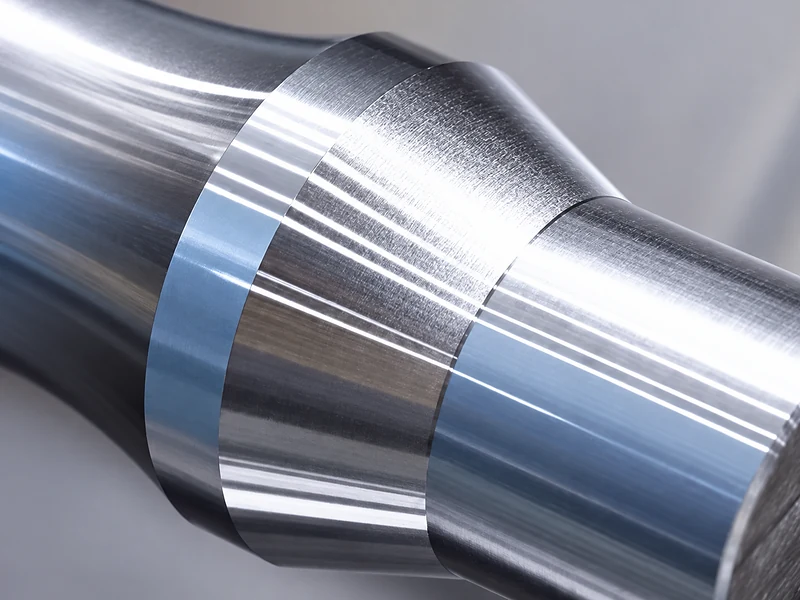
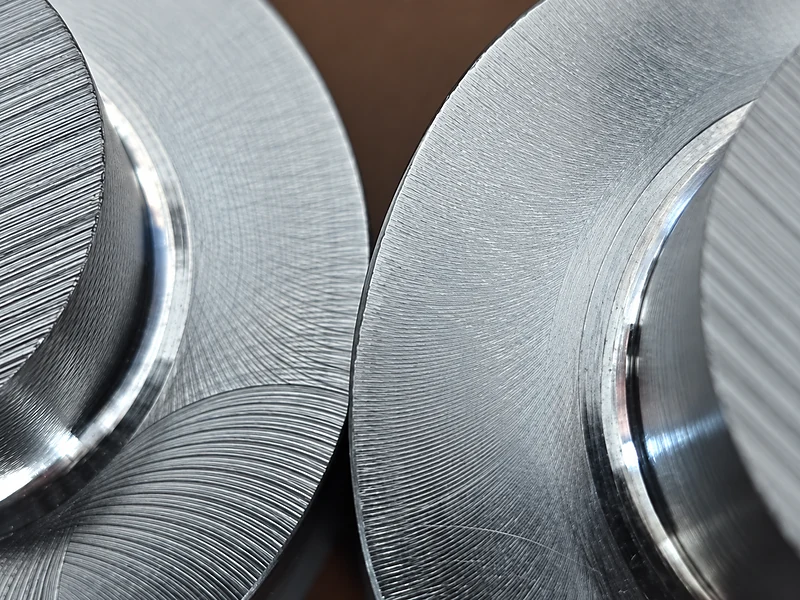
Em Ra 0.4 µm, comprove a capacidade antes de assumir o compromisso
Nesta etapa, a seleção da ferramenta deve ser considerada junto com máquina, porta-ferramentas, fixação, balanço, material e fornecimento de fluido de corte. Substituir a ferramenta mantendo uma montagem instável não demonstra capacidade.
Comece pela classe e pela condição reais do material. Nosso treinamento distingue alumínio, ferro fundido e aço ou aço inoxidável, porque um processo que gera bom acabamento em um não pode ser simplesmente transferido para outro. Para acabamentos finos em ferro fundido, ele recomenda examinar de perto a geometria de acabamento e a rigidez. Também alerta contra prometer acabamento muito fino em aço com uma montagem comum de fresamento sem testes. O resultado atingível ainda depende do processo selecionado e de seu desempenho demonstrado.
Para um furo, considere a interação da aresta e dos elementos de guia com o pré-furo. Em aplicações adequadas, um alargador PCD projetado para a aplicação pode combinar corte com uma ação controlada de guia ou alisamento por brunimento. É uma decisão de ferramenta e aplicação: depende da compatibilidade do material, da geometria, do sobremetal e da qualidade exigida do furo. Especificar apenas PCD não comprova capacidade para Ra 0.4 µm.
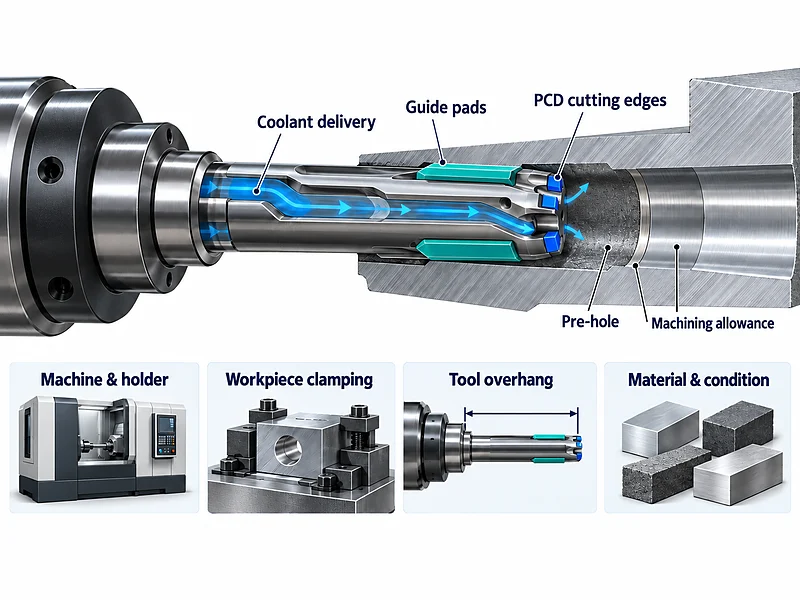
Verifique o conjunto completo e o sobremetal deixado pela operação anterior antes de atribuir um ensaio malsucedido ao material de corte. Se o ensaio já apresentar vibração, atrito ou aresta postiça, use o diagnóstico de problemas de acabamento no alargamento para investigar o defeito. A decisão de planejamento é se a rota proposta está pronta para sustentar um compromisso de produção.
Registre as condições que produziram o acabamento aceitável. Se o resultado depende de uma montagem curta e rígida e de uma condição específica do material, essas condições fazem parte do resultado. Uma amostra feita com acesso fácil não comprova capacidade para o mesmo diâmetro com um balanço muito maior.
Ra 0.2 µm e acabamento espelhado são requisitos diferentes
À medida que o Ra solicitado diminui, torna-se mais importante separar um requisito numérico de superfície de um requisito de aparência. Um cliente que pede um espelho pode querer uma reflexão brilhante, uma imagem refletida nítida ou um componente óptico de desempenho definido. Essas especificações não são intercambiáveis.
Nossa discussão interna compara o acabamento visivelmente refletivo de algumas aplicações PCD com o acabamento óptico mais exigente associado a sistemas adequados de usinagem com diamante monocristalino. PCD significa diamante policristalino; MCD é usado aqui para diamante monocristalino. Essas descrições de ferramentas não são graus de qualidade de espelho.
O torneamento especializado com diamante utiliza um sistema de precisão projetado para fabricação óptica. Não equivale a instalar uma aresta de diamante em uma máquina comum. Exigências de Ra muito baixo, portanto, requerem análise da montagem e do processo propostos, em vez de um limite inferior presumido para todas as ferramentas de corte.
Para Ra 0.2 µm, estabeleça o que a peça realmente precisa e qual rota é permitida. Se o processo de usinagem proposto ainda não demonstrou o resultado, não apresente brunimento ou polimento como solução automática. Confirme que um processo secundário é permitido e avalie seu efeito sobre os demais requisitos do desenho. Se a usinagem direta for exigida, o ensaio deve demonstrar essa rota.
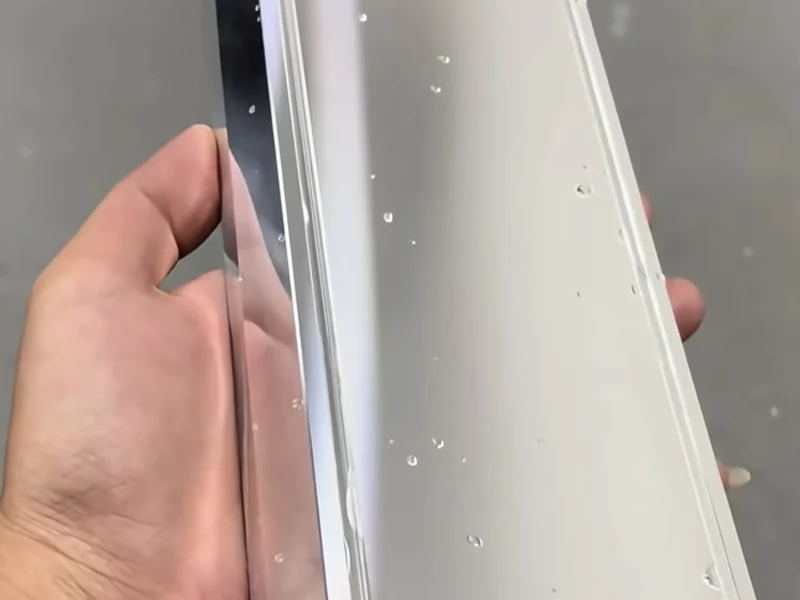
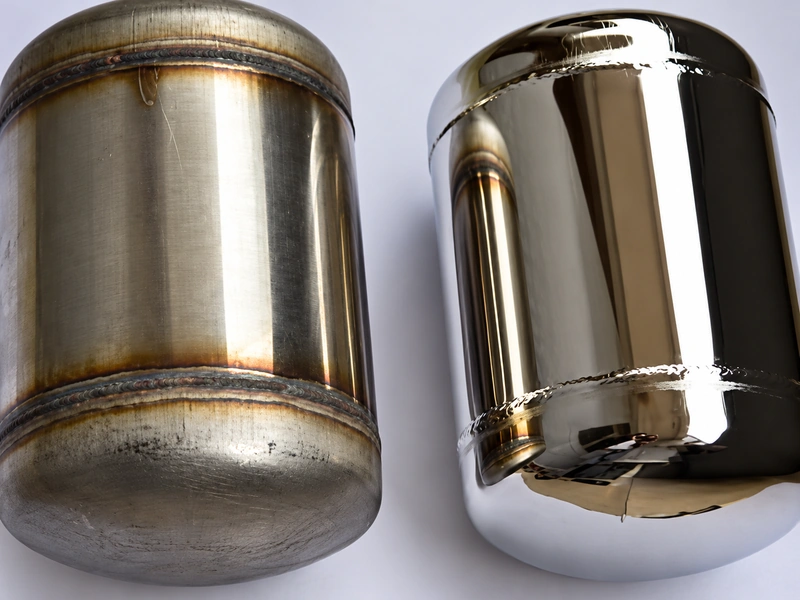
Uma superfície brilhante fornece evidência visual útil, mas não é uma medição de Ra. Da mesma forma, uma leitura baixa de Ra não comprova qualidade óptica.
Verifique o acabamento ao longo da produção prevista
Combine como a superfície será medida antes de comparar os ensaios. Registre o instrumento e os ajustes relevantes, incluindo comprimento de corte e comprimento de avaliação, além da direção e dos locais de medição. Siga o desenho e o procedimento aplicável. A direção da medição em relação às marcas da superfície afeta o resultado; o guia do NPL sobre medição superficial com apalpador explica isso e por que superfícies com Ra semelhante ainda podem ter características funcionais diferentes. É uma referência de metrologia, não uma tabela de capacidade de usinagem.
A inspeção visual pode localizar riscos, áreas arrancadas ou marcas repetitivas que mereçam investigação. O tato não permite atribuir um valor numérico confiável de Ra. Não aceite uma superfície apenas porque parece brilhante ou lisa ao toque.
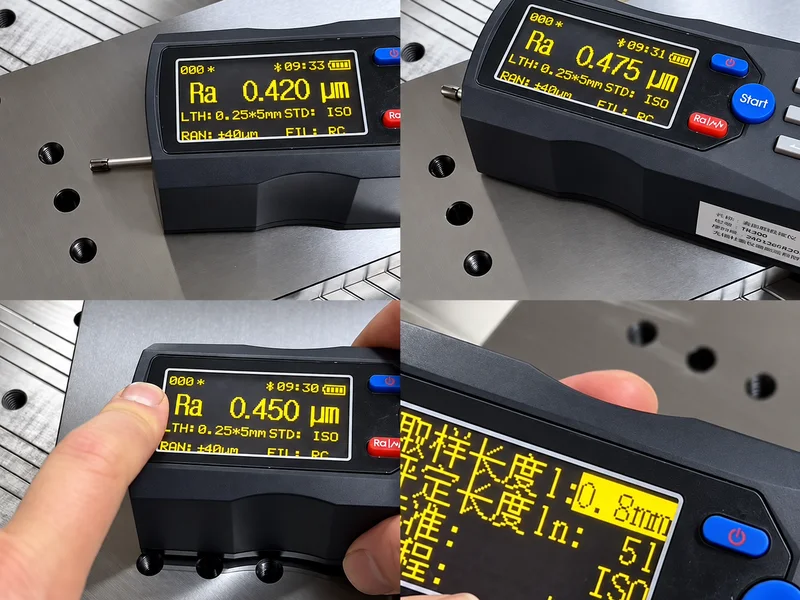
Em seguida, teste o compromisso de produção que pretende assumir. Meça peças representativas ao longo do uso previsto da ferramenta, em vez de apresentar apenas a melhor amostra com ferramenta nova. Mantenha rastreáveis o material, a geometria, a montagem e as condições de medição. Registre resultados aceitáveis e desvios do requisito, incluindo onde ocorreram na geometria.
Defina o plano de amostragem e aceitação conforme os requisitos e o risco da peça. Escolha quantidades de ensaio que sustentem o compromisso de produção e o plano acordado. Se as evidências cobrem apenas uma série curta, descreva o resultado como sendo de uma série curta. Se for necessária uma mudança de processo, compare a rota revisada em condições controladas antes de ampliar a afirmação.
Assuma compromisso com o processo que foi demonstrado
Antes de prometer o acabamento, conecte três elementos: o requisito do desenho, a rota de processo permitida e os resultados ao longo da produção prevista. Os pontos de análise 1.6 e 0.4 µm ajudam a decidir onde investigar, mas não substituem essas evidências. Separe os requisitos dimensionais, de forma e eventuais requisitos ópticos do resultado Ra.
Se o acabamento for aceitável nas primeiras peças, mas desviar depois, discuta a aplicação com nossa equipe de engenharia usando essas medições, não apenas a melhor amostra. Inclua material, geometria, balanço da ferramenta e se uma operação secundária de acabamento é permitida. Esses detalhes permitem que a Sunditools avalie geometria, material de corte e parâmetros dentro do processo que você realmente precisa executar.
Para as famílias de ferramentas abordadas aqui, conheça nossos alargadores de metal duro e alargadores de metal duro personalizados. A seleção da ferramenta continua exigindo peça, geometria e condições de ensaio medidas.