










État de surface Ra : ce que signifient 1.6, 0.4 et 0.2 µm en usinage
Dans la pratique applicative de Sunditools, Ra 1.6 µm soulève une question de procédé : l'opération actuelle peut-elle maintenir cet état de surface ou faut-il une étape de finition ? Autour de Ra 0.4 µm, il faut se demander si l'ensemble du montage a démontré cette capacité. À Ra 0.2 µm, précisez le résultat requis et la gamme de finition autorisée, plutôt que de supposer qu'une surface plus brillante ou un autre outil suffira.
Il s'agit de points de contrôle pratiques issus de notre expérience, et non de limites normatives entre usinage possible et impossible. Une bonne surface obtenue avec un outil neuf ne démontre pas qu'un procédé continuera de respecter le plan à mesure que l'arête s'use.
Lire l'exigence avant de choisir le procédé
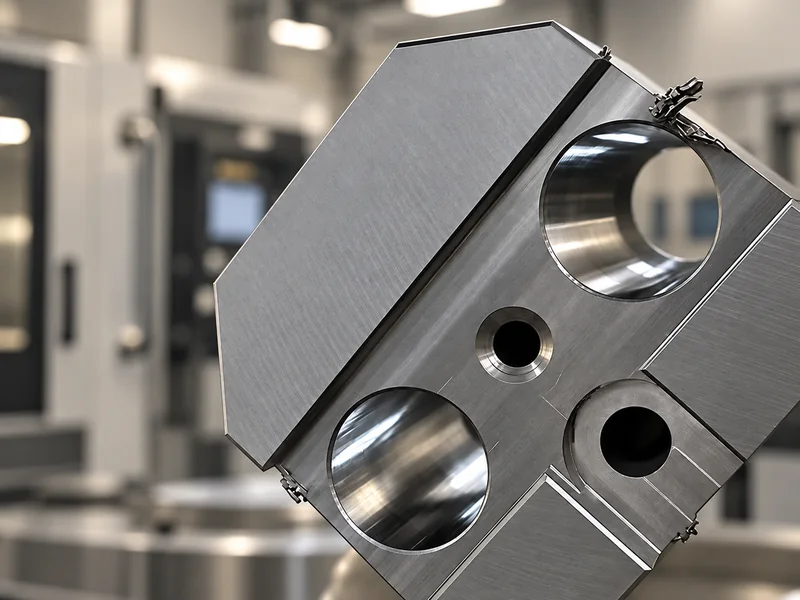
Ra décrit la rugosité moyenne d'un profil de surface mesuré. Une valeur plus faible correspond à un écart moyen plus faible par rapport à la ligne moyenne du profil. À lui seul, ce paramètre ne détermine ni l'outil à acheter ni l'aspect miroir éventuel de la pièce.
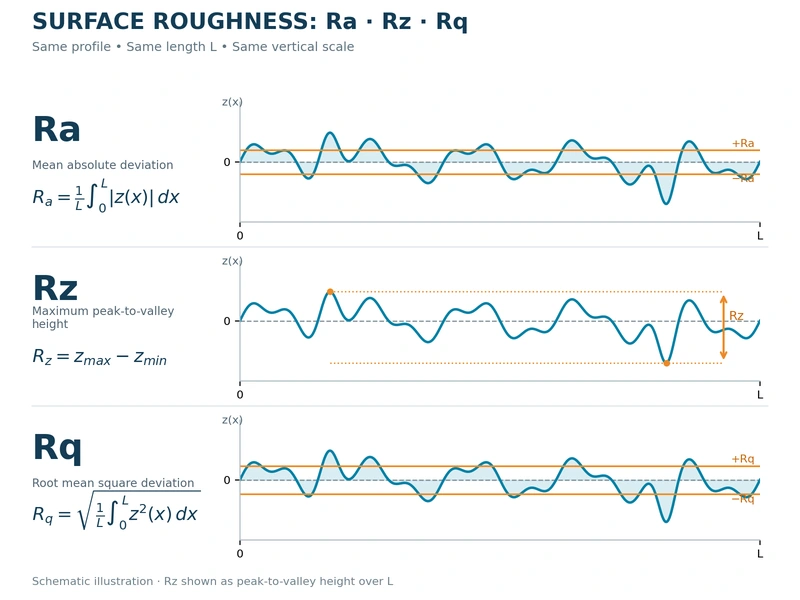
Confirmez le paramètre et l'unité indiqués sur le plan. Ra, Rz et Rq décrivent des aspects différents d'une surface et ne doivent pas être substitués les uns aux autres. Les valeurs de cet article sont des Ra en micromètres, notés µm. Une valeur exprimée en micropouces ne représente pas la même exigence numérique.
La référence du NIST sur les paramètres de surface définit Ra à partir de la moyenne des écarts absolus de hauteur du profil. Cette définition explique l'utilité de Ra pour exprimer la rugosité, mais n'en fait pas une description complète de la surface.
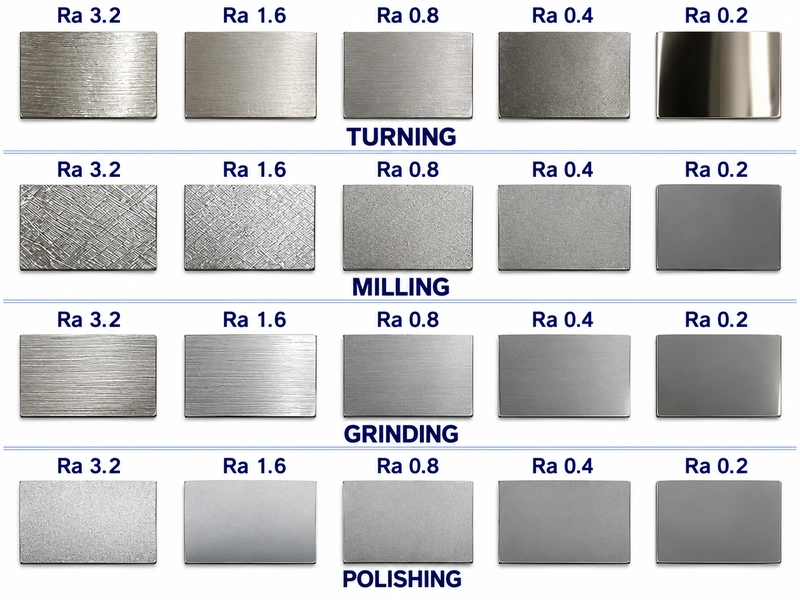
Identifiez la surface concernée par l'exigence. Une paroi d'alésage, une face d'étanchéité fraisée et un diamètre tourné accessible peuvent porter la même indication Ra tout en nécessitant des outils et des dispositions de contrôle différents. Déterminez également si la surface doit être obtenue directement par coupe ou si une opération ultérieure, comme le rodage ou le polissage, est autorisée.
Le tableau suivant est un guide de préparation, et non un tableau de capacités garanties des outils.
| État de surface spécifié | Question à résoudre avant d'accepter le travail |
|---|---|
| Ra 3.2 µm | L'opération proposée peut-elle satisfaire cette exigence sur le matériau, la géométrie et le montage réels ? Ne supposez pas que toute surface percée ou fraisée sera conforme. |
| Ra 1.6 µm | L'opération actuelle est-elle suffisamment performante dans la durée ou faut-il prévoir une passe ou un outil de finition maîtrisés ? |
| Ra 0.8 µm | Quelles modifications de géométrie, d'appui, d'état d'arête et de maîtrise du procédé faut-il apporter par rapport à la situation de référence établie ? |
| Ra 0.4 µm | Quelles mesures démontrent que le système d'usinage complet peut maintenir cet état de surface ? |
| Ra 0.2 µm | Le procédé de coupe directe proposé peut-il être validé ou une autre gamme de finition est-elle nécessaire et autorisée ? |
Lisez les autres exigences du plan en parallèle de Ra. Une faible rugosité ne démontre ni la dimension de l'alésage, ni sa circularité, sa cylindricité ou la planéité. Ces critères restent des exigences de réception distinctes.
À Ra 1.6 µm, réexaminer l'opération de finition
La première décision consiste à déterminer si l'opération choisie pour l'enlèvement de matière convient également à la surface finale. Atteindre Ra 1.6 µm une fois ne suffit pas à répondre.
Notre formation interne utilise l'usinage des trous dans l'aluminium pour illustrer cette distinction. Elle présente un perçage autour de Ra 3.2 µm comme une attente initiale courante dans certaines applications, un foret neuf particulièrement affûté pouvant parfois produire Ra 1.6 µm sur les premiers trous. Elle aborde aussi des résultats d'alésage à l'alésoir approximativement compris entre Ra 0.4 et 1.6 µm. Ce sont des observations applicatives, et non une spécification valable pour toute nuance d'aluminium, tout foret ou tout alésoir. Elles servent à comparer les gammes, sans établir une capacité nominale garantie de l'outil.
Comparez les gammes de production, pas seulement leurs meilleurs échantillons. Si un foret ne satisfait l'exigence de finition qu'à l'état neuf, réduire sans cesse l'avance ou changer l'outil prématurément peut être une mauvaise stratégie de production. Comparez cette gamme à une opération de finition, en incluant le temps de cycle supplémentaire, l'outillage et le contrôle.
Pour une surface fraisée, examinez la passe de finition comme un procédé : la surépaisseur reçue, le maintien de la pièce, l'état de l'arête et la capacité de l'outil à enlever régulièrement la matière prévue. Notre guide du fraisage de finition détaille davantage ces décisions d'exploitation.
Le chiffre seul n'impose pas un outil de finition distinct. Un procédé existant et éprouvé peut déjà suffire. Le point de contrôle Ra 1.6 invite à examiner les preuves avant de supposer que l'ébauche ou le perçage donnera également la surface finale.
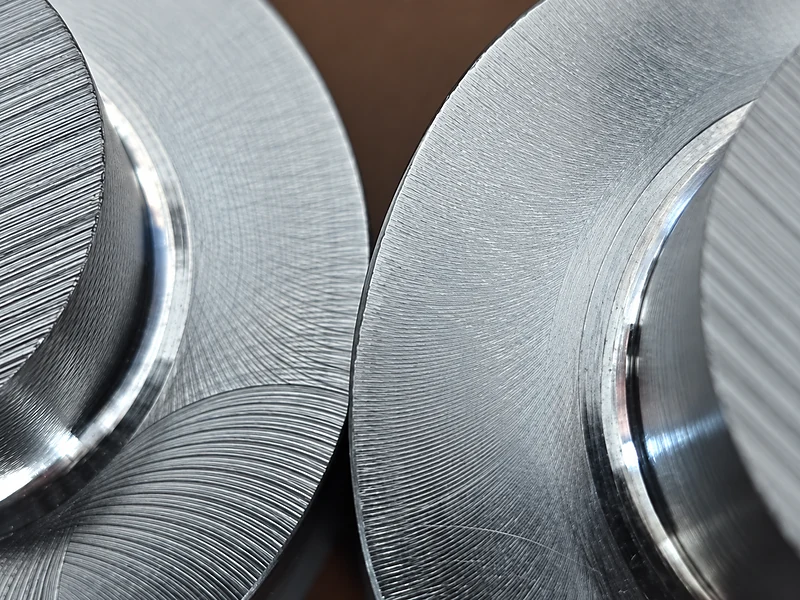
À Ra 0.4 µm, démontrer la capacité avant de s'engager
À ce stade, le choix de l'outil doit être étudié avec la machine, le porte-outil, le bridage, le porte-à-faux, le matériau et l'alimentation en fluide de coupe. Remplacer l'outil en conservant un montage instable ne démontre aucune capacité.
Commencez par la nuance réelle et son état métallurgique. Notre formation distingue l'aluminium, la fonte, ainsi que l'acier ou l'acier inoxydable, car un procédé produisant une surface fine dans l'un ne peut pas simplement être transposé à l'autre. Pour les finitions fines en fonte, elle recommande d'examiner attentivement la géométrie de finition et la rigidité. Elle met aussi en garde contre une promesse de finition très fine dans l'acier avec un montage de fraisage ordinaire sans essais préalables. Le résultat réalisable dépend toujours du procédé choisi et de ses performances démontrées.
Pour un alésage, étudiez l'interaction de l'arête et des éléments de guidage avec l'avant-trou. Dans des applications adaptées, un alésoir PCD spécialement conçu peut associer coupe et action contrôlée de guidage ou de brunissage. C'est une décision liée à l'outil et à l'application : elle dépend de la compatibilité du matériau, de la géométrie, de la surépaisseur et de la qualité d'alésage requise. La seule spécification PCD ne démontre pas une capacité à Ra 0.4 µm.
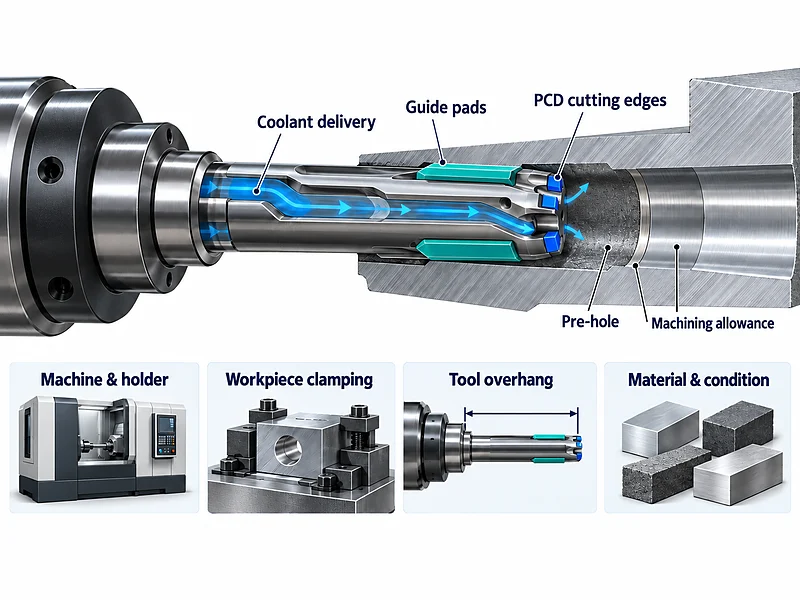
Vérifiez l'assemblage complet et la matière laissée par l'opération précédente avant d'attribuer un essai infructueux au matériau de coupe. Si l'essai révèle déjà du broutage, du frottement ou une arête rapportée, utilisez le diagnostic des défauts d'état de surface en alésage à l'alésoir pour rechercher la cause. La décision de préparation consiste ici à savoir si la gamme proposée est prête à soutenir un engagement de production.
Consignez les conditions ayant produit l'état de surface acceptable. Si le résultat dépend d'un montage court et rigide et d'un état particulier du matériau, ces conditions font partie du résultat. Un échantillon réalisé avec un accès facile ne démontre pas la capacité pour le même diamètre avec un porte-à-faux bien plus long.
Ra 0.2 µm et le poli miroir sont des exigences différentes
Lorsque le Ra demandé diminue, il devient plus important de distinguer l'exigence numérique de surface de l'exigence d'aspect. Un client demandant un miroir peut attendre un reflet brillant, une image réfléchie nette ou une pièce optique aux performances définies. Ces spécifications ne sont pas interchangeables.
Notre discussion interne oppose l'état visiblement réfléchissant de certaines applications PCD à la finition optique plus exigeante associée aux systèmes adaptés à l'usinage au diamant monocristallin. PCD signifie diamant polycristallin ; MCD désigne ici le diamant monocristallin. Ces descriptions d'outils ne sont pas des classes de qualité miroir.
Le tournage diamant spécialisé utilise un système de précision conçu pour la fabrication optique. Il ne revient pas à monter une arête diamant sur une machine ordinaire. Des demandes de Ra très faible exigent donc d'examiner le montage et le procédé proposés plutôt que de supposer une limite inférieure commune à tous les outils de coupe.
Pour Ra 0.2 µm, établissez le besoin réel de la pièce et la gamme autorisée. Si le procédé d'usinage proposé n'a pas démontré ce résultat, ne présentez pas le rodage ou le polissage comme une solution automatique. Confirmez qu'une opération secondaire est autorisée et évaluez son effet sur les autres exigences du plan. Si l'usinage direct est requis, l'essai doit démontrer précisément cette gamme.
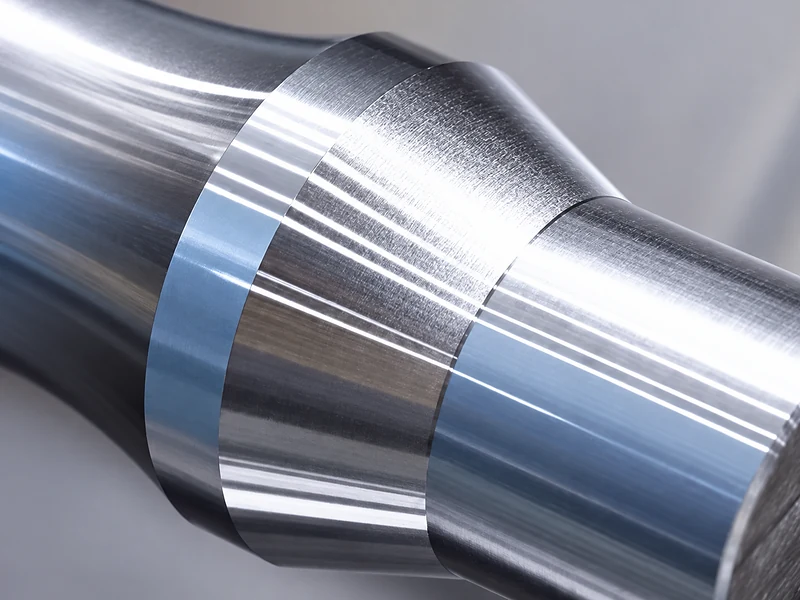
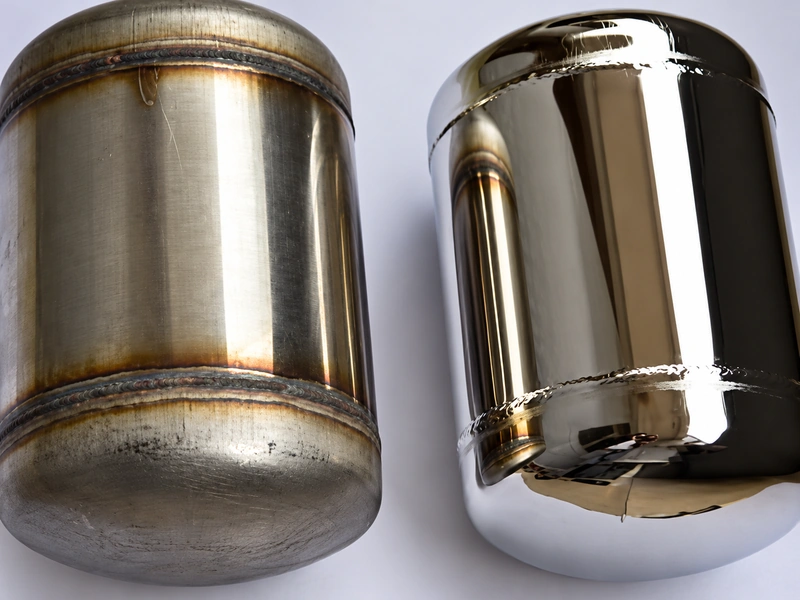
Une surface brillante fournit un indice visuel utile, mais ce n'est pas une mesure de Ra. De même, une faible valeur de Ra ne démontre pas la qualité optique.
Vérifier l'état de surface sur la série de production prévue
Convenez de la méthode de mesure de la surface avant de comparer les essais. Consignez l'instrument et les réglages pertinents, dont la longueur de coupure et la longueur d'évaluation, ainsi que la direction et les emplacements des mesures. Respectez le plan et la procédure de mesure applicable. La direction de mesure par rapport aux stries influence le résultat ; le guide du NPL sur la mesure de surface par palpeur l'explique et précise pourquoi des surfaces de Ra similaires peuvent présenter des propriétés fonctionnelles différentes. C'est une référence de métrologie, pas un tableau de capacités d'usinage.
L'inspection visuelle peut repérer des rayures, des arrachements ou des marques répétitives à examiner. Le toucher ne permet pas d'attribuer une valeur numérique fiable à Ra. N'acceptez pas une surface simplement parce qu'elle brille ou paraît lisse au toucher.
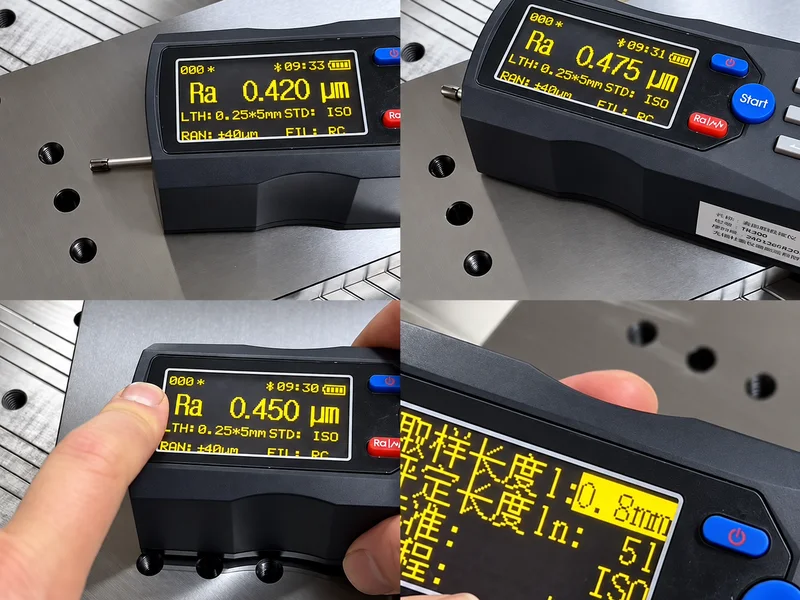
Testez ensuite l'engagement de production que vous comptez prendre. Mesurez des pièces représentatives tout au long de l'utilisation prévue de l'outil, plutôt que de ne présenter que le meilleur échantillon obtenu avec un outil neuf. Assurez la traçabilité du matériau, de la géométrie, du montage et des conditions de mesure. Consignez aussi bien les résultats acceptables que les écarts à l'exigence et leur emplacement sur la surface concernée.
Définissez le plan d'échantillonnage et de réception selon les exigences et le risque de la pièce. Choisissez des quantités d'essai étayant l'engagement de production et le plan convenu. Si les preuves ne couvrent qu'une série courte, décrivez le résultat comme celui d'une série courte. Si une modification du procédé est nécessaire, comparez la gamme révisée dans des conditions maîtrisées avant d'élargir votre engagement.
Ne s'engager que sur un procédé démontré
Avant de promettre un état de surface, reliez trois éléments : l'exigence du plan, la gamme de fabrication autorisée et les résultats sur la série prévue. Les points de contrôle 1.6 et 0.4 µm aident à décider où investiguer, mais ne remplacent pas ces preuves. Distinguez les exigences dimensionnelles, de forme et éventuellement optiques du résultat Ra.
Si l'état de surface est acceptable sur les premières pièces puis dérive, échangez sur l'application avec notre équipe technique à partir de ces mesures, pas seulement du meilleur échantillon. Précisez le matériau, la géométrie, le porte-à-faux et l'autorisation éventuelle d'une opération secondaire de finition. Ces informations permettent à Sunditools d'évaluer la géométrie, le matériau de coupe et les paramètres dans le procédé réellement nécessaire.
Pour les familles d'outils évoquées ici, découvrez nos alésoirs carbure et nos alésoirs carbure sur mesure. Le choix de l'outil nécessite toujours la pièce, sa géométrie et les conditions d'essai mesurées.