










Чем отличаются керамические пластины и пластины CBN для закаленной стали
Снижение вибраций при точении CNC: стратегии и последовательность проверок
Узнайте, как оптимизировать Точение на станках с ЧПУ операции, уменьшая автоколебания и вибрацию. Изучите профессиональные методы выбора инструмента, оптимизации режимов и закрепления детали. Основные проверки помогут выявлять и устранять проблемы, обеспечивая более плавную обработку и высокое качество деталей.
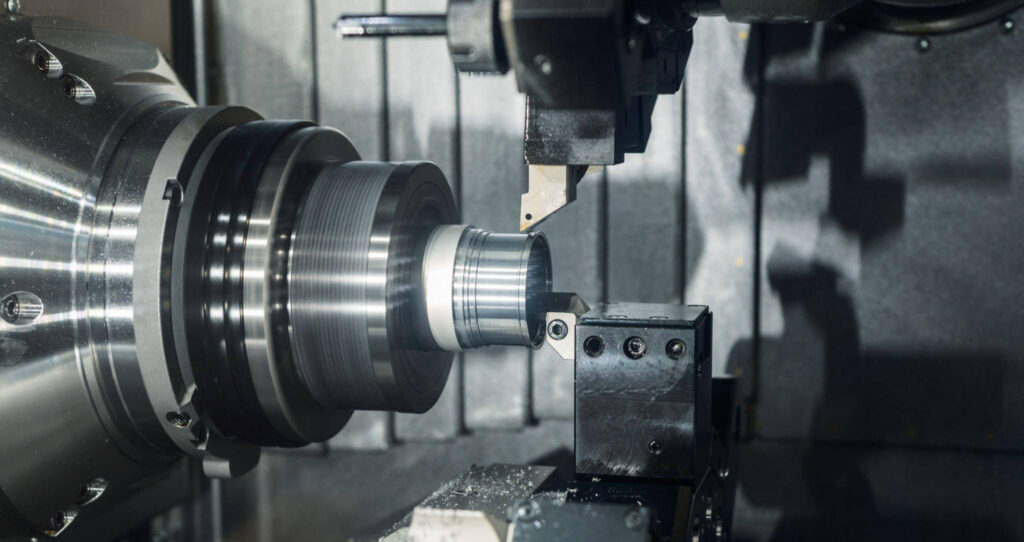
Что такое автоколебания и вибрации и почему они возникают?
Автоколебания и вибрации — нежелательные явления при точении на станках с ЧПУ, характеризующиеся нежелательными повторяющимися движениями во время обработки. Они ухудшают поверхность, сокращают стойкость инструмента и снижают производительность. Понимание причин и последствий позволяет заблаговременно предотвращать или уменьшать их влияние.
Вибрация может быть вынужденной, например из-за дисбаланса или прерывистого врезания, тогда как автоколебания при резании — самовозбуждающаяся неустойчивость системы, часто связанная с воспроизведением волнистости поверхности. На устойчивость влияют жёсткость инструмента и детали, демпфирование, геометрия и режимы. Определите источник, не считая все вибрации одной проблемой.
Почему важно стабильное точение на CNC и как вибрация влияет на обработку?
Плавное точение на CNC важно не только для внешнего вида: оно сильно влияет на качество и пригодность изделия. Вибрации снижают точность, вызывая отклонения и неровности детали. В результате появляются несоответствующие требованиям компоненты, растёт брак и ухудшаются финансовые результаты предприятия.
Вибрация приводит к нескольким неблагоприятным последствиям, в частности:
- Плохое качество поверхности: Вибрации создают дефекты на поверхности заготовки и ухудшают её качество.
- Снижение стойкости инструмента: Силы, возникающие при автоколебаниях, ускоряют износ и поломку инструмента.
- Погрешности: Автоколебания вызывают отклонения от заданных размеров и допусков.
- Шум и дискомфорт: Сильные автоколебания усиливают шумовое загрязнение на рабочем месте, ухудшая условия труда оператора.
Как уменьшить автоколебания и вибрацию для стабильного точения на CNC
Снижение автоколебаний и вибраций важно для устойчивого точения CNC и качественных деталей. Полезные меры:
- Правильно выбирайте Режущие инструменты:
Выбирайте геометрию и марку инструмента под материал и наладку. Меньший радиус вершины и подходящая положительная геометрия могут снизить радиальную нагрузку в склонной к вибрациям системе, но должны соответствовать требованиям к прочности кромки, подаче, глубине резания и поверхности. Больший радиус вершины не означает автоматически более устойчивую обработку.
Выбирайте более жёсткий инструмент, выдерживающий силы резания с меньшим прогибом.
- Оптимизируйте режимы резания:
Корректируйте частоту шпинделя, подачу на оборот и глубину в пределах инструмента и станка, проводя контролируемые испытания. Полезное направление изменения скорости зависит от вида неустойчивости; уменьшение всех параметров не универсально, а слишком тонкая стружка способствует трению.
Используйте рекомендованные изготовителем режимы как исходную точку и корректируйте постепенно.
- Используйте качественное закрепление:
Применяйте подходящие кулачки или приспособления и достаточную поддержку детали. При необходимости поддерживайте тонкую деталь задней бабкой или люнетом. Соблюдайте заданные условия зажима, не деформируя тонкие стенки: простое увеличение усилия не гарантирует устойчивости.
- Проверьте жёсткость станка:
Используйте жёсткий токарный станок CNC с минимальными люфтами компонентов, чтобы не усиливать вибрации.
- Применяйте демпфирование:
Применяйте демпфированные инструменты или державки, поглощающие колебания и уменьшающие вибрации.
Рассмотрите инструмент со встроенными системами демпфирования для уменьшения вибраций.
- Применяйте виброгасящие пластины:
Используйте специально разработанный демпфированный инструмент или держатель, установленный по инструкции изготовителя. Не подкладывайте самодельные резиновые или полимерные прослойки между инструментом и держателем: это снижает жёсткость зажима и может нарушить надёжность закрепления.
- Используйте адаптивное управление:
Если станок и система управления поддерживают проверенные функции мониторинга или адаптивного управления, они могут обнаруживать нестабильность и корректировать условия. Они не гарантируют отсутствия вибраций и не заменяют правильную механическую наладку.
Эффективность таких систем зависит от датчиков, реакции управления, доступных регулировок и динамики применения; проверяйте её в запланированных условиях резания.
- Применяйте более плавные траектории:
Выбирайте траектории с минимальными резкими изменениями направления и зацепления, чтобы уменьшать скачки сил, вызывающие вибрации.
- Избегайте чрезмерного вылета:
Сохраняйте неподдерживаемый вылет максимально коротким при обеспечении нужного доступа и зазоров. Для расточных оправок выбирайте подходящий диаметр, заданную длину зажима и предусмотренный диапазон демпфирования. Измеряйте вылет от поддерживающего зажима, а не просто от видимого торца державки.
- Осматривайте и обслуживайте инструмент:
Регулярно проверяйте режущий инструмент на износ и повреждения, способные вызвать вибрации.
Своевременно заменяйте изношенный инструмент для сохранения стабильности обработки.
- Рассмотрите анализ вибраций:
Проведите вибрационный анализ процесса для выявления критических частот и соответствующих корректировок.
- Проводите испытания и точную настройку:
При точении с ЧПУ часто нужны испытания, чтобы найти оптимальное сочетание режимов, инструмента и приёмов для конкретной задачи.
- Обучение персонала:
Учите операторов и станочников распознавать вибрации и корректировать параметры при необходимости.
Какие конкретные проверки помогают выявить проблемы?
- Проверка инструмента:
Осмотрите режущий инструмент на износ, сколы и повреждения.
Убедитесь, что геометрия инструмента соответствует требованиям обработки.
Проверьте правильность зажима и посадки инструмента в держателе.
- Контроль заготовки:
Проверьте соответствие материала и размеров заготовки требованиям обработки.
Проверьте поверхность детали на неровности и дефекты.
- Проверка режимов резания:
Оцените используемые скорость резания, подачу и глубину резания.
Сравните параметры с рекомендациями для обрабатываемого материала.
- Закрепление и приспособления:
Проверьте надёжность зажима и точность позиционирования оснастки.
Проверьте признаки перемещения или вибрации детали при обработке.
- Жёсткость и устойчивость станка:
Оцените жёсткость и устойчивость токарного станка CNC, проверив узлы на износ, люфты и чрезмерные зазоры.
Обеспечьте надлежащую смазку и обслуживание всех узлов станка, включая направляющие и подшипники.
- Подача СОЖ:
Согласуйте подачу СОЖ и отвод стружки с маркой инструмента, материалом и операцией. Используйте рекомендованную поставщиком мокрую или сухую стратегию; СОЖ сама по себе не устраняет конструктивную неустойчивость наладки.
- Оценка траектории:
Проверьте траекторию на резкие смены направления, острые углы и чрезмерное зацепление.
Выбирайте плавные траектории с минимальными резкими изменениями движения.
- Анализ вибраций:
Применяйте датчики или системы мониторинга для анализа вибрации при обработке.
Определите критические частоты с наиболее выраженными вибрациями.
- Контроль качества поверхности:
Проверяйте обработанные поверхности на дефекты, нерегулярный рисунок и волнистость.
- Обратная связь оператора:
Собирайте отзывы станочников и операторов, непосредственно работающих с процессом.
Соберите сведения о замеченных автоколебаниях и вибрациях.
- Испытания и корректировки:
Проводите контролируемые испытания с постепенными изменениями режимов, инструмента или закрепления.
Наблюдайте влияние изменений на вибрацию и документируйте результаты.
- Документирование и анализ:
Записывайте результаты контроля, внесённые коррективы и их влияние на обработку.
Анализируйте собранные данные для выявления закономерностей вибраций.
- Непрерывное совершенствование:
Используйте результаты осмотра и анализа для постоянного улучшения процесса.
Заключение
Выполняя эти проверки и внедряя улучшения по их результатам, можно эффективно уменьшать автоколебания и вибрацию при точении на станках с ЧПУ , обеспечивая более плавную работу и лучшее качество деталей.
Метки технические новости