










Unterschiede zwischen Keramik- und CBN-Wendeschneidplatten für gehärteten Stahl
Rattern und Schwingungen beim CNC-Drehen reduzieren: wirksame Maßnahmen und Prüfschritte
Erfahren Sie, wie Sie CNC-Drehen durch die Reduzierung von Rattern und Schwingungen optimieren. Entdecken Sie fachkundige Strategien für Werkzeugauswahl, Parameteroptimierung und Werkstückspannung. Lernen Sie wichtige Prüfschritte kennen, um Probleme zu erkennen und zu beheben und so ruhigere Bearbeitungsprozesse und eine bessere Teilequalität zu erreichen.
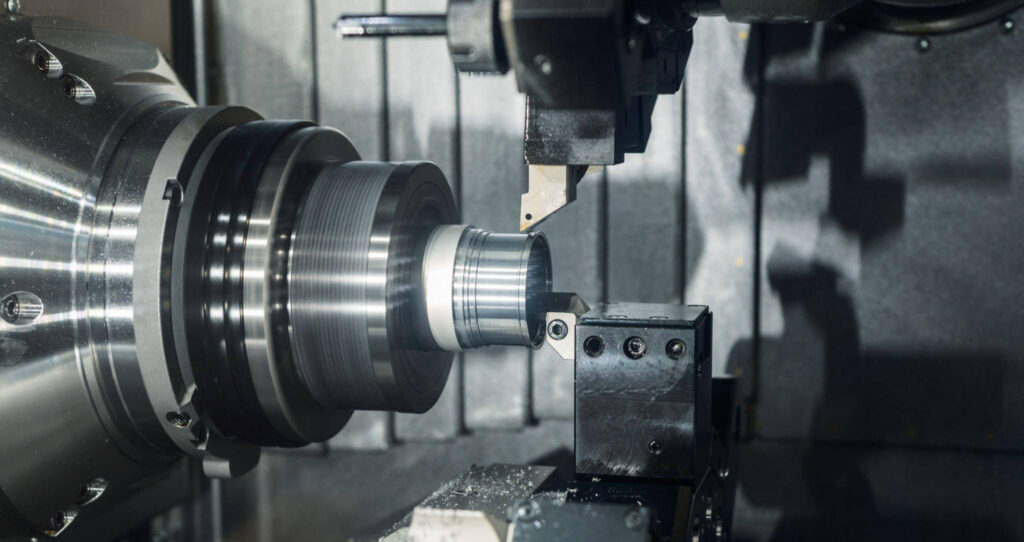
Was sind Rattern und Schwingungen, und wodurch entstehen sie?
Rattern und Schwingungen sind unerwünschte Erscheinungen beim CNC-Drehen, die sich durch unerwünschte wiederholte Bewegungen während der Bearbeitung auszeichnen. Sie können die Oberflächengüte, die Werkzeugstandzeit und die Gesamtproduktivität beeinträchtigen. Wer Ursachen und Auswirkungen versteht, kann ihnen gezielt vorbeugen oder sie mindern.
Schwingungen können beispielsweise durch Unwucht oder einen unterbrochenen Werkzeugeingriff erzwungen werden. Rattern bei der Zerspanung ist dagegen eine selbsterregte Instabilität des Zerspanungssystems, an der häufig die regenerative Wirkung der Oberflächenwelligkeit beteiligt ist. Die Steifigkeit und Dämpfung von Werkzeug und Werkstück, die Schneidengeometrie und die Schnittbedingungen beeinflussen die Stabilität. Ermitteln Sie die Ursache, statt jede Schwingung als dasselbe Problem zu behandeln.
Warum ist ein ruhiger CNC-Drehprozess wichtig, und wie wirkt sich Rattern auf die Bearbeitung aus?
Ein ruhiger CNC-Drehprozess ist nicht nur eine Frage der Optik: Er beeinflusst maßgeblich Qualität und Gebrauchstauglichkeit des fertigen Produkts. Rattern und Schwingungen verringern die Bearbeitungsgenauigkeit und verursachen Maßabweichungen und Unregelmäßigkeiten am Werkstück. Dadurch entstehen Teile, die den Vorgaben nicht entsprechen; Ausschussquote und Kosten steigen.
Rattern hat mehrere nachteilige Folgen, insbesondere:
- Mangelhafte Oberflächengüte: Schwingungen verursachen Fehler an der Werkstückoberfläche und beeinträchtigen die Oberflächengüte.
- Kürzere Werkzeugstandzeit: Die durch Rattern verursachten Kräfte beschleunigen Werkzeugverschleiß und Werkzeugbruch.
- Maßabweichungen: Ratterbedingte Schwingungen führen zu Abweichungen von den vorgesehenen Maßen und Toleranzen.
- Lärm und Beeinträchtigung des Arbeitskomforts: Starkes Rattern erhöht die Lärmbelastung am Arbeitsplatz und beeinträchtigt den Komfort der Bediener.
Rattern und Schwingungen für einen ruhigen CNC-Drehprozess minimieren
Die Minimierung von Rattern und Schwingungen ist entscheidend für einen ruhigen CNC-Drehprozess und hochwertige bearbeitete Teile. Folgende Strategien können dabei helfen:
- Wählen Sie geeignete Zerspanungswerkzeuge:
Wählen Sie Schneidengeometrie und Schneidstoffsorte passend zu Werkstoff und Aufspannung. Ein kleinerer Eckenradius und eine geeignete positive Geometrie können bei schwingungsanfälligen Aufspannungen die radiale Belastung verringern. Die Anforderungen an Schneidenfestigkeit, Vorschub, Schnitttiefe und Oberflächengüte müssen jedoch weiterhin erfüllt sein. Ein größerer Eckenradius sorgt nicht automatisch für mehr Stabilität.
Wählen Sie Werkzeuge mit höherer Steifigkeit, um den Schnittkräften standzuhalten und die Werkzeugdurchbiegung zu verringern.
- Optimieren Sie die Schnittparameter:
Passen Sie Spindeldrehzahl, Vorschub pro Umdrehung und Schnitttiefe in kontrollierten Versuchen innerhalb der Werkzeug- und Maschinengrenzen an. Ob eine höhere oder niedrigere Drehzahl hilft, hängt von der Instabilität ab. Alle Parameter zu verringern ist kein allgemeingültiges Gegenmittel; eine zu geringe Spandicke kann Reiben begünstigen.
Verwenden Sie die vom Hersteller empfohlenen Schnittdaten als Ausgangspunkt und passen Sie diese schrittweise an.
- Hochwertige Werkstückspannung verwenden:
Verwenden Sie geeignete Spannbacken oder Vorrichtungen und stützen Sie das Werkstück ausreichend ab. Bei Bedarf können Reitstock oder Lünette ein schlankes Werkstück unterstützen. Halten Sie die vorgegebenen Spannbedingungen ein, ohne dünne Wände zu verformen. Eine höhere Spannkraft allein garantiert keine Stabilität.
- Maschinensteifigkeit prüfen:
Verwenden Sie eine steife CNC-Drehmaschine mit möglichst geringem Umkehrspiel und Komponentenspiel, damit Schwingungen nicht verstärkt werden.
- Dämpfungstechniken einsetzen:
Verwenden Sie schwingungsgedämpfte Schneidwerkzeuge oder Werkzeughalter, die Schwingungen aufnehmen und Rattern verringern sollen.
Erwägen Sie Werkzeuge mit internen Dämpfungssystemen, um Schwingungen zu mindern.
- Schwingungsdämpfende Einsätze verwenden:
Verwenden Sie ein speziell konstruiertes schwingungsgedämpftes Werkzeug oder einen entsprechenden Halter und montieren Sie es gemäß den Herstelleranweisungen. Legen Sie keine improvisierten Gummi- oder Polymerschichten zwischen Werkzeug und Halter, da dies die Spannsteifigkeit verringern und den sicheren Halt des Werkzeugs beeinträchtigen kann.
- Adaptive Regelsysteme nutzen:
Wenn Maschine und Steuerung dies unterstützen, können validierte Überwachungs- oder adaptive Regelfunktionen helfen, Instabilitäten zu erkennen und Betriebsbedingungen anzupassen. Sie garantieren weder die Vermeidung von Rattern noch ersetzen sie einen mechanisch einwandfreien Aufbau.
Die Wirksamkeit dieser Systeme hängt von Sensoren, Regelreaktion, verfügbaren Anpassungsfunktionen und der Dynamik der Anwendung ab. Prüfen Sie ihre Leistung unter den vorgesehenen Schnittbedingungen.
- Gleichmäßigere Werkzeugbahnen verwenden:
Wählen Sie Werkzeugbahnen mit möglichst wenigen abrupten Richtungs- oder Eingriffsänderungen, um plötzliche Kräfte zu verringern, die Schwingungen auslösen können.
- Übermäßige Auskragung vermeiden:
Halten Sie die ungestützte Werkzeugauskragung so kurz wie praktisch möglich, ohne den erforderlichen Zugang und Freiraum einzuschränken. Verwenden Sie bei Bohrstangen einen geeigneten Durchmesser, die vorgegebene Spannlänge und gegebenenfalls den vorgeschriebenen Dämpfungsbereich. Messen Sie die Auskragung ab der tragenden Klemmstelle, nicht einfach ab dem sichtbaren Halterende.
- Werkzeuge prüfen und warten:
Prüfen Sie Schneidwerkzeuge regelmäßig auf Verschleiß oder Schäden, die Schwingungen begünstigen könnten.
Ersetzen Sie verschlissene Werkzeuge rechtzeitig, um stabile Bearbeitungsbedingungen zu erhalten.
- Schwingungsanalyse in Betracht ziehen:
Analysieren Sie die Schwingungen des Bearbeitungsprozesses, um kritische Frequenzen zu erkennen und entsprechende Anpassungen vorzunehmen.
- Erproben und feinabstimmen:
Beim CNC-Drehen sind häufig Versuche erforderlich, um die optimale Kombination aus Schnittparametern, Werkzeugen und Verfahren für die jeweilige Anwendung zu finden.
- Mitarbeiterschulung:
Schulen Sie Bediener und Zerspanungsfachkräfte darin, Anzeichen von Rattern und Schwingungen zu erkennen und Parameter bei Bedarf anzupassen.
Mit welchen konkreten Prüfschritten lassen sich Probleme erkennen?
- Werkzeugprüfung:
Untersuchen Sie das Schneidwerkzeug auf Verschleiß, Ausbrüche und Schäden.
Prüfen Sie, ob die Werkzeuggeometrie den Bearbeitungsanforderungen entspricht.
Prüfen Sie die korrekte Spannung und den sicheren Sitz des Werkzeugs im Werkzeughalter.
- Werkstückprüfung:
Prüfen Sie, ob Werkstoff und Abmessungen des Werkstücks den Bearbeitungsvorgaben entsprechen.
Prüfen Sie die Werkstückoberfläche auf Unregelmäßigkeiten und Fehler.
- Schnittparameter überprüfen:
Bewerten Sie die bei der Bearbeitung verwendete Schnittgeschwindigkeit, den Vorschub und die Schnitttiefe.
Vergleichen Sie die Parameter mit den empfohlenen Werten für den zu bearbeitenden Werkstoff.
- Werkstückspannung und Vorrichtungen:
Prüfen Sie die Werkstückspannung auf sicheren Halt und genaue Positionierung.
Achten Sie während der Bearbeitung auf Anzeichen von Werkstückbewegungen oder Schwingungen.
- Maschinensteifigkeit und Stabilität:
Bewerten Sie Steifigkeit und Stabilität der CNC-Drehmaschine, indem Sie deren Komponenten auf Verschleiß, Umkehrspiel und übermäßiges Spiel prüfen.
Stellen Sie sicher, dass alle Maschinenkomponenten einschließlich Schlitten und Lager ordnungsgemäß geschmiert und gewartet werden.
- Kühlschmierstoffzufuhr:
Prüfen Sie Kühlschmierstoffzufuhr und Spanabfuhr in Bezug auf Schneidstoffsorte, Werkstoff und Bearbeitung. Verwenden Sie die vom Lieferanten empfohlene Nass- oder Trockenstrategie. Kühlschmierstoff allein behebt keinen mechanisch instabilen Aufbau.
- Werkzeugbahn bewerten:
Untersuchen Sie die Werkzeugbahn auf abrupte Richtungswechsel, scharfe Ecken und übermäßigen Werkzeugeingriff.
Wählen Sie gleichmäßigere Werkzeugbahnen, die abrupte Änderungen minimieren.
- Schwingungsanalyse:
Analysieren Sie Schwingungen während der Bearbeitung mit Schwingungssensoren oder Überwachungssystemen.
Ermitteln Sie kritische Frequenzen, bei denen die Schwingungen besonders ausgeprägt sind.
- Oberflächengüte prüfen:
Prüfen Sie die Oberflächen bearbeiteter Teile auf mangelhafte Güte, unregelmäßige Muster und Welligkeit.
- Rückmeldungen der Bediener:
Holen Sie Rückmeldungen von Zerspanungsfachkräften und Bedienern ein, die unmittelbare Erfahrung mit dem Bearbeitungsprozess haben.
Erfassen Sie deren Beobachtungen zu auftretenden Ratter- oder Schwingungsproblemen.
- Versuche und Anpassungen:
Führen Sie kontrollierte Versuche durch, indem Sie Schnittparameter, Werkzeuge oder Spannvorrichtungen schrittweise anpassen.
Beobachten Sie, wie sich Änderungen auf Rattern und Schwingungen auswirken, und dokumentieren Sie die Ergebnisse.
- Dokumentation und Auswertung:
Dokumentieren Sie Prüfergebnisse, vorgenommene Anpassungen und deren Auswirkungen auf die Bearbeitungsleistung.
Analysieren Sie die erfassten Daten, um Muster und Trends im Zusammenhang mit Rattern und Schwingungen zu erkennen.
- Kontinuierliche Verbesserung:
Nutzen Sie die Erkenntnisse aus Prüfung und Auswertung, um den Bearbeitungsprozess kontinuierlich zu verbessern.
Fazit
Mit diesen Prüfschritten und den daraus abgeleiteten Verbesserungen können Sie Rattern und Schwingungen beim CNC-Drehen wirksam minimieren und so einen ruhigeren Prozess und eine bessere Teilequalität erreichen.
Schlagwörter Techniknachrichten