










Reduzir a vibração regenerativa e outras vibrações no torneamento CNC: estratégias eficazes e etapas de inspeção
Saiba como otimizar o torneamento CNC reduzindo a trepidação e as vibrações. Conheça estratégias especializadas de seleção de ferramentas, otimização de parâmetros e fixação de peças. Explore verificações essenciais para identificar e resolver problemas, obtendo processos mais estáveis e peças de melhor qualidade.
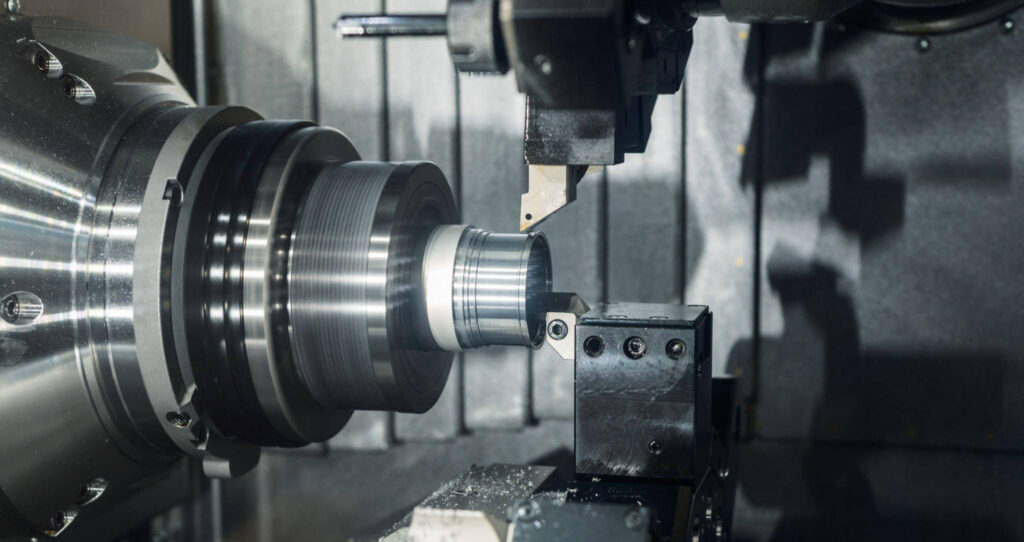
O que são a trepidação e as vibrações e quais são suas causas?
A trepidação e as vibrações são fenômenos indesejados no torneamento CNC, caracterizados por movimentos repetitivos indesejados durante a maquinação. Podem prejudicar o acabamento superficial, reduzir a vida útil das ferramentas e diminuir a produtividade geral. Compreender suas causas e consequências permite aos fabricantes preveni-los ou atenuá-los.
As vibrações podem ser forçadas por fontes como desequilíbrio ou corte interrompido, enquanto a trepidação na maquinação é uma instabilidade autoexcitada do sistema de corte, frequentemente relacionada à regeneração da ondulação superficial. A rigidez e o amortecimento da ferramenta e da peça, a geometria de corte e as condições de corte afetam a estabilidade. Identifique a origem em vez de tratar toda vibração como o mesmo problema.
Por que um torneamento CNC estável é importante e como a trepidação afeta a maquinação?
Um torneamento CNC estável vai além da estética: influencia significativamente a qualidade e a utilidade do produto final. A trepidação e as vibrações reduzem a precisão da maquinação e provocam desvios e irregularidades na peça. Componentes fora das especificações aumentam a taxa de rejeição e afetam os resultados financeiros da empresa.
A trepidação tem várias consequências desfavoráveis, entre elas:
- Deficiente acabamento superficial: As vibrações provocam defeitos na superfície da peça e prejudicam o acabamento.
- Menor vida útil da ferramenta: As forças geradas pela trepidação aceleram o desgaste e a quebra da ferramenta.
- Imprecisões: As vibrações causadas pela trepidação provocam desvios em relação às dimensões e tolerâncias previstas.
- Ruído e desconforto: A trepidação excessiva aumenta a poluição sonora no local de trabalho e prejudica o conforto dos operadores.
Como minimizar a trepidação e as vibrações para um torneamento CNC estável
Minimizar a trepidação e as vibrações é essencial para obter um torneamento CNC estável e peças maquinadas de qualidade. Estas estratégias podem ajudar:
- Selecione ferramentas de corte adequadas:
Escolha a geometria de corte e a classe da ferramenta de acordo com o material e a montagem. Um raio de ponta menor e uma geometria positiva adequada podem reduzir a carga radial em uma montagem propensa a vibrações, mas ainda devem atender aos requisitos de resistência da aresta, avanço, profundidade de corte e acabamento. Um raio de ponta maior não oferece automaticamente mais estabilidade.
Opte por ferramentas de maior rigidez para suportar as forças de corte e reduzir a flexão da ferramenta.
- Otimize os parâmetros de corte:
Ajuste a rotação do eixo-árvore, o avanço por rotação e a profundidade de corte por meio de testes controlados, dentro dos limites da ferramenta e da máquina. A conveniência de aumentar ou reduzir a rotação depende da instabilidade; reduzir todos os parâmetros não é uma solução universal, e uma espessura de apara muito pequena pode favorecer o atrito sem corte.
Use os dados de corte recomendados pelo fabricante como ponto de partida e faça ajustes graduais.
- Use uma fixação de qualidade:
Use castanhas ou dispositivos adequados e dê apoio suficiente à peça. Quando apropriado, um contraponto ou uma luneta podem apoiar uma peça esbelta. Respeite as condições de fixação especificadas sem deformar paredes finas; simplesmente aumentar a força de fixação não garante estabilidade.
- Verifique a rigidez da máquina:
Use um torno CNC rígido com folga de inversão e folgas mínimas nos componentes para evitar a amplificação das vibrações.
- Aplique técnicas de amortecimento:
Use ferramentas de corte ou porta-ferramentas com amortecimento projetados para absorver vibrações e reduzir a trepidação.
Considere ferramentas com sistemas internos de amortecimento para atenuar as vibrações.
- Use elementos de amortecimento de vibrações:
Use uma ferramenta ou um porta-ferramentas com amortecimento projetado especificamente para esse fim e instalado conforme as instruções do fabricante. Não coloque camadas improvisadas de borracha ou polímero entre a ferramenta e o porta-ferramentas, pois isso pode reduzir a rigidez da fixação e comprometer a retenção da ferramenta.
- Use sistemas de controlo adaptativo:
Quando a máquina e o sistema de controlo permitirem, funções validadas de monitorização ou controlo adaptativo podem ajudar a detectar instabilidade e ajustar as condições de operação. Elas não garantem a prevenção da trepidação nem substituem uma montagem mecânica adequada.
A eficácia desses sistemas depende dos sensores, da resposta do controlo, das funções de ajuste disponíveis e da dinâmica da aplicação; verifique o seu desempenho nas condições de corte previstas.
- Use trajetórias de ferramenta mais suaves:
Opte por trajetórias que minimizem mudanças bruscas de direção ou de engajamento para reduzir forças repentinas que podem provocar vibrações.
- Evite um balanço excessivo:
Mantenha o balanço da ferramenta sem apoio tão curto quanto possível, preservando o acesso e a folga necessários. Para barras de mandrilar, use um diâmetro adequado, o comprimento de fixação especificado e qualquer faixa de amortecimento prescrita. Meça o balanço a partir da fixação que oferece apoio, não apenas da extremidade visível do porta-ferramentas.
- Inspecione e mantenha as ferramentas:
Inspecione regularmente as ferramentas de corte para identificar desgaste ou danos que possam favorecer as vibrações.
Substitua prontamente as ferramentas desgastadas para manter condições de maquinação estáveis.
- Considere uma análise de vibrações:
Analise as vibrações do processo de maquinação para identificar frequências críticas e fazer os ajustes correspondentes.
- Experimente e refine os ajustes:
O torneamento CNC frequentemente exige testes para encontrar a combinação de parâmetros de corte, ferramentas e técnicas mais adequada a cada aplicação.
- Formação dos funcionários:
Treine os operadores e profissionais de maquinação para reconhecer os sinais de trepidação e vibração e ajustar os parâmetros quando necessário.
Que verificações específicas permitem identificar os problemas?
- Inspeção da ferramenta:
Examine a ferramenta de corte para identificar desgaste, lascamento ou danos.
Verifique se a geometria da ferramenta atende aos requisitos de maquinação.
Verifique a fixação e o assentamento corretos da ferramenta no porta-ferramentas.
- Inspeção da peça:
Verifique se o material e as dimensões da peça correspondem às especificações de maquinação.
Verifique se há irregularidades ou defeitos na superfície da peça.
- Revisão dos parâmetros de corte:
Avalie a velocidade de corte, o avanço e a profundidade de corte utilizados na maquinação.
Compare os parâmetros com os valores recomendados para o material maquinado.
- Fixação e dispositivos:
Inspecione a fixação para garantir que a peça esteja presa com segurança e posicionada com precisão.
Verifique se há sinais de movimento ou vibração da peça durante a maquinação.
- Rigidez e estabilidade da máquina:
Avalie a rigidez e a estabilidade do torno CNC inspecionando seus componentes quanto a desgaste, folga de inversão ou folgas excessivas.
Certifique-se de que todos os componentes da máquina, incluindo carros e rolamentos, estejam devidamente lubrificados e mantidos.
- Aplicação do fluido de corte:
Verifique o fornecimento de refrigerante e a evacuação das aparas em função da classe da ferramenta, do material e da operação. Use a estratégia a seco ou com refrigeração recomendada pelo fornecedor; o refrigerante por si só não corrige uma montagem mecanicamente instável.
- Avaliação da trajetória da ferramenta:
Analise a trajetória da ferramenta para identificar mudanças bruscas de direção, cantos acentuados ou engajamento excessivo.
Opte por trajetórias mais suaves que minimizem as mudanças bruscas.
- Análise de vibrações:
Use sensores de vibração ou sistemas de monitorização para analisar as vibrações durante a maquinação.
Identifique as frequências críticas nas quais as vibrações são mais acentuadas.
- Inspeção do acabamento superficial:
Examine a superfície das peças maquinadas para detectar acabamento deficiente, padrões irregulares ou ondulações.
- Feedback dos operadores:
Recolha o feedback dos profissionais de maquinação e operadores com experiência direta no processo.
Recolha suas observações sobre problemas de trepidação ou vibração identificados.
- Testes e ajustes:
Realize testes controlados ajustando gradualmente os parâmetros de corte, as ferramentas ou os dispositivos de fixação.
Observe como as alterações afetam a trepidação e as vibrações e documente os resultados.
- Documentação e análise:
Registe os resultados das inspeções, os ajustes realizados e os seus efeitos no desempenho da maquinação.
Analise os dados coletados para identificar padrões e tendências relacionados à trepidação e às vibrações.
- Melhoria contínua:
Use as conclusões das inspeções e análises para melhorar continuamente o processo de maquinação.
Conclusão
Seguindo estas verificações e implementando melhorias com base nos resultados, pode minimizar eficazmente a trepidação e as vibrações durante o torneamento CNC para obter operações mais estáveis e peças de melhor qualidade.
Etiquetas Notícias técnicas