










Différences entre les plaquettes en céramique et les plaquettes CBN pour l’acier trempé
Réduire le broutement et les vibrations en tournage CNC : stratégies efficaces et étapes de contrôle
Découvrez comment optimiser le tournage CNC en réduisant le broutement et les vibrations. Découvrez des stratégies expertes concernant le choix des outils, l'optimisation des paramètres et le serrage des pièces. Explorez les vérifications essentielles pour identifier et résoudre les problèmes, afin d'obtenir un usinage plus stable et des pièces de meilleure qualité.
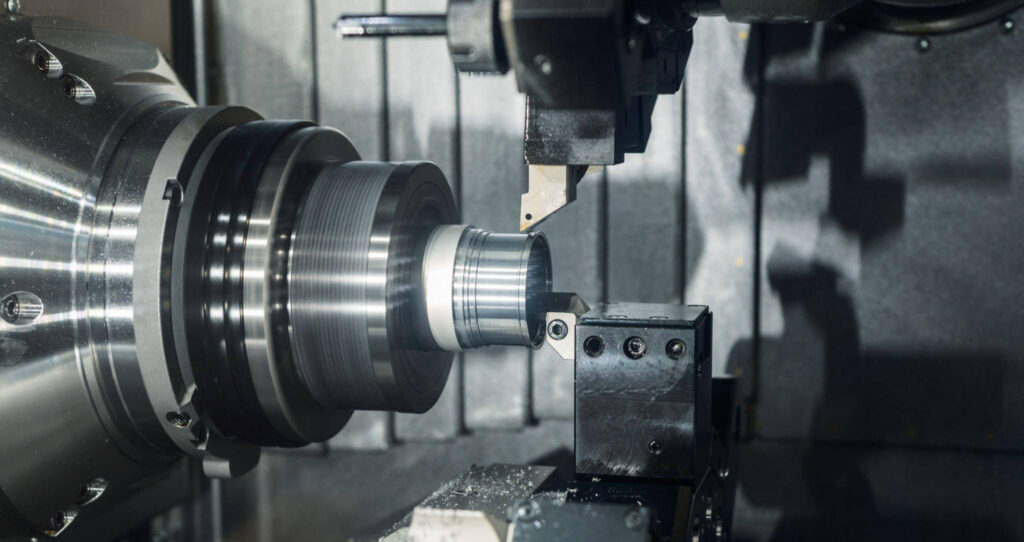
Que sont le broutement et les vibrations, et quelles en sont les causes ?
Le broutement et les vibrations sont des phénomènes indésirables en tournage CNC, caractérisés par des mouvements répétitifs indésirables pendant l'usinage. Ils peuvent dégrader l'état de surface, réduire la durée de vie des outils et diminuer la productivité globale. Comprendre leurs causes et leurs conséquences permet aux fabricants de les prévenir ou de les atténuer.
Les vibrations peuvent être forcées par des sources telles qu'un balourd ou un engagement interrompu, tandis que le broutement d'usinage est une instabilité auto-excitée du système de coupe, souvent liée à la régénération de l'ondulation de surface. La rigidité et l'amortissement de l'outil et de la pièce, la géométrie de coupe et les conditions de coupe influencent la stabilité. Identifiez la source au lieu de traiter toutes les vibrations comme un même problème.
Pourquoi un tournage CNC stable est-il important et quels sont les effets du broutement sur l'usinage ?
Un tournage CNC stable va au-delà de l'esthétique : il influence fortement la qualité et l'utilité du produit fini. Le broutement et les vibrations réduisent la précision d'usinage et provoquent des écarts et des irrégularités sur la pièce. Les composants non conformes aux spécifications augmentent alors le taux de rebut et affectent les résultats financiers de l'entreprise.
Le broutement entraîne plusieurs conséquences défavorables, notamment :
- Mauvais état de surface: Les vibrations provoquent des défauts à la surface de la pièce et dégradent sa finition.
- Durée de vie réduite des outils : Les efforts dus au broutement accélèrent l'usure et la rupture des outils.
- Imprécisions : Les vibrations dues au broutement entraînent des écarts par rapport aux dimensions et aux tolérances visées.
- Bruit et inconfort : Un broutement excessif augmente les nuisances sonores dans l'atelier et nuit au confort des opérateurs.
Comment réduire le broutement et les vibrations pour un tournage CNC stable
Réduire le broutement et les vibrations est essentiel pour obtenir un tournage CNC stable et des pièces usinées de qualité. Voici quelques stratégies pour y parvenir :
- Choisir des outils de coupe appropriés:
Choisissez la géométrie de coupe et la nuance selon le matériau et le montage. Un rayon de bec plus petit et une géométrie positive adaptée peuvent réduire les efforts radiaux dans un montage sujet aux vibrations, mais doivent toujours satisfaire les exigences de résistance de l'arête, d'avance, de profondeur de passe et d'état de surface. Un rayon de bec plus grand n'est pas automatiquement plus stable.
Privilégiez des outils plus rigides pour résister aux efforts de coupe et limiter la flexion de l'outil.
- Optimisez les paramètres de coupe:
Ajustez la vitesse de broche, l'avance par tour et la profondeur de passe dans les limites de l'outil et de la machine au moyen d'essais contrôlés. Le sens d'une variation de vitesse utile dépend de l'instabilité ; réduire tous les paramètres n'est pas une solution universelle, et une épaisseur de copeau trop faible peut favoriser le frottement.
Prenez les données de coupe recommandées par le fabricant comme point de départ, puis ajustez-les progressivement.
- Utiliser un dispositif de serrage de qualité :
Utilisez des mors ou des montages adaptés et assurez un soutien suffisant de la pièce. Si nécessaire, une contre-pointe ou une lunette peut soutenir une pièce élancée. Respectez les conditions de serrage prescrites sans déformer les parois minces ; augmenter simplement l'effort de serrage ne garantit pas la stabilité.
- Vérifier la rigidité de la machine :
Utilisez un tour CNC rigide dont les composants présentent un jeu minimal, notamment à l'inversion, afin d'éviter l'amplification des vibrations.
- Mettre en œuvre des techniques d'amortissement :
Utilisez des outils de coupe ou des porte-outils amortis conçus pour absorber les vibrations et réduire le broutement.
Envisagez des outils dotés de systèmes d'amortissement internes pour atténuer les vibrations.
- Utiliser des éléments amortisseurs de vibrations :
Utilisez un outil ou un porte-outil amorti spécialement conçu à cet effet, installé selon les instructions du fabricant. N'intercalez pas de couches improvisées de caoutchouc ou de polymère entre l'outil et le porte-outil : cela peut réduire la rigidité du serrage et compromettre le maintien de l'outil.
- Utiliser des systèmes de commande adaptative :
Lorsque la machine et la commande le permettent, des fonctions validées de surveillance ou de commande adaptative peuvent aider à détecter une instabilité et à ajuster les conditions de fonctionnement. Elles ne garantissent pas l'absence de broutement et ne remplacent pas un montage mécanique correct.
L'efficacité de ces systèmes dépend des capteurs, de la réponse de la commande, des fonctions de réglage disponibles et de la dynamique de l'application ; vérifiez leurs performances dans les conditions de coupe prévues.
- Utiliser des trajectoires d'outil plus régulières :
Privilégiez des trajectoires limitant les changements brusques de direction ou d'engagement afin de réduire les variations soudaines d'effort susceptibles de provoquer des vibrations.
- Éviter un porte-à-faux excessif :
Réduisez autant que possible le porte-à-faux non soutenu de l'outil tout en conservant l'accès et le dégagement nécessaires. Pour les barres d'alésage, respectez le diamètre adapté, la longueur de serrage prescrite et toute plage de fonctionnement spécifiée pour l'amortissement. Mesurez le porte-à-faux depuis le serrage porteur, et non simplement depuis l'extrémité visible du porte-outil.
- Inspecter et entretenir les outils :
Inspectez régulièrement les outils de coupe pour déceler toute usure ou détérioration susceptible de favoriser les vibrations.
Remplacez rapidement les outils usés pour maintenir des conditions d'usinage stables.
- Envisager une analyse vibratoire :
Réalisez une analyse vibratoire du procédé d'usinage pour identifier les fréquences critiques et effectuer les ajustements correspondants.
- Expérimenter et affiner les réglages :
Le tournage CNC nécessite souvent des essais pour trouver la combinaison de paramètres de coupe, d'outillage et de techniques la mieux adaptée à une application donnée.
- Formation du personnel :
Formez les opérateurs et les usineurs à reconnaître les signes de broutement et de vibrations et à ajuster les paramètres si nécessaire.
Quelles vérifications précises permettent d'identifier les problèmes ?
- Inspection de l'outil :
Examinez l'outil de coupe pour détecter toute usure, tout écaillage ou toute détérioration.
Vérifiez que la géométrie de l'outil correspond aux exigences d'usinage.
Vérifiez le serrage et le positionnement corrects de l'outil dans le porte-outil.
- Inspection de la pièce :
Vérifiez que le matériau et les dimensions de la pièce correspondent aux spécifications d'usinage.
Recherchez toute irrégularité ou tout défaut à la surface de la pièce.
- Vérification des paramètres de coupe :
Évaluez la vitesse de coupe, l'avance et la profondeur de passe utilisées pendant l'usinage.
Comparez ces paramètres aux valeurs recommandées pour le matériau usiné.
- Serrage et montage de la pièce :
Vérifiez que le montage assure un serrage sûr et un positionnement précis de la pièce.
Recherchez tout signe de mouvement ou de vibration de la pièce pendant l'usinage.
- Rigidité et stabilité de la machine :
Évaluez la rigidité et la stabilité du tour CNC en examinant ses composants pour détecter l'usure, le jeu d'inversion ou tout jeu excessif.
Assurez-vous que tous les composants de la machine, notamment les chariots et les roulements, sont correctement lubrifiés et entretenus.
- Application du fluide de coupe :
Vérifiez l'alimentation en liquide de coupe et l'évacuation des copeaux en fonction de la nuance d'outil, du matériau et de l'opération. Suivez la stratégie à sec ou sous arrosage recommandée par le fournisseur ; le liquide de coupe ne remédie pas à lui seul à un montage mécaniquement instable.
- Évaluation de la trajectoire de l'outil :
Analysez la trajectoire de l'outil pour repérer les changements brusques de direction, les angles vifs ou un engagement excessif.
Privilégiez des trajectoires plus régulières qui limitent les variations brusques.
- Analyse vibratoire :
Utilisez des capteurs vibratoires ou des systèmes de surveillance pour analyser les vibrations pendant l'usinage.
Identifiez les fréquences critiques auxquelles les vibrations sont les plus marquées.
- Inspection de l'état de surface :
Examinez les surfaces des pièces usinées pour déceler un mauvais état de surface, des motifs irréguliers ou des ondulations.
- Retour des opérateurs :
Recueillez les retours des usineurs et des opérateurs qui connaissent directement le procédé d'usinage.
Recueillez leurs observations sur les problèmes de broutement ou de vibrations constatés.
- Essais et ajustements :
Réalisez des essais contrôlés en ajustant progressivement les paramètres de coupe, l'outillage ou le montage.
Observez l'effet des modifications sur le broutement et les vibrations, puis consignez les résultats.
- Documentation et analyse :
Consignez les résultats des inspections, les ajustements effectués et leurs effets sur les performances d'usinage.
Analysez les données recueillies pour identifier les tendances et les récurrences liées au broutement et aux vibrations.
- Amélioration continue :
Utilisez les enseignements tirés des inspections et des analyses pour améliorer continuellement le procédé d'usinage.
Conclusion
En suivant ces vérifications et en apportant des améliorations fondées sur vos observations, vous pouvez réduire efficacement le broutement et les vibrations pendant le tournage CNC pour obtenir un fonctionnement plus stable et une meilleure qualité des pièces.
Étiquettes Actualités techniques