










Reducir el chatter y las vibraciones en torneado CNC: estrategias eficaces y pasos de inspección
Descubra cómo optimizar el torneado CNC reduciendo el chatter y las vibraciones. Descubra estrategias profesionales de selección de herramientas, optimización de parámetros y sujeción de piezas. Conozca las comprobaciones esenciales para identificar y resolver problemas y conseguir procesos más estables y piezas de mayor calidad.
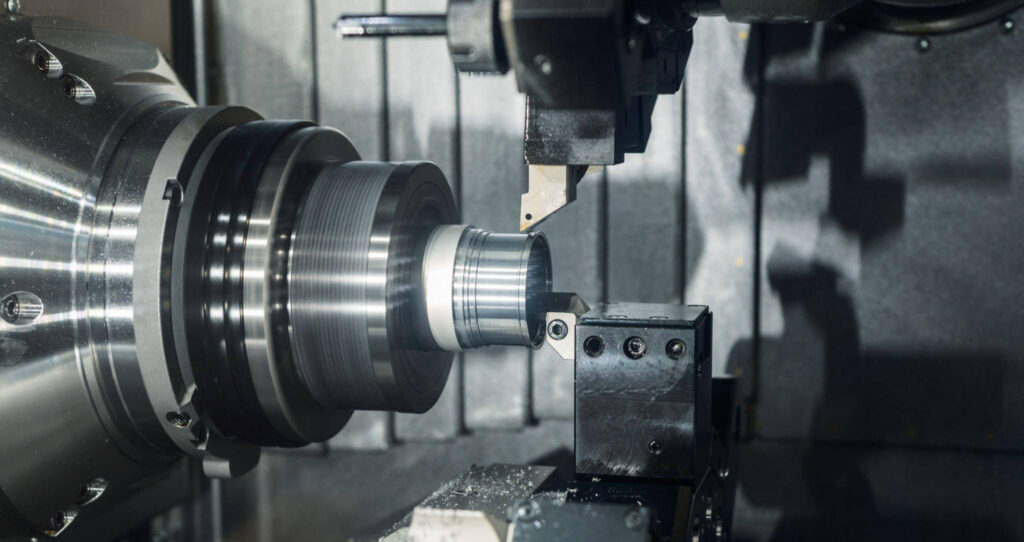
¿Qué son el chatter y las vibraciones y qué los causa?
El chatter y las vibraciones son fenómenos no deseados en torneado CNC, caracterizados por movimientos repetitivos indeseados durante el mecanizado. Pueden empeorar el acabado superficial, acortar la vida útil de las herramientas y reducir la productividad general. Comprender sus causas y consecuencias permite a los fabricantes prevenirlos o mitigarlos.
Las vibraciones pueden ser forzadas por causas como un desequilibrio o un corte interrumpido, mientras que el chatter es una inestabilidad autoexcitada del sistema de corte, a menudo relacionada con la regeneración de la ondulación superficial. La rigidez y la amortiguación de la herramienta y la pieza, la geometría de corte y las condiciones de mecanizado influyen en la estabilidad. Identifique el origen en lugar de tratar todas las vibraciones como un mismo problema.
¿Por qué es importante un torneado CNC estable y cómo afecta el chatter al mecanizado?
Un torneado CNC estable va más allá de la estética: influye considerablemente en la calidad y funcionalidad del producto final. El chatter y las vibraciones reducen la precisión del mecanizado y provocan desviaciones e irregularidades en la pieza. Los componentes que no cumplen las especificaciones aumentan la tasa de rechazo y afectan a los resultados económicos de la empresa.
El chatter tiene varias consecuencias desfavorables, entre ellas:
- Deficiente acabado superficial: Las vibraciones generan defectos en la superficie de la pieza y empeoran el acabado.
- Menor vida útil de la herramienta: Las fuerzas generadas por el chatter aceleran el desgaste y la rotura de la herramienta.
- Imprecisiones: Las vibraciones debidas al chatter provocan desviaciones respecto a las dimensiones y tolerancias previstas.
- Ruido e incomodidad: Un chatter excesivo aumenta la contaminación acústica en el lugar de trabajo y perjudica la comodidad de los operarios.
Cómo minimizar el chatter y las vibraciones para un torneado CNC estable
Minimizar el chatter y las vibraciones es fundamental para lograr un torneado CNC estable y piezas mecanizadas de calidad. Estas estrategias pueden ayudarle:
- Seleccione herramientas de corte adecuadas:
Elija la geometría de corte y la calidad de herramienta según el material y el montaje. Un radio de punta menor y una geometría positiva adecuada pueden reducir las cargas radiales en un montaje propenso a vibrar, pero deben seguir cumpliendo los requisitos de resistencia del filo, avance, profundidad de pasada y acabado. Un radio de punta mayor no proporciona automáticamente más estabilidad.
Opte por herramientas de mayor rigidez para soportar las fuerzas de corte y reducir la flexión de la herramienta.
- Optimice los parámetros de corte:
Ajuste la velocidad del husillo, el avance por revolución y la profundidad de pasada mediante pruebas controladas y dentro de los límites de la herramienta y la máquina. La conveniencia de aumentar o reducir la velocidad depende de la inestabilidad; reducir todos los parámetros no es una solución universal y un espesor de viruta demasiado pequeño puede favorecer el rozamiento.
Utilice los datos de corte recomendados por el fabricante como punto de partida y ajústelos de forma gradual.
- Utilice una sujeción de calidad:
Utilice garras o dispositivos adecuados y proporcione suficiente apoyo a la pieza. Cuando proceda, un contrapunto o una luneta pueden sostener una pieza esbelta. Respete las condiciones de sujeción especificadas sin deformar las paredes delgadas; aumentar simplemente la fuerza de sujeción no garantiza la estabilidad.
- Compruebe la rigidez de la máquina:
Utilice un torno CNC rígido con un juego de inversión y unas holguras mínimas en sus componentes para evitar que se amplifiquen las vibraciones.
- Aplique técnicas de amortiguación:
Utilice herramientas de corte o portaherramientas amortiguados diseñados para absorber las vibraciones y reducir el chatter.
Considere herramientas con sistemas de amortiguación internos para mitigar las vibraciones.
- Utilice elementos de amortiguación de vibraciones:
Utilice una herramienta o un portaherramientas amortiguado diseñado específicamente para ello e instalado según las instrucciones del fabricante. No introduzca capas improvisadas de caucho o polímero entre la herramienta y el portaherramientas, ya que pueden reducir la rigidez de la sujeción y comprometer la retención de la herramienta.
- Utilice sistemas de control adaptativo:
Si la máquina y el sistema de control lo permiten, las funciones validadas de supervisión o control adaptativo pueden ayudar a detectar la inestabilidad y ajustar las condiciones de funcionamiento. No garantizan la prevención del chatter ni sustituyen un montaje mecánico adecuado.
La eficacia de estos sistemas depende de los sensores, la respuesta del control, las funciones de ajuste disponibles y la dinámica de la aplicación; verifique su rendimiento en las condiciones de corte previstas.
- Utilice trayectorias de herramienta más suaves:
Opte por trayectorias que minimicen los cambios bruscos de dirección o de contacto de corte para reducir las fuerzas repentinas que pueden provocar vibraciones.
- Evite un voladizo excesivo:
Mantenga el voladizo de herramienta sin apoyo tan corto como sea práctico, conservando el acceso y la holgura necesarios. Para las barras de mandrinar, utilice un diámetro adecuado, la longitud de sujeción especificada y cualquier intervalo de amortiguación prescrito. Mida el voladizo desde la sujeción que proporciona apoyo, no simplemente desde el extremo visible del portaherramientas.
- Inspeccione y mantenga las herramientas:
Inspeccione regularmente las herramientas de corte para detectar desgaste o daños que puedan favorecer las vibraciones.
Sustituya a tiempo las herramientas desgastadas para mantener unas condiciones de mecanizado estables.
- Considere un análisis de vibraciones:
Analice las vibraciones del proceso de mecanizado para identificar las frecuencias críticas y realizar los ajustes correspondientes.
- Experimente y ajuste con precisión:
El torneado CNC suele requerir pruebas para encontrar la combinación de parámetros de corte, herramientas y técnicas más adecuada para cada aplicación.
- Formación del personal:
Forme a los operarios y mecanizadores para reconocer los signos de chatter y vibraciones y ajustar los parámetros cuando sea necesario.
¿Qué comprobaciones concretas permiten identificar los problemas?
- Inspección de la herramienta:
Examine la herramienta de corte para detectar desgaste, desportilladuras o daños.
Compruebe que la geometría de la herramienta se ajusta a los requisitos del mecanizado.
Compruebe que la herramienta esté bien sujeta y asentada en el portaherramientas.
- Inspección de la pieza:
Compruebe que el material y las dimensiones de la pieza coincidan con las especificaciones de mecanizado.
Compruebe si hay irregularidades o defectos en la superficie de la pieza.
- Revisión de los parámetros de corte:
Evalúe la velocidad de corte, el avance y la profundidad de pasada utilizados durante el mecanizado.
Compare los parámetros con los valores recomendados para el material mecanizado.
- Sujeción y utillaje:
Inspeccione el sistema de sujeción para comprobar que la pieza esté firmemente fijada y correctamente posicionada.
Compruebe si hay indicios de movimiento o vibración de la pieza durante el mecanizado.
- Rigidez y estabilidad de la máquina:
Evalúe la rigidez y estabilidad del torno CNC inspeccionando sus componentes en busca de desgaste, juego de inversión o holguras excesivas.
Asegúrese de que todos los componentes de la máquina, incluidos los carros y los rodamientos, estén correctamente lubricados y mantenidos.
- Aplicación del fluido de corte:
Compruebe el suministro de refrigerante y la evacuación de virutas según la calidad de herramienta, el material y la operación. Utilice la estrategia en húmedo o en seco recomendada por el proveedor; el refrigerante por sí solo no corrige un montaje mecánicamente inestable.
- Evaluación de la trayectoria de la herramienta:
Analice la trayectoria de la herramienta para detectar cambios bruscos de dirección, esquinas pronunciadas o un contacto de corte excesivo.
Opte por trayectorias más suaves que minimicen los cambios bruscos.
- Análisis de vibraciones:
Utilice sensores de vibración o sistemas de supervisión para analizar las vibraciones durante el mecanizado.
Identifique las frecuencias críticas en las que las vibraciones son más pronunciadas.
- Inspección del acabado superficial:
Examine la superficie de las piezas mecanizadas para detectar un acabado deficiente, patrones irregulares u ondulaciones.
- Comentarios de los operarios:
Recabe los comentarios de los mecanizadores y operarios que tienen experiencia directa con el proceso.
Recopile sus observaciones sobre los problemas de chatter o vibraciones detectados.
- Pruebas y ajustes:
Realice pruebas controladas ajustando gradualmente los parámetros de corte, las herramientas o los dispositivos de sujeción.
Observe cómo afectan los cambios al chatter y a las vibraciones y documente los resultados.
- Documentación y análisis:
Registre los resultados de las inspecciones, los ajustes realizados y sus efectos en el rendimiento del mecanizado.
Analice los datos recopilados para identificar patrones y tendencias relacionados con el chatter y las vibraciones.
- Mejora continua:
Utilice las conclusiones de las inspecciones y los análisis para mejorar continuamente el proceso de mecanizado.
Conclusión
Siguiendo estas comprobaciones y aplicando mejoras basadas en sus resultados, puede minimizar eficazmente el chatter y las vibraciones durante el torneado CNC para conseguir operaciones más estables y piezas de mejor calidad.
Etiquetas Noticias técnicas