










Что такое центровочное сверло: определение, виды и применение
В обработке CNC точное начало отверстия требует подходящего инструмента и подготовки входа. Центровочное сверло прежде всего создаёт центровое отверстие для установки между центрами. Оно не заменяет автоматически засверловочное или заданное направляющее сверло.
Содержание
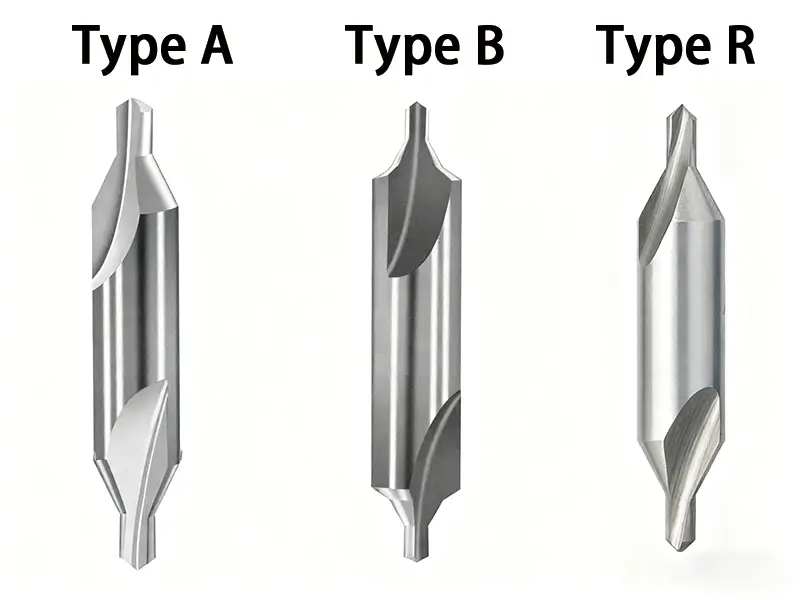
Что такое центровочное сверло?
Центровочное сверло применяется в обработке на CNC для получения малого направляющего участка и посадочной формы под станочный центр. Центровое отверстие поддерживает заготовку при подходящих токарных или шлифовальных операциях. Само оно не зажимает деталь и не всегда является правильным входом для большего сверла.
Центровочные свёрла имеют и другие применения, рассмотренные далее. Посмотрим на конструкцию этого небольшого инструмента:
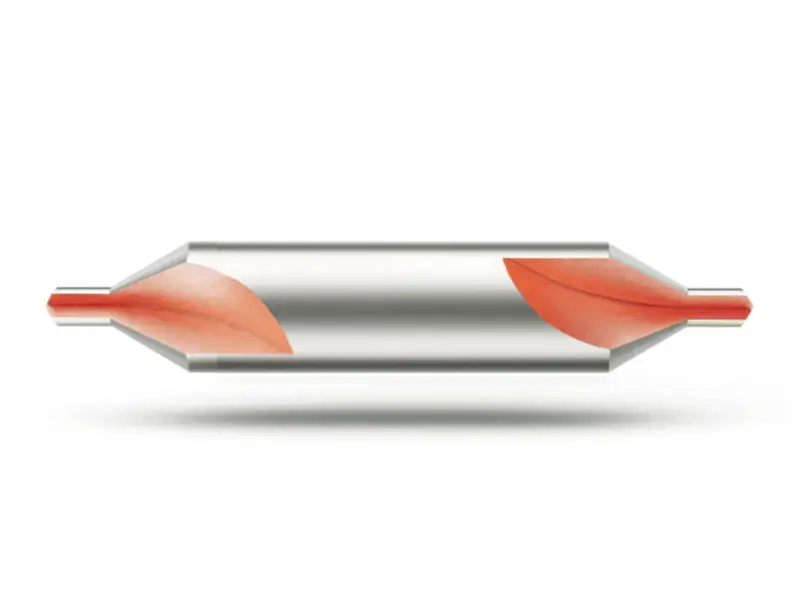
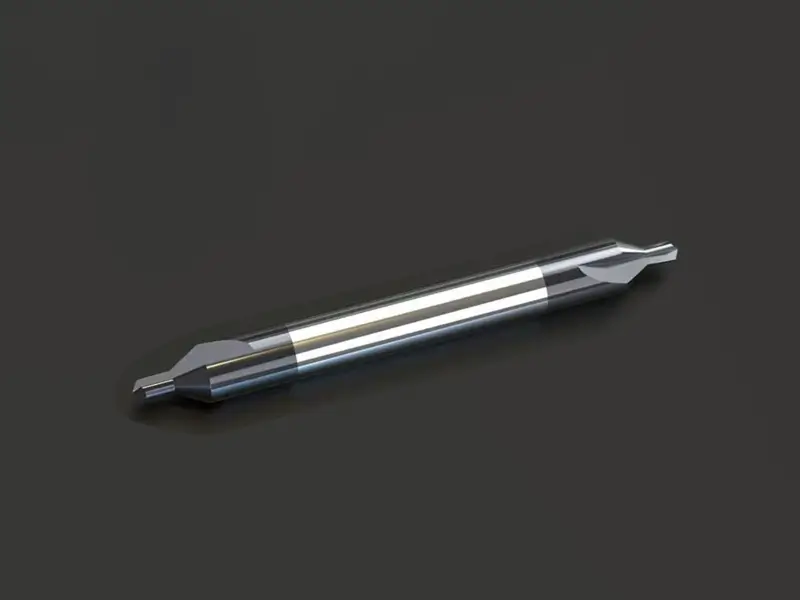
Направляющая часть
Направляющая часть — малый сверлильный участок перед опорным профилем. Его геометрия зависит от конструкции; при неправильных соосности, подаче или отводе стружки он уязвим к повреждениям.
Одни спиральные сверла требуют подготовки входа, другие начинают прямо в подходящем материале. Следуйте инструкции следующего сверла, не считая центровку всегда обязательной.
Зенкующая часть
Широкая режущая часть формирует опорную поверхность в детали. С ней контактирует центр станка; само сверло убирают перед обработкой с поддержкой центром.
Типы центровочных свёрл
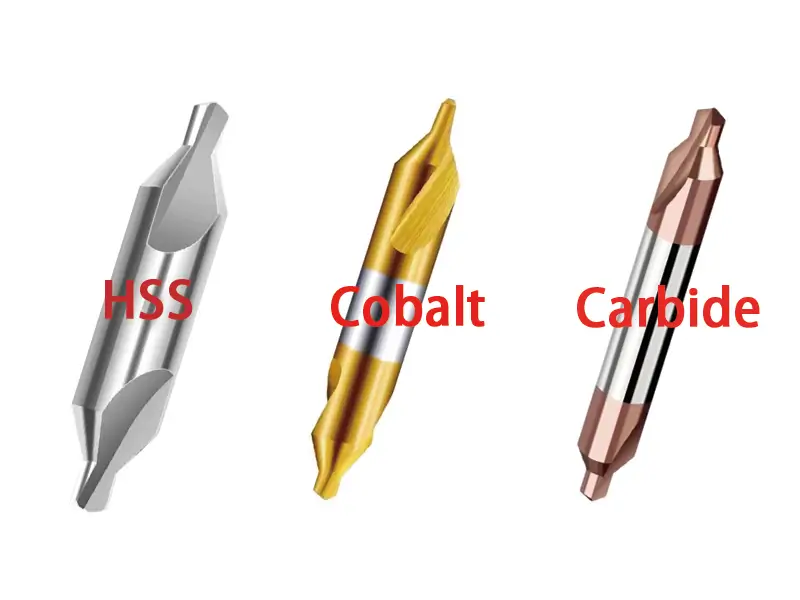
Центровочные свёрла выпускают разных форм и размеров и классифицируют по материалу и геометрии.
По материалу
HSS
Центровочные свёрла из быстрорежущей стали доступны для разных материалов. Пригодность зависит от марки, геометрии, твёрдости детали и режимов; HSS не обязательно выходит из строя на любом более твёрдом материале.
Кобальт
Кобальтовые центровочные сверла — это HSS с повышенным содержанием кобальта, увеличивающим износо- и теплостойкость.
Твердосплавные
Такое твердосплавное центровочное сверло может давать износостойкость при жёсткой и точной наладке. Скорость, подача, стойкость и точность зависят от задачи; один твёрдый сплав не гарантирует максимальной точности и ресурса.
По геометрии
Тип A
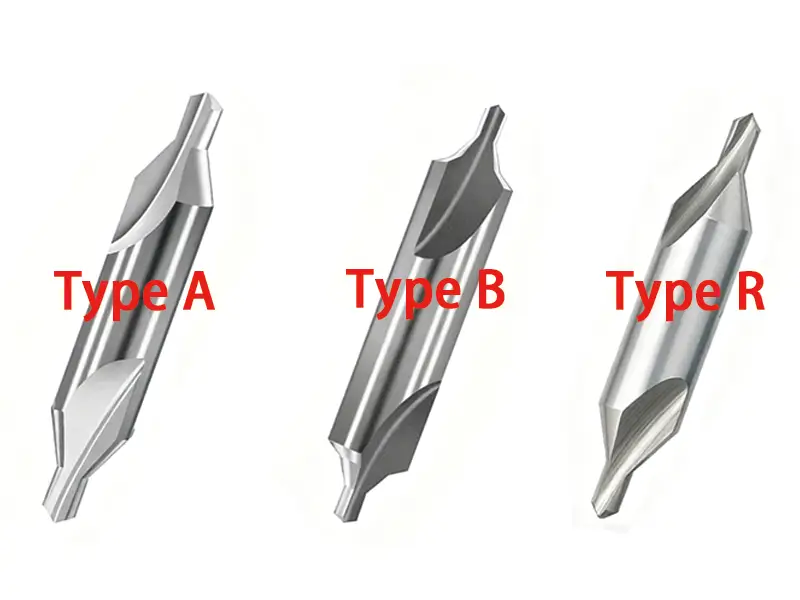
Тип A — базовое центровочное сверло с конусным углом 60° по DIN 333-A. Оно применяется для центровых отверстий или засверливания валов.
Тип B
Центровочное сверло типа B имеет 2 фаски и соответствует DIN 333-B. Оно формирует конус 60° и защитную фаску 120°. Эта фаска 120° защищает конус 60° от повреждения при работе.
Тип R
В отличие от A и B, тип R имеет радиус вместо фаски: после направляющей вершины идёт криволинейный участок. Такая конструкция даёт определённые преимущества обработки.
Применение центровочных свёрл в обработке
В механической обработке необходимо соблюдать жёсткие допуски, что бывает сложно. Центрование — небольшая операция, позволяющая сэкономить время и переделки. Основные применения:
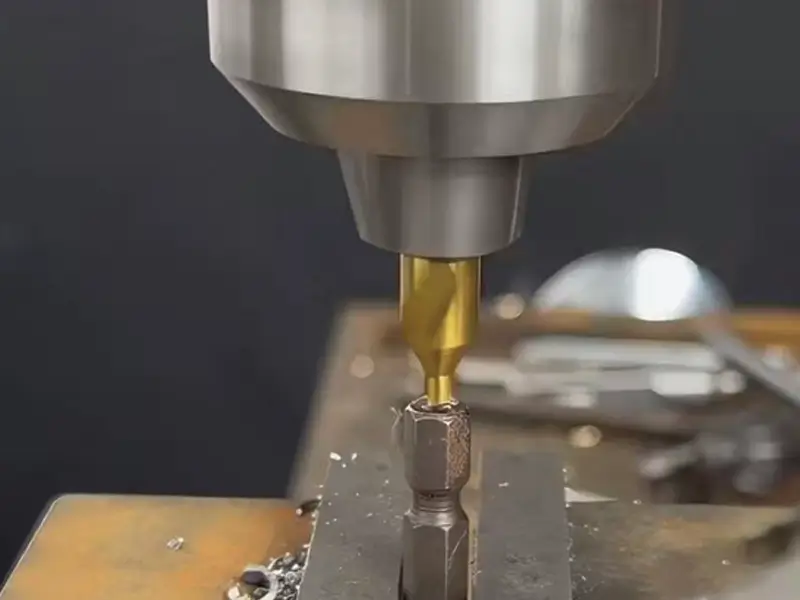
Создание центрового отверстия для длинных деталей на токарном станке
Длинным заготовкам могут требоваться центры и дополнительные опоры по длине и жёсткости. Если предусмотрено, центровые отверстия с опорным конусом 60° поддерживают деталь. Всё равно нужны правильные выверка, посадка, привод и нагрузка; отверстия не гарантируют отсутствия вибраций и проскальзывания.
Сверление пилотных отверстий
Для сверление глубоких отверстий, используйте подготовку входа, указанную для выбранного сверла. Центровое отверстие не равнозначно контролируемому направляющему отверстию и не гарантирует гладкая полированная поверхность.
Снятие фаски
Фаска удаляет острый край и облегчает сборку, но угол и размер задаются чертежом. Используйте подходящий фасочный инструмент; центровочное сверло не универсальная замена. Удаление заусенцев снижает опасность, но не гарантирует отсутствия травм.
Пошаговая работа центровочным сверлом
Рассмотрим применение центровочного сверла по шагам:
- Выбирайте форму и размер центрового отверстия по чертежу, опоре, материалу и процессу. Одного диаметра детали недостаточно.
- Закрепите заготовку и инструмент подходящими средствами и обеспечьте соосность. Подходящий трёхкулачковый патрон — один из возможных вариантов, а не универсальное требование; перед резанием проверяйте захват и биение.
- Настройте частоту вращения по материалу заготовки и диаметру центровочного сверла.
- После проверки ограждений и наладки применяйте заданные режимы и подачу до нужной глубины. Следуйте процедуре станка, не приближая руки к вращающемуся инструменту.
- Полностью остановите шпиндель перед осмотром. Проверьте форму, размер, поверхность центрового отверстия и требования к опоре перед продолжением.
Выбор типа центровочного сверла
Перед выбором A, B или R определите потребности: высокая точность, тяжёлое шлифование или обычная работа. Вот когда выбирать каждый тип:
Тип A
Тип A создаёт обычную опорную форму центрового отверстия. Он применим для точных работ, если задан чертежом и процессом. Выбор определяется требуемой конструкцией отверстия, а не общим запретом на применение в точных деталях.
Тип B
Тип B имеет наружную защитную фаску вокруг опорного конуса центрового отверстия. Она защищает кромку посадки, а не пилот сверла. Используйте её, если это предусмотрено конструкцией отверстия.
Тип R
Тип R имеет радиусную опорную форму. Выбирайте его по геометрии центрового отверстия и опорному центру; он не автоматически лучший для твёрдых материалов, тяжёлого шлифования или максимальной стойкости.
Заключение
Центровочные свёрла формируют отверстия для обработки с поддержкой центром. A, B и R — распространённые, но не единственные формы. Согласуйте инструмент с заданной геометрией и процессом. Свяжитесь с Sundi по вопросам режущих инструментов PCD, PCBN и из твёрдого сплава.