










Was ist ein Zentrierbohrer? Definition, Arten und Anwendungen
In der CNC-Bearbeitung erfordert ein genauer Bohrungsbeginn passende Werkzeuge und eine geeignete Eintrittsvorbereitung. Ein Zentrierbohrer erzeugt hauptsächlich eine Zentrierbohrung zum Abstützen eines Werkstücks zwischen Spitzen. Er sollte nicht automatisch einen NC-Anbohrer oder einen vorgeschriebenen Pilotbohrer ersetzen.
Inhalt
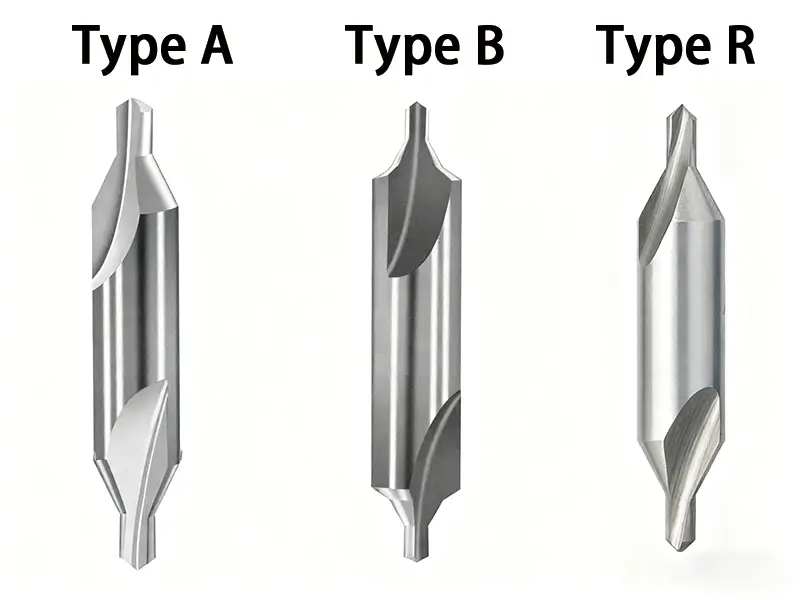
Was ist ein Zentrierbohrer?
Ein Zentrierbohrer wird in der CNC-Bearbeitung verwendet, um einen kleinen zylindrischen Bohrungsabschnitt und eine Sitzfläche für eine Maschinenspitze herzustellen. Die Zentrierbohrung stützt das Werkstück bei geeigneten Dreh- oder Schleifoperationen ab. Sie spannt das Werkstück nicht selbst und ist nicht automatisch die richtige Startbohrung für einen größeren Bohrer.
Zentrierbohrer haben weitere Einsatzmöglichkeiten, die wir im nächsten Abschnitt erläutern. Zunächst betrachten wir den Aufbau dieses kleinen Werkzeugs:
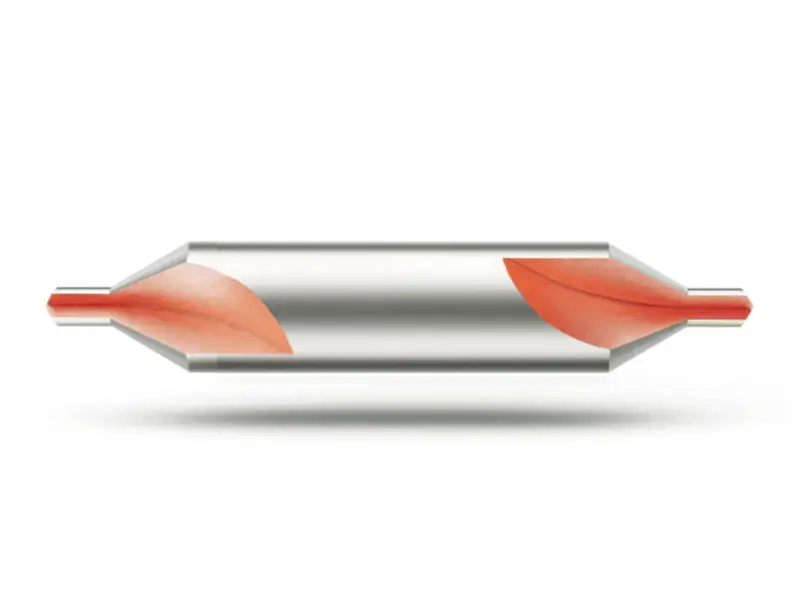
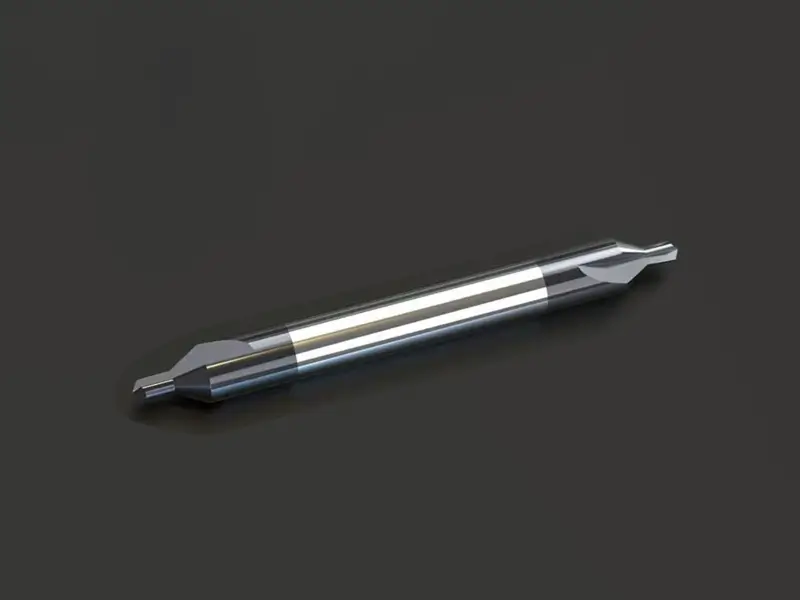
Führungszapfen
Der Bohrzapfen ist der Abschnitt mit kleinem Durchmesser vor der Sitzgeometrie. Seine Geometrie hängt von der Werkzeugausführung ab. Ungeeignete Ausrichtung, Vorschub oder Spanraum können ihn beschädigen.
Manche Spiralbohrer benötigen eine Eintrittsvorbereitung, andere können direkt in geeignetem Werkstoff ansetzen. Befolgen Sie die Hinweise für den Folgebohrer, statt grundsätzlich eine Zentrierbohrung vorauszusetzen.
Senkabschnitt
Der breitere Schneidabschnitt erzeugt die Sitzfläche im Werkstück. Die Maschinenspitze berührt diese fertige Fläche. Der Zentrierbohrer wird vor der abgestützten Bearbeitung entfernt.
Arten von Zentrierbohrern
Zentrierbohrer gibt es in unterschiedlichen Formen und Größen. Sie lassen sich nach Schneidstoff und Geometrie einteilen.
Nach Schneidstoff
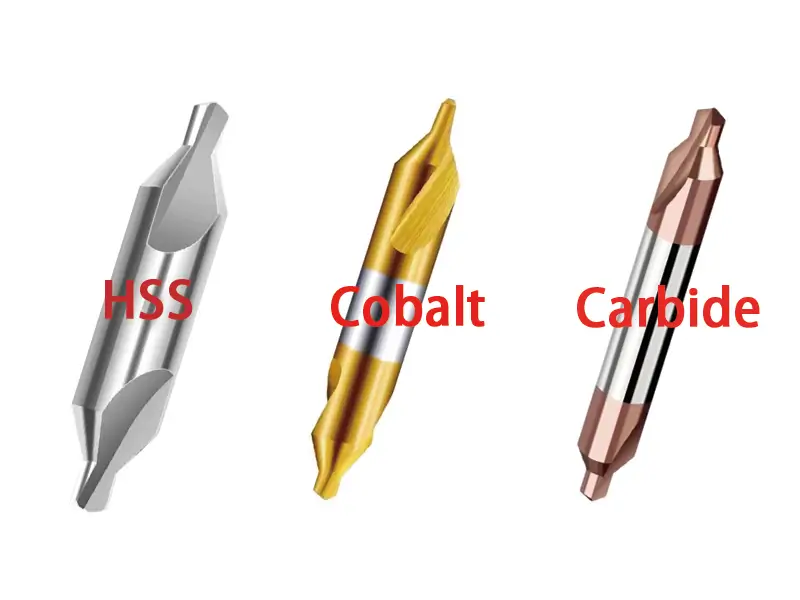
HSS
Zentrierbohrer aus Schnellarbeitsstahl sind für zahlreiche Werkstoffe erhältlich. Die Eignung hängt von Sorte, Geometrie, Werkstückhärte und Schnittbedingungen ab. HSS versagt nicht zwangsläufig bei jedem härteren Werkstoff.
Kobalt
Kobaltlegierte Zentrierbohrer sind im Wesentlichen HSS-Bohrer mit erhöhtem Kobaltanteil. Kobalt verbessert ihre Verschleiß- und Wärmebeständigkeit.
Hartmetall
Ein Hartmetall-Zentrierbohrer kann bei ausreichend steifer und genauer Aufspannung hohe Verschleißfestigkeit bieten. Drehzahl, Vorschub, Standzeit und Präzision hängen von der Anwendung ab. Hartmetall allein garantiert weder höchste Genauigkeit noch längere Standzeit.
Nach Geometrie
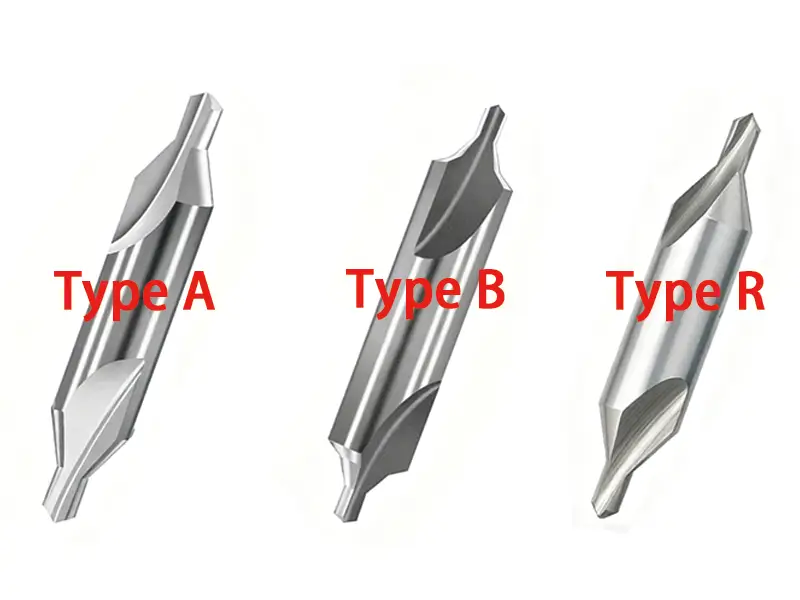
Form A
Form A ist die einfachste Ausführung mit einem Kegelwinkel von 60°. Sie entspricht DIN 333-A und dient zum Herstellen von Zentrierbohrungen oder Anbohrungen in Wellen.
Form B
Zentrierbohrer der Form B besitzen 2 Fasen zur Verbesserung der Funktion. Sie entsprechen DIN 333-B und erzeugen einen 60°-Kegel mit einer 120°-Schutzsenkung. Diese 120°-Schutzsenkung schützt den 60°-Kegel während des Einsatzes vor Beschädigung.
Form R
Form R unterscheidet sich geometrisch deutlich von A und B. Anstelle einer Fase besitzt sie einen Radius. Auf die Bohrspitze folgt ein gekrümmter Abschnitt. Diese Konstruktion bietet verschiedene Vorteile bei der Bearbeitung.
Einsatz von Zentrierbohrern in der Zerspanung
Präzision ist in der Zerspanung unverzichtbar. Enge Toleranzen einzuhalten kann anspruchsvoll sein. Zentrierbohren ist ein kleiner Arbeitsschritt, der viel Zeit und Nacharbeit sparen kann. Im Folgenden stehen einige typische Anwendungen im Bearbeitungsprozess:
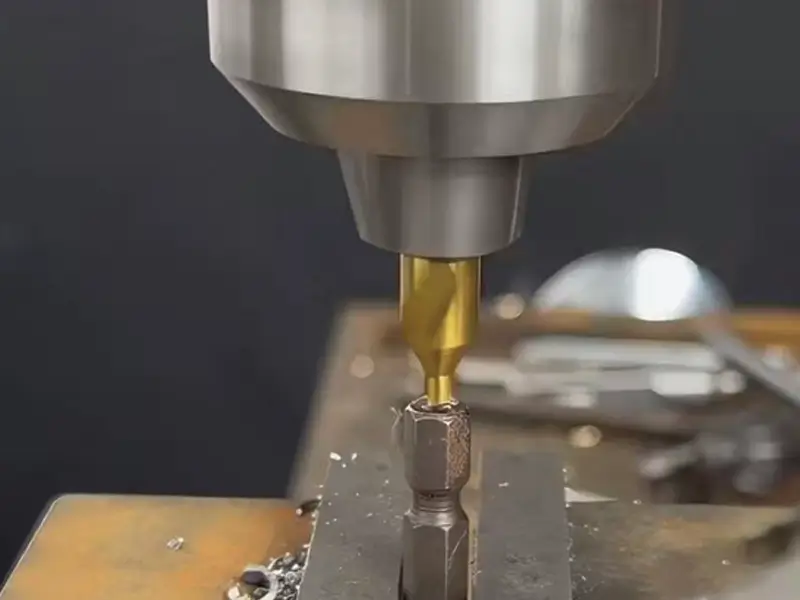
Zentrierbohrung für lange Drehteile herstellen
Lange Werkstücke können Spitzen und zusätzliche, zu Länge und Steifigkeit passende Abstützungen erfordern. Falls vorgegeben, stützen Zentrierbohrungen mit 60°-Sitzgeometrie das Werkstück. Korrekte Ausrichtung, Anlage, Mitnahme und Belastung bleiben erforderlich. Die Bohrungen garantieren keine Freiheit von Schwingungen oder Schlupf.
Vorbohrungen herstellen
Beim Tiefbohren ist die für den gewählten Bohrer vorgeschriebene Eintrittsvorbereitung zu verwenden. Eine Zentrierbohrung ist nicht mit einer maßlich kontrollierten Pilotbohrung austauschbar und garantiert keine glatte und polierte Oberfläche.
Anfasen
Anfasen kann eine scharfe Kante beseitigen und die Montage erleichtern. Winkel und Größe ergeben sich jedoch aus der Zeichnung. Verwenden Sie ein geeignetes Anfaswerkzeug; ein Zentrierbohrer ist kein universeller Ersatz. Entgraten verringert eine Gefahr, garantiert aber keine Verletzungsfreiheit.
Zentrierbohrer anwenden: Schritt für Schritt
So verwenden Sie einen Zentrierbohrer:
- Wählen Sie Form und Größe der Zentrierbohrung anhand von Zeichnung, Abstützanforderungen, Werkstoff und Bearbeitungsprozess. Der Werkstückdurchmesser allein reicht zur Auswahl des Zentrierbohrers nicht aus.
- Spannen Sie Werkstück und Werkzeug mit geeigneten Spannmitteln und korrekter Ausrichtung. Ein Dreibackenfutter ist eine mögliche Anordnung, keine allgemeine Vorgabe. Prüfen Sie Spannkraft und Rundlauf vor dem Schnitt.
- Passen Sie die Drehzahl an Werkstückmaterial und Durchmesser des eingesetzten Zentrierbohrers an.
- Nach Prüfung von Schutzvorrichtungen und Aufspannung bearbeiten Sie mit den vorgeschriebenen Schnittbedingungen und dem vorgesehenen Vorschub bis zur erforderlichen Tiefe. Befolgen Sie den Maschinenablauf, statt sich einem rotierenden Werkzeug mit der Hand zu nähern.
- Stoppen Sie die Spindel vor der Prüfung vollständig. Prüfen Sie Form, Größe, Oberflächenzustand und Sitzanforderungen der Zentrierbohrung, bevor Sie fortfahren.
Den passenden Zentrierbohrertyp wählen
Prüfen Sie vor der Wahl der Form A, B oder R Ihre Anforderungen: hohe Präzision, anspruchsvolles Schleifen oder allgemeine Arbeiten. Die folgenden Hinweise helfen bei der Zuordnung:
Form A
Form A erzeugt eine einfache Sitzgeometrie der Zentrierbohrung. Sie kann bei Präzisionsarbeiten eingesetzt werden, wenn Zeichnung und Prozess sie vorsehen. Entscheidend ist die geforderte Zentrierbohrungsform, kein pauschales Verbot für präzisionskritische Bauteile.
Form B
Form B besitzt eine äußere Schutzsenkung um die Sitzfläche der Zentrierbohrung. Sie schützt die Sitzkante, nicht den Bohrzapfen des Werkzeugs. Verwenden Sie sie, wenn die vorgegebene Zentrierbohrungsform diesen Schutz verlangt.
Form R
Form R besitzt eine verrundete Sitzgeometrie. Wählen Sie sie passend zur geforderten Zentrierbohrungsform und zur verwendeten Spitze. Sie ist nicht automatisch die beste Wahl für harte Werkstoffe, anspruchsvolles Schleifen oder höchste Standzeit.
Fazit
Zentrierbohrer erzeugen Zentrierbohrungsformen für abgestützte Bearbeitungen. A, B und R sind verbreitete Formen, aber nicht die einzigen Ausführungen. Stimmen Sie das Werkzeug auf vorgegebene Geometrie und Prozess ab. Kontaktieren Sie Sundi für PCD-, PCBN- und Hartmetall-Zerspanungswerkzeuge.