










Qu’est-ce qu’un foret à centrer ? Définition, types et applications
En usinage CNC, amorcer un trou avec précision exige un outil et une préparation d’entrée adaptés. Un foret à centrer réalise principalement un trou de centre pour soutenir une pièce entre pointes. Il ne doit pas remplacer automatiquement un foret à pointer ou un foret pilote prescrit.
Sommaire
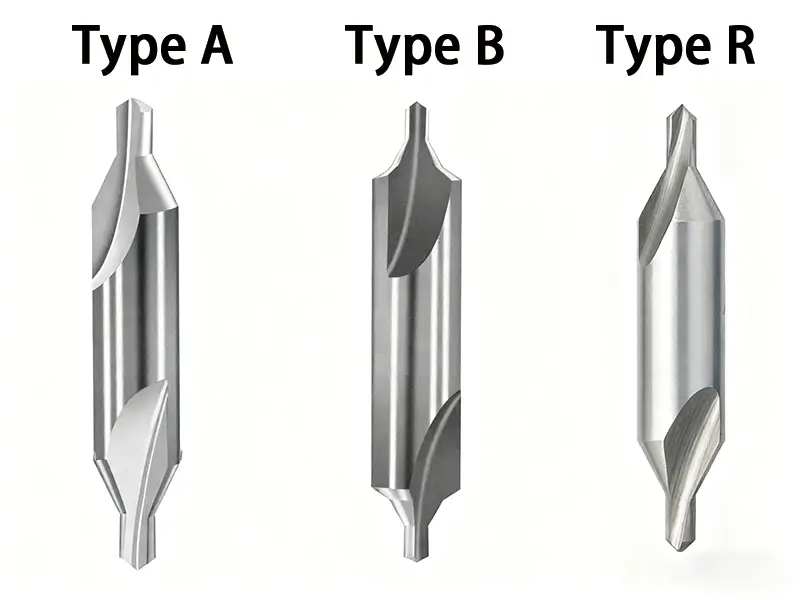
Qu’est-ce qu’un foret à centrer ?
Un foret à centrer est utilisé en usinage CNC pour produire une petite portion pilote et une portée pour une pointe de machine. Le trou de centre soutient la pièce lors d’opérations adaptées de tournage ou de rectification. Il ne serre pas la pièce à lui seul et n’est pas automatiquement le bon trou de départ pour un foret plus grand.
Les forets à centrer ont d’autres applications, présentées dans la section suivante. Examinons d’abord la conception de ce petit outil :
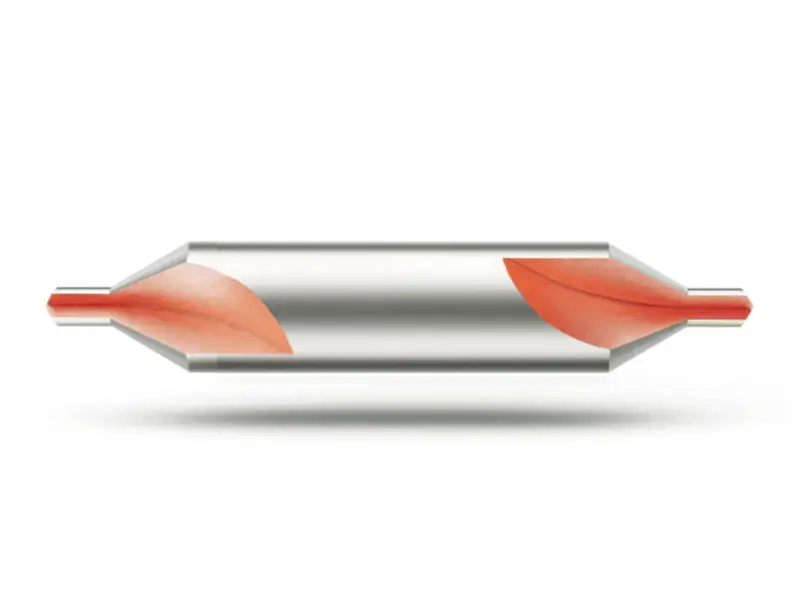
Partie pilote
La partie pilote est la portion de petit diamètre située avant la forme de portée. Sa géométrie dépend de l’outil. Elle peut être endommagée si l’alignement, l’avance ou le dégagement des copeaux est inadapté.
Certains forets hélicoïdaux nécessitent une préparation d’entrée, d’autres peuvent démarrer directement dans un matériau adapté. Suivez les instructions du foret suivant plutôt que de supposer qu’un trou de centre est toujours nécessaire.
Partie fraisante
La partie coupante élargie forme la portée dans la pièce. La pointe de machine prend appui sur cette surface finie ; le foret à centrer est retiré avant l’usinage avec soutien.
Types de forets à centrer
Les forets à centrer existent en différentes formes et dimensions. On peut les classer selon le matériau de coupe et la géométrie.
Selon le matériau de coupe
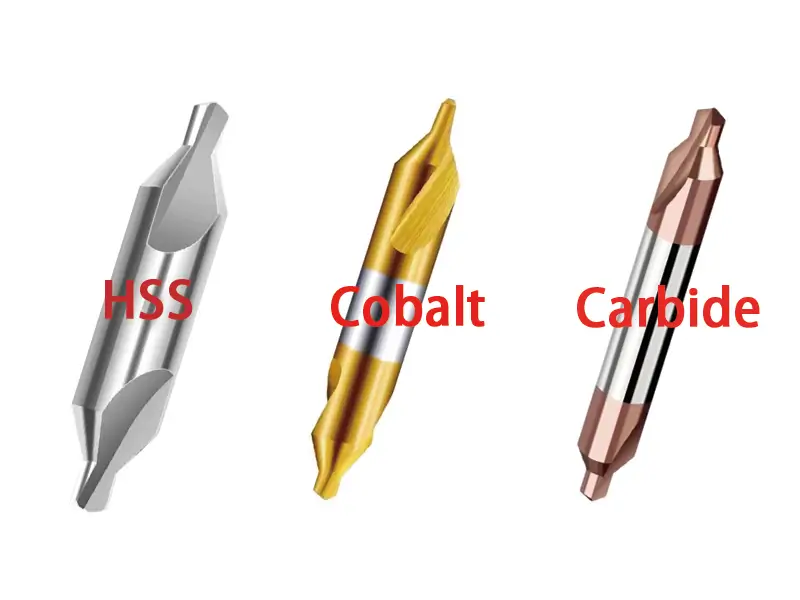
HSS
Les forets à centrer en acier rapide sont disponibles pour différents matériaux. Leur aptitude dépend de la nuance, de la géométrie, de la dureté de la pièce et des conditions de coupe ; le HSS n’échoue pas inévitablement dans tous les matériaux plus durs.
Cobalt
Les forets à centrer au cobalt sont essentiellement des forets HSS à teneur accrue en cobalt. Celui-ci améliore leur résistance à l’usure et à la chaleur.
Carbure
Un foret à centrer en carbure peut offrir une bonne résistance à l’usure dans un montage suffisamment rigide et précis. Vitesse, avance, durée de vie et précision dépendent de l’application ; le carbure seul ne garantit ni précision maximale ni durée de vie supérieure.
Selon la géométrie
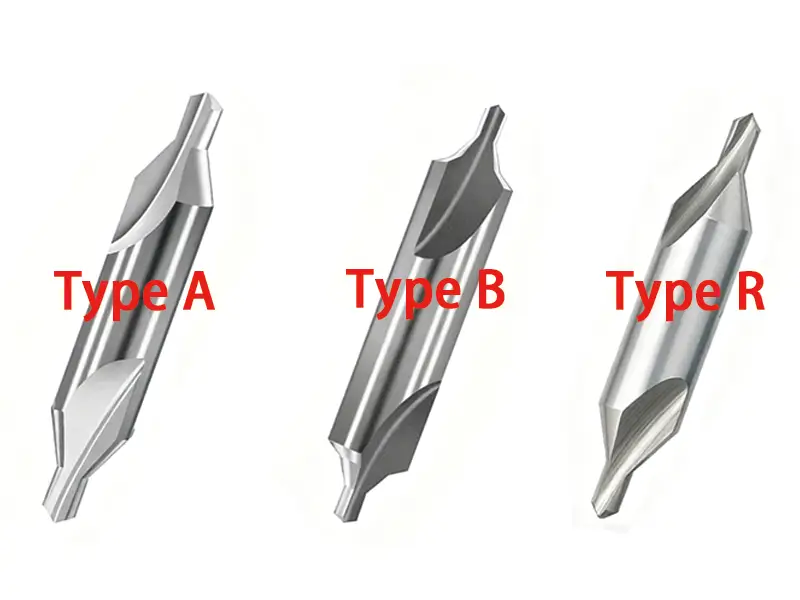
Type A
Le type A est la forme la plus simple, avec un angle conique de 60°. Conforme à DIN 333-A, il sert à réaliser des trous de centre ou des points de départ de perçage dans les arbres.
Type B
Le foret à centrer de type B comporte 2 chanfreins pour améliorer sa fonction. Selon DIN 333-B, il produit un cône de 60° et un chanfrein protecteur de 120°. Ce chanfrein de 120° protège le cône de 60° contre les dommages pendant l’utilisation.
Type R
Le type R présente une géométrie très différente des types A et B. Il comporte un rayon plutôt qu’un chanfrein : la partie pilote est suivie d’une section courbe. Cette conception offre différents avantages en usinage.
Utilisations des forets à centrer en usinage
En usinage, la précision est indispensable et le respect de tolérances serrées peut être difficile. Le centrage est une petite opération qui peut éviter beaucoup de temps et de retouches. Voici quelques utilisations courantes :
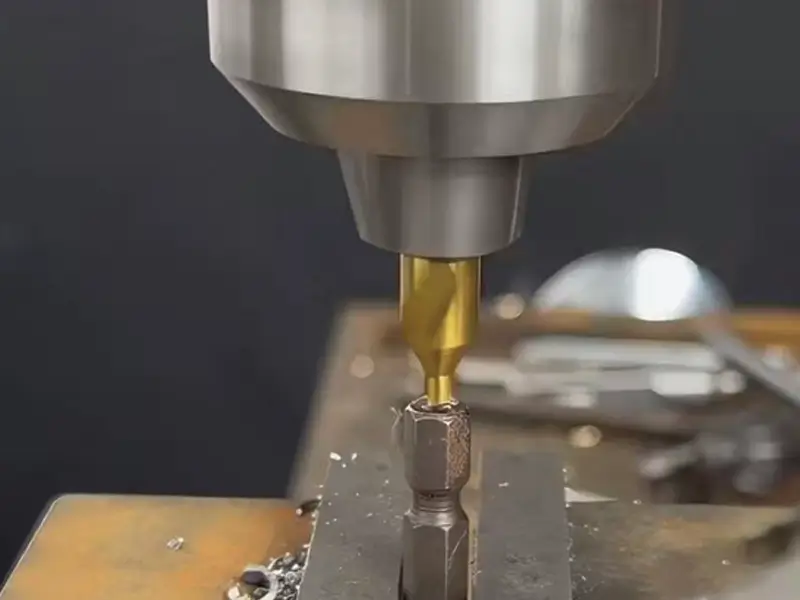
Réaliser un centre pour les pièces longues au tour
Les pièces longues peuvent nécessiter des pointes et des supports supplémentaires adaptés à leur longueur et à leur rigidité. Lorsqu’ils sont prescrits, les trous de centre à portée de 60° soutiennent la pièce. Alignement, appui, entraînement et charge doivent rester corrects ; ces trous ne garantissent pas l’absence de vibration ou de glissement.
Perçage d’avant-trous
Pour le perçage profond, utilisez la préparation d’entrée prescrite pour le foret choisi. Un trou de centre n’est pas interchangeable avec un avant-trou contrôlé et ne garantit pas une surface lisse et polie.
Chanfreinage
Le chanfreinage peut supprimer une arête vive et faciliter l’assemblage, mais l’angle et la dimension proviennent du plan. Utilisez un outil adapté ; le foret à centrer n’est pas un substitut universel. L’ébavurage réduit un risque sans garantir l’absence de blessure.
Utiliser un foret à centrer, étape par étape
Voici les étapes d’utilisation d’un foret à centrer :
- Choisissez forme et taille du trou de centre selon le plan, les besoins de soutien, le matériau et le procédé. Le diamètre de la pièce seul ne suffit pas pour sélectionner le foret à centrer.
- Fixez la pièce et l’outil avec un maintien et un alignement adaptés. Un mandrin à trois mors est une possibilité, pas une exigence universelle ; vérifiez serrage et faux-rond avant la coupe.
- Réglez la vitesse de rotation selon le matériau de la pièce et le diamètre du foret à centrer.
- Une fois les protections et le montage vérifiés, utilisez les conditions de coupe prescrites et avancez à la profondeur requise. Suivez la procédure de la machine plutôt que d’approcher à la main un outil en rotation.
- Arrêtez complètement la broche avant l’inspection. Vérifiez forme, dimension, état de surface et exigences de portée du trou de centre avant de poursuivre.
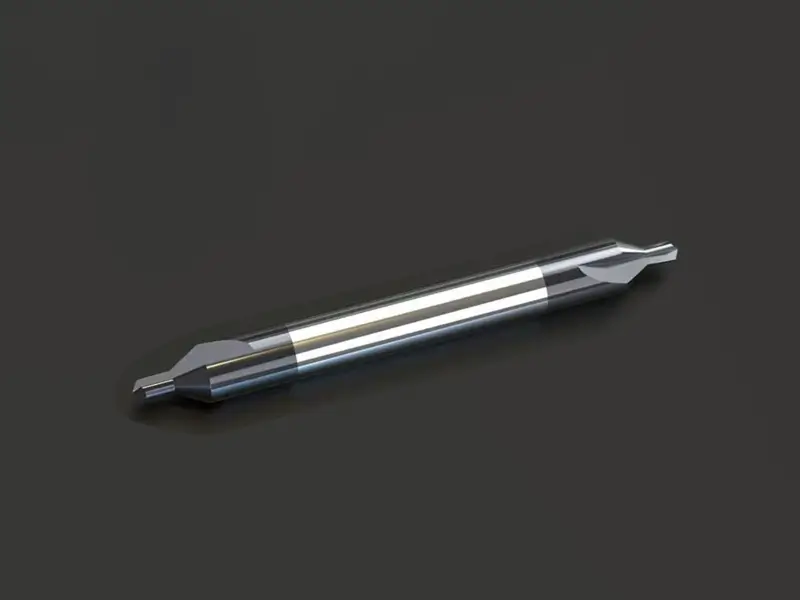
Choisir le bon type de foret à centrer
Avant de choisir un type A, B ou R, examinez vos besoins : haute précision, rectification exigeante ou travaux courants. Voici des indications pour chaque type :
Type A
Le type A produit une portée de trou de centre simple. Il convient à des travaux de précision lorsque le plan et le procédé le prescrivent. Le choix doit dépendre de la forme requise, pas d’une interdiction générale pour les pièces exigeantes en précision.
Type B
Le type B comporte un chanfrein extérieur protecteur autour de la portée du trou de centre. Il protège le bord de portée, pas la pointe pilote de l’outil. Utilisez-le lorsque la forme prescrite exige cette protection.
Type R
Le type R utilise une portée arrondie. Choisissez-le selon la géométrie requise et la configuration de la pointe de soutien ; il n’est pas automatiquement le meilleur choix pour les matériaux durs, la rectification exigeante ou la durée de vie maximale.
Conclusion
Les forets à centrer produisent les formes de trous de centre pour l’usinage avec soutien. A, B et R sont des formes courantes, pas les seules conceptions possibles. Adaptez l’outil à la géométrie et au procédé prescrits. Contactez Sundi pour les outils de coupe en PCD, PCBN et carbure.