










Основы твердого сплава как материала режущего инструмента
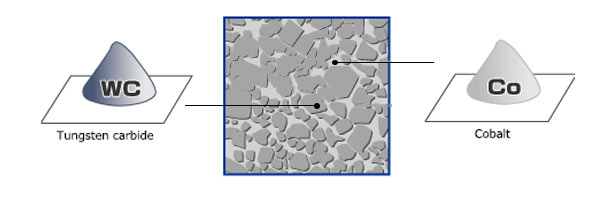
Твёрдый сплав — распространённый инструментальный материал порошковой металлургии. Твёрдые частицы карбида вольфрама WC объединены металлической связкой, обычно кобальтом (Co). Некоторые марки используют никель (Ni), тогда как хром (Cr) может быть добавкой, а не основной связкой. Состав и микроструктура объясняют пригодность разных марок для разных задач.
Твёрдость и вязкость
Спечённые WC-Co твёрдые сплавы сочетают твёрдую карбидную фазу с более вязкой металлической связкой. Твёрдость, вязкость, жёсткость и свойства при нагреве зависят от состава и микроструктуры. Нельзя считать карбид вольфрама всегда твёрже оксида алюминия или твёрдость неизменной при нагреве. Выбор должен балансировать износостойкость и сопротивление разрушению в реальных условиях.
Применяются инструменты WC-Co с покрытием и без него. Основа важна и под покрытием: жёсткость, вязкость и сопротивление деформации поддерживают кромку. Они зависят от связки, зерна и процесса; высокий модуль упругости не исключает деформации. Подготовка порошка и спекание влияют на результат.
Изготовление порошка
Порошок карбида вольфрама получают науглероживанием порошка вольфрама (W). Исходный размер, температура, время и контроль углерода влияют на результат. Стехиометрический WC содержит около 6.13% углерода по массе; баланс партии твёрдого сплава зависит и от других компонентов и процесса. Поставщики предлагают разные размеры и составы под дальнейшую обработку; проверяйте актуальные данные марки, а не историческое число продуктов.
Порошок карбида вольфрама смешивают с выбранной металлической связкой. Содержание кобальта зависит от марки; никелевая связка и добавки применяются для особой коррозионной стойкости или характеристик. Рост связки обычно повышает вязкость за счёт твёрдости и износостойкости, но важна вся микроструктура. Рутений зависит от марки и не должен считаться улучшающим вязкость без других изменений.
Мелкое зерно карбида вольфрама повышает твёрдость, но рост зёрен при жидкофазном спекании нужно контролировать. Карбид ванадия VC и карбид хрома Cr3C2 применяют как ингибиторы роста в подходящих составах. Карбиды титана TiC, тантала TaC и ниобия NbC также изменяют фазовую структуру и режущие свойства. Добавки не взаимозаменяемы; их количество и цикл спекания согласуют с маркой.
Вторичный твёрдый сплав даёт ценные вольфрам и металлы связки. Химические маршруты через паравольфрамат аммония APT, цинковая регенерация и прямое повторное использование подходят разному сырью. Нужны сортировка, контроль загрязнений и испытания. Вторичный порошок не всегда плотнее, предсказуемее или пригоден любой марке; приёмка зависит от состава и свойств порошка.
Мокрое измельчение смешивает карбид со связующими металлами и регулирует размер частиц. Органические пластификаторы обеспечивают прочность сырой заготовки до спекания. Их состав и количество влияют на текучесть, уплотнение и удаление связки. Избыток или плохое распределение создают дефекты, поэтому балансируют прочность при обращении, плотность и чистое удаление, а не максимизируют связующую способность.
После измельчения порошок обычно сушат распылением, получая сыпучие гранулы на органической связке. Состав связки регулирует сыпучесть и плотность упаковки. Отсев крупных и мелких частиц дополнительно задаёт распределение гранул для хорошего заполнения формы.
Изготовление заготовок
Прессование в матрицах, изостатическое прессование, экструзия и инжекционное формование применяются для разных форм и объёмов. Многие пластины прессуют в жёстких матрицах. Стабильные засыпка порошка, текучесть гранул, оснастка и давление обеспечивают повторяемые плотность прессовки и размеры. Используйте данные поставщика порошка и проверенное технологическое окно; широкий общий диапазон давления не является рецептом для любой марки.
При прессовании частицы и гранулы перестраиваются, а связующая система формирует прочную сырую заготовку. Давление повышает плотность в подходящем диапазоне, но избыток повреждает частицы, оснастку или прессовку. Поведение зависит от морфологии порошка, связки, грануляции и добавок. Кривые давление–плотность поставщика помогают согласовать порошок и процесс.
Крупные или тонкие заготовки, включая заготовки для фрез и
свёрл, формуют холодным изостатическим прессованием в гибкой оснастке. Давление передаётся жидкостью, а заготовку можно обработать до спекания. Стоимость зависит от цикла, оснастки, припуска и объёма; метод не всегда дешевле жёсткой пресс-формы.
При холодном изостатическом прессовании порошок помещают в герметичную гибкую форму и уплотняют давлением жидкости. Давление и заполнение проверяют под порошок и геометрию. Размеры оснастки учитывают уплотнение, усадку спекания и припуск. Равномерность заполнения и плотности важна: лишний материал увеличивает обработку и переработку, недостаток даёт недомерную заготовку.
Заготовки твёрдого сплава также формуют экструзией или литьём под давлением. Экструзия больше подходит массовым осесимметричным деталям, литьё — сложным формам. В обоих процессах порошковая смесь распределена в органической связке до однородной пастообразной консистенции. Смесь выдавливают через отверстие или впрыскивают в полость. Характеристики порошка определяют оптимальное соотношение со связкой и существенно влияют на течение через отверстие или в форму.
После прессования, экструзии или литья органику контролируемо удаляют перед окончательным уплотнением. При жидкофазном спекании металлическая связка плавится и пористость уменьшается. Капиллярные силы и каркас частиц сохраняют форму, но плотность, деформация и дефекты зависят от цикла, атмосферы и марки.
Спекание вызывает значительную усадку и возможную деформацию. Оснастка и обработка неспечённой заготовки должны учитывать подтверждённую усадку и припуск на отделку. Конечные размеры зависят от порошка, плотности прессовки, геометрии и цикла; сохранение исходной формы неизменной не гарантировано.
Многим твердосплавным инструментам после спекания нужны шлифование, подготовка кромки и отделка. Операции зависят от геометрии, допусков и поверхности; не каждой детали нужна одинаковая обработка. Шлифовальные остатки можно собирать для переработки, но пригодность зависит от загрязнения, сбора и критериев переработчика.
Нанесение покрытия на заготовку
Подходящие покрытия улучшают износостойкость, уменьшают трение или химическое взаимодействие в зависимости от системы и применения. Свойства основы остаются критичными. Некоторые марки имеют обогащённую кобальтом поверхность для повышения вязкости кромки, но это влияет и на твёрдость и деформацию. Поверхностную структуру оценивают вместе с покрытием и режимами; обогащение кобальтом не улучшает все свойства универсально.
На спечённый твёрдый сплав влияют удаление связки, нагрев, атмосфера, углеродный потенциал, температура и выдержка. Вакуумное спекание, sinter-HIP и отдельное горячее изостатическое прессование (HIP) — разные процессы. Давление уменьшает остаточную пористость в подходящих условиях, но нужно контролировать рост зерна и углеродный баланс. Согласуйте порошок с проверенным печным циклом; корректное понятие — углеродный потенциал, а не неопределённое напряжение науглероживания.
Изготовители инструмента и порошка согласуют состав, зерно, прессование и спекание. Разные марки нужны разному оборудованию и применению. Используйте актуальные спецификации и данные аттестации, а не непроверенное историческое количество марок.
Классификация марок
Разные порошки карбида вольфрама, компоненты смеси, содержание металлической связки, тип и количество ингибиторов роста зерна создают множество марок. Эти параметры определяют микроструктуру и свойства. Определённые сочетания предпочтительны для конкретных задач, поэтому классификация марок полезна.
Историческая классификация C и группы применения ISO дают общий ориентир, а не полное определение состава и свойств. Обозначения изготовителя описывают конкретные продукты и не заменяются одним кодом применения. Выбирайте марку по материалу заготовки, операции, режимам и рекомендациям изготовителя.
Полезно различать обычные WC-Co, мелко- или субмикроннозернистые марки и марки с дополнительными кубическими карбидами. Обычные содержат карбид вольфрама и металлическую связку, поэтому название «чистый карбид вольфрама» неверно. Субмикронные имеют контролируемое мелкое зерно, часто с ингибиторами роста. Добавочные карбиды меняют фазы и свойства; эти описания не заменяют спецификацию поставщика.
— Простые марки WC-Co
Марки WC-Co имеют разное содержание связки и зерно. Твёрдость, прочность при поперечном изгибе (TRS) и трещиностойкость проверяют для марки и условий испытания. Мелкое зерно часто повышает твёрдость, больше связки — вязкость, но дефекты и структура влияют на прочность. Вторичное сырьё допустимо при нужном контроле; один диапазон свойств не определяет всю группу.
Для точения, фрезерования, строгания или растачивания выбирайте марку и геометрию вместе. Для чистовой обработки важны износостойкость и стабильность кромки, для прерывистой черновой — сопротивление разрушению. Исторические C-коды и группы ISO не задают универсального взаимно однозначного соответствия составу; используйте рекомендуемую поставщиком область.
Подходящие WC-Co применяются для чугуна, нержавеющая сталь, цветных металлов и других материалов при соответствующих инструментальной системе и режимах. Отдельные марки создают для бурения породы, матриц, пуансонов и износостойких деталей. Связку, зерно, покрытие и геометрию выбирают под задачу, а не выводят из обозначения простой марки.
– Микрокристаллические марки твёрдого сплава
Субмикронные марки имеют зерно карбида менее 1μm. Ингибиторы роста и контролируемое спекание сохраняют мелкую структуру. Они сочетают высокую твёрдость с полезной прочностью, но ни фиксированный диапазон кобальта, ни TRS выше 500ksi не относятся ко всем. Угол кромки и силы зависят от полной геометрии, материала и операции.
Строгий контроль сырья и спекания позволяет получить нужные свойства без аномально крупных зёрен. Для мелкого однородного зерна регенерированные порошки применимы только при полном контроле сырья и переработки с расширенными испытаниями качества.
Субмикронный размер описывает зерно, а не автоматическую принадлежность группе ISO M. Подходящие марки дают острые кромки и хорошую поверхность, но выбор зависит от материала, подготовки кромки, покрытия и режимов. Обращайтесь к данным изготовителя.
Мелкозернистые сплавы применяют для свёрл, фрез и сложных сплавов. Режимы зависят от марки, покрытия, геометрии и охлаждения; универсальные 1200°C предполагать нельзя. Рутений или градиент связки меняют отдельные свойства, но преимущества и компромиссы требуют данных продукта.
— Легированные марки твёрдого сплава
Марки с кубическими карбидами титана (TiC), тантала (TaC) и ниобия (NbC) улучшают определённые виды высокотемпературного износа при обработке стали. Они меняют химическое взаимодействие, луночный износ и деформацию с компромиссами по другим свойствам. Содержание зависит от марки; широкие проценты не универсальный рецепт.
Марки с кубическими карбидами имеют разные сочетания твёрдости, прочности и вязкости. Чистовая, универсальная и прерывистая черновая обработка требуют разных основы, покрытия и геометрии. Исторические C-коды и группы ISO — ориентиры выбора, а не точные спецификации химии или механических свойств. Проверяйте данные поставщика, не назначая всем легированным маркам единый диапазон твёрдости или прочности на изгиб.
Марки для нержавеющей стали, стали и жаропрочных сплавов выбирают по рекомендациям изготовителя. Обозначения ISO, например M10 и M40, описывают области применения, а не рецептуру или гарантию операции. Важны зерно, связка, покрытие и подготовка кромки.
Марки для износостойких деталей выбирают по механизму износа, нагрузке, коррозии и размерам. Никелевая связка и хромовые добавки улучшают коррозию в подходящих составах. Зерно, связка и вторичное сырьё должны соответствовать марке; один состав или доля вторичного материала не подходят всем деталям.
Заключение
Порошки твёрдого сплава важны для технических и экономических требований изготовителей инструмента. Соответствие порошка оборудованию и режимам обеспечивает работу готовых изделий, что привело к сотням марок. Переработка и прямое сотрудничество с поставщиками порошка помогают контролировать качество и материальные затраты.