










Fundamentos do metal duro como material de ferramentas de corte: resumo
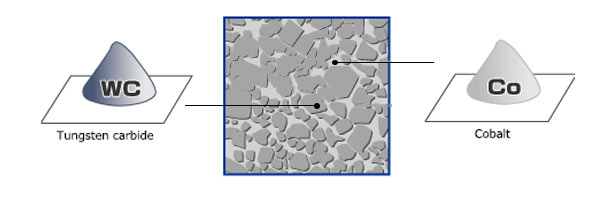
O metal duro é um material de corte amplamente utilizado, produzido por pulvimetalurgia. As partículas duras de carboneto de tungsténio (WC) são combinadas com um ligante metálico, normalmente cobalto (Co). Algumas qualidades utilizam níquel (Ni), enquanto o crómio (Cr) pode ser uma adição em vez do ligante principal. A composição e a microestrutura explicam por que diferentes qualidades são adequadas a diferentes tarefas de maquinagem.
Dureza e tenacidade
Os materiais WC-Co de metal duro combinam uma fase de carboneto dura com um ligante metálico mais tenaz. A dureza, a tenacidade, a rigidez e o comportamento a quente dependem da composição e da microestrutura. Não se deve pressupor que o carboneto de tungsténio é sempre mais duro do que a alumina, nem que a sua dureza permanece inalterada quando a temperatura aumenta. A seleção da ferramenta deve equilibrar a resistência ao desgaste e à fratura nas condições reais de corte.
Utilizam-se ferramentas de corte WC-Co revestidas e não revestidas. O substrato continua a ser importante mesmo com revestimento: a sua rigidez, tenacidade e resistência à deformação suportam a aresta de corte. Estas propriedades dependem do teor de ligante, do tamanho de grão e do processamento; um módulo de elasticidade elevado não torna a deformação impossível. Tanto a preparação do pó como a sinterização influenciam o desempenho final.
Fabrico de pós
O pó de carboneto de tungsténio pode ser produzido por carburação de pó de tungsténio (W). O tamanho inicial das partículas, a temperatura, o tempo e o controlo do carbono afetam o resultado. O WC estequiométrico contém cerca de 6.13% de carbono em massa; o balanço de carbono necessário para um lote de metal duro depende também dos restantes constituintes e do processamento. Os fornecedores disponibilizam diferentes granulometrias e composições para requisitos posteriores específicos; confirme os dados atuais das qualidades em vez de confiar em números históricos de produtos.
O pó de carboneto de tungsténio é misturado com um ligante metálico selecionado. O teor de cobalto varia com a qualidade; podem utilizar-se ligantes à base de níquel e outras adições para requisitos específicos de corrosão ou desempenho. Aumentar o ligante geralmente favorece a tenacidade à custa da dureza e da resistência ao desgaste, mas toda a microestrutura importa. As adições de ruténio são específicas da qualidade e não se deve pressupor que melhoram a tenacidade sem alterar outras propriedades.
Grãos mais finos de carboneto de tungsténio podem aumentar a dureza, mas o crescimento durante a sinterização em fase líquida deve ser controlado. O carboneto de vanádio (VC) e o carboneto de crómio (Cr3C2) são utilizados como inibidores do crescimento em formulações adequadas. O carboneto de titânio (TiC), o carboneto de tântalo (TaC) e o carboneto de nióbio (NbC) também podem modificar a estrutura de fases e o comportamento de corte. Estas adições não são intercambiáveis; as quantidades e o ciclo de sinterização devem ser ajustados à qualidade.
O metal duro reciclado pode fornecer tungsténio e metais ligantes valiosos. As vias químicas através de paratungstato de amónio (APT), a recuperação com zinco e determinados processos de reutilização direta servem diferentes matérias-primas. A separação, o controlo de contaminação e os ensaios são essenciais. O pó reciclado não é automaticamente mais denso, mais previsível nem adequado a todas as qualidades; a sua aceitação depende da composição e das propriedades especificadas.
A moagem húmida mistura o pó de carboneto com os metais ligantes e ajuda a controlar o tamanho das partículas. Os auxiliares orgânicos de prensagem conferem resistência em verde para o manuseamento antes da sinterização. A composição e a quantidade influenciam o escoamento, a compactação e a remoção do ligante. Ligante em excesso ou mal disperso pode criar defeitos; a formulação deve equilibrar resistência de manuseamento, densidade e remoção limpa, em vez de maximizar apenas a resistência do ligante.
Após a moagem, o pó é normalmente seco por atomização, formando grânulos de escoamento livre unidos pelo ligante orgânico. Ao ajustar a composição do ligante, adaptam-se a fluidez e a densidade aparente. A peneiração das partículas mais grossas ou finas permite ajustar melhor a distribuição granulométrica para facilitar o enchimento da cavidade do molde.
Fabrico de peças
A prensagem em matriz, a prensagem isostática, a extrusão e a moldação por injeção são utilizadas para diferentes formas e volumes de produção de metal duro. Muitas pastilhas são compactadas em matrizes rígidas. O enchimento uniforme, o escoamento do granulado, as ferramentas e a pressão controlada são importantes para repetir a densidade em verde e as dimensões. Utilize os dados de compactação do fornecedor e uma janela de processo validada; um intervalo amplo de pressão não é uma instrução operacional para todas as qualidades.
Durante a compactação, as partículas e os grânulos reorganizam-se e o sistema ligante ajuda a formar um compacto em verde coeso. Uma pressão maior pode aumentar a densidade dentro de uma janela de processo adequada, mas uma pressão excessiva pode danificar as partículas, as ferramentas ou o compacto. O comportamento depende da morfologia do pó, do teor de ligante, da granulação e dos auxiliares de prensagem. As curvas de pressão e densidade do fornecedor ajudam a ajustar o pó ao processo de conformação.
As pré-formas grandes ou esbeltas, incluindo as destinadas a fresas e
brocas, podem ser obtidas por prensagem isostática a frio em moldes flexíveis. A pressão é transmitida através de um fluido e a pré-forma resultante pode ser maquinada antes da sinterização. O tempo de ciclo, as ferramentas, a sobremedida de maquinagem e o volume de produção determinam o custo; esta via nem sempre é mais barata do que a prensagem em matriz rígida.
Na prensagem isostática a frio, o pó é colocado num molde flexível selado e compactado sob pressão de fluido. A pressão e o procedimento de enchimento devem ser validados para o pó e a geometria. As dimensões das ferramentas consideram a compactação, a contração posterior de sinterização e a sobremedida de maquinagem. A uniformidade do enchimento e da densidade continua a ser importante: o excesso de material aumenta o trabalho de maquinagem e reciclagem, enquanto uma quantidade insuficiente pode produzir uma pré-forma subdimensionada.
As peças de metal duro também podem ser conformadas por extrusão ou moldação por injeção. A extrusão é mais adequada à produção em série de peças axialmente simétricas, enquanto a injeção é normalmente utilizada para grandes séries de formas complexas. Nos dois processos, o pó da qualidade escolhida é disperso num ligante orgânico, formando uma mistura uniforme com consistência semelhante à de uma pasta dentífrica. A mistura é extrudida por uma abertura ou injetada numa cavidade. As características do pó determinam a proporção ideal entre pó e ligante e influenciam significativamente o escoamento pela abertura ou para o molde.
Após a prensagem, extrusão ou moldação por injeção, os constituintes orgânicos são removidos numa etapa controlada antes da densificação final. A sinterização em fase líquida leva o ligante metálico ao estado líquido e reduz a porosidade. As forças capilares e o esqueleto de partículas ajudam a conservar a forma geral, mas a densidade, a distorção e os defeitos dependem do ciclo térmico, da atmosfera e da qualidade.
A sinterização produz uma contração significativa e podem ocorrer distorções. As ferramentas e a maquinagem em verde devem considerar um comportamento de contração validado e a sobremedida de acabamento. As dimensões finais dependem das propriedades do pó, da densidade em verde, da geometria e do ciclo de sinterização; não é garantido que a geometria original permaneça inalterada.
Muitas ferramentas de metal duro exigem retificação, preparação da aresta ou outros acabamentos após a sinterização. As operações dependem da geometria, das tolerâncias e do estado superficial exigidos; nem todas as peças necessitam do mesmo tratamento. Os resíduos de retificação podem ser recolhidos para reciclagem adequada, mas a recuperação depende da contaminação, dos métodos de recolha e dos critérios de aceitação do reciclador.
Revestimento de ferramentas
Revestimentos adequados podem melhorar o comportamento ao desgaste, reduzir o atrito ou limitar a interação química, consoante o revestimento e a aplicação. As propriedades do substrato continuam a ser fundamentais. Algumas qualidades utilizam uma zona superficial enriquecida em cobalto para melhorar a tenacidade da aresta, mas também se alteram a dureza e a deformação. A engenharia de superfície deve ser avaliada com o revestimento e as condições de corte; o enriquecimento em cobalto não melhora universalmente todas as propriedades.
A remoção do ligante, a velocidade de aquecimento, a atmosfera, o potencial de carbono, a temperatura e o tempo de permanência à temperatura de sinterização influenciam o metal duro sinterizado. A sinterização em vácuo, a sinterização-HIP e a prensagem isostática a quente (HIP) separada são opções distintas. O tratamento assistido por pressão pode reduzir a porosidade residual em condições adequadas, mas também se devem controlar o crescimento de grão e o balanço de carbono. Ajuste as especificações do pó ao ciclo de forno validado; o conceito relevante é o potencial de carbono, não uma tensão de carburação indefinida.
Os fabricantes de ferramentas e os fornecedores de pó devem coordenar a composição, o tamanho de grão, o comportamento de prensagem e os requisitos de sinterização. Existem muitas qualidades comerciais porque diferentes equipamentos e aplicações exigem equilíbrios de propriedades distintos. Utilize especificações atuais do fornecedor e dados de qualificação, em vez de um número histórico não verificado de qualidades disponíveis.
Classificação de qualidades
A combinação de diferentes pós de carboneto de tungsténio, componentes da mistura e teores de ligante metálico, juntamente com o tipo e a quantidade de inibidores do crescimento de grão, gera uma grande variedade de qualidades. Estes parâmetros determinam a microestrutura e as propriedades do metal duro. Algumas combinações de propriedades são preferidas para aplicações específicas de maquinagem, tornando útil a classificação das qualidades.
A classificação histórica C e os grupos de aplicação ISO fornecem orientação geral, mas não definem completamente a composição química nem o desempenho do metal duro. As designações dos fabricantes descrevem produtos específicos e não podem ser substituídas apenas por um código de aplicação. Selecione segundo o material da peça, a operação, as condições de corte e as recomendações do fabricante.
Uma distinção descritiva útil separa as qualidades WC-Co simples, as finas ou submicrométricas e as que contêm carbonetos cúbicos adicionais. As qualidades simples contêm carboneto de tungsténio e um ligante metálico, pelo que designá-las carboneto de tungsténio puro é enganador. As submicrométricas utilizam grãos finos controlados, frequentemente com inibidores de crescimento. Os carbonetos adicionais alteram as fases e as propriedades; estas descrições não substituem uma especificação precisa do fornecedor.
– Qualidades WC-Co simples
As qualidades WC-Co simples abrangem diferentes teores de ligante e tamanhos de grão. A dureza, a resistência à rotura transversal (TRS) e a tenacidade à fratura devem ser verificadas para a qualidade concreta e as condições de ensaio. Grãos mais finos aumentam frequentemente a dureza, enquanto mais ligante tende a favorecer a tenacidade; os defeitos e a microestrutura também influenciam a resistência. Pode utilizar-se material reciclado se cumprir os controlos necessários; nenhum intervalo único de propriedades define toda a família.
Para torneamento, fresagem, aplainamento ou mandrilagem, selecione a qualidade e a geometria em conjunto. O acabamento pode favorecer a resistência ao desgaste e a estabilidade da aresta, enquanto o desbaste interrompido exige frequentemente maior resistência à fratura. Os códigos históricos C e os grupos de aplicação ISO não estabelecem uma correspondência universal unívoca de composição; utilize o intervalo de aplicação recomendado pelo fornecedor.
As qualidades WC-Co adequadas são utilizadas para ferro fundido, aço inoxidável, metais não ferrosos e outros materiais quando o sistema de ferramentas e as condições de corte são adequados. Também se desenvolvem qualidades específicas para perfuração de rocha, matrizes, punções e peças de desgaste. O teor de ligante, o tamanho de grão, o revestimento e a geometria devem ser selecionados para a aplicação, não inferidos da designação de qualidade simples.
– Qualidades de metal duro microcristalino
As qualidades submicrométricas têm um tamanho de grão de carboneto inferior a 1μm. Os inibidores de crescimento e a sinterização controlada ajudam a manter uma estrutura fina. Podem combinar dureza elevada com resistência útil, mas nem um intervalo fixo de cobalto nem uma resistência à rotura transversal superior a 500ksi se aplicam a todas. O ângulo da aresta e a força de corte dependem da geometria completa da ferramenta, do material e da operação.
A verificação rigorosa das matérias-primas e o controlo estrito da sinterização permitem obter as propriedades desejadas e evitar a formação de grãos anormalmente grandes. Para manter grãos pequenos e uniformes, os pós regenerados reciclados só devem ser utilizados com controlo completo das matérias-primas e dos processos de reciclagem, além de ensaios de qualidade abrangentes.
Submicrométrico descreve o tamanho de grão, não uma atribuição automática ao grupo de aplicação ISO M. As qualidades adequadas permitem arestas afiadas e bom acabamento superficial, mas a escolha depende do material, da preparação da aresta, do revestimento e das condições de corte. Consulte os dados de aplicação do fabricante.
Os metais duros de grão fino adequados são utilizados em brocas, fresas e maquinagem exigente de ligas. As condições admissíveis de corte dependem da qualidade, do revestimento, da geometria e do arrefecimento; não se deve pressupor uma capacidade universal de trabalho a 1200°C. As adições de ruténio ou as distribuições graduadas do ligante podem modificar determinadas propriedades, mas as vantagens e os compromissos exigem dados específicos do produto.
– Qualidades de metal duro ligado
As qualidades com carbonetos cúbicos como carboneto de titânio (TiC), carboneto de tântalo (TaC) e carboneto de nióbio (NbC) podem melhorar certas características de desgaste a alta temperatura na maquinagem de aço. Modificam a interação química, o desgaste em cratera e a deformação, com compromissos noutras propriedades. As quantidades adicionadas são específicas da qualidade; intervalos amplos de percentagens não constituem uma formulação universal.
As qualidades com carbonetos cúbicos abrangem diferentes equilíbrios de dureza, resistência e tenacidade. O acabamento, a maquinagem geral e o desbaste interrompido exigem combinações distintas de substrato, revestimento e geometria da aresta. Os códigos históricos C e os grupos de aplicação ISO orientam a seleção, mas não especificam exatamente a composição nem as propriedades mecânicas. Verifique os dados do fornecedor em vez de atribuir um intervalo universal de dureza ou resistência à rotura a todas as qualidades ligadas.
As qualidades destinadas a aço inoxidável, aço ou ligas resistentes ao calor devem ser selecionadas segundo as recomendações de aplicação do fabricante. As designações ISO como M10 e M40 descrevem intervalos de aplicação, não composições independentes nem garantias para uma operação concreta. O tamanho de grão, o teor de ligante, o revestimento e a preparação da aresta continuam a ser importantes.
As qualidades de metal duro para peças de desgaste são selecionadas segundo o mecanismo real de desgaste, as cargas, o ambiente corrosivo e os requisitos dimensionais. Os ligantes com níquel e as adições com crómio podem melhorar o comportamento à corrosão em formulações adequadas. O tamanho de grão, o teor de ligante e a matéria-prima reciclada devem cumprir os requisitos da qualidade; uma única composição ou proporção reciclada não se aplica a todas as peças de desgaste.
Conclusão
Os pós de metal duro são essenciais para cumprir os requisitos técnicos e económicos dos fabricantes de ferramentas. Pós adaptados aos equipamentos e parâmetros de processo contribuem para o desempenho das peças acabadas, dando origem a centenas de qualidades. A reciclabilidade do metal duro e a colaboração direta com os fornecedores permitem controlar eficazmente a qualidade do produto e os custos do material.