










Grundlagen von Hartmetall als Schneidstoff: Überblick
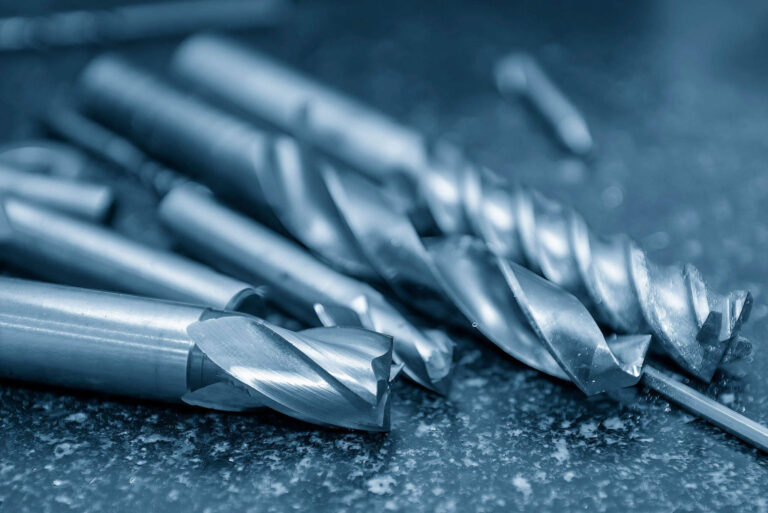
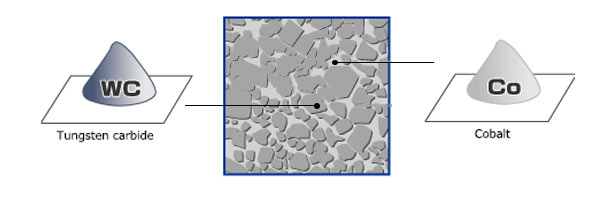
Hartmetall ist ein weitverbreiteter Schneidstoff, der pulvermetallurgisch hergestellt wird. Harte Wolframcarbidpartikel (WC) werden mit einem metallischen Binder verbunden, häufig Kobalt (Co). Manche Sorten verwenden Nickel (Ni), während Chrom (Cr) eher als Zusatz denn als Hauptbinder dienen kann. Zusammensetzung und Mikrostruktur erklären, warum unterschiedliche Sorten für unterschiedliche Zerspanungsaufgaben geeignet sind.
Härte und Zähigkeit
Die auf WC-Co basierenden Hartmetalle verbinden eine harte Carbidphase mit einem zäheren metallischen Binder. Härte, Zähigkeit, Steifigkeit und Warmverhalten hängen von Zusammensetzung und Mikrostruktur ab. Wolframcarbid ist nicht grundsätzlich härter als Aluminiumoxid, und seine Härte bleibt bei steigender Temperatur nicht unverändert. Bei der Werkzeugwahl müssen Verschleiß- und Bruchbeständigkeit unter den tatsächlichen Schnittbedingungen gegeneinander abgewogen werden.
WC-Co-Schneidwerkzeuge werden sowohl beschichtet als auch unbeschichtet eingesetzt. Auch bei einer Beschichtung bleibt das Substrat wichtig: Steifigkeit, Zähigkeit und Verformungsbeständigkeit stützen die Schneide. Diese Eigenschaften hängen von Bindergehalt, Korngröße und Verarbeitung ab; ein hoher Elastizitätsmodul schließt Verformung nicht aus. Pulveraufbereitung und Sintern beeinflussen beide die endgültigen Eigenschaften.
Pulverherstellung
Wolframcarbidpulver kann durch Aufkohlen von Wolframpulver (W) hergestellt werden. Ausgangskorngröße, Temperatur, Zeit und Kohlenstoffführung beeinflussen das Ergebnis. Stöchiometrisches WC enthält etwa 6.13% Kohlenstoff nach Masse; die erforderliche Kohlenstoffbilanz einer Hartmetallcharge hängt auch von weiteren Bestandteilen und der Verarbeitung ab. Pulverlieferanten bieten unterschiedliche Korngrößen und Zusammensetzungen für bestimmte Folgeprozesse an. Prüfen Sie aktuelle Sortendaten, statt sich auf historische Produktzahlen zu verlassen.
Wolframcarbidpulver wird mit einem ausgewählten metallischen Binder gemischt. Der Kobaltgehalt variiert je nach Sorte; nickelbasierte Binder und weitere Zusätze können für bestimmte Korrosions- oder Leistungsanforderungen eingesetzt werden. Ein höherer Bindergehalt begünstigt im Allgemeinen die Zähigkeit auf Kosten von Härte und Verschleißbeständigkeit, doch die gesamte Mikrostruktur ist entscheidend. Rutheniumzusätze sind sortenspezifisch; eine Zähigkeitssteigerung ohne Änderungen anderer Eigenschaften darf nicht vorausgesetzt werden.
Feinere Wolframcarbidkörner können die Härte erhöhen, doch das Kornwachstum beim Flüssigphasensintern muss kontrolliert werden. Vanadiumcarbid (VC) und Chromcarbid (Cr3C2) dienen in geeigneten Zusammensetzungen als Kornwachstumshemmer. Titancarbid (TiC), Tantalcarbid (TaC) und Niobcarbid (NbC) können ebenfalls Phasengefüge und Zerspanungsverhalten verändern. Diese Zusätze sind nicht austauschbar; Mengen und Sinterzyklus müssen auf die Sorte abgestimmt werden.
Recyceltes Hartmetall kann wertvolles Wolfram und Bindermetalle liefern. Chemische Verfahren über Ammoniumparawolframat (APT), Zinkrückgewinnung und ausgewählte Direktwiederverwendungsverfahren eignen sich für unterschiedliche Ausgangsstoffe. Sortierung, Kontaminationskontrolle und Prüfungen sind unverzichtbar. Recyceltes Pulver ist nicht automatisch dichter, besser vorhersagbar oder für jede Sorte geeignet. Seine Freigabe hängt von der vorgeschriebenen Zusammensetzung und den Pulvereigenschaften ab.
Nassmahlen mischt Carbidpulver mit Bindermetallen und unterstützt die Kontrolle der Korngröße. Organische Presshilfsmittel verleihen Grünfestigkeit für die Handhabung vor dem Sintern. Ihre Zusammensetzung und Menge beeinflussen Fließen, Verdichten und Entbindern. Zu viel oder schlecht verteilter Binder kann Fehler verursachen. Die Rezeptur muss daher Handhabungsfestigkeit, Dichte und rückstandsarme Entfernung ausbalancieren, statt nur die Binderfestigkeit zu maximieren.
Nach dem Mahlen wird das Pulver üblicherweise sprühgetrocknet. Dabei entstehen frei fließende Granulate, die durch den organischen Binder zusammengehalten werden. Durch Anpassung seiner Zusammensetzung lassen sich Fließfähigkeit und Schüttdichte bedarfsgerecht einstellen. Das Aussieben gröberer oder feinerer Partikel ermöglicht eine weitere Anpassung der Korngrößenverteilung, damit das Granulat gut in die Formkavität fließt.
Werkstückherstellung
Matrizenpressen, isostatisches Pressen, Strangpressen und Spritzgießen werden für unterschiedliche Hartmetallformen und Produktionsmengen eingesetzt. Viele Wendeschneidplatten werden in starren Matrizen verdichtet. Gleichmäßige Pulverfüllung, Granulatfluss, Werkzeuge und kontrollierter Druck sind wichtig für reproduzierbare Gründichte und Abmessungen. Nutzen Sie Verdichtungsdaten des Pulverlieferanten und ein validiertes Prozessfenster; ein breiter Druckbereich ist keine Arbeitsvorschrift für jede Sorte.
Beim Verdichten ordnen sich Partikel und Granulate neu an, und das Bindersystem unterstützt die Bildung eines zusammenhängenden Grünlings. Höherer Druck kann innerhalb eines geeigneten Prozessfensters die Dichte erhöhen. Übermäßiger Druck kann jedoch Partikel, Werkzeuge oder Grünlinge schädigen. Das Verdichtungsverhalten hängt von Pulvermorphologie, Bindergehalt, Granulierung und Presshilfsmitteln ab. Druck-Dichte-Kurven des Lieferanten unterstützen die Abstimmung von Pulver und Formgebungsverfahren.
Große oder schlanke Rohlinge, beispielsweise für Fräser und
Bohrer, können durch kaltisostatisches Pressen in flexiblen Formen hergestellt werden. Der Druck wird durch eine Flüssigkeit übertragen; der entstandene Rohling kann vor dem Sintern bearbeitet werden. Zykluszeit, Werkzeuge, Bearbeitungszugabe und Produktionsmenge bestimmen die Kosten. Dieser Weg ist nicht immer günstiger als das Pressen in starren Matrizen.
Beim kaltisostatischen Pressen wird Pulver in eine verschlossene flexible Form gefüllt und unter Flüssigkeitsdruck verdichtet. Druck und Füllverfahren müssen für Pulver und Geometrie validiert werden. Die Werkzeugabmessungen berücksichtigen Verdichtung, nachfolgende Sinterschwindung und Bearbeitungszugabe. Gleichmäßige Füllung und Dichte bleiben wichtig: Übermaß erhöht Bearbeitungs- und Recyclingaufwand, während zu wenig Material einen untermaßigen Rohling verursachen kann.
Hartmetallbauteile lassen sich auch durch Strangpressen oder Spritzgießen formen. Strangpressen eignet sich eher für die Serienfertigung rotationssymmetrischer Teile, Spritzgießen meist für komplexe Formen in großen Stückzahlen. In beiden Verfahren wird das sortenspezifische Hartmetallpulver mit einem organischen Binder zu einer gleichmäßigen, zahnpastaähnlichen Masse verarbeitet. Diese wird durch eine Öffnung gepresst oder in eine Formkavität gespritzt. Die Pulvereigenschaften bestimmen das optimale Verhältnis von Pulver zu Binder und beeinflussen die Fließfähigkeit durch die Strangpressöffnung beziehungsweise in die Form wesentlich.
Nach Pressen, Strangpressen oder Spritzgießen werden organische Bestandteile vor der endgültigen Verdichtung in einer kontrollierten Entbinderungsstufe entfernt. Beim Flüssigphasensintern wird der metallische Binder flüssig und die Porosität verringert sich. Kapillarkräfte und das Partikelgerüst helfen, die Gesamtform zu erhalten; Dichte, Verzug und Fehler hängen jedoch von Temperaturzyklus, Atmosphäre und Sorte ab.
Beim Sintern tritt erhebliche Schwindung auf, und Verzug ist möglich. Werkzeuge und Grünbearbeitung müssen das validierte Schwindungsverhalten sowie Bearbeitungszugaben berücksichtigen. Die Endmaße hängen von Pulvereigenschaften, Gründichte, Geometrie und Sinterzyklus ab. Eine unveränderte Ausgangsgeometrie ist nicht garantiert.
Viele Hartmetallwerkzeuge benötigen nach dem Sintern Schleifen, Schneidkantenpräparation oder andere Endbearbeitungen. Diese richten sich nach Geometrie, Toleranzen und Oberflächenzustand; nicht jedes Teil braucht dieselbe Behandlung. Schleifrückstände können für geeignetes Recycling gesammelt werden. Die Rückgewinnung hängt jedoch von Verunreinigungen, Sammelverfahren und den Annahmekriterien des Recyclingunternehmens ab.
Werkzeugbeschichtung
Geeignete Beschichtungen können je nach Beschichtung und Anwendung das Verschleißverhalten verbessern, Reibung verringern oder chemische Wechselwirkungen begrenzen. Die Substrateigenschaften bleiben entscheidend. Manche Sorten besitzen eine kobaltangereicherte Randzone zur Verbesserung der Schneidenzähigkeit, was jedoch auch Härte und Verformungsverhalten beeinflusst. Die Oberflächenauslegung muss zusammen mit Beschichtung und Schnittbedingungen bewertet werden. Kobaltanreicherung verbessert nicht grundsätzlich jede Eigenschaft.
Entbindern, Aufheizgeschwindigkeit, Atmosphäre, Kohlenstoffpotenzial, Temperatur und Haltezeit beeinflussen gesintertes Hartmetall. Vakuumsintern, Sinter-HIP und separates heißisostatisches Pressen (HIP) sind unterschiedliche Prozessoptionen. Druckunterstützte Behandlung kann unter geeigneten Bedingungen die Restporosität verringern; Kornwachstum und Kohlenstoffbilanz müssen ebenfalls kontrolliert werden. Stimmen Sie die Pulverspezifikationen auf den validierten Ofenzyklus ab. Gemeint ist das Kohlenstoffpotenzial, keine undefinierte Aufkohlungsspannung.
Werkzeughersteller und Pulverlieferanten müssen Zusammensetzung, Korngröße, Pressverhalten und Sinteranforderungen abstimmen. Es gibt viele handelsübliche Sorten, weil unterschiedliche Anlagen und Anwendungen unterschiedliche Eigenschaftskombinationen benötigen. Verwenden Sie aktuelle Lieferantenspezifikationen und Qualifikationsdaten statt einer ungeprüften historischen Zahl verfügbarer Sorten.
Sorteneinteilung
Die Kombination verschiedener Wolframcarbidpulver, Mischungsbestandteile und Bindermetallgehalte sowie Art und Menge der Kornwachstumshemmer führt zu einer großen Vielfalt an Hartmetallsorten. Diese Parameter bestimmen Mikrostruktur und Eigenschaften des Hartmetalls. Bestimmte Eigenschaftskombinationen haben sich für bestimmte Zerspanungsaufgaben bewährt, weshalb eine Einteilung der Sorten sinnvoll ist.
Die historische C-Klassifikation und ISO-Anwendungsgruppen bieten eine grobe Orientierung, definieren aber weder die vollständige chemische Zusammensetzung noch die Leistung von Hartmetall. Hersteller-Sortenbezeichnungen stehen für konkrete Produkte und können nicht allein durch einen Anwendungscode ersetzt werden. Wählen Sie eine Sorte anhand von Werkstückmaterial, Bearbeitung, Schnittbedingungen und Herstellerempfehlungen.
Eine nützliche beschreibende Unterscheidung besteht zwischen einfachen WC-Co-Sorten, Fein- oder Submikronsorten und Sorten mit zusätzlichen kubischen Carbiden. Einfache Sorten enthalten Wolframcarbid und einen metallischen Binder; die Bezeichnung reines Wolframcarbid ist daher irreführend. Submikronsorten besitzen kontrollierte feine Körner, häufig mit Wachstumshemmern. Zusätzliche Carbide verändern Phasengefüge und Eigenschaften. Diese Beschreibungen ersetzen keine genaue Sortenspezifikation des Lieferanten.
– Einfache WC-Co-Sorten
Einfache WC-Co-Sorten umfassen unterschiedliche Bindergehalte und Korngrößen. Härte, Biegebruchfestigkeit (TRS) und Bruchzähigkeit müssen für die konkrete Sorte und die Prüfbedingungen geprüft werden. Feinere Körner erhöhen häufig die Härte, während höhere Bindergehalte eher die Zähigkeit begünstigen. Fehler und Mikrostruktur beeinflussen jedoch ebenfalls die Festigkeit. Recyceltes Material ist bei Erfüllung der erforderlichen Kontrollen einsetzbar; kein einzelner Eigenschaftsbereich definiert die gesamte Familie.
Für Drehen, Fräsen, Hobeln oder Ausdrehen sind Sorte und Geometrie gemeinsam zu wählen. Beim Schlichten können Verschleißbeständigkeit und Schneidenstabilität im Vordergrund stehen; unterbrochenes Schruppen erfordert häufig höhere Bruchbeständigkeit. Historische C-Codes und ISO-Anwendungsgruppen ergeben keine allgemeingültige eindeutige Zuordnung der Zusammensetzung. Verwenden Sie den vom Lieferanten empfohlenen Einsatzbereich.
Geeignete WC-Co-Sorten werden für Gusseisen, nichtrostenden Stahl, Nichteisenmetalle und andere Werkstoffe eingesetzt, wenn Werkzeugsystem und Schnittbedingungen passen. Eigene Sorten werden auch für Gesteinsbohren, Matrizen, Stempel und Verschleißteile entwickelt. Bindergehalt, Korngröße, Beschichtung und Geometrie müssen anwendungsgerecht gewählt werden, statt sie aus der Bezeichnung einfache Sorte abzuleiten.
– Mikrokristalline Hartmetallsorten
Submikronsorten haben eine Carbidkorngröße unter 1μm. Kornwachstumshemmer und kontrolliertes Sintern unterstützen den Erhalt des feinen Gefüges. Diese Sorten können hohe Härte mit brauchbarer Festigkeit verbinden. Weder ein fester Kobaltbereich noch eine Biegebruchfestigkeit über 500ksi gilt jedoch für alle. Schneidenwinkel und Schnittkraft hängen von der gesamten Werkzeuggeometrie, dem Werkstoff und der Bearbeitung ab.
Eine strenge Prüfung der Rohstoffqualität bei der Herstellung sortenspezifischer Hartmetallpulver und eine genaue Kontrolle der Sinterbedingungen ermöglichen geeignete Werkstoffeigenschaften und verhindern übermäßiges Kornwachstum. Um kleine, gleichmäßige Körner zu erhalten, dürfen regenerierte Recyclingpulver nur bei umfassender Kontrolle von Ausgangsstoffen und Recyclingverfahren sowie eingehenden Qualitätsprüfungen eingesetzt werden.
Submikron beschreibt die Korngröße und bedeutet keine automatische Zuordnung zur ISO-Anwendungsgruppe M. Geeignete Sorten können scharfe Schneiden und gute Oberflächen ermöglichen. Die richtige Wahl hängt jedoch von Werkstoff, Schneidkantenpräparation, Beschichtung und Schnittbedingungen ab. Beachten Sie die Anwendungsdaten des Herstellers.
Geeignete Feinkornhartmetalle werden für Bohrer, Fräser und anspruchsvolle Legierungsbearbeitung eingesetzt. Die zulässigen Schnittbedingungen hängen von Sorte, Beschichtung, Geometrie und Kühlung ab. Eine allgemeine Einsatzfähigkeit bei 1200°C darf nicht vorausgesetzt werden. Rutheniumzusätze oder abgestufte Binderverteilungen können ausgewählte Eigenschaften verändern; Vorteile und Zielkonflikte erfordern jedoch produktspezifische Daten.
– Legierte Hartmetallsorten
Sorten mit kubischen Carbiden wie Titancarbid (TiC), Tantalcarbid (TaC) und Niobcarbid (NbC) können bestimmte Hochtemperatur-Verschleißeigenschaften bei der Stahlbearbeitung verbessern. Sie verändern chemische Wechselwirkungen, Kolkverschleiß und Verformungsverhalten, wobei Zielkonflikte mit anderen Eigenschaften entstehen. Zusatzmengen sind sortenspezifisch; breite Prozentbereiche sind keine allgemeingültige Rezeptur.
Sorten mit kubischen Carbiden decken unterschiedliche Kombinationen aus Härte, Festigkeit und Zähigkeit ab. Schlichten, allgemeine Bearbeitung und unterbrochenes Schruppen erfordern unterschiedliche Kombinationen aus Substrat, Beschichtung und Schneidengeometrie. Historische C-Codes und ISO-Anwendungsgruppen dienen der Auswahl, definieren jedoch weder genaue Zusammensetzungen noch mechanische Eigenschaften. Prüfen Sie Lieferantendaten, statt allen legierten Sorten einen allgemeinen Härte- oder Biegebruchfestigkeitsbereich zuzuordnen.
Sorten für nichtrostenden Stahl, Stahl oder warmfeste Legierungen müssen anhand der Anwendungsempfehlungen des Herstellers gewählt werden. ISO-Bezeichnungen wie M10 und M40 beschreiben Einsatzbereiche, keine eigenständigen Werkstoffrezepturen oder Garantien für eine bestimmte Bearbeitung. Korngröße, Bindergehalt, Beschichtung und Schneidkantenpräparation bleiben wichtig.
Hartmetallsorten für Verschleißteile werden anhand des tatsächlichen Verschleißmechanismus, der Belastung, der Korrosionsumgebung und der Maßanforderungen gewählt. Nickelhaltige Binder und chromhaltige Zusätze können in geeigneten Zusammensetzungen das Korrosionsverhalten verbessern. Korngröße, Bindergehalt und recycelte Ausgangsstoffe müssen die Sortenanforderungen erfüllen. Eine einzige Zusammensetzung oder Recyclingquote gilt nicht für jedes Verschleißbauteil.
Fazit
Hartmetallpulver sind entscheidend, um technische und wirtschaftliche Anforderungen der Werkzeughersteller zu erfüllen. Auf Anlagen und Prozessparameter abgestimmte Pulver unterstützen die Leistung der fertigen Bauteile und haben zur Entwicklung Hunderter Hartmetallsorten geführt. Die Recyclingfähigkeit von Hartmetall und die direkte Zusammenarbeit mit Pulverlieferanten ermöglichen eine wirksame Kontrolle von Produktqualität und Materialkosten.