










Principes des matériaux de coupe en carbure cémenté : synthèse
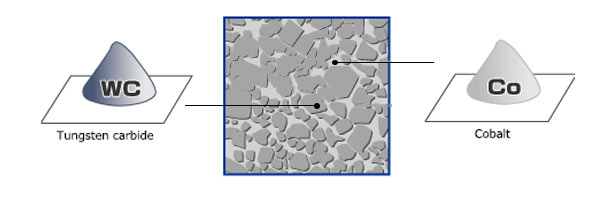
Le carbure cémenté est un matériau de coupe largement utilisé, fabriqué par métallurgie des poudres. Des particules dures de carbure de tungstène (WC) sont associées à un liant métallique, généralement du cobalt (Co). Certaines nuances utilisent du nickel (Ni), tandis que le chrome (Cr) peut être un élément d’addition plutôt que le liant principal. La composition et la microstructure expliquent pourquoi différentes nuances conviennent à différentes tâches d’usinage.
Dureté et ténacité
Les matériaux WC-Co à base de carbures cémentés associent une phase carbure dure à un liant métallique plus tenace. La dureté, la ténacité, la rigidité et le comportement à chaud dépendent de la composition et de la microstructure. Il ne faut pas supposer que le carbure de tungstène est toujours plus dur que l’alumine ni que sa dureté reste inchangée lorsque la température augmente. Le choix de l’outil doit équilibrer résistance à l’usure et résistance à la rupture dans les conditions réelles de coupe.
Les outils de coupe WC-Co existent avec ou sans revêtement. Le substrat reste important même avec un revêtement : sa rigidité, sa ténacité et sa résistance à la déformation soutiennent l’arête de coupe. Ces propriétés dépendent de la teneur en liant, de la taille des grains et du procédé ; un module d’élasticité élevé ne rend pas la déformation impossible. La préparation des poudres et le frittage influencent les performances finales.
Fabrication des poudres
La poudre de carbure de tungstène peut être produite par carburation de poudre de tungstène (W). La granulométrie initiale, la température, la durée et la maîtrise du carbone influencent le résultat. Le WC stœchiométrique contient environ 6.13% de carbone en masse ; le bilan carbone requis pour un lot de carbure cémenté dépend aussi des autres constituants et du procédé. Les fournisseurs proposent différentes granulométries et compositions selon les besoins en aval ; vérifiez les données actuelles des nuances plutôt que de vous fier à d’anciens nombres de produits.
La poudre de carbure de tungstène est mélangée à un liant métallique choisi. La teneur en cobalt varie selon la nuance ; des liants à base de nickel et d’autres additions peuvent répondre à des exigences particulières de corrosion ou de performance. Une teneur accrue en liant favorise généralement la ténacité au détriment de la dureté et de la résistance à l’usure, mais toute la microstructure compte. Les additions de ruthénium sont propres à la nuance et ne doivent pas être supposées améliorer la ténacité sans modifier d’autres propriétés.
Des grains de carbure de tungstène plus fins peuvent augmenter la dureté, mais leur croissance pendant le frittage en phase liquide doit être maîtrisée. Le carbure de vanadium (VC) et le carbure de chrome (Cr3C2) servent d’inhibiteurs de croissance dans des formulations adaptées. Le carbure de titane (TiC), le carbure de tantale (TaC) et le carbure de niobium (NbC) peuvent aussi modifier la structure des phases et le comportement en coupe. Ces additions ne sont pas interchangeables ; leurs quantités et le cycle de frittage doivent être adaptés à la nuance.
Le carbure cémenté recyclé peut fournir du tungstène et des métaux liants de valeur. Les voies chimiques passant par le paratungstate d’ammonium (APT), la récupération au zinc et certains procédés de réemploi direct correspondent à différentes matières premières. Le tri, la maîtrise des contaminations et les essais sont essentiels. Une poudre recyclée n’est pas automatiquement plus dense, plus prévisible ou adaptée à toutes les nuances ; son acceptation dépend de la composition et des propriétés spécifiées.
Le broyage humide mélange la poudre de carbure aux métaux liants et contribue à maîtriser la granulométrie. Les auxiliaires organiques de pressage assurent la résistance à cru nécessaire à la manipulation avant frittage. Leur chimie et leur quantité influencent l’écoulement, la compaction et le déliantage. Un liant excessif ou mal dispersé peut créer des défauts ; la formulation doit donc équilibrer tenue à la manipulation, densité et élimination propre, plutôt que maximiser uniquement la résistance du liant.
Après broyage, la poudre est généralement séchée par atomisation, ce qui produit des granulés fluides maintenus par le liant organique. En ajustant la composition du liant, leur aptitude à l’écoulement et leur densité apparente peuvent être adaptées aux besoins. Le tamisage des particules trop grosses ou trop fines permet d’affiner leur distribution granulométrique pour assurer un bon écoulement dans l’empreinte du moule.
Fabrication des pièces
Le pressage en matrice, le pressage isostatique, l’extrusion et le moulage par injection répondent à différentes formes et quantités de production de carbure. De nombreuses plaquettes sont compactées dans des matrices rigides. La régularité du remplissage, l’écoulement des granulés, l’outillage et la maîtrise de la pression sont importants pour une densité à cru et des dimensions répétables. Utilisez les données de compaction du fournisseur et une fenêtre de procédé validée ; une large plage de pression n’est pas une prescription opératoire pour chaque nuance.
Pendant la compaction, les particules et granulés se réorganisent et le système liant contribue à former un compact à cru cohérent. Une pression accrue peut augmenter la densité dans une fenêtre de procédé adaptée, mais une pression excessive peut endommager les particules, l’outillage ou le compact. Le comportement dépend de la morphologie de la poudre, de la teneur en liant, de la granulation et des auxiliaires de pressage. Les courbes pression-densité du fournisseur permettent d’adapter la poudre au procédé de mise en forme.
Les ébauches de grande taille ou élancées, notamment celles destinées aux fraises et aux
forets, peuvent être formées par pressage isostatique à froid dans un outillage souple. La pression est transmise par un fluide et l’ébauche obtenue peut être usinée avant frittage. Le temps de cycle, l’outillage, la surépaisseur d’usinage et le volume de production déterminent le coût ; cette voie n’est pas toujours moins chère que le pressage en matrice rigide.
Lors du pressage isostatique à froid, la poudre est placée dans un moule souple fermé et compactée sous pression de fluide. La pression et le remplissage doivent être validés pour la poudre et la géométrie. Les dimensions de l’outillage tiennent compte de la compaction, du retrait ultérieur au frittage et de la surépaisseur d’usinage. La régularité du remplissage et de la densité reste importante : un excès de matière accroît l’usinage et le recyclage, tandis qu’une quantité insuffisante peut produire une ébauche trop petite.
Les pièces en carbure cémenté peuvent aussi être formées par extrusion ou moulage par injection. L’extrusion convient davantage à la production en série de pièces à symétrie axiale, tandis que l’injection est généralement utilisée pour les formes complexes en grande série. Dans les deux cas, la poudre de la nuance est dispersée dans un liant organique pour obtenir une pâte homogène de consistance comparable à un dentifrice. Le mélange est extrudé à travers une ouverture ou injecté dans une empreinte. Les caractéristiques de la poudre déterminent le rapport optimal poudre-liant et influencent fortement l’écoulement à travers l’ouverture ou dans le moule.
Après pressage, extrusion ou moulage par injection, les constituants organiques sont éliminés par un déliantage contrôlé avant la densification finale. Le frittage en phase liquide fait passer le liant métallique à l’état liquide et réduit la porosité. Les forces capillaires et le squelette de particules contribuent à conserver la forme globale, mais la densité, les déformations et les défauts dépendent du cycle thermique, de l’atmosphère et de la nuance.
Le frittage entraîne un retrait important et des déformations peuvent survenir. L’outillage et l’usinage à cru doivent tenir compte d’un comportement de retrait validé et des surépaisseurs de finition. Les dimensions finales dépendent des propriétés de la poudre, de la densité à cru, de la géométrie et du cycle de frittage ; la conservation de la géométrie initiale n’est pas garantie.
De nombreux outils en carbure nécessitent une rectification, une préparation d’arête ou d’autres finitions après frittage. Les opérations dépendent de la géométrie, des tolérances et de l’état de surface requis ; toutes les pièces ne demandent pas le même traitement. Les résidus de rectification peuvent être collectés pour un recyclage adapté, mais leur valorisation dépend des contaminants, des méthodes de collecte et des critères d’acceptation du recycleur.
Revêtement des outils
Des revêtements adaptés peuvent améliorer le comportement à l’usure, réduire le frottement ou limiter les interactions chimiques, selon le revêtement et l’application. Les propriétés du substrat restent déterminantes. Certaines nuances possèdent une zone superficielle enrichie en cobalt pour améliorer la ténacité de l’arête, mais cela modifie aussi la dureté et le comportement à la déformation. L’ingénierie de surface doit être évaluée avec le revêtement et les conditions de coupe ; l’enrichissement en cobalt n’améliore pas universellement toutes les propriétés.
Le déliantage, la vitesse de chauffe, l’atmosphère, le potentiel carbone, la température et le temps de maintien influencent le carbure fritté. Le frittage sous vide, le frittage-HIP et le pressage isostatique à chaud (HIP) séparé sont des options distinctes. Un traitement assisté par pression peut réduire la porosité résiduelle dans des conditions adaptées, mais la croissance des grains et le bilan carbone doivent aussi être maîtrisés. Adaptez les spécifications de poudre au cycle de four validé ; le concept pertinent est le potentiel carbone, pas une tension de carburation indéfinie.
Les fabricants d’outils et les fournisseurs de poudres doivent coordonner la composition, la taille des grains, le comportement au pressage et les exigences de frittage. De nombreuses nuances commerciales existent parce que les équipements et applications demandent des équilibres de propriétés différents. Utilisez les spécifications actuelles des fournisseurs et les données de qualification plutôt qu’un ancien nombre non vérifié de nuances disponibles.
Classification des nuances
La combinaison des poudres de carbure de tungstène, des constituants du mélange, de la teneur en liant métallique ainsi que du type et de la quantité d’inhibiteurs de croissance produit une grande variété de nuances. Ces paramètres déterminent la microstructure et les propriétés du carbure cémenté. Certaines combinaisons de propriétés sont privilégiées pour des applications d’usinage précises, ce qui rend utile une classification des nuances.
La classification historique C et les groupes d’application ISO fournissent des indications générales, sans définir complètement la chimie ou les performances du carbure. Les désignations de nuances des fabricants décrivent des produits précis et ne peuvent pas être remplacées par un simple code d’application. Choisissez selon le matériau usiné, l’opération, les conditions de coupe et les recommandations du fabricant.
Une distinction descriptive utile sépare les nuances WC-Co simples, les nuances fines ou submicroniques et celles contenant des carbures cubiques supplémentaires. Les nuances simples contiennent du carbure de tungstène et un liant métallique ; les appeler carbure de tungstène pur est donc trompeur. Les nuances submicroniques utilisent des grains fins contrôlés, souvent avec des inhibiteurs de croissance. Les carbures supplémentaires modifient la structure des phases et les propriétés ; ces descriptions ne remplacent pas une spécification précise du fournisseur.
– Nuances WC-Co simples
Les nuances WC-Co simples couvrent différentes teneurs en liant et tailles de grains. La dureté, la résistance à la rupture transversale (TRS) et la ténacité à la rupture doivent être vérifiées pour la nuance réelle et les conditions d’essai. Des grains plus fins augmentent souvent la dureté, tandis qu’une teneur accrue en liant tend à favoriser la ténacité ; les défauts et la microstructure influencent aussi la résistance. Une matière recyclée peut être utilisée si elle satisfait aux contrôles requis ; aucune plage unique de propriétés ne définit toute la famille.
Pour le tournage, le fraisage, le rabotage ou l’alésage, choisissez ensemble la nuance et la géométrie. La finition peut privilégier la résistance à l’usure et la stabilité d’arête, tandis que l’ébauche interrompue exige souvent une meilleure résistance à la rupture. Les codes historiques C et les groupes d’application ISO n’établissent pas de correspondance universelle et univoque avec la composition ; utilisez la plage d’application recommandée par le fournisseur.
Des nuances WC-Co adaptées sont utilisées pour la fonte, les aciers inoxydables, les métaux non ferreux et d’autres matériaux lorsque le système d’outillage et les conditions de coupe conviennent. Des nuances distinctes sont aussi développées pour le forage de roche, les matrices, les poinçons et les pièces d’usure. La teneur en liant, la taille des grains, le revêtement et la géométrie doivent être choisis pour l’application plutôt que déduits de l’étiquette nuance simple.
– Nuances de carbure cémenté microcristallin
Les nuances submicroniques ont une taille de grain de carbure inférieure à 1μm. Les inhibiteurs de croissance et le frittage contrôlé contribuent à conserver une structure fine. Elles peuvent associer une dureté élevée à une résistance utile, mais ni une plage fixe de cobalt ni une résistance à la rupture transversale supérieure à 500ksi ne s’appliquent à toutes. L’angle d’arête et l’effort de coupe dépendent de la géométrie complète de l’outil, du matériau usiné et de l’opération.
Une vérification rigoureuse de la qualité des matières premières et une maîtrise stricte du frittage permettent d’obtenir les propriétés voulues tout en évitant la formation de grains anormalement gros. Pour conserver des grains fins et homogènes, les poudres régénérées issues du recyclage ne peuvent être utilisées qu’avec une maîtrise complète des matières premières et des procédés de recyclage, ainsi que des contrôles qualité approfondis.
Submicronique décrit la taille des grains, pas une affectation automatique au groupe d’application ISO M. Des nuances adaptées peuvent permettre des arêtes vives et un bon état de surface, mais le choix dépend du matériau usiné, de la préparation d’arête, du revêtement et des conditions de coupe. Consultez les données d’application du fabricant.
Des carbures fins adaptés sont utilisés pour les forets, les fraises et l’usinage exigeant des alliages. Les conditions de coupe admissibles dépendent de la nuance, du revêtement, de la géométrie et du refroidissement ; une aptitude universelle à 1200°C ne doit pas être supposée. Des additions de ruthénium ou des distributions graduées du liant peuvent modifier certaines propriétés, mais leurs avantages et compromis nécessitent des données propres au produit.
– Nuances de carbure cémenté allié
Les nuances contenant des carbures cubiques tels que le carbure de titane (TiC), le carbure de tantale (TaC) et le carbure de niobium (NbC) peuvent améliorer certaines caractéristiques d’usure à haute température lors de l’usinage de l’acier. Elles modifient les interactions chimiques, l’usure en cratère et le comportement à la déformation, avec des compromis sur d’autres propriétés. Les teneurs ajoutées dépendent de la nuance ; de larges plages de pourcentages ne constituent pas une formulation universelle.
Les nuances contenant des carbures cubiques couvrent différents équilibres de dureté, de résistance et de ténacité. La finition, l’usinage général et l’ébauche interrompue demandent des combinaisons différentes de substrat, de revêtement et de géométrie d’arête. Les codes historiques C et les groupes d’application ISO guident la sélection sans spécifier exactement la chimie ni les propriétés mécaniques. Vérifiez les données du fournisseur plutôt que d’attribuer une plage universelle de dureté ou de résistance à la rupture à toutes les nuances alliées.
Les nuances destinées aux aciers inoxydables, aux aciers ou aux alliages réfractaires doivent être choisies selon les recommandations d’application du fabricant. Les désignations ISO telles que M10 et M40 décrivent des domaines d’emploi, pas des recettes de matériau autonomes ni des garanties pour une opération précise. La taille des grains, la teneur en liant, le revêtement et la préparation d’arête restent importants.
Les nuances de carbure pour pièces d’usure sont choisies selon le mécanisme d’usure réel, les charges, l’environnement corrosif et les exigences dimensionnelles. Des liants contenant du nickel et des additions contenant du chrome peuvent améliorer le comportement à la corrosion dans des formulations adaptées. La taille des grains, la teneur en liant et les matières recyclées doivent respecter les exigences de la nuance ; une composition ou une proportion recyclée unique ne convient pas à toutes les pièces d’usure.
Conclusion
Les poudres de carbure cémenté sont essentielles pour répondre aux exigences techniques et économiques des fabricants d’outils. Des poudres adaptées à leurs équipements et paramètres de procédé contribuent aux performances des pièces finies, d’où l’existence de centaines de nuances. La recyclabilité du carbure cémenté et la collaboration directe avec les fournisseurs permettent de maîtriser efficacement la qualité des produits et le coût des matières.