










Fundamentos del metal duro como material de herramientas de corte: resumen
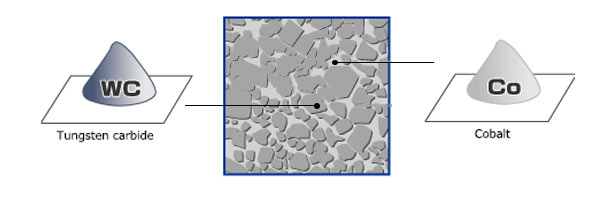
El metal duro es un material de corte muy utilizado, fabricado por pulvimetalurgia. Las partículas duras de carburo de tungsteno (WC) se combinan con un aglutinante metálico, normalmente cobalto (Co). Algunas calidades utilizan níquel (Ni), mientras que el cromo (Cr) puede ser una adición en lugar del aglutinante principal. La composición y la microestructura explican por qué distintas calidades son adecuadas para distintas tareas de mecanizado.
Dureza y tenacidad
Los materiales WC-Co de metal duro combinan una fase de carburo dura con un aglutinante metálico más tenaz. La dureza, la tenacidad, la rigidez y el comportamiento en caliente dependen de la composición y la microestructura. No debe suponerse que el carburo de tungsteno siempre es más duro que la alúmina ni que su dureza permanece invariable al aumentar la temperatura. La selección de herramientas debe equilibrar la resistencia al desgaste y a la fractura en las condiciones reales de corte.
Se utilizan herramientas de corte WC-Co tanto recubiertas como sin recubrir. El sustrato sigue siendo importante incluso con recubrimiento: su rigidez, tenacidad y resistencia a la deformación sostienen el filo. Estas propiedades dependen del contenido de aglutinante, del tamaño de grano y del procesamiento; un módulo elástico elevado no hace imposible la deformación. Tanto la preparación del polvo como la sinterización influyen en las prestaciones finales.
Fabricación de polvos
El polvo de carburo de tungsteno puede producirse carburando polvo de tungsteno (W). El tamaño inicial de partícula, la temperatura, el tiempo y el control del carbono afectan al resultado. El WC estequiométrico contiene aproximadamente un 6.13% de carbono en masa; el balance de carbono necesario para un lote de metal duro también depende de sus demás componentes y del procesamiento. Los proveedores ofrecen distintas granulometrías y composiciones según los requisitos posteriores; confirme los datos actuales de las calidades en lugar de basarse en cifras históricas de productos.
El polvo de carburo de tungsteno se mezcla con un aglutinante metálico seleccionado. El contenido de cobalto varía según la calidad; pueden emplearse aglutinantes de níquel y otras adiciones para requisitos específicos de corrosión o prestaciones. Aumentar el aglutinante suele favorecer la tenacidad a costa de dureza y resistencia al desgaste, pero importa toda la microestructura. Las adiciones de rutenio son específicas de cada calidad y no debe suponerse que mejoran la tenacidad sin modificar otras propiedades.
Los granos más finos de carburo de tungsteno pueden aumentar la dureza, pero debe controlarse su crecimiento durante la sinterización en fase líquida. El carburo de vanadio (VC) y el carburo de cromo (Cr3C2) se utilizan como inhibidores del crecimiento en formulaciones adecuadas. El carburo de titanio (TiC), el carburo de tantalio (TaC) y el carburo de niobio (NbC) también pueden modificar la estructura de fases y el comportamiento de corte. Estas adiciones no son intercambiables; sus cantidades y el ciclo de sinterización deben adaptarse a la calidad.
El metal duro reciclado puede aportar tungsteno y metales aglutinantes valiosos. Las rutas químicas mediante paratungstato de amonio (APT), la recuperación con zinc y determinados procesos de reutilización directa sirven para distintas materias primas. La clasificación, el control de contaminación y los ensayos son esenciales. El polvo reciclado no es automáticamente más denso, más predecible ni adecuado para todas las calidades; su aceptación depende de la composición y de las propiedades especificadas.
La molienda húmeda mezcla el polvo de carburo con los metales aglutinantes y ayuda a controlar el tamaño de partícula. Los auxiliares orgánicos de prensado aportan resistencia en verde para la manipulación antes de sinterizar. Su composición y cantidad influyen en el flujo, la compactación y la eliminación del ligante. Un exceso de ligante o una mala dispersión pueden crear defectos; la formulación debe equilibrar resistencia de manipulación, densidad y eliminación limpia, en lugar de maximizar solo la resistencia del ligante.
Después de la molienda, el polvo suele secarse por atomización, formando gránulos de flujo libre unidos por el ligante orgánico. Ajustando la composición del ligante se adaptan la fluidez y la densidad aparente. El cribado de partículas más gruesas o finas permite ajustar aún más la distribución granulométrica para facilitar el llenado de la cavidad del molde.
Fabricación de piezas
El prensado en matriz, el prensado isostático, la extrusión y el moldeo por inyección se utilizan para distintas formas y volúmenes de producción de metal duro. Muchas plaquitas se compactan en matrices rígidas. El llenado uniforme, el flujo de granulado, el utillaje y la presión controlada son importantes para repetir la densidad en verde y las dimensiones. Utilice los datos de compactación del proveedor y una ventana de proceso validada; un intervalo amplio de presión no es una instrucción operativa para todas las calidades.
Durante la compactación, las partículas y los gránulos se reorganizan y el sistema aglutinante ayuda a formar un compacto en verde cohesionado. Una mayor presión puede aumentar la densidad dentro de una ventana de proceso adecuada, pero una presión excesiva puede dañar las partículas, el utillaje o el compacto. El comportamiento depende de la morfología del polvo, el contenido de ligante, la granulación y los auxiliares de prensado. Las curvas de presión y densidad del proveedor ayudan a adaptar el polvo al proceso de conformado.
Las preformas grandes o esbeltas, incluidas las destinadas a fresas y
brocas, pueden obtenerse por prensado isostático en frío en moldes flexibles. La presión se transmite mediante un fluido y la preforma resultante puede mecanizarse antes de sinterizar. El tiempo de ciclo, el utillaje, la sobremedida de mecanizado y el volumen de producción determinan el coste; esta ruta no siempre es más barata que el prensado en matriz rígida.
En el prensado isostático en frío, el polvo se introduce en un molde flexible sellado y se compacta mediante presión de fluido. La presión y el procedimiento de llenado deben validarse para el polvo y la geometría. Las dimensiones del utillaje consideran la compactación, la contracción posterior de sinterización y la sobremedida de mecanizado. La uniformidad del llenado y de la densidad sigue siendo importante: el exceso de material aumenta el trabajo de mecanizado y reciclaje, mientras que una cantidad insuficiente puede producir una preforma de dimensiones menores.
Las piezas de metal duro también pueden conformarse por extrusión o moldeo por inyección. La extrusión es más adecuada para producir en serie piezas axialmente simétricas, mientras que la inyección suele utilizarse para grandes series de formas complejas. En ambos procesos, el polvo de la calidad elegida se dispersa en un ligante orgánico, formando una mezcla uniforme de consistencia similar a una pasta dental. La mezcla se extruye por una abertura o se inyecta en una cavidad. Las características del polvo determinan la proporción óptima entre polvo y ligante e influyen considerablemente en el flujo a través de la abertura o dentro del molde.
Después del prensado, la extrusión o el moldeo por inyección, los componentes orgánicos se eliminan en una etapa controlada antes de la densificación final. La sinterización en fase líquida lleva el aglutinante metálico al estado líquido y reduce la porosidad. Las fuerzas capilares y el esqueleto de partículas ayudan a conservar la forma general, pero la densidad, la distorsión y los defectos dependen del ciclo térmico, la atmósfera y la calidad.
La sinterización produce una contracción considerable y pueden aparecer distorsiones. El utillaje y el mecanizado en verde deben considerar un comportamiento de contracción validado y la sobremedida de acabado. Las dimensiones finales dependen de las propiedades del polvo, la densidad en verde, la geometría y el ciclo de sinterización; no se garantiza que la geometría original permanezca invariable.
Muchas herramientas de metal duro requieren rectificado, preparación del filo u otros acabados después de sinterizar. Las operaciones dependen de la geometría, las tolerancias y el estado superficial requeridos; no todas las piezas necesitan el mismo tratamiento. Los residuos de rectificado pueden recogerse para un reciclaje adecuado, pero su recuperación depende de la contaminación, los métodos de recogida y los criterios de aceptación del reciclador.
Recubrimiento de herramientas
Los recubrimientos adecuados pueden mejorar el comportamiento frente al desgaste, reducir la fricción o limitar la interacción química, según el recubrimiento y la aplicación. Las propiedades del sustrato siguen siendo fundamentales. Algunas calidades utilizan una zona superficial enriquecida en cobalto para mejorar la tenacidad del filo, pero también se modifican la dureza y la deformación. La ingeniería superficial debe evaluarse junto con el recubrimiento y las condiciones de corte; el enriquecimiento en cobalto no mejora universalmente todas las propiedades.
La eliminación del ligante, la velocidad de calentamiento, la atmósfera, el potencial de carbono, la temperatura y el tiempo de mantenimiento influyen en el metal duro sinterizado. La sinterización al vacío, la sinterización-HIP y el prensado isostático en caliente (HIP) por separado son opciones distintas. El tratamiento asistido por presión puede reducir la porosidad residual en condiciones adecuadas, pero también deben controlarse el crecimiento de grano y el balance de carbono. Adapte las especificaciones del polvo al ciclo de horno validado; el concepto pertinente es el potencial de carbono, no una tensión de carburación indefinida.
Los fabricantes de herramientas y los proveedores de polvo deben coordinar la composición, el tamaño de grano, el comportamiento de prensado y los requisitos de sinterización. Existen muchas calidades comerciales porque distintos equipos y aplicaciones necesitan equilibrios de propiedades diferentes. Utilice especificaciones actuales del proveedor y datos de cualificación, en lugar de una cifra histórica no verificada de calidades disponibles.
Clasificación de calidades
La combinación de distintos polvos de carburo de tungsteno, componentes de mezcla y contenidos de aglutinante metálico, junto con el tipo y la cantidad de inhibidores del crecimiento de grano, genera una gran variedad de calidades. Estos parámetros determinan la microestructura y las propiedades del metal duro. Algunas combinaciones de propiedades son preferidas para aplicaciones de mecanizado concretas, por lo que resulta útil clasificar las calidades.
La clasificación histórica C y los grupos de aplicación ISO ofrecen orientación general, pero no definen por completo la composición química ni las prestaciones del metal duro. Los nombres de calidad de los fabricantes describen productos concretos y no pueden sustituirse únicamente por un código de aplicación. Seleccione según el material de la pieza, la operación, las condiciones de corte y las recomendaciones del fabricante.
Una distinción descriptiva útil separa las calidades WC-Co simples, las finas o submicrométricas y las que contienen carburos cúbicos adicionales. Las calidades simples contienen carburo de tungsteno y un aglutinante metálico, por lo que llamarlas carburo de tungsteno puro resulta engañoso. Las submicrométricas utilizan granos finos controlados, a menudo con inhibidores del crecimiento. Los carburos adicionales modifican las fases y las propiedades; estas descripciones no sustituyen una especificación precisa del proveedor.
– Calidades WC-Co simples
Las calidades WC-Co simples abarcan distintos contenidos de aglutinante y tamaños de grano. La dureza, la resistencia a la rotura transversal (TRS) y la tenacidad a la fractura deben comprobarse para la calidad concreta y las condiciones de ensayo. Los granos más finos suelen aumentar la dureza, mientras que más aglutinante tiende a favorecer la tenacidad; los defectos y la microestructura también influyen en la resistencia. Puede emplearse material reciclado si cumple los controles necesarios; ningún intervalo único de propiedades define toda la familia.
Para torneado, fresado, cepillado o mandrinado, seleccione conjuntamente la calidad y la geometría. El acabado puede favorecer la resistencia al desgaste y la estabilidad del filo, mientras que el desbaste interrumpido suele necesitar mayor resistencia a la fractura. Los códigos históricos C y los grupos de aplicación ISO no establecen una correspondencia universal unívoca de composición; utilice el intervalo de aplicación recomendado por el proveedor.
Las calidades WC-Co adecuadas se utilizan para fundición de hierro, acero inoxidable, metales no ferrosos y otros materiales cuando el sistema de herramientas y las condiciones de corte son adecuados. También se desarrollan calidades específicas para perforación de roca, matrices, punzones y piezas de desgaste. El contenido de aglutinante, el tamaño de grano, el recubrimiento y la geometría deben seleccionarse para la aplicación, no deducirse de la etiqueta de calidad simple.
– Calidades de metal duro microcristalino
Las calidades submicrométricas tienen un tamaño de grano de carburo inferior a 1μm. Los inhibidores del crecimiento y la sinterización controlada ayudan a mantener una estructura fina. Pueden combinar alta dureza con una resistencia útil, pero ni un intervalo fijo de cobalto ni una resistencia a la rotura transversal superior a 500ksi se aplican a todas. El ángulo del filo y la fuerza de corte dependen de la geometría completa de la herramienta, del material y de la operación.
La verificación rigurosa de las materias primas y el control estricto de la sinterización permiten obtener las propiedades deseadas y evitar la formación de granos anormalmente grandes. Para mantener granos pequeños y uniformes, los polvos regenerados reciclados solo deben utilizarse con control completo de las materias primas y de los procesos de reciclaje, además de ensayos de calidad exhaustivos.
Submicrométrico describe el tamaño de grano, no una asignación automática al grupo de aplicación ISO M. Las calidades adecuadas permiten filos agudos y buen acabado superficial, pero la elección depende del material, la preparación del filo, el recubrimiento y las condiciones de corte. Consulte los datos de aplicación del fabricante.
Los metales duros de grano fino adecuados se utilizan en brocas, fresas y mecanizado exigente de aleaciones. Sus condiciones admisibles de corte dependen de la calidad, el recubrimiento, la geometría y la refrigeración; no debe suponerse una capacidad universal de trabajo a 1200°C. Las adiciones de rutenio o las distribuciones graduadas del aglutinante pueden modificar determinadas propiedades, pero sus ventajas y compromisos requieren datos específicos del producto.
– Calidades de metal duro aleado
Las calidades con carburos cúbicos como carburo de titanio (TiC), carburo de tantalio (TaC) y carburo de niobio (NbC) pueden mejorar ciertas características de desgaste a alta temperatura en el mecanizado de acero. Modifican la interacción química, el desgaste en cráter y la deformación, con compromisos en otras propiedades. Las cantidades añadidas son específicas de cada calidad; los intervalos amplios de porcentajes no constituyen una formulación universal.
Las calidades con carburos cúbicos abarcan distintos equilibrios de dureza, resistencia y tenacidad. El acabado, el mecanizado general y el desbaste interrumpido requieren combinaciones diferentes de sustrato, recubrimiento y geometría del filo. Los códigos históricos C y los grupos de aplicación ISO orientan la selección, pero no especifican exactamente la composición ni las propiedades mecánicas. Compruebe los datos del proveedor en lugar de asignar un intervalo universal de dureza o resistencia a la rotura a todas las calidades aleadas.
Las calidades destinadas a acero inoxidable, acero o aleaciones termorresistentes deben seleccionarse según las recomendaciones de aplicación del fabricante. Las designaciones ISO como M10 y M40 describen intervalos de aplicación, no composiciones independientes ni garantías para una operación concreta. El tamaño de grano, el contenido de aglutinante, el recubrimiento y la preparación del filo siguen siendo importantes.
Las calidades de metal duro para piezas de desgaste se seleccionan según el mecanismo real de desgaste, las cargas, el entorno corrosivo y los requisitos dimensionales. Los aglutinantes con níquel y las adiciones con cromo pueden mejorar el comportamiento frente a la corrosión en formulaciones adecuadas. El tamaño de grano, el contenido de ligante y la materia prima reciclada deben cumplir los requisitos de la calidad; una sola composición o proporción reciclada no se aplica a todas las piezas de desgaste.
Conclusión
Los polvos de metal duro son esenciales para cumplir los requisitos técnicos y económicos de los fabricantes de herramientas. Los polvos adaptados a sus equipos y parámetros de proceso contribuyen a las prestaciones de las piezas acabadas, dando lugar a cientos de calidades. La reciclabilidad del metal duro y la colaboración directa con los proveedores permiten controlar eficazmente la calidad del producto y los costes del material.