










Quebra de brocas: encontre a causa de falhas repetidas em CNC
Quando uma broca partir, pare o ciclo e preserve os indícios. Guarde a ferramenta, as aparas desse furo e a peça, se possível. Registe se a falha ocorreu na entrada, durante o corte estabelecido, na saída ou na retração. Fotografe arestas, canais, entrada e saída antes de limpar.
Esse primeiro registo é mais útil do que alterar imediatamente avanço ou velocidade. A quebra resulta frequentemente de uma cadeia: o batimento carrega uma aresta, o fornecimento deficiente de fluido reduz a evacuação e um avanço intermitente ou a saída fornece o choque final. A localização da quebra indica onde começar, mas não prova uma causa única.
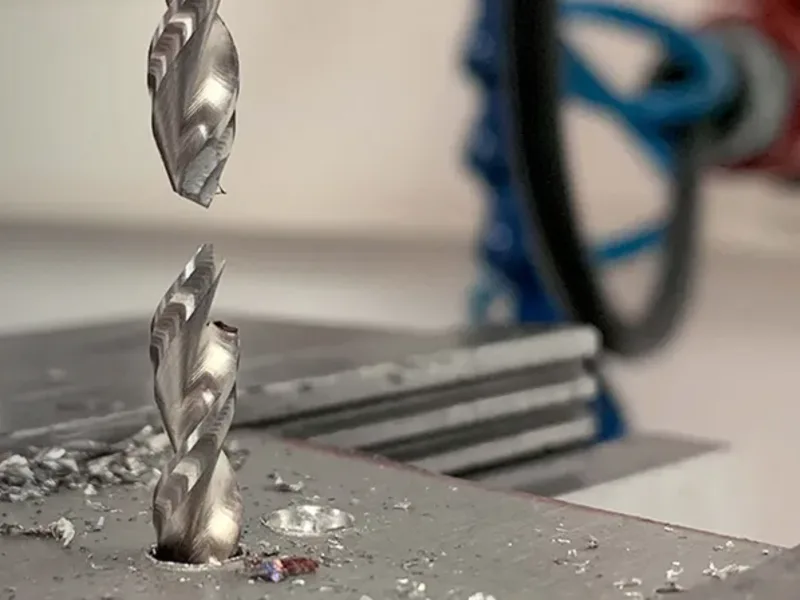
Comece pelo que ocorreu, não por uma causa favorita
Para quebras de broca em CNC, escolha a primeira inspeção conforme o evento. Verifique os indícios físicos antes de decidir uma causa.
| O que observou | Verifique primeiro | Possibilidades plausíveis, não um veredito |
|---|---|---|
| Quebra no primeiro contacto ou dentro da centragem | Superfície de entrada, relação centragem/ponta, cantos exteriores, fixação e concentricidade medida | Contacto inicial desigual, aresta danificada, ponta incompatível, contacto interrompido, batimento ou fixação fraca |
| Quebra ao atingir profundidade ou após vários furos | Aparas no canal e furo, percurso real do refrigerante, comprimento útil do canal, estado da aresta e batimento | Obstrução, refrigerante bloqueado ou mal dirigido, espaço insuficiente, dano progressivo, batimento ou reentrada prejudicial |
| Canal visivelmente carregado, fendido ou coberto de aparas aderidas | Aparas retidas, forma antes e perto da falha, refrigerante na ponta e estado da aresta | Obstrução e recorte, saída limitada, falha de fornecimento ou condições de corte variáveis |
| Uma pequena broca de metal duro falha subitamente | Interfaces da ferramenta, pinça/suporte e veio, depois concentricidade medida | Batimento, erro angular, sujidade ou dano na interface, impacto num material frágil, dano na aresta ou carga de aparas |
| Falha na saída ou retração | Lado de saída, fixação, membrana ou disco residual preso, aparas retidas e momento do evento | Choque de saída, movimento da peça, saída sem apoio, encravamento do canal ou dano anterior |
| As quebras começam após um funcionamento estável | Último furo correto e primeiro falhado, aparas, aresta, refrigerante, interfaces e alinhamento | Desgaste progressivo, variação de aparas/refrigerante, contaminação, perda de alinhamento ou movimento da peça |
O resto do guia segue estas observações. Cada área termina com uma verificação que pode apoiá-la ou enfraquecê-la. Se não sustentar a causa suspeita, não continue a ajustar essa área.
Por que partiu a broca na entrada?
Trate primeiro uma falha precoce como problema de entrada e preparação. Uma superfície irregular, dura ou interrompida pode carregar a ponta de forma desigual. Uma centragem incompatível pode contactar um canto exterior antes de guiar corretamente a broca. Arestas danificadas, movimento da peça, batimento, erro angular e fixação deficiente podem produzir a mesma falha precoce.
O que confirmaria esta possibilidade?
Preserve a marca de entrada e inspecione superfície e centragem. Examine a ponta e ambos os cantos exteriores quanto a danos anteriores ou contacto desigual. Verifique se a peça não se moveu. Limpe as interfaces e meça a concentricidade da ferramenta; isole as contribuições do suporte ou veio se a primeira leitura não for aceitável para essa broca e processo.
Registe estado superficial, profundidade, material e comprimento útil da ferramenta. Em falhas no primeiro contacto, compare contacto interrompido, concentricidade, alinhamento angular e fixação antes de alterar dados de corte. A inspeção identifica o que corrigir; não fornece regulações para outra broca ou aplicação.
Ação corretiva e limites
Corrija o que efetivamente encontrou: superfície ou método de centragem, fixação, limpeza e reassentamento da interface, alinhamento ou substituição de broca danificada. Reveja o movimento de entrada apenas depois.
Por que partiu a broca a maior profundidade?
Se a broca superar a entrada e falhar depois, inspecione a evacuação e o fornecimento de refrigerante antes de culpar a velocidade programada. Falhas ligadas à profundidade também podem resultar de canais úteis curtos, dano progressivo, batimento ou movimentos de retração e reentrada que acrescentam contacto ou impacto.
O que confirmaria esta possibilidade?
Inspecione o canal danificado e recupere as aparas antes de limpar o furo. Se estiver carregado, siga as verificações de obstrução da secção seguinte. Verifique se o refrigerante chega à zona de corte; uma bomba ligada não prova fornecimento na ponta.
Compare depois profundidade, comprimento útil do canal e comprimento total. Inspecione a aresta, meça o batimento e reveja pausas, retração completa, atrito ou reentrada brusca no ciclo. Esta ordem separa problemas de evacuação de problemas mecânicos ou de movimento.
Ação corretiva e limites
Oriente a correção pelos indícios. Restabeleça o fluxo de aparas ou refrigerante se o canal ficar carregado. Corrija batimento medido ou dano na interface antes de alterar dados de corte. Se coincidir com avanço intermitente ou reentrada, reveja esse movimento para a broca e refrigeração concretas.
A profundidade da falha determina a ordem de inspeção; não é um limite que prove obstrução.
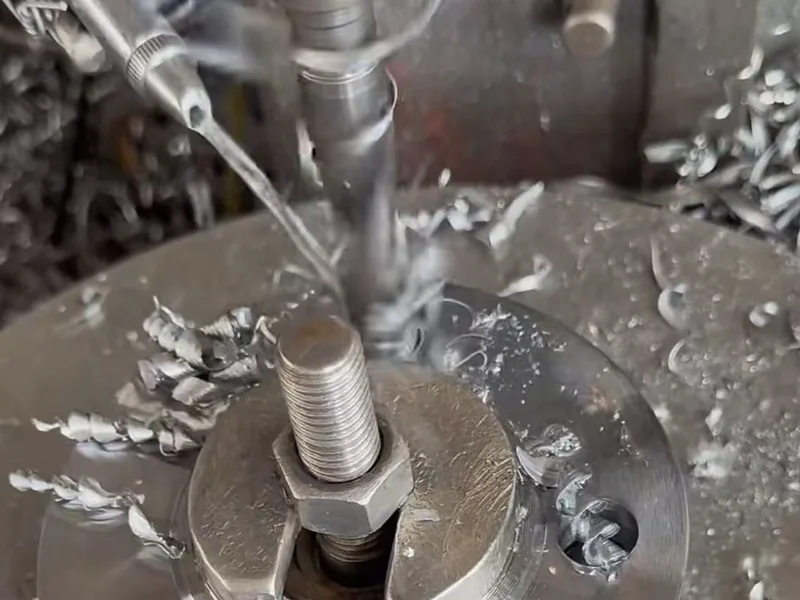
As aparas e o refrigerante apontam para obstrução?
Forma da apara, carga do canal e fornecimento de refrigerante formam um conjunto de diagnóstico. A cor, por si só, não basta. Se as aparas forem produzidas mais depressa do que saem, podem acumular-se e ser recortadas. A investigação sobre forças de evacuação e obstrução examina como esta restrição aumenta a carga de furação. O binário e a carga radial aumentam e podem fraturar o canal ou o corpo frágil de metal duro.
O que confirmaria esta possibilidade?
Fotografe um canal carregado ou fendido antes de limpar. Recupere as aparas e compare comprimento, curvatura, entrelaçamento e uniformidade com as de um furo estável. Inspecione a aresta quanto a danos ou aderências. Siga o refrigerante até à ponta e procure condutas bloqueadas, bicos mal dirigidos ou problemas de filtragem.
A temperatura ou cor da apara, por si só, não prova evacuação adequada. Avalie comprimento, curvatura, entrelaçamento e carga do canal juntamente com o fornecimento na zona de corte. Escolha refrigeração ou lubrificação para a broca, material e geometria e verifique uma saída regular. Uma apara de aspeto mais frio não prova uma saída livre.
Ação corretiva e limites
Elimine a restrição confirmada. Restabeleça refrigerante ou ar dirigido se a ferramenta e o processo o permitirem, liberte o percurso ou corrija a formação de aparas segundo as recomendações condicionadas do fabricante. Faça um furo de verificação e inspecione novamente as aparas.
Um canal obstruído sustenta esse diagnóstico, mas não revela que condição anterior o causou. Evite copiar pressão, avanço ou velocidade de um caso de oficina sem relação.
O batimento, o suporte ou o veio podem partir a broca?
Meça a concentricidade antes de ajustar o processo se uma broca pequena falhar subitamente, os cantos se gastarem de forma desigual, mudar a dimensão ou posição do furo ou as quebras começarem após mudar ferramenta ou suporte. O batimento pode carregar mais uma aresta. Sujidade, danos ou erro angular na interface podem produzir resultado semelhante.
O que confirmaria esta possibilidade?
Inspecione primeiro as arestas. Limpe e examine pinça ou suporte, cone, face frontal e interface do veio quanto a depósitos, marcas de pressão ou danos. Meça na ferramenta com resolução adequada ao diâmetro e isole a origem verificando suporte e veio. Verifique fixação e alinhamento, não aceite uma especificação nominal como prova.
Ação corretiva e limites
Repare ou substitua a interface danificada, restabeleça a fixação, limpe e reassente a ferramenta ou corrija o alinhamento medido. Confirme que roda conforme exigido antes de outro furo. Só depois volte às aparas, ao refrigerante e às condições de corte.
Use o limite de batimento especificado para broca, suporte e operação; as brocas pequenas são particularmente sensíveis a cargas excêntricas.
O avanço intermitente ou a reentrada ajudaram a evacuar ou acrescentaram impacto?
A furação intermitente depende das condições. Pode restabelecer a evacuação se o fornecimento ou espaço do canal não permitirem corte contínuo. Também pode acrescentar pausa, contacto com a parede, reentrada completa ou impacto que danifique uma microbroca frágil. A refrigeração interna pode exigir um ciclo diferente da externa.
O que confirmaria esta possibilidade?
Identifique o movimento exato da falha: corte contínuo, retração, reentrada ou após pausa. Inspecione aparas retidas e carga do canal; verifique refrigeração e geometria. Compare distância de retração, folga, pausa e avanço de reentrada com as instruções para esse diâmetro, L/D, material e máquina.
Ação corretiva e limites
Escolha furação contínua ou uma estratégia condicionada de avanço intermitente/retração apenas depois. Altere uma parte do movimento e faça um furo controlado.
Um ciclo que evacua aparas numa preparação pode acrescentar contacto prejudicial noutra. Valide profundidade de avanço intermitente, distância de retração e reentrada para ferramenta, profundidade e refrigeração reais, não por uma regra geral de retração completa ou sem interrupção.
Por que falhou na saída ou retração?
Se falhar ao sair a ponta ou ao retirar de um furo passante, inspecione primeiro a saída e a fixação. Possibilidades: choque, membrana fina ou disco residual preso, movimento da peça, saída sem apoio e aparas a prender o canal. Também podem intervir batimento ou danos anteriores.
O que confirmaria esta possibilidade?
Confirme o momento pelo programa, registo de carga do veio ou observação direta. Inspecione ambos os lados: membrana ou disco preso, saída irregular, aparas retidas e movimento da peça. Procure na broca danos anteriores à saída. Meça o batimento se os indícios não distinguirem as possibilidades.
Ação corretiva e limites
Estabilize peça e saída, liberte as aparas e reveja saída e retração segundo as recomendações da ferramenta exata. Teste a fase corrigida separadamente.
Por que se repetem as quebras após um funcionamento estável?
Compare o último furo correto e o primeiro falhado. Um processo estável pode mudar por dano na aresta, carga gradual, variação de refrigeração ou filtragem, interface contaminada, alteração de alinhamento, fixação enfraquecida ou movimento da peça.
O que confirmaria esta possibilidade?
Compare lado a lado aparas, estado do furo e aresta dos dois momentos. Verifique fornecimento e filtragem. Limpe interfaces e repita a concentricidade na ferramenta, suporte e veio. Verifique fixação e posição da peça.
Um funcionamento anteriormente estável não exclui alterações posteriores de alinhamento ou fixação. Volte a medir a preparação se houver indícios de movimento ou carga desigual; nem toda a falha tardia exige reparar a máquina.
Ação corretiva e limites
Corrija a condição verificada de ferramenta, refrigerante, interface, alinhamento ou fixação. Restabeleça uma referência medida e faça um furo de verificação antes de reajustar o processo.
Siga esta sequência antes de alterar mais variáveis
Verificações sem mudar ferramenta nem processo
- Pare o ciclo e preserve broca, aparas e furo.
- Registe o momento: entrada, corte estabelecido, saída ou retração.
- Fotografe ponta, arestas, canal, entrada e saída antes de limpar.
- Verifique movimento da peça, carga visível, membrana ou disco preso na saída e fornecimento real de refrigerante.
- Compare o último furo correto com o falhado e reveja o momento do evento.
Verificações que exigem medição ou desmontagem
- Inspecione ponta, cantos exteriores e canal quanto a danos ou aderências.
- Limpe e inspecione interfaces da pinça/suporte e veio.
- Meça a concentricidade e isole erros de suporte, veio ou alinhamento com resolução adequada.
- Verifique condutas, percurso, pressão no ponto relevante e filtragem.
- Confirme comprimento útil do canal, comprimento total, profundidade e fixação.
Alterações de processo ou ferramenta
- Escolha uma correção pelo mecanismo confirmado: restabelecer evacuação/refrigerante, corrigir alinhamento ou fixação, reparar entrada/saída ou rever o ciclo segundo o fabricante.
- Faça um furo controlado e volte a inspecionar ferramenta e aparas.
- Só depois ajuste velocidade, avanço ou ciclo conforme as condições. Altere uma variável de cada vez e registe material, geometria e diâmetro, L/D, máquina, suporte e refrigeração.
Lista de causas raiz de quebra de brocas
- Pare e preserve os indícios. Guarde broca, aparas e peça. Registe o momento da falha.
- Escolha a área de inspeção. Na entrada: superfície, relação da ponta, fixação e batimento. Em profundidade: carga do canal, refrigerante e comprimento útil. Na saída ou retração: condições de saída, apoio e encravamento.
- Confirme o mecanismo suspeito. Inspecione aresta e aparas preservadas; meça alinhamento ou batimento quando os indícios o justificarem.
- Corrija a condição encontrada. Restabeleça evacuação ou refrigerante, repare a preparação ou adapte o movimento à ferramenta e ao furo.
- Verifique uma alteração. Faça um furo controlado e volte a inspecionar ferramenta e aparas antes de alterar outra variável.