










Rotura de brocas: encuentre la causa de fallos repetidos en CNC
Cuando se rompa una broca, detenga el ciclo y conserve los indicios. Guarde la herramienta, las virutas de ese agujero y la pieza si es posible. Registre si falló al entrar, durante el corte establecido, al salir o al retirarse. Fotografíe filos, ranuras, entrada y salida antes de limpiar.
Ese primer registro es más útil que cambiar inmediatamente avance o velocidad. La rotura suele seguir una cadena: el descentramiento carga un filo, un suministro deficiente ralentiza la evacuación y un picado o la salida aporta el choque final. La ubicación de la rotura indica dónde empezar, pero no demuestra una causa única.
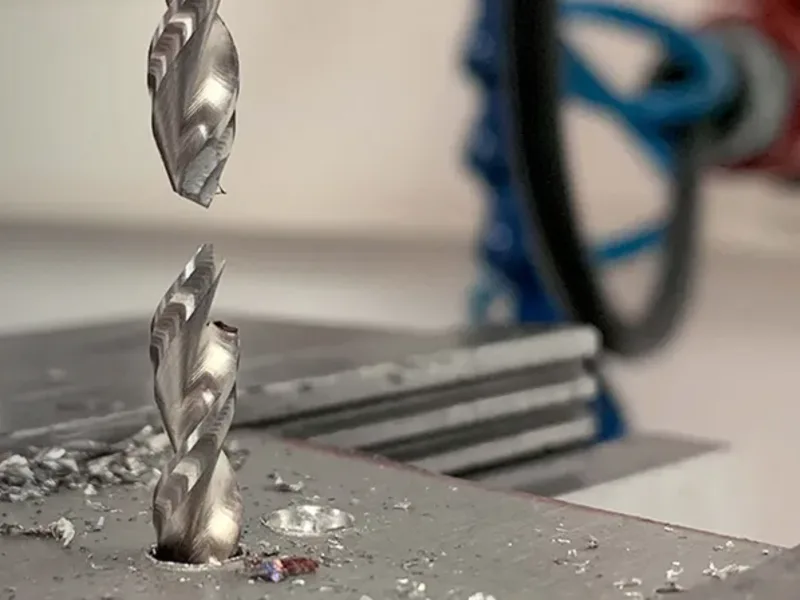
Empiece por lo ocurrido, no por una causa favorita
Para roturas de broca en CNC, elija la primera inspección según el momento del fallo. Compruebe los indicios físicos antes de decidir una causa.
| Qué observó | Compruebe primero | Posibilidades plausibles, no un veredicto |
|---|---|---|
| Rotura en el primer contacto o dentro del punteado | Superficie de entrada, relación punteado/punta, esquinas exteriores, sujeción y concentricidad medida | Contacto inicial desigual, filo dañado, punta incompatible, contacto interrumpido, descentramiento o sujeción débil |
| Rotura al alcanzar profundidad o tras varios agujeros | Virutas en ranura y agujero, recorrido real del refrigerante, longitud útil de ranura, estado de filo y descentramiento | Atasco, refrigerante bloqueado o mal dirigido, espacio insuficiente, daño progresivo, descentramiento o reentrada perjudicial |
| Ranura visiblemente cargada, partida o cubierta de virutas adheridas | Virutas retenidas, forma antes y cerca del fallo, refrigerante en la punta y estado del filo | Atasco y recorte, salida restringida, fallo de suministro o condiciones de corte cambiantes |
| Una pequeña broca de metal duro falla repentinamente | Interfaces de herramienta, pinza/soporte y husillo, después concentricidad medida | Descentramiento, error angular, suciedad o daño de interfaz, impacto frágil, daño de filo o carga de virutas |
| Fallo en la salida o retirada | Lado de salida, sujeción, membrana o disco residual unido, virutas atrapadas y momento del evento | Choque de salida, movimiento de pieza, salida sin apoyo, atasco de ranura o daño previo |
| Las roturas empiezan tras un funcionamiento estable | Último agujero correcto y primero fallido, virutas, filo, refrigerante, interfaces y alineación | Desgaste progresivo, variación de virutas/refrigerante, contaminación, pérdida de alineación o movimiento de pieza |
El resto de la guía sigue estas observaciones. Cada rama termina con una comprobación que puede apoyarla o debilitarla. Si no respalda la causa sospechada, no siga ajustando esa rama.
¿Por qué se rompió la broca al entrar?
Trate primero un fallo temprano como problema de entrada y montaje. Una superficie irregular, dura o interrumpida puede cargar la punta desigualmente. Un punteado incompatible puede contactar una esquina exterior antes de guiar bien la broca. Filos dañados, movimiento de pieza, descentramiento, error angular y mala sujeción pueden producir el mismo fallo temprano.
¿Qué confirmaría esta posibilidad?
Conserve la marca de entrada e inspeccione superficie y punteado. Examine punta y ambas esquinas exteriores por daños previos o contacto desigual. Compruebe que la pieza no se movió. Limpie las interfaces y mida la concentricidad de la herramienta; aísle las contribuciones de soporte o husillo si la lectura inicial no es aceptable para esa broca y proceso.
Registre estado superficial, profundidad, material y longitud útil de herramienta. En fallos de primer contacto, compare contacto interrumpido, concentricidad, alineación angular y sujeción antes de cambiar datos de corte. La inspección identifica qué corregir; no proporciona ajustes para otra broca o aplicación.
Acción correctiva y límites
Corrija lo realmente encontrado: superficie o método de punteado, sujeción, limpieza y reasentado de interfaz, alineación o sustitución de broca dañada. Revise el movimiento de entrada solo después.
¿Por qué se rompió la broca a mayor profundidad?
Si la broca supera la entrada y falla después, inspeccione evacuación y suministro de refrigerante antes de culpar a la velocidad programada. Los fallos ligados a profundidad también pueden deberse a ranuras útiles cortas, daño progresivo, descentramiento o movimientos de retirada y reentrada que añaden contacto o impacto.
¿Qué confirmaría esta posibilidad?
Inspeccione la ranura dañada y recupere virutas antes de limpiar el agujero. Si está cargada, siga las comprobaciones de atasco de la siguiente sección. Verifique que el refrigerante alcance la zona de corte; una bomba encendida no demuestra suministro en la punta.
Compare después profundidad, longitud útil de ranura y longitud total. Inspeccione el filo, mida el descentramiento y revise pausas, retirada completa, rozamiento o reentrada brusca en el ciclo. Este orden separa problemas de evacuación de problemas mecánicos o de movimiento.
Acción correctiva y límites
Dirija la corrección según los indicios. Restablezca el flujo de virutas o refrigerante si se carga la ranura. Corrija descentramiento medido o daño de interfaz antes de cambiar datos de corte. Si coincide con picado o reentrada, revise ese movimiento para la broca y refrigeración concretas.
La profundidad de fallo determina el orden de inspección; no es un umbral que demuestre atasco.
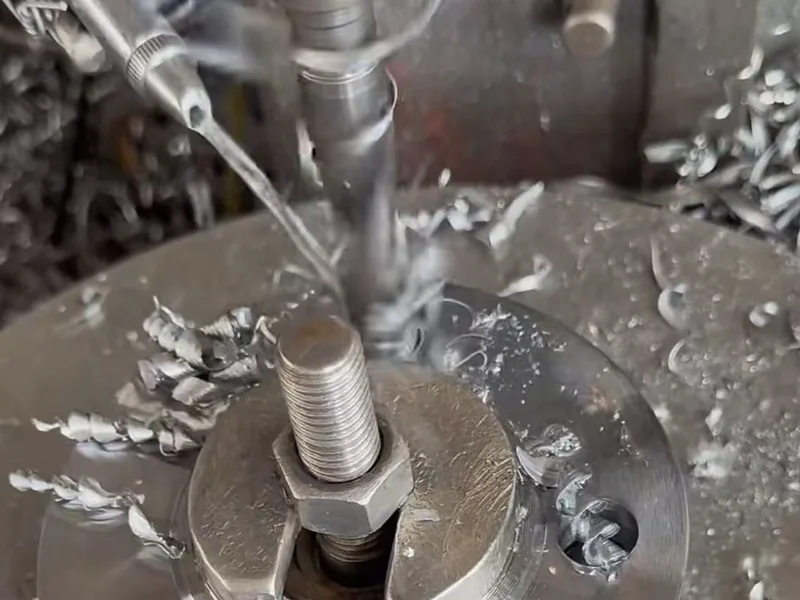
¿Apuntan las virutas y el refrigerante a un atasco?
Forma de viruta, carga de ranura y suministro de refrigerante forman un conjunto diagnóstico. El color solo no basta. Si las virutas se producen más rápido de lo que salen, pueden atascarse y recortarse. La investigación sobre fuerzas de evacuación y obstrucción examina cómo esta restricción aumenta la carga de taladrado. Suben el par y la carga radial y pueden fracturarse la ranura o el cuerpo frágil de metal duro.
¿Qué confirmaría esta posibilidad?
Fotografíe una ranura cargada o partida antes de limpiar. Recupere las virutas y compare longitud, curvatura, entrelazado y uniformidad con las de un agujero estable. Inspeccione el filo por daños o adherencias. Siga el refrigerante hasta la punta y busque conductos bloqueados, boquillas mal dirigidas o problemas de filtración.
La temperatura o color de viruta por sí solos no demuestran evacuación adecuada. Evalúe longitud, curvatura, entrelazado y carga de ranura junto con el suministro en la zona de corte. Elija refrigeración o lubricación para broca, material y geometría y verifique una salida constante. Una viruta de aspecto más frío no demuestra una salida despejada.
Acción correctiva y límites
Elimine la restricción confirmada. Restablezca refrigerante o aire dirigido si lo permiten herramienta y proceso, despeje el recorrido o corrija la formación de viruta según las indicaciones condicionadas del fabricante. Realice un agujero de verificación e inspeccione de nuevo las virutas.
Una ranura atascada respalda ese diagnóstico, pero no revela qué condición previa lo causó. Evite copiar presión, avance o velocidad de un caso de taller no relacionado.
¿Pueden romper la broca el descentramiento, el soporte o el husillo?
Mida la concentricidad antes de ajustar el proceso si una broca pequeña falla de repente, las esquinas se desgastan desigualmente, cambia el tamaño o posición del agujero o las roturas empiezan tras cambiar herramienta o soporte. El descentramiento puede cargar más un filo. Suciedad, daños o error angular de interfaz pueden producir un resultado similar.
¿Qué confirmaría esta posibilidad?
Inspeccione primero los filos. Limpie y examine pinza o soporte, cono, cara frontal e interfaz de husillo por depósitos, marcas de presión o daños. Mida en la herramienta con resolución adecuada al diámetro y aísle la fuente comprobando soporte y husillo. Verifique sujeción y alineación, no acepte una especificación nominal como prueba.
Acción correctiva y límites
Repare o sustituya la interfaz dañada, restablezca la sujeción, limpie y reasiente la herramienta o corrija la alineación medida. Confirme que gira como se requiere antes de otro agujero. Solo entonces vuelva a virutas, refrigerante y condiciones de corte.
Use el límite de descentramiento especificado para broca, soporte y operación; las brocas pequeñas son especialmente sensibles a cargas excéntricas.
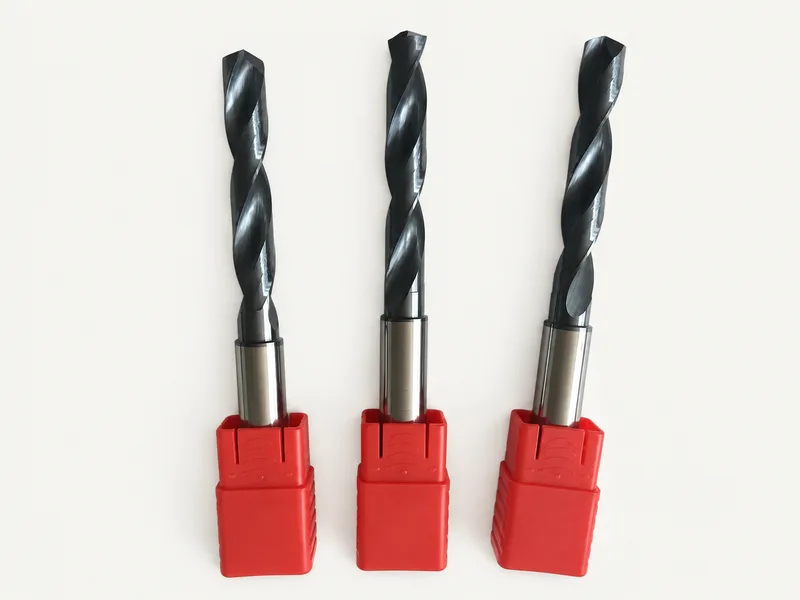
¿El picado o la reentrada ayudaron a evacuar o añadieron impacto?
El taladrado a picotazos depende de las condiciones. Puede restablecer evacuación si el suministro o espacio de ranura no permiten corte continuo. También puede añadir pausa, contacto con pared, reentrada completa o impacto que dañe una microbroca frágil. La refrigeración interna puede exigir un ciclo distinto de la externa.
¿Qué confirmaría esta posibilidad?
Identifique el movimiento exacto del fallo: corte continuo, retirada, reentrada o tras una pausa. Inspeccione virutas retenidas y carga de ranura; verifique refrigeración y geometría. Compare distancia de retirada, espacio, pausa y avance de reentrada con las instrucciones para ese diámetro, L/D, material y máquina.
Acción correctiva y límites
Elija taladrado continuo o una estrategia condicionada de picado/retirada solo después. Cambie una parte del movimiento y realice un agujero controlado.
Un ciclo que evacua virutas en un montaje puede añadir contacto perjudicial en otro. Valide profundidad de picado, distancia de retirada y reentrada para herramienta, profundidad y refrigeración reales, no mediante una regla general de retirada completa o sin picado.
¿Por qué falló en la salida o retirada?
Si falla al salir la punta o retirarse de un agujero pasante, inspeccione primero salida y sujeción. Posibilidades: choque, membrana fina o disco residual unido, movimiento de pieza, salida sin apoyo y virutas que bloquean la ranura. También pueden intervenir descentramiento o daños anteriores.
¿Qué confirmaría esta posibilidad?
Confirme el momento mediante programa, registro de carga del husillo u observación directa. Inspeccione ambos lados: membrana o disco unido, salida irregular, virutas atrapadas y movimiento de pieza. Busque daños anteriores a la salida en la broca. Mida el descentramiento si los indicios no distinguen las posibilidades.
Acción correctiva y límites
Estabilice pieza y salida, despeje las virutas y revise salida y retirada según las indicaciones de la herramienta exacta. Pruebe la fase corregida por separado.
¿Por qué se repiten las roturas tras un funcionamiento estable?
Compare el último agujero correcto y el primero fallido. Un proceso estable puede cambiar por daño del filo, carga gradual, variación de refrigeración o filtración, interfaz sucia, cambio de alineación, sujeción debilitada o movimiento de pieza.
¿Qué confirmaría esta posibilidad?
Compare lado a lado virutas, estado del agujero y filo de ambos momentos. Compruebe suministro y filtración. Limpie interfaces y repita la concentricidad en herramienta, soporte y husillo. Verifique sujeción y posición de pieza.
Un funcionamiento estable previo no descarta cambios posteriores de alineación o sujeción. Vuelva a medir el montaje si hay indicios de movimiento o carga desigual; no todo fallo tardío exige reparar la máquina.
Acción correctiva y límites
Corrija la condición verificada de herramienta, refrigerante, interfaz, alineación o sujeción. Restablezca una referencia medida y haga un agujero de verificación antes de reajustar el proceso.
Siga esta secuencia antes de cambiar más variables
Comprobaciones sin cambiar herramienta ni proceso
- Detenga el ciclo y conserve broca, virutas y agujero.
- Registre el momento: entrada, corte establecido, salida o retirada.
- Fotografíe punta, filos, ranura, entrada y salida antes de limpiar.
- Compruebe movimiento de pieza, carga visible, membrana o disco unido en salida y suministro real de refrigerante.
- Compare el último agujero correcto con el fallido y revise el momento del evento.
Comprobaciones que requieren medición o desmontaje
- Inspeccione punta, esquinas exteriores y ranura por daños o adherencias.
- Limpie e inspeccione interfaces de pinza/soporte y husillo.
- Mida la concentricidad y aísle errores de soporte, husillo o alineación con resolución adecuada.
- Verifique conductos, recorrido, presión en el punto pertinente y filtración.
- Confirme longitud útil de ranura, longitud total, profundidad y sujeción.
Cambios de proceso o herramienta
- Elija una corrección según el mecanismo confirmado: restablecer evacuación/refrigerante, corregir alineación o sujeción, reparar entrada/salida o revisar el ciclo según el fabricante.
- Realice un agujero controlado y vuelva a inspeccionar herramienta y virutas.
- Solo después ajuste velocidad, avance o ciclo según las condiciones. Cambie una variable cada vez y registre material, geometría y diámetro, L/D, máquina, soporte y refrigeración.
Lista de causas raíz de rotura de brocas
- Detenga y conserve los indicios. Guarde broca, virutas y pieza. Registre el momento del fallo.
- Elija la rama de inspección. En la entrada: superficie, relación de punta, sujeción y descentramiento. En profundidad: carga de ranura, refrigerante y longitud útil. En salida o retirada: condiciones de salida, apoyo y bloqueo.
- Confirme el mecanismo sospechado. Inspeccione filo y virutas conservadas; mida alineación o descentramiento cuando lo indiquen los indicios.
- Corrija la condición encontrada. Restablezca evacuación o refrigerante, repare el montaje o adapte el movimiento a herramienta y agujero.
- Verifique un cambio. Realice un agujero controlado y vuelva a inspeccionar herramienta y virutas antes de cambiar otra variable.