










Bohrerbruch: Ursachen wiederholter CNC-Bohrerausfälle finden
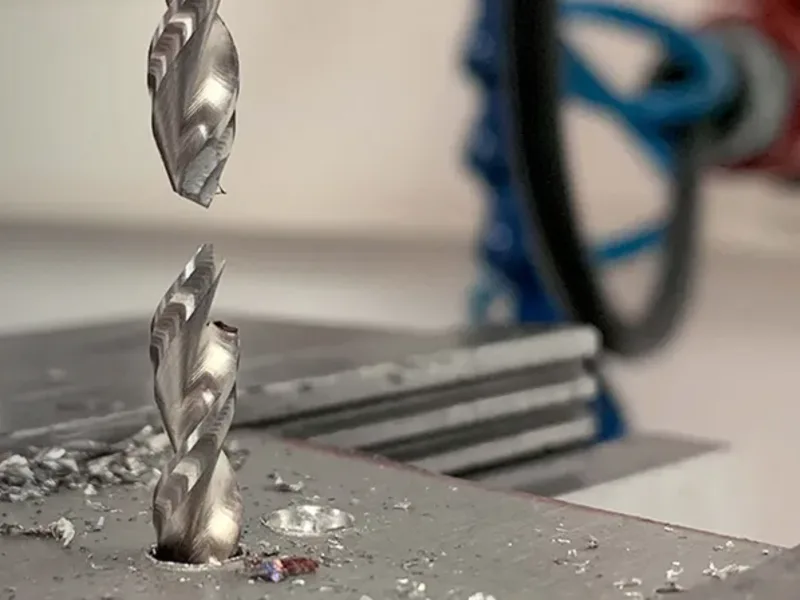
Stoppen Sie bei Bohrerbruch den Zyklus und sichern Sie die Hinweise. Bewahren Sie nach Möglichkeit Werkzeug, Späne aus dieser Bohrung und Werkstück auf. Notieren Sie, ob der Bruch beim Eintritt, im laufenden Schnitt, beim Durchbruch oder Rückzug auftrat. Fotografieren Sie Schneiden, Spannuten, Eintritt und Austritt vor jeder Reinigung.
Diese erste Dokumentation ist nützlicher als eine sofortige Vorschub- oder Drehzahländerung. Bohrerbruch entsteht oft durch eine Kette: Rundlauffehler belasten eine Schneide, schlechte Kühlschmierstoffzufuhr verlangsamt die Spanabfuhr, und eine Entspan- oder Durchbruchbewegung liefert den letzten Stoß. Die Bruchstelle bestimmt den Prüfungsbeginn, beweist aber keine einzelne Ursache.
Mit dem Ereignis beginnen, nicht mit einer bevorzugten Ursache
Wählen Sie bei CNC-Bohrerbruch die erste Prüfung anhand des Bruchereignisses. Prüfen Sie die materiellen Hinweise, bevor Sie sich auf eine Ursache festlegen.
| Ihre Beobachtung | Zuerst prüfen | Mögliche Prüfzweige, kein Urteil |
|---|---|---|
| Bruch beim ersten Kontakt oder im Anbohrkegel | Eintrittsfläche, Verhältnis Anbohrung/Spitze, Außenecken, Werkstückspannung und gemessener Rundlauf | Ungleichmäßiger Erstkontakt, beschädigte Schneide, unpassende Spitze, unterbrochener Kontakt, Rundlauffehler oder schwache Spannung |
| Bruch nach Erreichen der Tiefe oder nach mehreren Bohrungen | Späne in Nut und Bohrung, tatsächlicher Kühlmittelweg, nutzbare Spannutenlänge, Schneidenzustand und Rundlauf | Spanstau, blockierter oder fehlgerichteter Kühlschmierstoff, zu wenig Freiraum, fortschreitender Schaden, Rundlauffehler oder schädlicher Wiedereintritt |
| Eine Spannut ist sichtbar gefüllt, gespalten oder mit Spänen verschmiert | Zurückgehaltene Späne, Spanform vor und nahe dem Bruch, Kühlschmierstoff an der Spitze und Schneidenzustand | Stau und erneutes Zerschneiden, verengter Spanweg, Ausfall der Kühlschmierstoffzufuhr oder wechselnde Schnittbedingungen |
| Ein kleiner Hartmetallbohrer versagt plötzlich | Werkzeug-, Spannzangen-/Halter- und Spindelschnittstellen, dann gemessener Rundlauf | Rundlauffehler, Winkelfehler, Schmutz oder Schäden an einer Schnittstelle, Sprödbruch durch Stoß, Schneidenschäden oder Spanbelastung |
| Versagen beim Durchbruch oder Rückzug | Austrittsseite, Werkstückspannung, anhaftender Reststeg oder Butzen, eingeschlossene Späne und Ereigniszeitpunkt | Austrittsstoß, Werkstückbewegung, ungestützter Austritt, verklemmte Spannut oder Vorschaden |
| Brüche beginnen nach stabilem Betrieb | Letzte gute und erste fehlerhafte Bohrung, Späne, Schneide, Kühlschmierstoff, Schnittstellen und Ausrichtung | Fortschreitender Verschleiß, veränderte Span-/Kühlmittelbedingungen, Verschmutzung, Ausrichtungsverlust oder Werkstückbewegung |
Der restliche Leitfaden folgt diesen Beobachtungen. Jeder Prüfzweig endet mit einer Kontrolle, die ihn stützen oder abschwächen kann. Stützt die Prüfung die vermutete Ursache nicht, optimieren Sie diesen Zweig nicht weiter.
Warum brach der Bohrer beim Eintritt?
Behandeln Sie frühes Versagen zuerst als Eintritts- und Aufspannungsproblem. Eine unebene, harte oder unterbrochene Fläche kann die Spitze ungleichmäßig belasten. Eine nicht passende Anbohrung kann eine Außenecke kontaktieren, bevor der Bohrer richtig geführt wird. Beschädigte Schneiden, Werkstückbewegung, Rundlauf- oder Winkelfehler und schlechte Spannung können denselben frühen Bruchzeitpunkt verursachen.
Was würde den Prüfzweig bestätigen?
Bewahren Sie die Eintrittsspur und prüfen Sie Fläche und Anbohrung. Kontrollieren Sie Spitze und beide Außenschneidenecken auf Vorschäden oder ungleichen Kontakt. Prüfen Sie, ob das Werkstück fest blieb. Reinigen Sie die Halterschnittstellen und messen Sie dann den Werkzeugrundlauf. Trennen Sie Halter- und Spindeleinflüsse, wenn der erste Wert für den konkreten Bohrer und Prozess unzulässig ist.
Dokumentieren Sie Oberflächenzustand, Bohrtiefe, Werkstoff und nutzbare Werkzeuglänge. Vergleichen Sie bei Erstkontaktbrüchen unterbrochenen Kontakt, Rundlauf, Winkelausrichtung und Spannung vor Schnittwertänderungen. Die Prüfung zeigt den Korrekturbedarf, liefert aber keine Einstellungen für einen anderen Bohrer oder Einsatz.
Korrekturmaßnahme und Grenze
Korrigieren Sie den tatsächlich gefundenen Zustand: Eintrittsfläche oder Anbohrmethode verbessern, Werkstückspannung wiederherstellen, Schnittstelle reinigen und neu setzen, Ausrichtung korrigieren oder beschädigten Bohrer ersetzen. Prüfen Sie die Eintrittsbewegung erst danach.
Warum brach der Bohrer tiefer in der Bohrung?
Übersteht der Bohrer den Eintritt und versagt später, prüfen Sie Spanabfuhr und Kühlschmierstoffzufuhr, bevor Sie die programmierte Drehzahl verdächtigen. Tiefenabhängige Fehler können auch durch zu kurze nutzbare Spannuten, fortschreitenden Schneidenschaden, Rundlauffehler oder Rückzugs- und Wiedereintrittsbewegungen mit zusätzlichem Kontakt oder Stoß entstehen.
Was würde den Prüfzweig bestätigen?
Prüfen Sie die beschädigte Spannut und sichern Sie Späne vor dem Ausräumen der Bohrung. Bei gefüllter Nut folgen Sie den Stauprüfungen im nächsten Abschnitt. Bestätigen Sie, dass Kühlschmierstoff die Schnittzone erreicht; eine laufende Pumpe beweist keine Versorgung an der Spitze.
Gleichen Sie danach Bohrtiefe mit nutzbarer Spannuten- und Gesamtwerkzeuglänge ab. Prüfen Sie Schneide und Rundlauf sowie den Zyklus auf Verweilzeit, vollständigen Rückzug, Reiben oder abrupten Wiedereintritt. Diese Reihenfolge trennt Spanwegprobleme von mechanischen oder Bewegungsproblemen.
Korrekturmaßnahme und Grenze
Richten Sie die Korrektur nach den Hinweisen aus. Stellen Sie bei sich füllender Nut Span- oder Kühlschmierstofffluss wieder her. Beheben Sie gemessene Rundlauffehler oder Schnittstellenschäden vor Schnittwertänderungen. Fällt der Bruch mit Entspanen oder Wiedereintritt zusammen, prüfen Sie die Bewegung für den konkreten Bohrer und die Kühlschmierstoffanordnung.
Die Bruchtiefe bestimmt die Prüfungsreihenfolge; sie ist keine Grenze, die Spanstau beweist.
Deuten Späne und Kühlschmierstoff auf Spanstau hin?
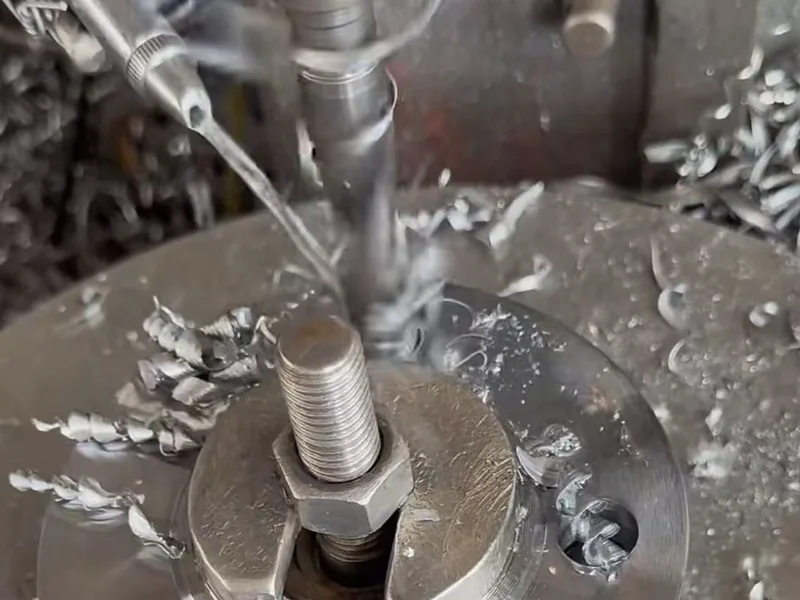
Spanform, Nutfüllung und Kühlschmierstoffzufuhr bilden eine Diagnoseeinheit. Farbe allein reicht nicht aus. Entstehen Späne schneller, als sie die Nut verlassen, können sie sich stauen und erneut zerschnitten werden. Forschung zu Spanabfuhrkräften und Verstopfung untersucht, wie diese Einschränkung die Bohrlast erhöht. Drehmoment und Radiallast steigen; daraufhin können Nut oder spröder Hartmetallkörper brechen.
Was würde den Prüfzweig bestätigen?
Fotografieren Sie eine gefüllte oder gespaltene Nut vor der Reinigung. Sichern Sie Späne aus Nut und Bohrung und vergleichen Sie Länge, Krümmung, Verknäuelung und Gleichmäßigkeit mit einer stabilen Bohrung. Prüfen Sie die Schneide auf Schäden oder Aufbauschneiden. Verfolgen Sie den Kühlschmierstoffweg bis zur Spitze und suchen Sie nach blockierten Kanälen, fehlgerichteten Düsen oder Filterproblemen.
Spantemperatur oder -farbe allein belegen keine ausreichende Abfuhr. Bewerten Sie Länge, Krümmung, Verknäuelung und Nutfüllung gemeinsam mit der Kühlschmierstoffzufuhr an der Schnittzone. Wählen Sie Kühlung oder Schmierung für Bohrer, Werkstoff und Bohrungsgeometrie und bestätigen Sie gleichmäßigen Spanaustrag. Ein kühler wirkender Span beweist keinen freien Spanweg.
Korrekturmaßnahme und Grenze
Beseitigen Sie die bestätigte Einschränkung. Stellen Sie gerichteten Kühlschmierstoff oder Luft wieder her, soweit Werkzeug und Prozess dies erlauben, räumen Sie einen blockierten Weg frei oder korrigieren Sie die Spanbildung nach den bedingungsbezogenen Herstellerhinweisen. Erzeugen Sie eine Prüfbohrung und kontrollieren Sie die Späne erneut.
Eine gefüllte Nut stützt die Staudiagnose, verrät aber noch nicht deren vorgelagerte Ursache. Übernehmen Sie keinen Druck, Vorschub oder Drehzahlwert aus einem sachfremden Werkstattfall.
Können Rundlauf, Halter oder Spindel den Bohrerbruch verursachen?
Messen Sie vor der Prozessoptimierung den Rundlauf, wenn kleine Bohrer plötzlich brechen, Außenecken ungleich verschleißen, Bohrungsmaß oder -lage wechseln oder Brüche nach Werkzeug-/Halterwechsel beginnen. Rundlauffehler können eine Schneide stärker belasten. Schmutz, Schäden oder Winkelfehler an einer Schnittstelle können ähnliche Ergebnisse erzeugen.
Was würde den Prüfzweig bestätigen?
Prüfen Sie zuerst die Schneiden. Reinigen und prüfen Sie Spannzange oder Halter, Kegel, Stirnfläche und Spindelschnittstelle auf Ablagerungen, Druckspuren oder Schäden. Messen Sie am Werkzeug mit durchmessergerechter Auflösung und grenzen Sie die Quelle durch Halter- und Spindelprüfungen ein. Bestätigen Sie Spannung und Ausrichtung, statt eine nominelle Halterspezifikation als Nachweis zu akzeptieren.
Korrekturmaßnahme und Grenze
Reparieren oder ersetzen Sie die beschädigte Schnittstelle, stellen Sie die Spannung wieder her, reinigen und setzen Sie das Werkzeug neu oder korrigieren Sie das gemessene Ausrichtungsproblem. Bestätigen Sie vor der nächsten Bohrung den erforderlichen Werkzeuglauf. Kehren Sie erst danach zu Spänen, Kühlschmierstoff und Schnittbedingungen zurück.
Verwenden Sie die für Bohrer, Halter und Bearbeitung festgelegte Rundlaufgrenze; kleine Bohrer reagieren besonders empfindlich auf exzentrische Belastung.
Half Entspanen oder Wiedereintritt der Spanabfuhr, oder entstand zusätzlicher Stoß?
Entspanbohren ist bedingungsabhängig. Es kann die Spanabfuhr wiederherstellen, wenn Kühlmittelzufuhr oder Nutfreiraum keinen kontinuierlichen Schnitt erlauben. Es kann aber Verweilzeit, Wandkontakt, vollständigen Wiedereintritt oder Stoß hinzufügen und einen spröden Mikrobohrer schädigen. Eine innengekühlte Geometrie kann einen anderen Zyklus erfordern als ein außen gekühltes Werkzeug.
Was würde den Prüfzweig bestätigen?
Bestimmen Sie die genaue Bewegung beim Bruch: kontinuierlicher Schnitt, Rückzug, Wiedereintritt oder nach Verweilzeit? Prüfen Sie gesicherte Späne und Nutfüllung sowie Kühlmethode und Bohrergeometrie. Gleichen Sie Rückzugsweg, Freiraum, Verweilzeit und Wiedereintrittsvorschub mit den Herstellerangaben für Durchmesser, L/D, Werkstoff und Maschine ab.
Korrekturmaßnahme und Grenze
Wählen Sie erst danach kontinuierliches Bohren oder eine bedingungsgerechte Entspan-/Rückzugsstrategie. Ändern Sie einen Teil der Bewegung und erzeugen Sie eine kontrollierte Prüfbohrung.
Ein Zyklus, der bei einer Aufspannung Späne abführt, kann bei einer anderen schädlichen Kontakt erzeugen. Validieren Sie Zustelltiefe, Rückzugsweg und Wiedereintritt für Werkzeug, Bohrtiefe und Kühlschmierstoffanordnung, statt pauschal vollständigen Rückzug oder kontinuierliches Bohren festzulegen.
Warum versagte er beim Durchbruch oder Rückzug?
Tritt der Bruch beim Austritt der Spitze oder beim Rückzug aus einer Durchgangsbohrung auf, prüfen Sie zuerst Austrittsseite und Werkstückspannung. Mögliche Zweige sind Austrittsstoß, dünner Reststeg oder anhaftender Butzen, Werkstückbewegung, ungestützter Austritt und klemmende Späne entlang der Nut. Rundlauffehler oder frühere Schäden können weiterhin beteiligt sein.
Was würde den Prüfzweig bestätigen?
Bestätigen Sie den Zeitpunkt anhand von Programm, Spindellastverlauf oder direkter Beobachtung. Prüfen Sie beide Bohrungsseiten auf Reststeg oder Butzen, unregelmäßigen Austritt, eingeschlossene Späne und Werkstückbewegung. Untersuchen Sie den Bohrer auf mögliche Vorschäden. Messen Sie den Rundlauf, wenn die materiellen Hinweise die Zweige nicht trennen.
Korrekturmaßnahme und Grenze
Stabilisieren Sie Werkstück und Austritt, räumen Sie den Spanweg frei und prüfen Sie Durchbruch- und Rückzugsbewegung anhand der Werkzeugvorgaben. Testen Sie die korrigierte Austrittsphase getrennt von anderen Änderungen.
Warum bricht der Bohrer nach zuvor stabilem Lauf immer wieder?
Vergleichen Sie letzte gute und erste fehlerhafte Bohrung. Ein zuvor stabiler Prozess kann sich durch Schneidenschaden, allmähliche Nutfüllung, veränderte Kühlung oder Filterung, verschmutzte Schnittstellen, Ausrichtungsänderung, nachlassende Spannung oder Werkstückbewegung verändern.
Was würde den Prüfzweig bestätigen?
Legen Sie Späne, Bohrungszustand und Schneidenbefunde beider Zeitpunkte nebeneinander. Prüfen Sie Kühlschmierstoffzufuhr und Filterung. Reinigen Sie Schnittstellen und wiederholen Sie Rundlaufprüfungen an Werkzeug, Halter und Spindel. Bestätigen Sie Spannung und Werkstücklage.
Zuvor stabiler Betrieb schließt spätere Ausrichtungs- oder Spannungsänderungen nicht aus. Vermessen Sie die Aufspannung neu, wenn Hinweise auf Bewegung oder ungleiche Belastung vorliegen; nicht jeder verzögerte Bruch erfordert eine Maschinenreparatur.
Korrekturmaßnahme und Grenze
Beheben Sie den bestätigten Fehler an Werkzeug, Kühlung, Schnittstelle, Ausrichtung oder Spannung. Stellen Sie eine gemessene Ausgangsbasis wieder her und erzeugen Sie eine Prüfbohrung, bevor Sie den Prozess neu abstimmen.
Diese Ursachenanalyse vor weiteren Variablenänderungen durchführen
Prüfungen ohne Werkzeug- oder Prozessänderung
- Zyklus stoppen und gebrochenen Bohrer, Späne und Bohrung sichern.
- Bruchzeitpunkt dokumentieren: Eintritt, laufender Schnitt, Durchbruch oder Rückzug.
- Spitze, Schneiden, Nut, Eintritt und Austritt vor der Reinigung fotografieren.
- Werkstückbewegung, sichtbare Nutfüllung, anhaftenden Austrittssteg oder Butzen und tatsächliche Kühlschmierstoffzufuhr prüfen.
- Letzte gute und fehlerhafte Bohrung vergleichen und den Ereigniszeitpunkt prüfen.
Prüfungen mit Messung oder Demontage
- Spitze, Außenecken und Nut auf Schäden oder Aufbauschneiden prüfen.
- Spannzangen-/Halter- und Spindelschnittstellen reinigen und prüfen.
- Werkzeugrundlauf messen und Halter-, Spindel- oder Ausrichtungsfehler mit geeigneter Auflösung eingrenzen.
- Kühlkanäle, Strömungsweg, Druck an relevanter Stelle und Filterung prüfen.
- Nutzbare Spannutenlänge, Gesamtwerkzeuglänge, Bohrtiefe und Werkstückspannung bestätigen.
Änderungen an Prozess oder Werkzeug
- Eine Korrektur anhand des bestätigten Mechanismus wählen: Span-/Kühlmittelzufuhr wiederherstellen, Ausrichtung oder Spannung korrigieren, Eintritt/Austritt verbessern oder den Zyklus nach Herstellerangaben überarbeiten.
- Eine kontrollierte Prüfbohrung erzeugen und Werkzeug sowie Späne erneut prüfen.
- Erst danach bedingungsgerechte Drehzahl-, Vorschub- oder Zykluswerte anpassen. Jeweils eine Variable ändern und Werkstoff, Bohrergeometrie und -durchmesser, L/D, Maschine, Halter und Kühlsystem dokumentieren.
Checkliste zur Ursachenanalyse von Bohrerbruch
- Stoppen und Hinweise sichern. Gebrochenen Bohrer, Späne und Werkstück aufbewahren. Bruchzeitpunkt dokumentieren.
- Prüfzweig wählen. Beim Eintritt: Fläche, Spitzenverhältnis, Spannung und Rundlauf. Tiefer in der Bohrung: Nutfüllung, Kühlschmierstoff und nutzbare Spannutenlänge. Beim Durchbruch/Rückzug: Austritt, Abstützung und Verklemmen.
- Vermuteten Mechanismus bestätigen. Schneide und gesicherte Späne prüfen; Ausrichtung oder Rundlauf messen, wo die Hinweise dies erfordern.
- Gefundenen Zustand korrigieren. Span- oder Kühlmittelfluss wiederherstellen, Aufspannung reparieren oder Bewegung an Werkzeug und Bohrung anpassen.
- Eine Änderung verifizieren. Eine kontrollierte Prüfbohrung erzeugen und Werkzeug sowie Späne erneut prüfen, bevor eine weitere Variable geändert wird.