










Velocidades e avanços no torneamento duro: escolher parâmetros iniciais adequados e validá-los
No torneamento duro CBN, escolha a linha inicial conforme a manutenção do contacto da aresta e conserve dureza, diâmetro real, qualidade CBN, estado da aresta, rigidez e acabamento pretendido. Um corte contínuo só pode usar uma linha contínua da fonte. Qualquer perda de contacto e reentrada exige a linha interrompida. Uma peça totalmente interrompida requer ainda verificar uma recomendação comparável do fabricante ou um estudo com condições equivalentes.
Este artigo usa três classes operacionais. Não são uma norma industrial e as fontes não estabelecem limites numéricos de severidade:
- Contínuo: a aresta mantém o contacto com a peça.
- Ligeiramente interrompido: a aresta perde contacto e reentra numa zona localizada, como um sulco. Descreve o problema de decisão, não uma classe normalizada.
- Fortemente interrompido: perdas repetidas de contacto em várias zonas. O estudo totalmente interrompido seguinte é um exemplo específico, não um ajuste geral para esta classe.
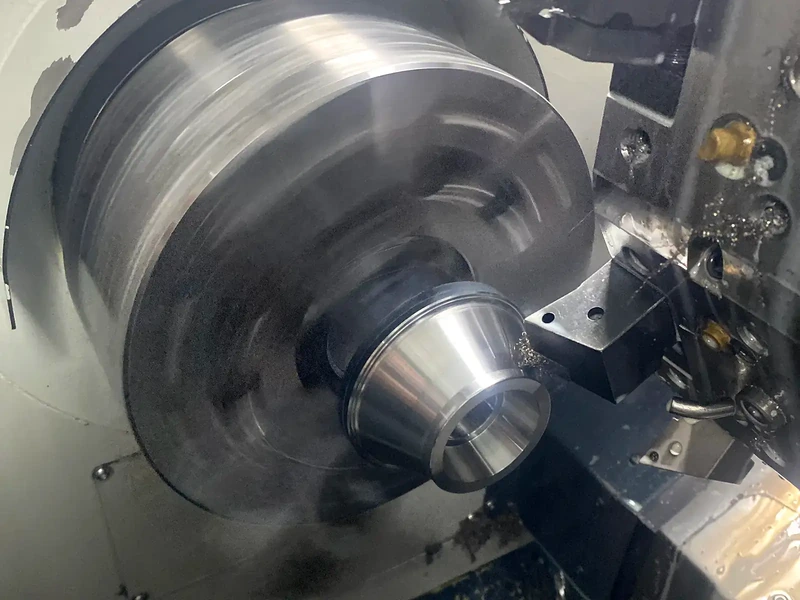
Classificar a continuidade antes de escolher um valor
No corte interrompido, a aresta entra e sai do contacto; no contínuo, mantém o contacto. Ranhuras, estrias e engrenagens podem criar essa diferença. A definição da Halnn sustenta a distinção, mas as orientações comerciais não são uma norma de parâmetros.
A questão não é se a peça parece sobretudo redonda. Pergunte se a aresta reentrará, com que frequência e se porta-ferramentas e fixação podem repetir isso sem se mover. Um caso de fórum sobre uma haste hidráulica cromada com sulcos mostra por que uma reentrada local não é torneamento contínuo, sobretudo com dureza estimada. É um problema condicionado, não evidência de uma regra geral. Fornece apenas contexto adicional.
Regra de decisão: Se a aresta reentrar, não parta de um valor contínuo só porque a maior parte da circunferência o seja. Use a linha interrompida da mesma tabela e inspecione aresta e superfície antes de alterar uma variável.
Definir as condições antes de abrir a tabela
Anote material e dureza medida, diâmetro real, classe de continuidade, qualidade CBN, estado da aresta, rigidez do porta-ferramentas e fixação, refrigeração e acabamento. Não são notas opcionais. Qualidade CBN, dureza, velocidade e avanço influenciam forças e rugosidade no estudo AISI H13 citado, limitado a 45, 50 e 55 HRC, não a todos os aços endurecidos. Estudo CBN em AISI H13.
A rigidez faz parte das condições porque acabamento irregular ou falha da aresta podem vir do porta-ferramentas, fixação, batimento ou balanço, não do avanço nominal. As fontes não dão um limite de rigidez: uma preparação fraca exige validar um início conservador, não inventar um avanço reduzido.
Escolher uma linha inicial específica do fornecedor
A tabela reproduz intervalos iniciais amplos de CBN para aço endurecido publicados pela OnmyToolings. São dados do fornecedor, não dados SCT, norma ISO/DIN/ANSI ou recomendação para qualquer qualidade CBN, dureza, porta-ferramentas ou máquina. Vc é a velocidade de corte, ap é a profundidade de corte e f é o avanço por rotação.
| Operação e contacto | Vc (m/min) | ap (mm) | f (mm/rev) | Como usar a linha |
|---|---|---|---|---|
| Desbaste, contínuo | 80-160 | 1.0-2.5 | 0.1-0.5 | Intervalo inicial amplo CBN do fornecedor para aço endurecido em corte contínuo. |
| Desbaste, interrompido | 80-125 | 1.0-2.5 | 0.1-0.5 | Intervalo inicial interrompido amplo do fornecedor; usar quando a aresta reentrar. |
| Torneamento final, contínuo | 125-210 | 0.1-0.5 | 0.05-0.2 | Intervalo final amplo do fornecedor quando a aresta mantém o contacto. |
| Torneamento final, interrompido | 100-150 | 0.1-0.5 | 0.05-0.2 | Intervalo final interrompido amplo do fornecedor; não transferir para condições de estudo totalmente interrompidas sem verificar a aplicação. |
A OnmyToolings indica expressamente tratar os valores como intervalos iniciais, inspecionar aresta e superfície e otimizar uma variável de cada vez. A distinção contínuo/interrompido ajuda na escolha. Não define interrupção ligeira ou forte, nem valida uma pastilha SCT específica nem determina a qualidade e preparação adequadas.
Para interrupção ligeira, use primeiro a linha interrompida do fornecedor. Não crie um ponto médio entre linhas contínua e interrompida. Para interrupção forte, verifique se material, dureza, pastilha, trabalho seco ou refrigerado, diâmetro e padrão se assemelham a uma aplicação testada ou apoiada pelo fabricante. Reentradas repetidas podem falhar por causas que um intervalo amplo não revela.
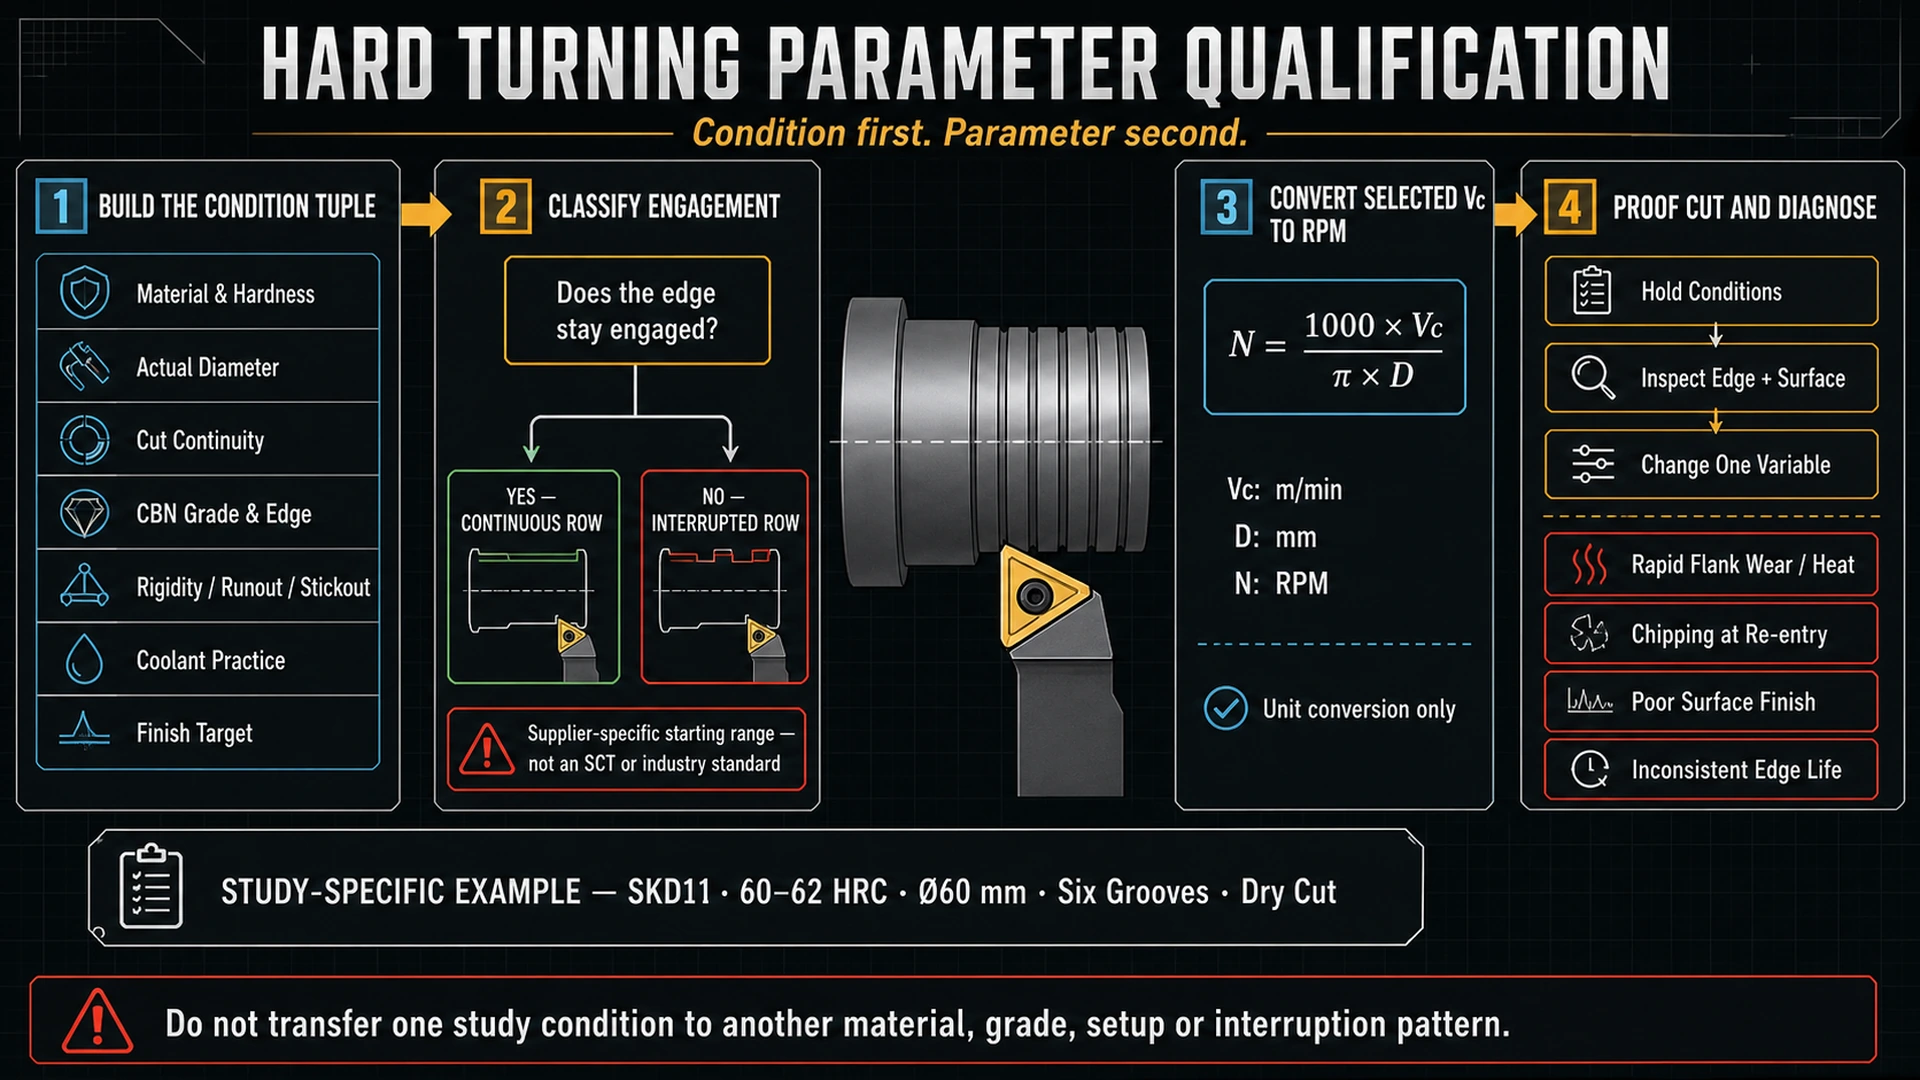
Converter velocidade de corte em RPM sem a transformar numa recomendação
No torneamento métrico, converta a velocidade escolhida em rotação com:
Onde:
Símbolos: n = velocidade do veio em rpm; Vc = velocidade de corte validada em m/min; D = diâmetro real da peça em mm; π é a constante do círculo.
É uma conversão de unidades para uma velocidade escolhida sob condições. Não seleciona Vc, avanço, profundidade, qualidade CBN ou preparação da aresta. Recalcule quando o diâmetro mudar.
Calculadora de velocidade de torneamento duro para RPM
Introduza uma velocidade já validada para qualidade CBN, material, dureza, continuidade e preparação reais e depois o diâmetro atual. A calculadora apenas converte unidades; não escolhe uma velocidade de torneamento duro.
Apenas conversão. Conservar qualidade CBN, dureza, continuidade, preparação da aresta, refrigeração e rigidez com o resultado.
Exemplo de cálculo: condição SKD11 totalmente interrompida do estudo
Uma experiência IJRES de torneamento duro totalmente interrompido maquinou a seco uma peça SKD11 de 60 mm de diâmetro, 100 mm de comprimento e 60-62 HRC com seis ranhuras. A pastilha foi descrita com elevado teor CBN (90%) e revestimento TiN; o objetivo era avaliar desgaste de flanco. O estudo apresentou um modelo otimizado com Vc = 120 m/min, f = 0.167 mm/rev e profundidade de corte d = 0.139 mm para as suas condições; a validação mediu desgaste de flanco de 137.1 micrómetros. O estudo citado é a fonte de evidência de alcance limitado.
Usando apenas a velocidade e o diâmetro indicados:
Arredonde apenas à resolução útil do comando. O resultado 636.6 RPM é um comando derivado para essa condição SKD11 totalmente interrompida: 60-62 HRC, 60 mm, seis ranhuras, seco e pastilha de elevado CBN revestida TiN. Não é uma recomendação inicial para outro aço duro, qualidade CBN, padrão, diâmetro, acabamento ou preparação.
Escolher a direção de ajuste pelo ensaio
Inspecione aresta e superfície após o primeiro ensaio que conserve as condições. Mantenha linha fonte e preparação o suficiente para identificar alterações. Mude depois uma variável, não velocidade, avanço, profundidade, qualidade e preparação em simultâneo.
| Resultado observado | Primeira verificação | Direção de ajuste limitada | Limite da evidência |
|---|---|---|---|
| Desgaste de flanco rápido ou marcas térmicas | Confirmar continuidade, velocidade real e semelhança com a condição SKD11 seca totalmente interrompida. | Se a aplicação for comparável, examine primeiro a velocidade: teve a maior influência no desgaste de flanco no plano IJRES testado. Altere uma variável e inspecione novamente. | Não prova que reduzir a velocidade corrija qualquer mecanismo de desgaste ou material. |
| Lascamento na reentrada | Reclassificar como interrompido; verificar qualidade/aresta, porta-ferramentas, fixação e zona de reentrada antes de alterar avanço. | Corrigir primeiro a discrepância de interrupção/preparação. Usar depois a linha interrompida em vez da contínua e validar uma alteração controlada. | As fontes não prescrevem reduzir avanço ou profundidade perante qualquer lascamento. |
| Mau acabamento superficial | Verificar acabamento, unidade de avanço, continuidade, dureza, qualidade CBN, aresta, batimento e rigidez. | Usar a linha final apenas se corresponder à classe de contacto. Alterar uma variável após verificar a mecânica. | O estudo H13 mostra efeitos na rugosidade no intervalo testado, não calcula o acabamento de qualquer aplicação. |
| Acabamento ou vida da aresta variáveis com preparação flexível | Verificar rigidez do porta-ferramentas/fixação, balanço e batimento antes de culpar a tabela. | Estabilizar a preparação ou reduzir o risco com um processo verificado e repetir um ensaio de uma variável. | As fontes não dão limite de rigidez nem regra numérica de compensação. |
O estudo totalmente interrompido também citava desgaste mecânico a velocidades menores e por difusão a maiores na literatura analisada. É uma pista para uma aplicação comparável, não substitui identificar desgaste real ou estado CBN. A janela experimental limitou-se a 120, 140 e 160 m/min; não deve ser prolongada abaixo ou acima como uma curva de catálogo.
Registar o ajuste validado e escolher separadamente a família de ferramentas
Guarde linha fonte, unidades, diâmetro real, RPM calculadas, material, dureza, qualidade CBN, estado da aresta, continuidade, refrigeração, notas de rigidez, resultado superficial, estado da aresta e variável alterada após o ensaio. Assim, uma consulta de tabela torna-se um registo repetível.
Uma vez conhecidos estes dados, a gama de pastilhas de torneamento CBN pode servir para explorar famílias candidatas. A página não prova que uma pastilha SCT específica tenha qualidade, preparação, capacidade de corte interrompido, disponibilidade ou desempenho exigidos. Confirme esses detalhes separadamente.
Escolha primeiro a linha de contacto, calcule RPM com o diâmetro real, inspecione aresta e acabamento e altere uma variável. A sequência mantém o intervalo fonte ligado à aplicação real.